


कोल्ड रोल फॉर्मिंग मशीन एक ऑटोमेटेड उत्पादन लाइन है जो कमरे के तापमान पर कॉइल्ड मेटल स्ट्रिप को स्थिर क्रॉस-सेक्शन प्रोफ़ाइल में मोड़ती है। स्ट्रिप जोड़े हुए रोलर की एक श्रृंखला से गुजरती है, और प्रत्येक जोड़ा अंतिम आकार का एक छोटा हिस्सा जोड़ता है। अंतिम स्टैंड के बाद सपाट स्ट्रिप तैयार प्रोफ़ाइल बन जाती है: पर्लिन, गार्डरेल बीम, केबल ट्रे, स्ट्रट चैनल या ट्यूब। प्रक्रिया लगातार चलती है, इसलिए एक लाइन बहुत कम स्क्रैप के साथ लंबे पुर्ज़ों को उच्च गति से बना सकती है। यह गाइड बताती है कि मशीन कैसे काम करती है, लाइन में कौन से घटक होते हैं, यह कौन से उत्पाद बनाती है, और किस परियोजना के लिए रोल फॉर्मिंग सही विकल्प है।
कोल्ड रोल फॉर्मिंग मशीन कैसे काम करती है
कार्य सिद्धांत प्रोग्रेसिव बेंडिंग है। स्टील या एल्युमिनियम की कॉइल डीकॉइलर पर लोड होती है, लेवलर में सीधी होती है और फॉर्मिंग मिल में फीड होती है। मिल के अंदर 12 से 24 रोल स्टैंड एक पंक्ति में लगे होते हैं। प्रत्येक स्टैंड कॉन्टूर किए गए रोलर की एक जोड़ी रखता है और स्ट्रिप को केवल कुछ डिग्री मोड़ता है। विकृति सभी स्टैंड में बँटती है, इसलिए सामग्री कभी एक बिंदु पर अधिक तनाव नहीं पाती। दरार और कोटिंग क्षति टलती है, और तैयार प्रोफ़ाइल पूरी लंबाई में सटीक टॉलरेंस रखती है।
कोल्ड का अर्थ है कि मेटल बिना गर्म किए फॉर्म होता है। स्ट्रिप पूरी प्रक्रिया में अपने रीक्रिस्टलाइज़ेशन तापमान से काफी नीचे रहती है। इसके तीन व्यावहारिक परिणाम हैं। पहला, सतह पर ऑक्साइड स्केल नहीं होती। दूसरा, गैल्वनाइज़्ड, ZAM और कलर-कोटेड स्ट्रिप जैसी प्री-कोटेड सामग्री मोड़ों के माध्यम से अपनी कोटिंग बरकरार रखती है। तीसरा, बेंडिंग स्टील को हल्का वर्क हार्डन करती है, जो प्रोफ़ाइल के कोनों पर स्ट्रेंथ जोड़ती है।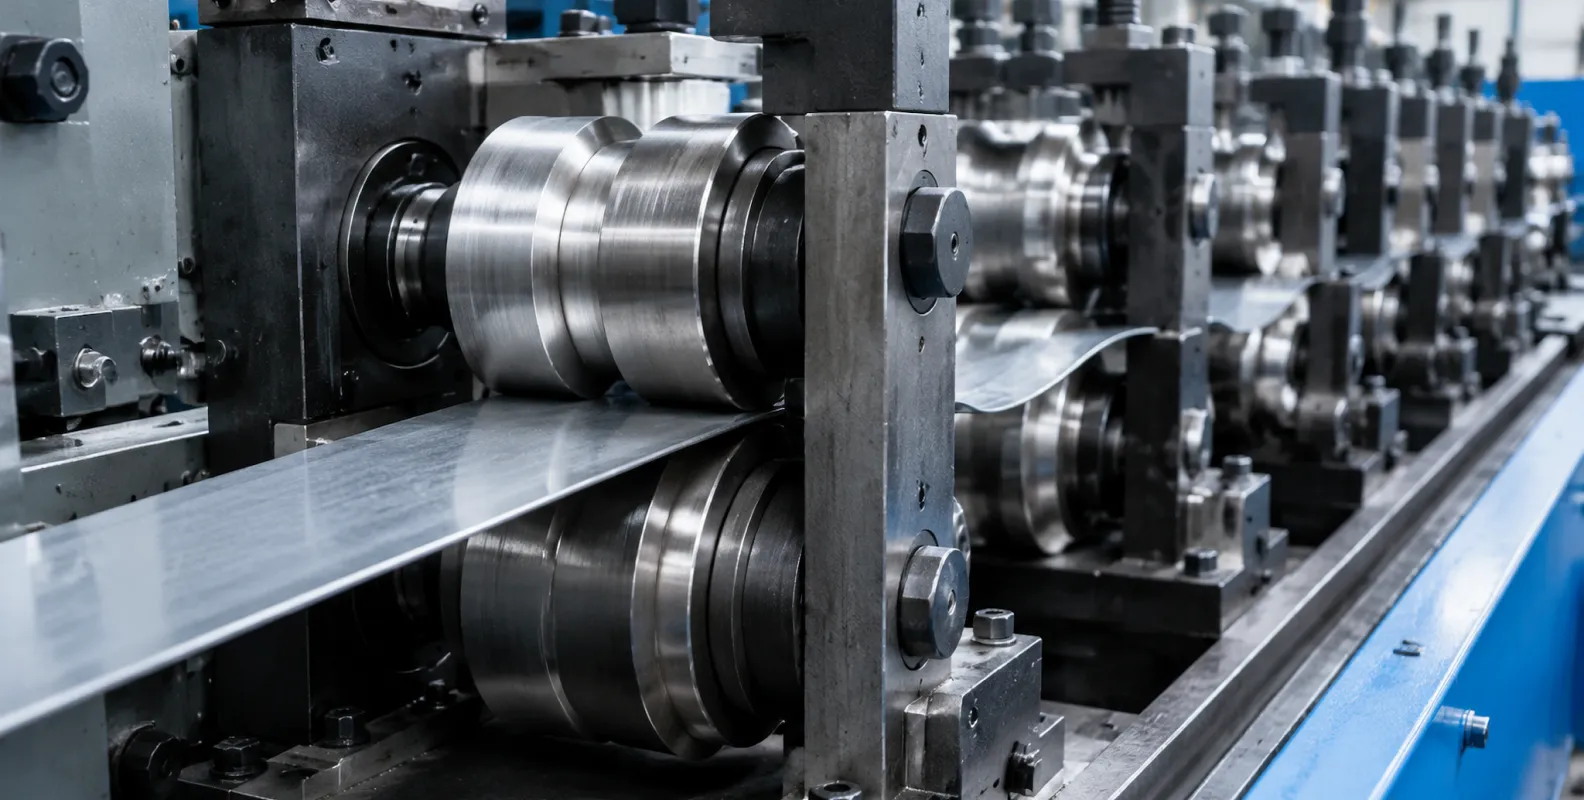
रोल फॉर्मिंग लाइन के मुख्य घटक
पूरी लाइन केवल फॉर्मिंग मिल नहीं है। मानक कॉन्फ़िगरेशन में निम्न यूनिट शामिल हैं:
- डीकॉइलर: कॉइल रखता है और नियंत्रित तनाव में स्ट्रिप छोड़ता है।
- लेवलर: कॉइल सेट और क्रॉस बो हटाता है ताकि स्ट्रिप मिल में सपाट प्रवेश करे।
- पंचिंग यूनिट: फॉर्मिंग से पहले या बाद में होल, स्लॉट या नॉच दबाती है। सर्वो-नियंत्रित यूनिट पूरी लाइन गति पर होल स्थिति सटीक रखती है।
- रोल फॉर्मिंग मिल: लाइन का मूल। GCr15 बेयरिंग स्टील या Cr12 टूल स्टील से मशीन किए रोलर चालित शाफ्ट पर बैठते हैं और स्ट्रिप को स्टैंड-दर-स्टैंड आकार देते हैं।
- कट-ऑफ यूनिट: फ्लाइंग सॉ या हाइड्रोलिक शीयर लाइन रोके बिना चलती प्रोफ़ाइल को लंबाई में काटती है।
- रन-आउट टेबल और स्टैकर: तैयार पुर्ज़ों को सहारा देते और इकट्ठा करते हैं।
- PLC कंट्रोल सिस्टम: टच स्क्रीन से लंबाई, बैच मात्रा, गति और पंचिंग प्रोग्राम सेट करता है।
कई लाइनें एम्बॉसिंग, कर्विंग, लोगो स्टैम्पिंग या ट्यूब उत्पादन के लिए हाई-फ्रीक्वेंसी वेल्डिंग जैसी इनलाइन प्रक्रियाएँ जोड़ती हैं। इन चरणों को एक पास में पूरा करना द्वितीयक हैंडलिंग हटाता है और हर पुर्ज़ा समान रखता है।
रोल फॉर्मिंग बनाम अन्य मेटल फॉर्मिंग प्रक्रियाएँ
खरीदार अक्सर रोल फॉर्मिंग की तुलना प्रेस ब्रेकिंग, स्टैम्पिंग, एक्सट्रूज़न और हॉट रोलिंग से करते हैं। पाँचों प्लास्टिक फॉर्मिंग प्रक्रियाएँ हैं, लेकिन प्रत्येक बाज़ार में अलग स्थान रखती है।
| प्रक्रिया | यह कैसे काम करती है | किसके लिए सबसे उपयुक्त | मुख्य सीमा |
|---|---|---|---|
| रोल फॉर्मिंग | कॉइल्ड स्ट्रिप कमरे के तापमान पर रोलर डाई से प्रगतिशील रूप से मुड़ती है | उच्च मात्रा में लंबे स्थिर-सेक्शन प्रोफ़ाइल | टूलिंग लागत और चेंजओवर समय; केवल स्थिर सेक्शन |
| प्रेस ब्रेकिंग | प्रेस ब्रेक शीट को एक समय में एक स्ट्रोक मोड़ती है | छोटे पुर्ज़े, छोटे बैच, लचीला जॉब-शॉप कार्य | प्रति घंटा कम उत्पादन; लंबाई मशीन बेड से सीमित |
| स्टैम्पिंग | डाई एक प्रेस स्ट्रोक में शीट को फॉर्म या काटती है | बहुत उच्च मात्रा में छोटे जटिल पुर्ज़े | महँगी डाई; सीमित पुर्ज़ा आकार; लंबे प्रोफ़ाइल संभव नहीं |
| एक्सट्रूज़न | गर्म बिलेट को डाई ओपनिंग से धकेला जाता है | जटिल बंद सेक्शन वाले एल्युमिनियम प्रोफ़ाइल | ज्यादातर नरम धातुओं तक सीमित; स्टील के लिए अनावश्यक |
| हॉट रोलिंग | स्टील बिलेट 1000 डिग्री से ऊपर गर्म करके आकार में रोल होती है | I-बीम और चैनल जैसे भारी मानक सेक्शन | केवल मानक सेक्शन; ढीले टॉलरेंस और सतह स्केल |
अनुभव का नियम सरल है। पतली शीट, स्थिर क्रॉस-सेक्शन, लंबे पुर्ज़े और बड़ी मात्रा रोल फॉर्मिंग की ओर इशारा करते हैं। छोटे बैच और बदलते सेक्शन प्रेस ब्रेक की ओर इशारा करते हैं। छोटे जटिल पुर्ज़े स्टैम्पिंग की ओर इशारा करते हैं। जटिल एल्युमिनियम सेक्शन एक्सट्रूज़न की ओर इशारा करते हैं। भारी मानक स्ट्रक्चरल स्टील हॉट रोलिंग से आती है। रोल फॉर्मिंग उस स्थान पर है जहाँ हल्के-गेज प्रोफ़ाइल वास्तविक मात्रा में चाहिए, और यहीं स्टील कंस्ट्रक्शन, सोलर और इन्फ्रास्ट्रक्चर बाज़ार बढ़ रहे हैं।
रोल फॉर्मिंग लाइनों पर कौन से उत्पाद बनते हैं
रोल फॉर्म्ड प्रोफ़ाइल लगभग हर स्टील संरचना और औद्योगिक प्लांट में दिखते हैं। सबसे सामान्य उत्पाद परिवारों में शामिल हैं:
- स्टील भवनों में छत और दीवार सहायता के लिए C और Z पर्लिन।
- हाईवे और पुलों के लिए टू-वेव और थ्री-वेव गार्डरेल बीम।
- इलेक्ट्रिकल इंस्टॉलेशन के लिए केबल ट्रे, ट्रंकिंग और केबल लैडर।
- पाइप सपोर्ट और PV संरचनाओं के लिए स्ट्रट चैनल और सोलर माउंटिंग प्रोफ़ाइल।
- संरचनात्मक और यांत्रिक उपयोग के लिए वेल्डेड राउंड, स्क्वायर और रेक्टैंग्युलर ट्यूब।
- स्टोरेज रैक अपराइट, डोर फ्रेम, स्कैफोल्ड प्लैंक और अन्य बिल्डिंग प्रोफ़ाइल।
पर्लिन क्या है?
पर्लिन छत संरचना का द्वितीयक लोड-बेयरिंग सदस्य है। यह एक लंबी बीम है जो भवन के मुख्य फ्रेम के आरपार हॉरिज़ॉन्टल रखी जाती है। इसका काम छत पैनल वहन करना और शीटिंग, बर्फ और हवा के लोड को प्राथमिक संरचना में स्थानांतरित करना है। वॉल गर्ट साइड दीवारों पर वही काम करती हैं। एक गोदाम को एक या दो सेक्शन में हज़ारों मीटर पर्लिन चाहिए हो सकते हैं, इसलिए पर्लिन रोल फॉर्मिंग का स्वाभाविक उत्पाद है।
पर्लिन मशीन पर CZ का क्या अर्थ है?
C और Z पर्लिन के क्रॉस-सेक्शन आकार का वर्णन करते हैं। C पर्लिन अक्षर C जैसा दिखता है और सिंपली सपोर्टेड, सिंगल-स्पैन इंस्टॉलेशन में अच्छा काम करता है। Z पर्लिन अक्षर Z जैसा दिखता है और सपोर्ट पर लैप किया जा सकता है, इसलिए यह बेहतर लोड क्षमता वाला कंटीन्यूअस स्पैन बनाता है। CZ पर्लिन रोल फॉर्मिंग मशीन रोलर समायोजित या बदलकर एक लाइन पर दोनों सेक्शन बनाती है। स्टील संरचना ठेकेदारों को आमतौर पर एक ही परियोजना में दोनों आकार चाहिए, यही कारण है कि टू-इन-वन CZ डिज़ाइन उद्योग में मानक कॉन्फ़िगरेशन बन गया है।
सामग्री और मोटाई रेंज
रोल फॉर्मिंग अधिकांश डक्टाइल शीट मेटल संभालती है। सामान्य विकल्प Q235 और Q355 जैसे माइल्ड कार्बन स्टील, गार्डरेल और स्ट्रक्चरल पुर्ज़ों के लिए S355MC और Q700 जैसे हाई-स्ट्रेंथ ग्रेड, संक्षारण सुरक्षा के लिए हॉट-डिप गैल्वनाइज़्ड और ZAM कोटेड स्ट्रिप, दिखने वाले भवन पुर्ज़ों के लिए कलर-कोटेड स्ट्रिप, साथ ही विशेष अनुप्रयोगों के लिए स्टेनलेस स्टील और एल्युमिनियम हैं। मोटाई आमतौर पर 0.3 मिमी से 6 मिमी के बीच होती है। हल्की छत और फ्रेमिंग प्रोफ़ाइल पतले छोर पर होती हैं। पर्लिन और स्ट्रट चैनल आमतौर पर 1.5 मिमी से 3 मिमी चलते हैं। गार्डरेल बीम 2.0 मिमी से 4.5 मिमी स्ट्रिप उपयोग करती हैं।
यहाँ एक खरीदारी मुद्दा महत्वपूर्ण है। मशीन का आकार सामग्री यील्ड स्ट्रेंथ और मोटाई से तय होता है, और केवल प्रोफ़ाइल नाम मशीन आकार के बारे में कुछ नहीं बताता। 4.5 मिमी हाई-स्ट्रेंथ गार्डरेल स्ट्रिप के लिए डिज़ाइन की गई लाइन को 1.5 मिमी पर्लिन लाइन की तुलना में भारी शाफ्ट, बड़े व्यास के रोलर और अधिक फॉर्मिंग पावर चाहिए। कोटेशन माँगते समय, चलाने की योजना वाला पूरा ग्रेड और मोटाई रेंज बताएँ।
रोल फॉर्मिंग कब सही विकल्प है
जब ऑर्डर बुक प्रक्रिया से मेल खाती है तो रोल फॉर्मिंग अपनी लागत वापस कमाती है। यह प्रक्रिया तब सबसे उपयुक्त है जब:
- उत्पाद की लंबाई के साथ स्थिर क्रॉस-सेक्शन हो;
- पुर्ज़े लंबे हों, या एक प्रोफ़ाइल से कई अलग लंबाई में कटे हों;
- वार्षिक मात्रा टूलिंग लागत फैलाने के लिए पर्याप्त हो;
- टॉलरेंस और सतह गुणवत्ता महत्वपूर्ण हों, उदाहरण के लिए जब पुर्ज़े फॉर्मिंग से पहले गैल्वनाइज़्ड या कलर कोटेड हों;
- होल, स्लॉट या नॉच चाहिए और इनलाइन पंच हो सकें।
रोल फॉर्मिंग में स्क्रैप आमतौर पर 1% से 3% रेंज में रहता है, और वही रोलर लाखों मीटर स्ट्रिप पर आयाम बनाए रखते हैं। छोटे बैच, बदलते सेक्शन या छोटे जटिल पुर्ज़ों के लिए प्रेस ब्रेक या स्टैम्पिंग प्रेस आमतौर पर अधिक किफ़ायती है। ईमानदार आपूर्तिकर्ता बताएगा कि टूलिंग में प्रतिबद्ध होने से पहले आपका उत्पाद लाइन के किस पक्ष है।
खरीदने से पहले रोल फॉर्मिंग लाइन कैसे निर्दिष्ट करें
स्पष्ट विशिष्टता डिज़ाइन चरण छोटा करती है और स्वीकृति पर विवाद टलती है। कोटेशन माँगने से पहले ये आइटम तैयार करें:
- पूर्ण आयाम और टॉलरेंस के साथ प्रोफ़ाइल ड्रॉइंग।
- सामग्री ग्रेड और पूरी मोटाई रेंज।
- मीटर प्रति मिनट या प्रति शिफ्ट में लक्ष्य उत्पादन।
- होल पैटर्न और प्रोफ़ाइल सिरों के सापेक्ष उनकी स्थिति।
- कट लंबाई रेंज और लंबाई टॉलरेंस।
- ऑटोमेशन स्तर, मैनुअल लोडिंग से लेकर सर्वो पंचिंग, ऑटोमैटिक स्टैकिंग और पैकिंग वाली पूरी ऑटोमैटिक रोल फॉर्मिंग मशीन तक।
- उपलब्ध प्लांट लंबाई, पावर सप्लाई और क्रेन क्षमता।
इन बिंदुओं के तय होने पर, निर्माता कुछ दिनों में स्टैंड संख्या, शाफ्ट व्यास, मोटर पावर और लाइन लेआउट पुष्टि कर सकता है, और सामान्य मशीन के बजाय आपके उत्पाद से मेल खाने वाली लाइन का कोटेशन दे सकता है।
रोल फॉर्मिंग लाइन निर्माता के साथ काम करें
THRONCH पर्लिन, गार्डरेल, केबल ट्रे, स्ट्रट चैनल, वेल्डेड ट्यूब, स्टोरेज रैक, डोर फ्रेम और स्कैफोल्ड प्लैंक के लिए कोल्ड रोल फॉर्मिंग लाइन डिज़ाइन और निर्मित करती है। हमें अपनी प्रोफ़ाइल ड्रॉइंग और उत्पादन लक्ष्य भेजें, और हमारे इंजीनियर लेआउट और तकनीकी डेटा के साथ लाइन प्रस्ताव लौटाएँगे। मानक कॉन्फ़िगरेशन 30 से 45 दिनों में पूरे होते हैं, और हर लाइन हमारे कारखाने छोड़ने से पहले वास्तविक सामग्री के साथ 48-घंटे का ट्रायल रन पास करती है। अपनी परियोजना पर चर्चा के लिए amy@thronch.com पर हमसे संपर्क करें।
-

THRONCH
कोल्ड-रोल फॉर्मिंग मशीन निर्माता
THRONCH एक सीधा उत्पादन निर्माता है, जो कस्टम कोल्ड-रोल फॉर्मिंग उत्पादन लाइनों और वेल्डेड पाइप मिलों में विशेषज्ञता रखता है। एक दशक से अधिक के इंजीनियरिंग अनुभव के साथ, हम तकनीकी अंतर्दृष्टि साझा करते हैं और उच्च-सटीक उपकरण प्रदान करते हैं।



