ماذا تنتج آلة تشكيل الجوائز C باللف
الجائز C هو مقطع فولاذي مشكّل على البارد بمقطع عرضي متماثل على شكل C، مع شفة قصيرة على كل جناح ونسبة قوة إلى وزن عالية. يُستخدم كجوائز للأسقف ودعامات للجدران في مباني الهياكل الفولاذية، كما يُستخدم المقطع نفسه على نطاق واسع في هياكل دعم الطاقة الشمسية الكهروضوئية وهياكل المقطورات والمركبات والفولاذ الداعم للمعدات. تنتج الماكينة في هذه الصفحة هذه المقاطع بشكل مستمر من الشريط الملفوف: يُسوّى الشريط ويُثقب ويُشكّل عبر 15-19 مرحلة لف، ثم يُقطع بالطول أثناء الحركة. يتبع عمق المقطع وعرض الجناح وحجم الشفة ومواضع الثقوب رسم المقطع المرفق بالطلب، بحيث تُثبّت الجوائز النهائية مباشرة في المشروع بالمسامير دون حفر ثانوي.
تكوين خط الإنتاج
يمتد التكوين القياسي من تحميل الفائف إلى الحزم المربوطة دون مناولة يدوية بين المحطات:
- عربة فائف وفكاك هيدروليكي أوتوماتيكي
- وحدة قص ولحام تناكبي لربط الفائف بالفائف
- حلقة تخزين أفقية تُبقي الماكينة تعمل أثناء تغيير الفائف
- ثقب هيدروليكي متعدد المحطات مع تغذية سيرفو
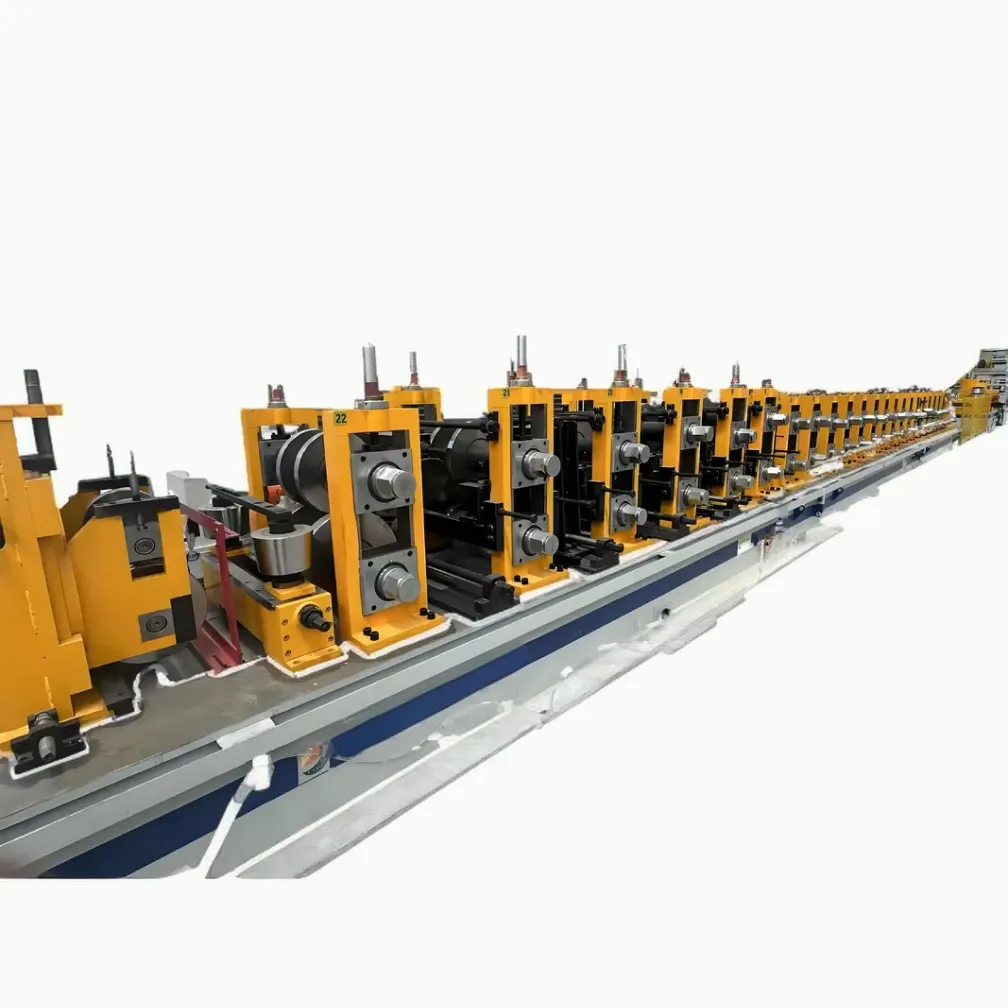
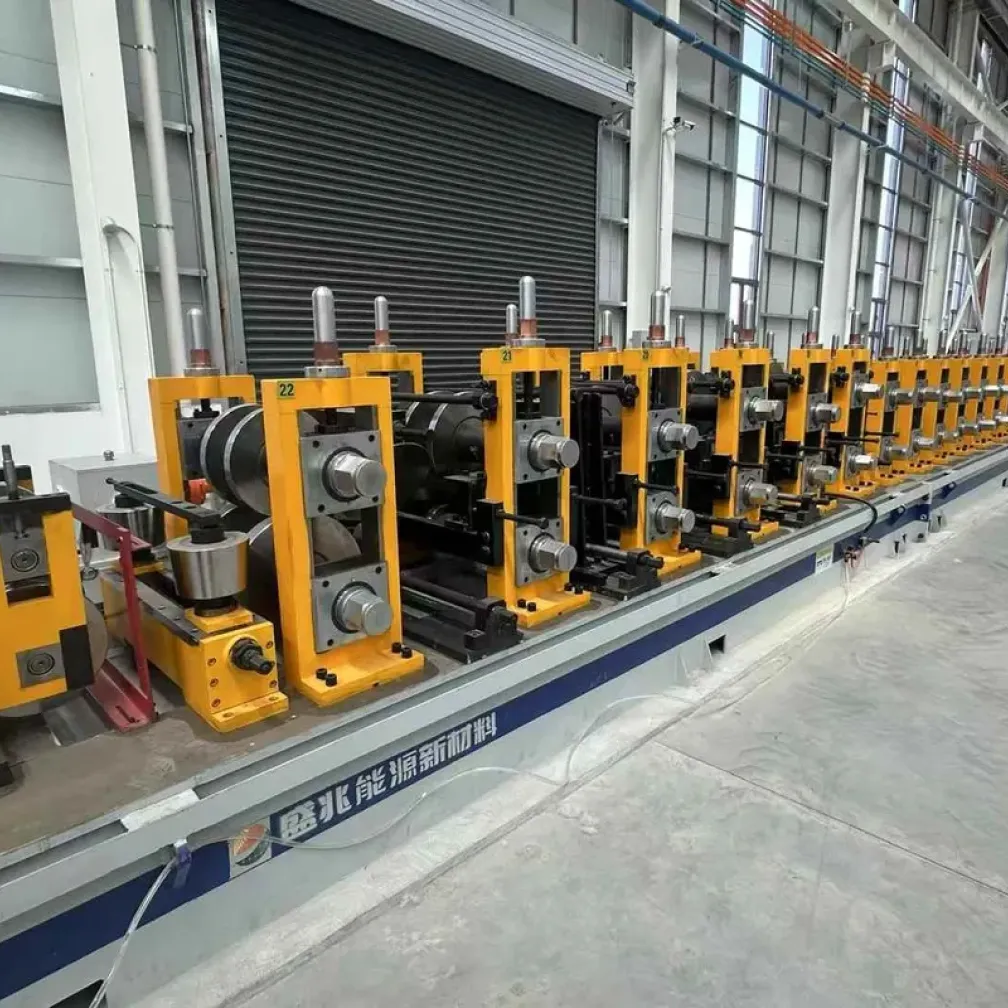
- ماكينة التشكيل باللف بهيكل إطار مقوس، 15-19 مرحلة
- قاطع سيرفو متتبع وطاولة بكرات ناقلة
- تكديس وربط تلقائي ذكي وطاولة بكرات تفريغ
التكوين معياري المرونة. يمكن لورشة المقاطع الخفيفة أخذ الفكاك والثقب والماكينة والقاطع كخط أساسي؛ بينما يضيف المصنع عالي الإنتاج محطات حلقة التخزين والتكديس والربط للعمل بمشغل واحد لكل وردية.
تفاصيل هندسية تحدد جودة الجائز
ثلاثة خيارات في مرحلة الطلب لها التأثير الأكبر على دقة المقطع والإنتاج اليومي.
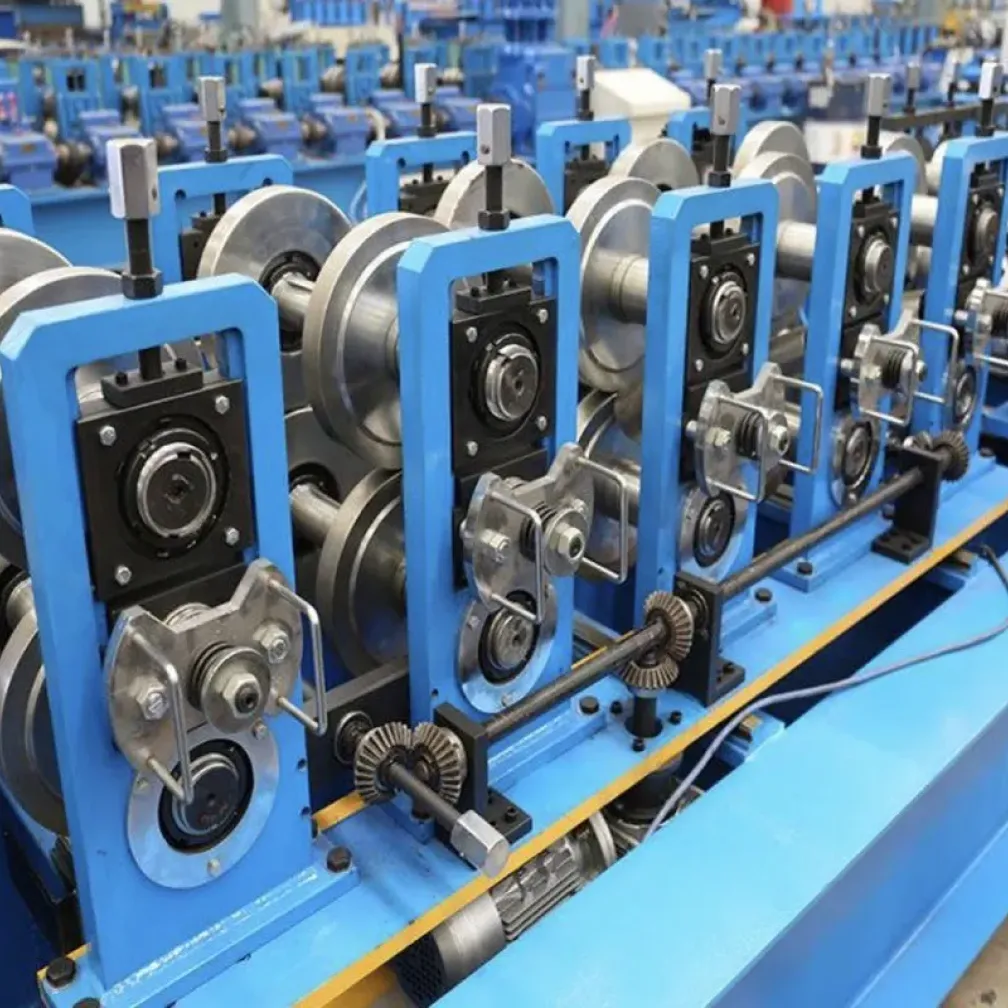
نظام النقل: يحافظ صندوق التروس بترس مخروطي حلزوني على ثبات عزم التشكيل مع شريط بسماكة 3 مم وأثقل، ويناسب التشغيل المستمر متعدد الورديات. النقل بالسلسلة هو الخيار الاقتصادي لإنتاج المقاطع الخفيفة 1-3 مم بإنتاج يومي معتدل.
هيكل الماكينة: يدعم الإطار المقوس كلا عمودي اللف من الطرفين تحت الحمل، مما يحد من انحناء العمود مع الشريط السميك ويحافظ على اتساق زوايا الجناح على كامل طول الجائز.
الثقب والقطع: يضع الثقب الهيدروليكي متعدد المحطات ثقوب الجدار والجناح قبل التشكيل، مع ضبط المواضع على شاشة اللمس من الرسم. يقص قاطع السيرفو المتتبع الشريط المتحرك، فيبقى طول القطع دقيقًا بأقصى سرعة للخط ولا تتوقف الماكينة أبدًا للقطع.
التطبيقات الرئيسية
- جوائز الأسقف ودعامات الجدران لورش ومستودعات ومباني الخدمات اللوجستية ذات الهياكل الفولاذية
- مقاطع C لـهياكل دعم الطاقة الشمسية الكهروضوئية الأرضية والسطحية
- هياكل الشاسيه والإطارات للمقطورات والشاحنات والآلات الزراعية
- فولاذ الدعم للأرفف والمنصات والهندسة البلدية
جائز C أم جائز Z: كيف تختار
الجوائز C لها مقطع متماثل، تُركّب مباشرة على المشابك وتناسب البحور البسيطة الارتكاز ودعامات الجدران والمواضع التي تلتقي فيها المقاطع طرفًا بطرف. أما الجوائز Z فلها أجنحة منزاحة تتداخل مع بعضها، فتتداخل فوق الدعامات وتحمل البحور المستمرة بمادة أقل. غالبًا ما يحتاج المشروع الذي يجمع مقاطع السقف والجدران إلى كليهما. يمكن بناء الماكينة كخط C مخصص، أو كـخط C/Z قابل للتبديل يغيّر المقاطع من لوحة التحكم دون استبدال البكرات. حدّد المقاطع المطلوبة في مرحلة الاستفسار وتُصمم القوالب وفقًا لذلك.
ما الذي يجب تجهيزه قبل طلب عرض السعر
- رسم المقطع متضمنًا عمق الجدار وعرض الجناح وحجم الشفة والتفاوتات
- نطاق سماكة الشريط ودرجة المادة، مثل Q235 أو Q355 أو الشريط المجلفن
- رسم نمط الثقوب إذا كان الثقب الداخلي مطلوبًا
- الإنتاج المستهدف بالأمتار في الدقيقة أو الأطنان في الوردية
- جهد الورشة وطورها وترددها، بالإضافة إلى العلامات المفضلة لوحدات PLC والمكونات الكهربائية
بهذه العناصر الخمسة، يمكن تحديد تكوين الخط وعدد المراحل وقدرة المحرك وجدول التسليم في جولة تسعير واحدة.
الأسئلة الشائعة
هل يمكن لآلة واحدة إنتاج عدة مقاسات من الجوائز C؟
نعم. ضمن نطاق القوالب المصمم، يُضبط تغيير المقاس على شاشة اللمس ويُنفذ بتعديل تلقائي أو يدوي لحاملات الماكينة. لا حاجة لاستبدال البكرات عند تغيير المقاسات ضمن عائلة المقطع نفسها.
ما سماكة الشريط التي يمكن للخط التعامل معها؟
يعمل الطراز القياسي بشريط 1-3 مم. للمقاطع الأثقل، تُبنى تكوينات 3-5 مم و6-8 مم بناقل حركة بصندوق تروس وأعمدة أكبر ووحدة قطع معززة.
كيف تُنتج ثقوب المسامير؟
تُثقب الثقوب داخليًا بوحدات هيدروليكية متعددة المحطات قبل دخول الشريط إلى الماكينة. يُدخل قطر الثقب وخطوته وموضعه على شاشة HMI من رسم نمط الثقوب، ويحافظ مغذي السيرفو على دقة الخطوة بأقصى سرعة.
ما هي مدة التسليم؟
يستغرق الخط بالتكوين القياسي 30-45 يومًا من تأكيد الطلب. أما الخط المخصص بالكامل مع التكديس والربط فيستغرق 60-90 يومًا. يكمل كل خط تشغيلًا تجريبيًا لمدة 48 ساعة بمادة الطلب قبل التغليف.
من يركّب الخط في موقع المشتري؟
يرسل THRONCH مهندسين لـالتركيب في الموقع والمحاذاة والتشغيل، وهو ما يستغرق عادة 3-5 أيام. يكتمل تدريب المشغلين أثناء التشغيل التجريبي، وتتلقى الاستفسارات الفنية ردًا خلال 24 ساعة بعد ذلك.