ما الذي ينتجه خط مطحنة أنابيب ERW
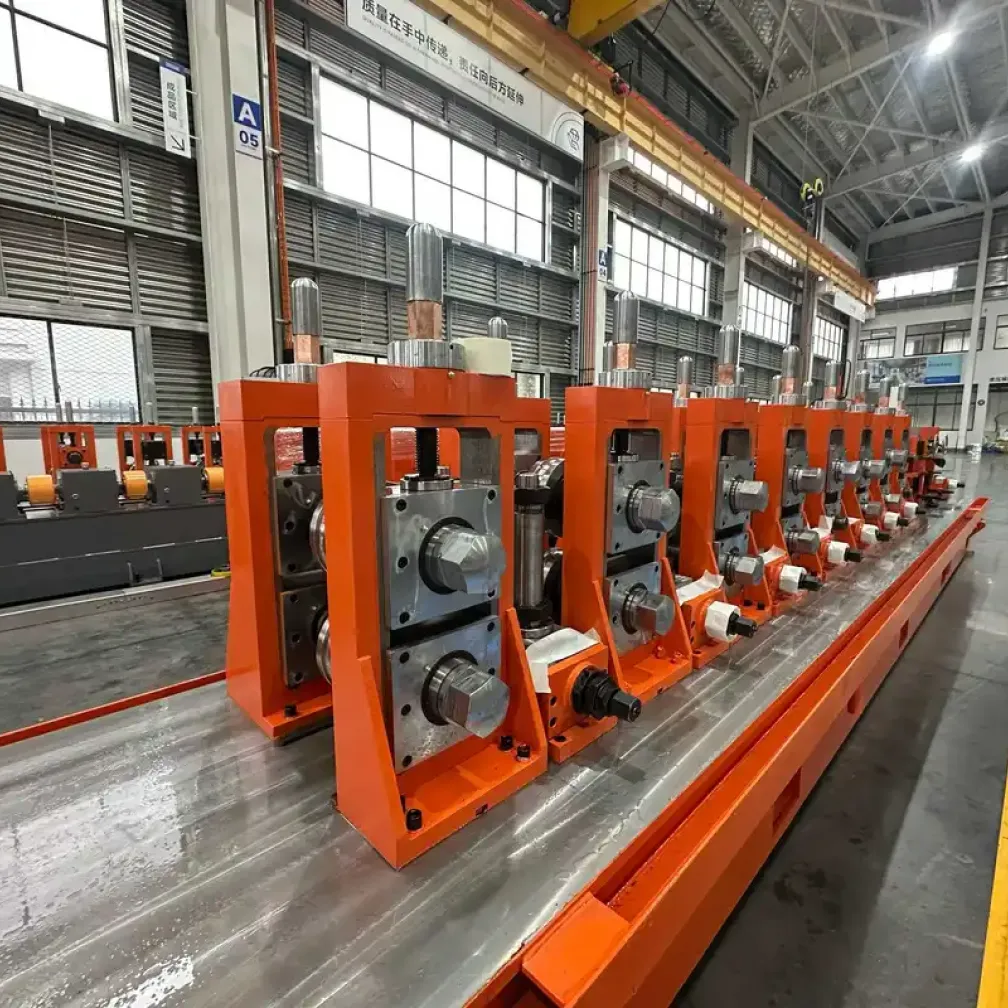
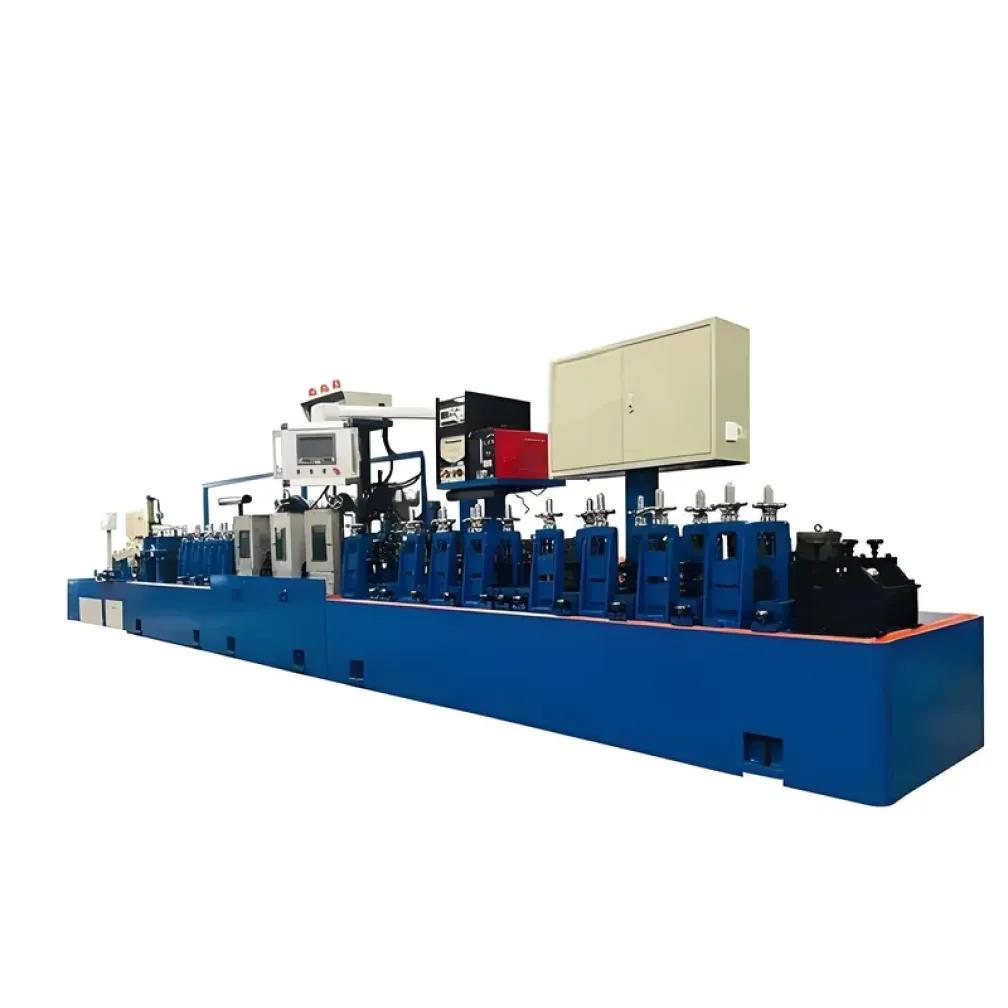
ERW تعني اللحام بالمقاومة الكهربائية. في خط مطحنة أنابيب ERW، يمر الشريط الفولاذي عبر سلسلة من محطات البكرات التي تطويه إلى أنبوب دائري بحافتين متلاصقتين، ويسخن تيار عالي التردد هاتين الحافتين إلى درجة حرارة الطرق فتندمجان تحت الضغط في درزة لحام طولية. لا يُستخدم معدن حشو. ثم يُبرَّد الأنبوب ويُضبط إلى الأبعاد النهائية ويُقوَّم ويُقطع إلى الطول المطلوب. يغطي الخط في هذه الصفحة الأنابيب الدائرية من 59 إلى 152 مم والأنابيب المربعة والمستطيلة من 10 إلى 200 مم، بسماكات جدار 1.5-4 مم، للتطبيقات الإنشائية والميكانيكية والنقل.
تدفق العملية في الخط
- فك لفائف هيدروليكي وتسوية الشريط
- قص ولحام تناكبي مع تخزين بالمخزن للتشغيل المستمر
- مطحنة تشكيل تُغلق الشريط في شكل دائري
- محطة لحام عالي التردد وإزالة الشرر الخارجي
- قسم تبريد ومطحنة ضبط مقاسات ووحدة تقويم
- قص بالمنشار البارد إلى الأطوال المطلوبة
- تكديس أوتوماتيكي وتفريغ ذكي
يفصل تخزين المخزن أمام المطحنة تغيير اللفائف عن الإنتاج: يغذي المخزن الشريط أثناء لحام لفائف جديدة، فلا تفقد محطة اللحام استقرار الحرارة بين اللفائف.
اللحام عالي التردد يحدد جودة الأنبوب
محطة اللحام هي جوهر أي خط ERW. يتوفر تكوينان للقدرة. ينقل اللحام بالحث عالي التردد الطاقة إلى حافتي الشريط عبر ملف دون تلامس فيزيائي، مما يناسب أنابيب الإنشاء والنقل العامة. يوفر لحام HF ذو الحالة الصلبة كفاءة كهربائية أعلى وتحكمًا دقيقًا في الحرارة على الجدران الرقيقة ودرجات المواد الصعبة. في كلتا الحالتين، المدخل الحراري المستقر هو ما يحافظ على درزة لحام ضيقة ومنطقة متأثرة بالحرارة صغيرة وقوة درزة قريبة من الشريط الأم. تُخرج محطات ضبط المقاسات بعد التبريد الأنبوب إلى القطر والاستدارة النهائيين، ويصحح المُقوِّم أي انحناء متبقٍ قبل القطع.
من الدائري إلى المربع أم مربع مباشر
يمكن أن تغادر الأنابيب المربعة والمستطيلة المطحنة بطريقين. طريقة الدائري-إلى-مربع تلحم أنبوبًا دائريًا أولًا ثم تعيد تشكيله في محطات ضبط المقاسات؛ مجموعة قوالب دائرية واحدة تغطي عدة مقاسات مربعة، مما يخفض تكلفة القوالب للمنتجين متعددي المقاسات. طريقة المربع المباشر تشكِّل المقطع المربع من الشريط المسطح وتلحم الجانب الخالي من الزوايا؛ وهي تعطي تحكمًا أدق في أنصاف أقطار الزوايا والاستواء، وهو ما تشترطه أسواق الأنابيب الإنشائية بشكل متزايد. يعتمد الاختيار على قائمة المقاسات والمعيار المستهدف، ويُثبَّت في تخطيط المطحنة عند مرحلة الطلب.
لماذا المنشار البارد عند القطع
تقطع مناشير الاحتكاك بسرعة لكنها تترك تصبغًا حراريًا وشررًا يحتاج لاحقًا إلى الجلخ. يعمل المنشار البارد بسرعة منخفضة بشفرة مسننة، فيخرج وجه القطع نظيفًا وقائمًا وخاليًا من تغير اللون الحراري. للأنابيب المتجهة مباشرة إلى التصنيع أو الجلفنة، يلغي هذا خطوة تشطيب ويحافظ على تنافسية المطحنة بجودة التسليم لا بالسرعة وحدها.
التطبيقات الرئيسية
- أنابيب السقالات والدعامات الإنشائية
- أنابيب مكافحة الحريق وإمداد المياه والصرف
- أعمدة الهياكل الفولاذية وأنابيب الدعم
- أنابيب تركيب الطاقة الشمسية والبيوت الزجاجية والأطر الزراعية
- أنابيب الأثاث والديكور والسيارات
- حواجز الطرق السريعة والأنابيب الإنشائية الميكانيكية
ما الذي تجهزه قبل طلب عرض السعر
- قائمة المقاسات: أقطار الأنابيب أو أبعاد الأنابيب مع سماكات الجدران
- درجة المادة ومواصفات الشريط للمعيار المستهدف
- تفضيل الدائري-إلى-مربع أو المربع المباشر، إن كانت الأنابيب المربعة ضمن التشكيلة
- أطوال القطع وهدف الإنتاج الشهري لكل مقاس
- مصدر طاقة الموقع والعلامات المفضلة للمكونات الكهربائية
الأسئلة الشائعة
ما الفرق بين أنابيب ERW والأنابيب المصنوعة من كتل صلبة؟
يُشكَّل أنبوب ERW من الشريط ويُلحم على درزة طولية. يُثقب أنبوب الكتلة من قضيب دائري مصمت ولا يحمل لحامًا. للخدمة الإنشائية والنقل والميكانيكية العامة، يلبي أنبوب ERW المعايير المعمول بها بتكلفة إنتاج أقل بكثير، ولهذا يهيمن على هذه الأسواق.
أي نوع لحام HF يجب أن يستخدمه الخط؟
يغطي اللحام بالحث عالي التردد أنابيب الإنشاء والنقل العامة بشكل اقتصادي. يناسب HF ذو الحالة الصلبة الجدران الرقيقة والدرجات الأعلى قوة حيث يكون التحكم الحراري حاسمًا. تحدد قائمة المقاسات ودرجة المادة في الاستفسار التوصية.
هل يمكن لخط واحد إنتاج الأنابيب الدائرية والمربعة معًا؟
نعم. بمسار الدائري-إلى-مربع، تُعاد تشكيلة المقاسات المربعة من الأنبوب الدائري الملحوم في قسم ضبط المقاسات. وبقوالب المربع المباشر، يُشكَّل الأنبوب المربع ويُلحم بشكله النهائي. كلا المسارين موجودان في هذا الخط ويُحدَّدان عند مرحلة الطلب.
كم يستغرق تغيير المقاس؟
يتطلب تغيير القطر ضمن نطاق القوالب ضبط البكرات والأدلة. الانتقال خارج النطاق المغطى يتطلب تبديل مجموعة البكرات. تُقدَّم قوائم المقاسات المخططة مع أوقات تبديل واقعية لتُبنى عليها جداول الورديات.
ما شروط التسليم والتركيب المطبقة؟
تُشحن الخطوط القياسية خلال 30-45 يومًا والتكوينات المخصصة خلال 60-90 يومًا، بعد تجارب اللحام واختبار الخط الكامل في المصنع. يتولى مهندسو THRONCH التركيب والتشغيل والتدريب في الموقع قبل التسليم.