Что производит станок для профилирования профилей солнечных креплений
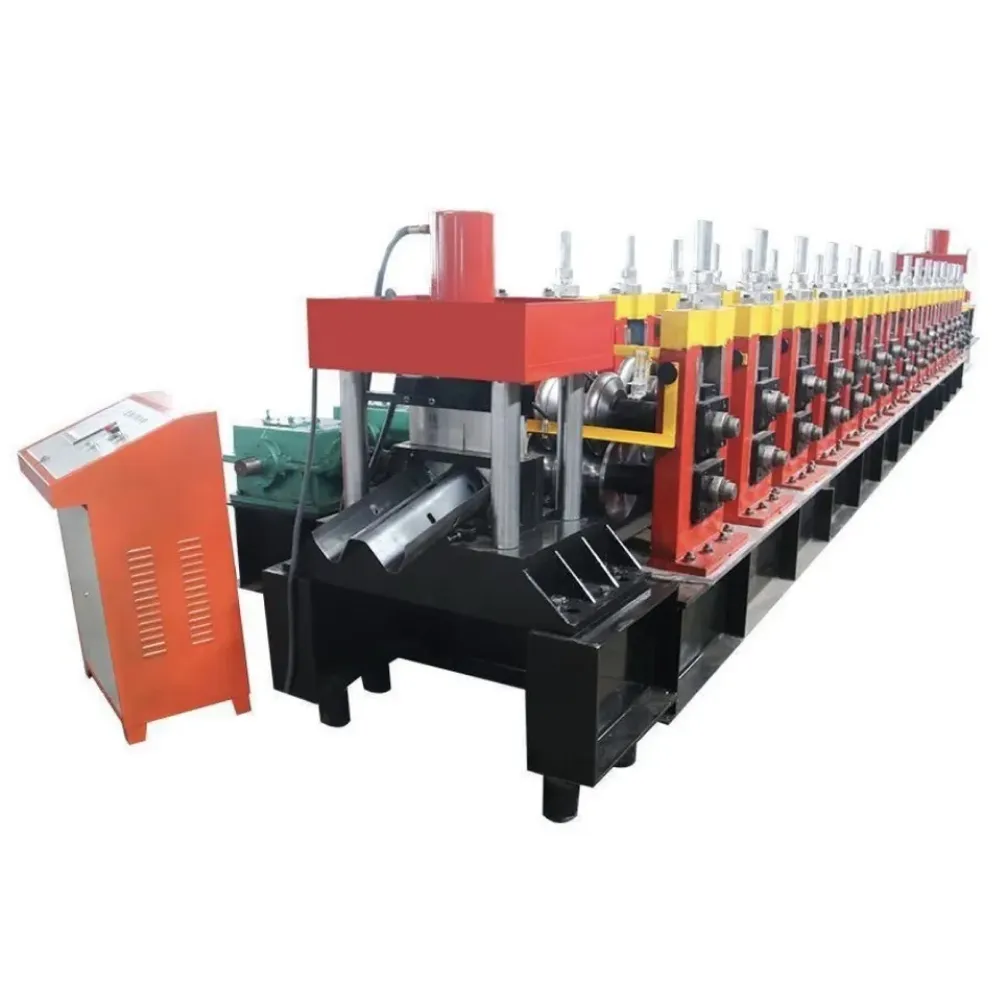
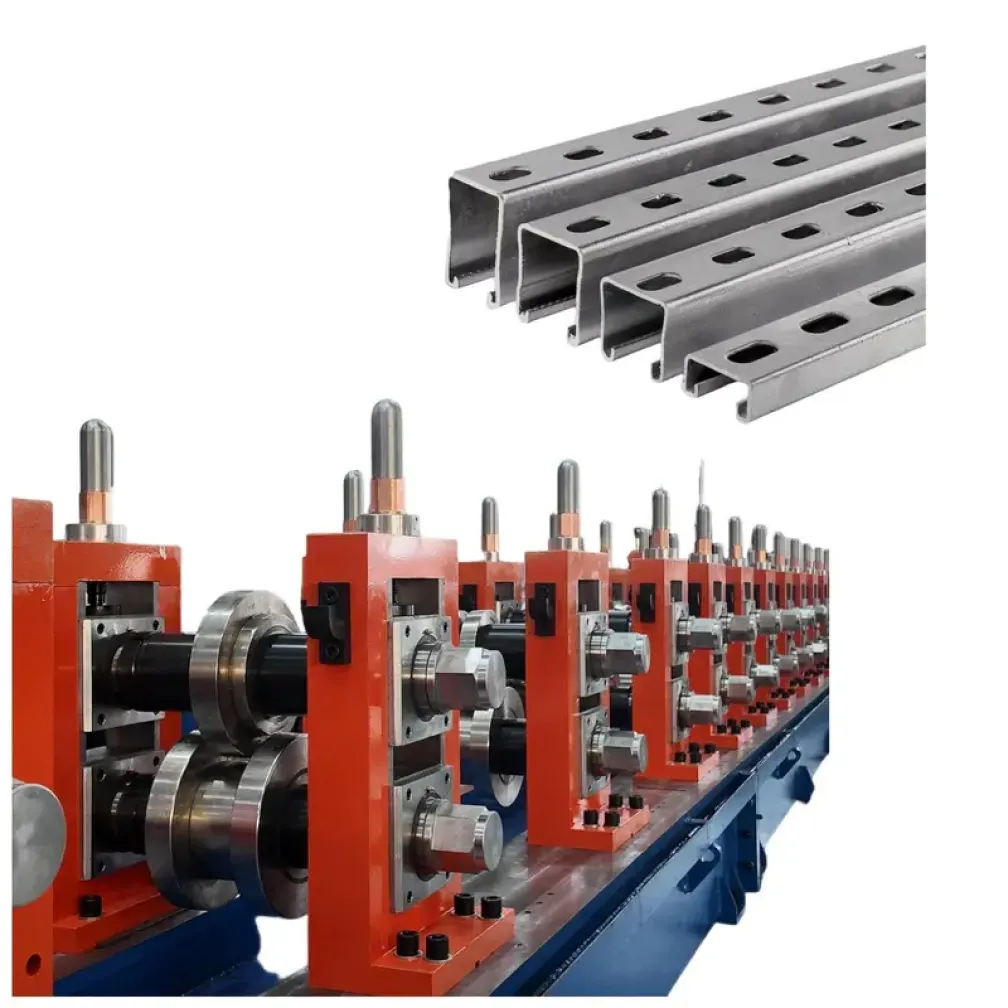
Конструкции солнечных креплений собираются из холодногнутых стальных профилей: направляющие, удерживающие модули, стойки, несущие массив, и элементы раскрепления, придающие ему ветровую жёсткость. Станок для профилирования профилей солнечных креплений производит эти элементы из рулонной ленты в одну непрерывную операцию: пазы под зажимы и крепёжные отверстия пробиваются встроенно, каждая деталь отрезается в проектный размер. То же оборудование называют станком для солнечных strut-профилей или линией производства солнечных кронштейнов; номенклатура на этой странице покрывает семейство швеллеров серии 41 и С- и U-сечения, обычно применяемые в проектах солнечных креплений.
Устройство солнечной монтажной конструкции
Наземный массив обычно сочетает три холодногнутые детали. Монтажные направляющие проходят под модулями и воспринимают нагрузки от зажимов. Стойки или сваи поддерживают направляющие и передают нагрузку на фундамент. Элементы раскрепления связывают стойки и направляющие в жёсткую раму. Кровельные системы используют более лёгкие сечения направляющих с тем же зажимным интерфейсом. У каждой детали своя геометрия сечения и схема отверстий, и все они — холодногнутые изделия. Поэтому производителю, работающему на солнечный рынок, нужна одна линия, покрывающая всё семейство сечений, с переналадкой типоразмеров с пульта управления, а не переборкой оснастки.
Почему лента ZAM и оцинкованная лента доминируют в солнечных сечениях
Элементы солнечных креплений находятся на открытом воздухе весь срок службы массива, рассчитанный на двадцать пять лет работы модулей. Обычная чёрная сталь этому требованию не отвечает, поэтому рынок работает с лентой с покрытием. Предварительно оцинкованная и горячеоцинкованная лента — устоявшиеся варианты. Лента ZAM, цинк-алюминий-магниевое покрытие, наращивает долю, потому что покрытие гораздо лучше сопротивляется коррозии кромок реза, чем обычная оцинковка, что важно для гнутых деталей, где каждый резаный торец и пробитое отверстие оголяют сталь. Эта линия полностью рассчитана на ленту с покрытием: поверхности валков и штампов подготовлены для работы с цинковыми и ZAM-покрытиями без царапин и отслоений.
Схемы пробивки под зажимные интерфейсы
Солнечные швеллеры несут больше пробивки, чем большинство конструкционных профилей. Направляющим нужны ряды пазов под болтовые зажимы модулей, стойкам — крепёжные отверстия в расчётных позициях, элементам раскрепления — соединительные отверстия на обоих концах. Геометрия пазов также различается у разных брендов модулей и зажимных систем, поэтому производитель редко долго работает с одной схемой. Гидравлические пробивные станции с сервоподачей на этой линии считывают схему из чертежа заказа через сенсорный экран, а кассеты штампов меняются при смене стандарта зажимов. Пробитая лента входит в стан с каждым отверстием уже в окончательной позиции, что исключает сверлильную операцию, которую до сих пор используют старые цеха солнечных конструкций.
Рассчитан на крупносерийные солнечные заказы
Контракты на солнечные крепления идут контейнерными партиями с жёсткими сроками поставки. Конфигурация линии это отражает: стыковая сварка и горизонтальный петлеобразователь не останавливают стан при смене рулона, следящая отрезка режет без остановки ленты, а автоматическая укладка накапливает готовые элементы для обвязки и отгрузки. Один оператор может контролировать всю линию, что сохраняет конкурентоспособность затрат на тонну в крупных проектах массивов.
Что подготовить перед запросом предложения
- Чертежи сечений направляющих, стоек и элементов раскрепления монтажной системы
- Чертежи пазов под зажимы и схем отверстий, с указанием бренда модулей или зажимов, если определён
- Спецификация ленты: тип покрытия, диапазон толщин и марка материала
- Целевой месячный объём и основные длины реза в портфеле заказов
- Электропитание площадки и требуемые бренды электрокомпонентов
Частые вопросы
Как станок для солнечных швеллеров соотносится со станком для strut-профилей?
Солнечные монтажные направляющие и стойки серии 41 — это швеллеры strut-типа, поэтому два станка пересекаются. Линия, сконфигурированная под солнечное производство, добавляет схемы пазов под зажимы, оснастку под ленту с покрытием и высокопроизводительную конфигурацию, которые требуют солнечные заказы. Окончательную компоновку оснастки определяют чертежи изделий. Об универсальном оборудовании см. станок для профилирования strut-профилей.
Какие сечения может производить одна линия?
Стандартная оснастка покрывает семейство швеллеров серии 41. С- и U-сечения для стоек и раскрепления добавляются по чертежу на этапе заказа, а переналадка типоразмеров внутри покрываемого диапазона выполняется с пульта управления.
Может ли линия формовать ленту ZAM без повреждения покрытия?
Да. Валки и пробивные штампы рассчитаны на ленту с покрытием, с подготовкой поверхности под цинковые и ZAM-покрытия. Целостность покрытия проверяется при предотгрузочном пробном прогоне на фактическом материале заказа.
Какую скорость производства ожидать солнечному производителю?
Номинальный диапазон — 15-40 м/мин. Насыщенные отверстиями сечения направляющих и короткие детали раскрепления идут ближе к нижней границе, а простые сечения стандартной длины достигают верхней.
Какие условия поставки и монтажа применяются?
Стандартные конфигурации отгружаются за 30-45 дней, индивидуальные линии — за 60-90 дней после заводского пробного прогона. Инженеры THRONCH выполняют монтаж, пусконаладку и обучение операторов на площадке покупателя.