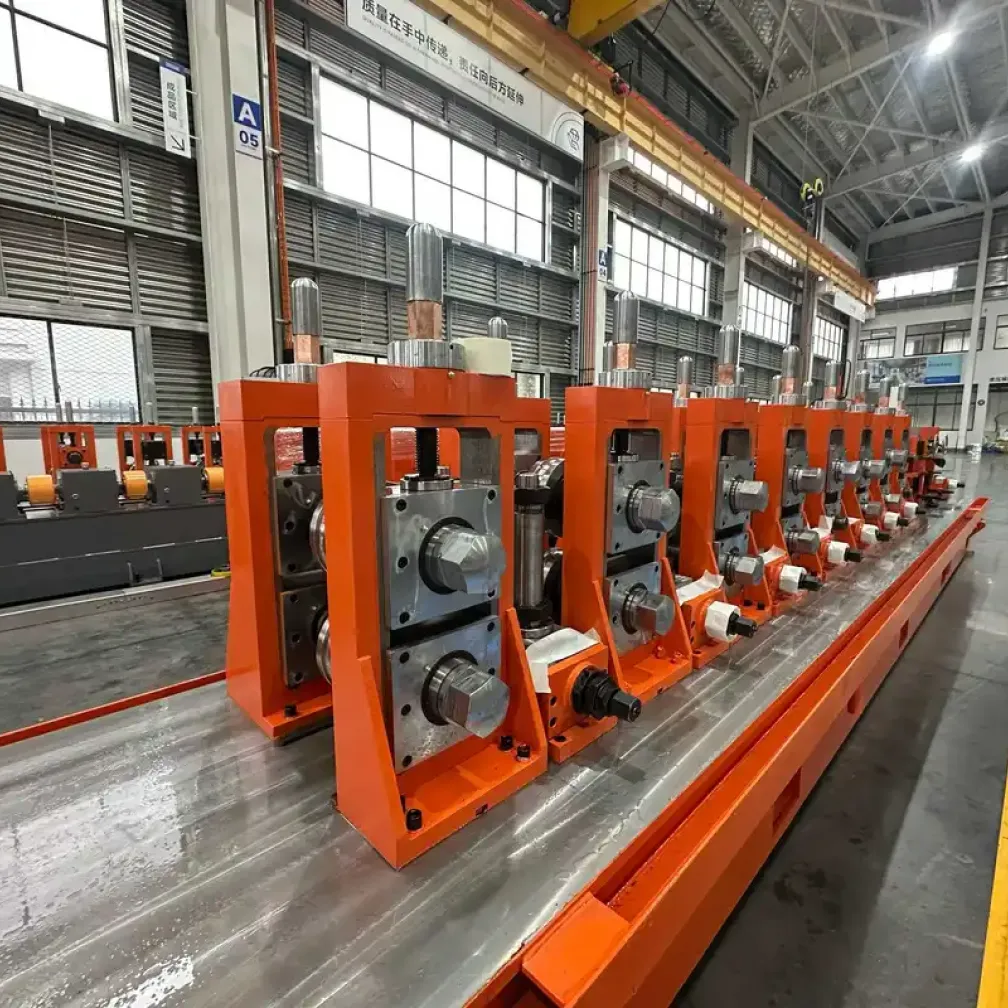
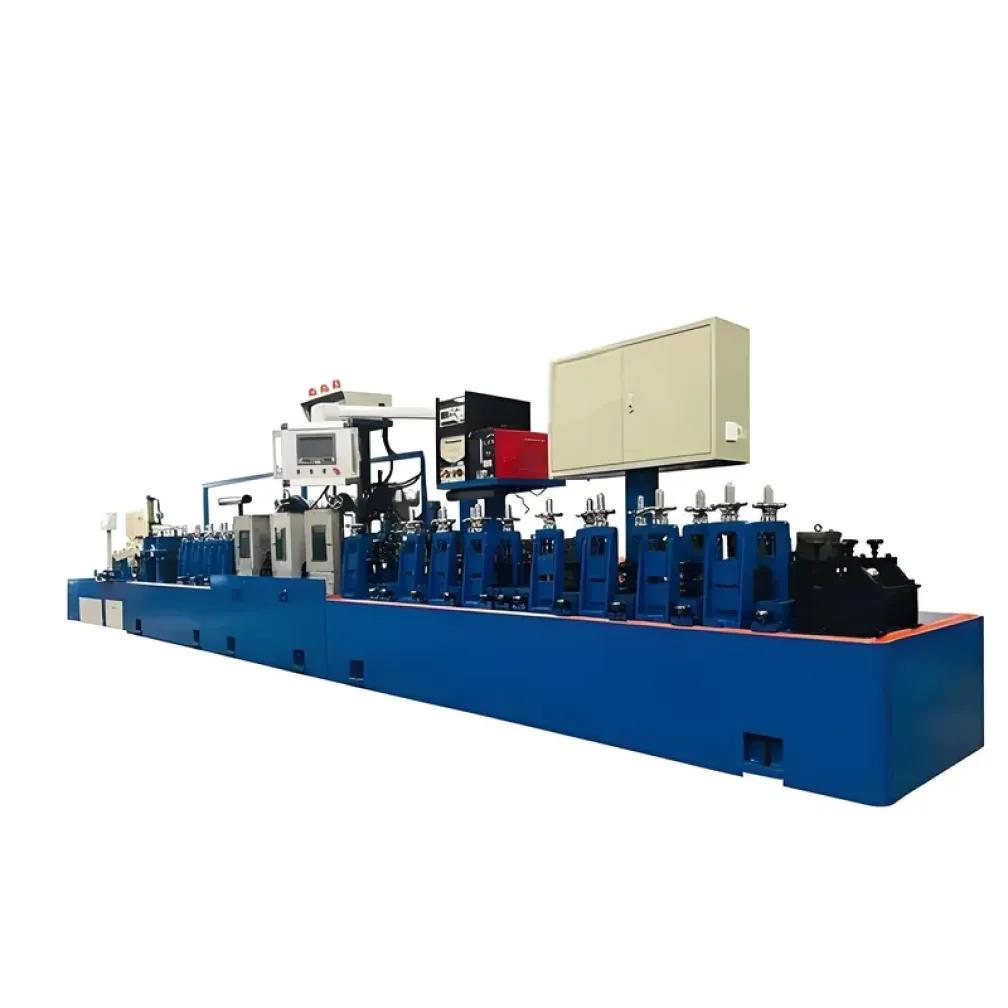
Что производит стан для квадратных и прямоугольных труб
Квадратные и прямоугольные полые профили, обычно обозначаемые SHS и RHS, являются стандартными конструкционными трубными изделиями современного строительства: колоннами, балками, фермами, рамами и связями. Их плоские грани упрощают соединения, а замкнутое сечение значительно лучше сопротивляется кручению, чем открытые профили той же массы. Стан для производства квадратных и прямоугольных труб изготавливает такие профили из стальной полосы в непрерывном сварочном процессе: формование, высокочастотная сварка, охлаждение, калибровка, правка и резка холодной пилой с завершающей автоматической паллетизацией. Стан на этой странице охватывает диапазон сечений 10-200 мм при толщине стенки 1.5-4 мм.
Два производственных маршрута: из круглого в квадратный и прямое формование
Первый стратегический выбор в проекте квадратных труб — это маршрут формования, который фиксируется в компоновке стана до изготовления.
Из круглого в квадратный: полоса сначала формуется в круглую трубу и сваривается, затем калибровочные клети постепенно переформируют круглую трубу в конечную квадратную или прямоугольную геометрию. Один комплект круглого инструмента обслуживает множество квадратных размеров, поэтому инвестиции в оснастку остаются низкими, а смена размеров внутри диапазона выполняется быстро. Компромисс — ограниченный контроль радиусов углов, поскольку углы формируются за счёт перераспределения круглого сечения.
Прямое формование квадратного профиля: полоса сразу движется к квадратному или прямоугольному сечению, а шов сваривается на плоской грани. Радиусы углов, плоскостность граней и точность диагоналей находятся под прямым контролем инструмента, что всё чаще требуют структурные рынки, работающие по ASTM A500 или EN 10219. Стоимость оснастки на каждый размер выше, поэтому маршрут подходит производителям с концентрированным списком размеров и структурными заказчиками.
Многоразмерные сервисные центры обычно выбирают переформирование из круглого в квадратный; специализированные производители конструкционных труб — прямое формование. Рекомендацию определяют список размеров заказчика и целевой стандарт.
Что определяет качество профиля
Качество полого профиля определяют четыре участка. Формовочные клети задают подготовку кромок у сварного шва. Станция ВЧ-сварки, индукционная или твердотельная, определяет прочность шва и ширину зоны термического влияния. Калибровочные клети доводят профиль до окончательных размеров и контролируют геометрию углов и плоскостность граней. Правильная машина устраняет остаточную кривизну перед резкой холодной пилой по длине. Стабильность ширины полосы и состояние кромок от поставщика продольной резки остаются внешними факторами, которые ни один стан не может полностью компенсировать, поэтому спецификацию полосы следует включать в договор поставки уже с первого заказа.
Основные применения
- Колонны, балки и связи для стальных каркасных зданий
- Фермы и рамы для производственных цехов, складов и навесов
- Рамы прицепов, сельскохозяйственной техники и транспортных средств
- Конструкции солнечных креплений и каркасы теплиц
- Трубы для мебели, ограждений и общего производства
Что подготовить перед запросом коммерческого предложения
- Полный список размеров с толщинами стенок и годовым тоннажом по каждому размеру
- Целевой стандарт и рынок готовых профилей
- Предпочтительный производственный маршрут, если он уже выбран
- Марки материала и спецификация поставщика полосы
- Электроснабжение площадки и желаемый уровень автоматизации
Часто задаваемые вопросы
Выбирать переформирование из круглого в квадратный или прямое формование?
Переформирование из круглого в квадратный снижает стоимость оснастки и покрывает множество размеров одним круглым комплектом, что подходит многоразмерным производителям. Прямое формование обеспечивает более точные радиусы углов и плоскостность граней для конструкционных стандартов и подходит концентрированным спискам размеров. Список размеров и целевой стандарт в запросе определяют компоновку.
Какие размеры сечений может охватывать один стан?
Этот стан охватывает 10-200 мм по квадратным и прямоугольным сечениям. Самые маленькие и самые большие размеры диапазона работают на пониженной скорости, а размеры вне диапазона оцениваются как отдельные проекты оснастки.
Как этот стан связан с трубоэлектросварочной линией ERW?
Стан для квадратных и прямоугольных труб — это трубоэлектросварочной линией ERW, настроенная на производство полых профилей. Принципы формования, сварки и резки общие; различие заключается в маршруте калибровки и оснастке, которые на этой странице рассматриваются для квадратного и прямоугольного производства.
Сколько времени занимает смена размера?
В пределах диапазона оснастки смена размера является задачей регулировки клетей и выполняется в течение смены. Смена маршрута или размер вне охватываемого диапазона требует замены оснастки. Для запланированных списков размеров в предложении указываются реалистичные сроки переналадки.
Какие условия поставки и пусконаладки применяются?
Стандартные станы отгружаются за 30-45 дней, а индивидуальные конфигурации — за 60-90 дней после сварочных испытаний и полного тестирования линии. Инженеры THRONCH выполняют монтаж и пусконаладку на площадке и обучают персонал стана до передачи оборудования.