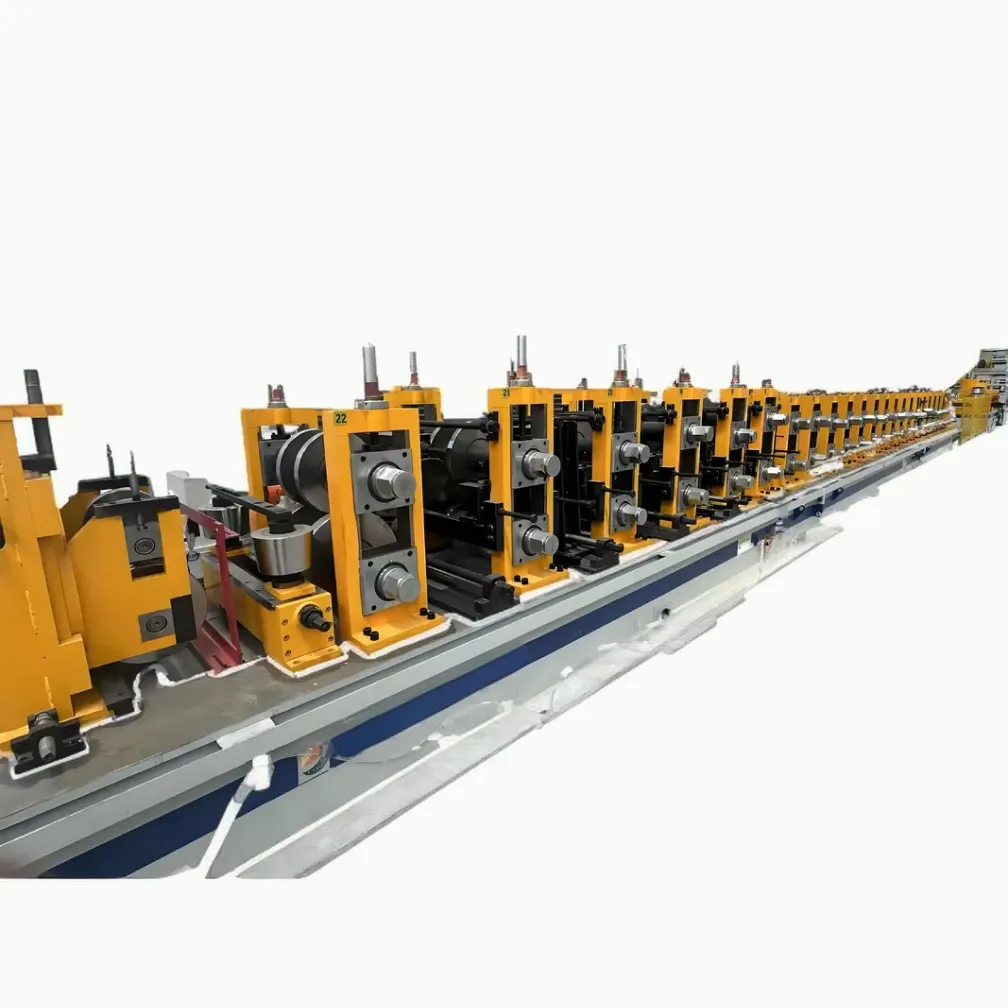
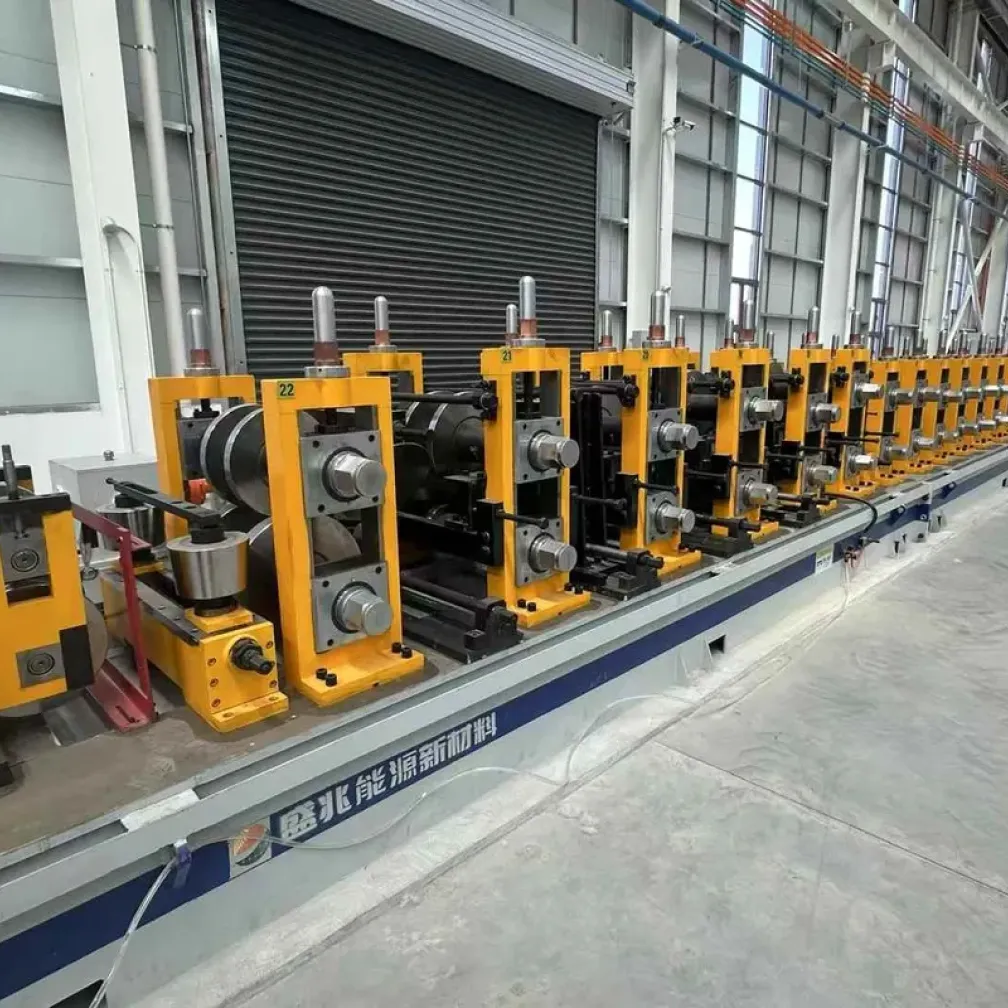
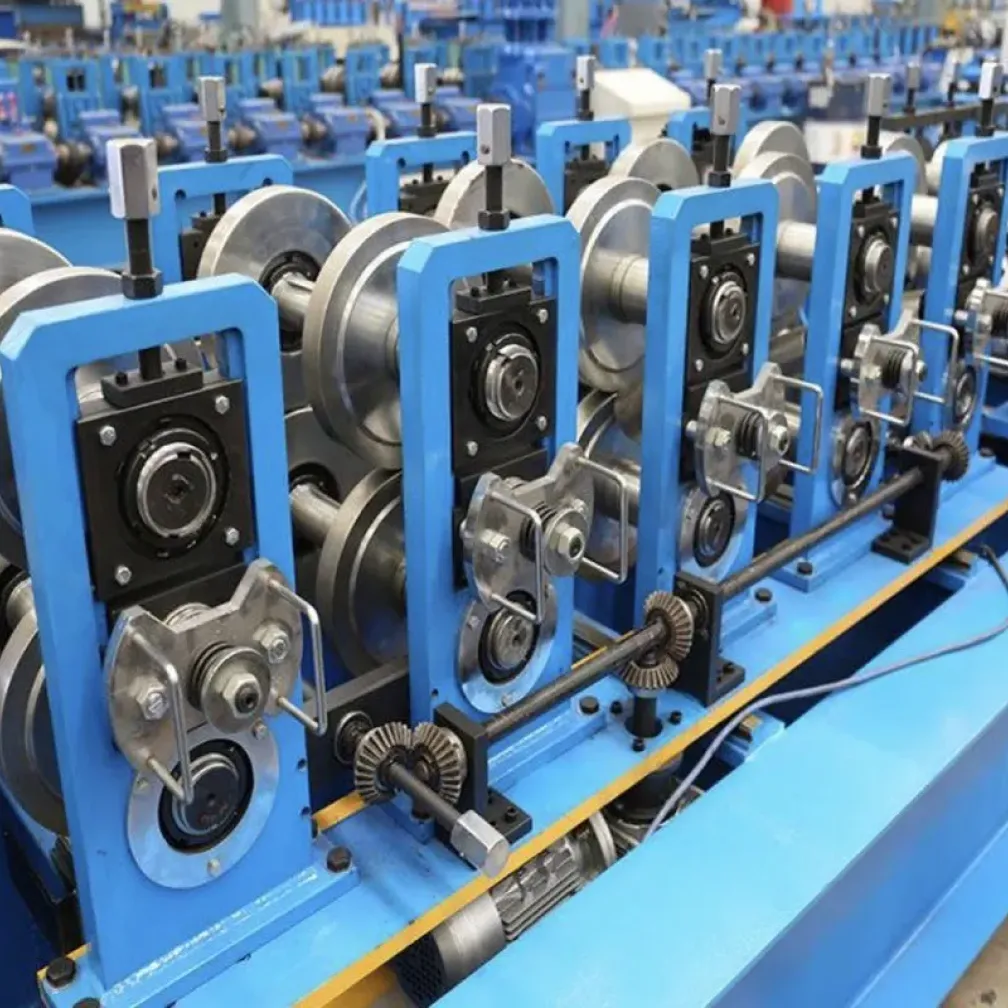
Что производит станок для формовки Z-прогонов
Z-прогон — это холодногнутый тонкостенный стальной профиль с Z-образным сечением: две полки одинаковой ширины направлены в противоположные стороны и соединены вертикальной стенкой. Геометрия дает профилю высокое соотношение прочности к массе и одно решающее монтажное преимущество: соседние прогоны могут перекрывать друг друга на опорах. Станок производит эти профили из рулонной ленты в непрерывном процессе с высотой профиля от 100 до 350 мм, толщиной от 1.5 до 6 мм в зависимости от исполнения, а отверстия в стенке или полках пробиваются в линии по схеме болтовых соединений проекта.
Почему Z-прогоны несут непрерывные пролеты
Поскольку полки Z-профиля входят в следующий прогон, два профиля перекрываются над опорой и работают как неразрезная балка через несколько пролетов. Непрерывная прогонная схема перераспределяет изгибающий момент на соседние пролеты, поэтому тот же профиль несет большую нагрузку, а более легкий профиль — ту же нагрузку. Для большепролетных кровель заводов и складов это обычно снижает тоннаж прогонной стали и число элементов для подъема и болтового монтажа. С-прогоны, напротив, стыкуются на опоре встык и работают как однопролетные балки. Выбор между двумя профилями делается на стадии конструктивного проектирования; сторона станка может быть подготовлена под любой из них.
Стандартная конфигурация линии
Буклетная конфигурация этой линии выглядит следующим образом:
- Гидравлический разматыватель с рулонной тележкой
- Узел резки и стыковой сварки для соединения концов рулонов
- Петлевой накопитель для безостановочной работы при смене рулона
- Правильный узел и сервоприводные пробивные станции
- Формовочный стан, рассчитанный на диапазон высот профиля
- Гидравлический мерный отрезной узел и выдачной рольганг
Накопитель и стыковой сварщик — опциональные станции. Заводы, работающие длинными сменами на скорости 20 м/мин и выше, обычно включают их, поскольку смена рулона тогда не отнимает производственного времени. Небольшие цеха могут начать с компоновки «разматыватель напрямую к стану» и добавить накопитель позже.
Выделенная Z-линия или линия C/Z
Выделенная Z-линия — правильный выбор, когда завод выпускает Z-прогоны стабильными объемами: оснастка оптимизирована под Z-профиль, перенастройки — только изменение размера на сенсорном экране, и линия легче выходит на номинальную скорость. Линия с взаимозаменяемыми профилями C/Z подходит предприятиям, поставляющим оба профиля на строительный рынок, например Z-прогоны для кровли и С-профили для стеновых ригелей. Переключение между профилями выполняется регулировкой клетей с пульта управления без замены валков. Укажите планируемую номенклатуру на этапе запроса, поскольку это решение влияет на конструкцию стана, отрезную оснастку и цену.
Основные применения
- Прогоны кровли для заводов, складов и логистических парков из стальных конструкций
- Элементы сборных зданий и каркасы модульного строительства
- Опорные элементы для складских стеллажных систем
- Сельскохозяйственные здания, животноводческие сараи и навесы для техники
Что подготовить перед запросом коммерческого предложения
- Чертеж Z-профиля с высотой сечения, шириной полок, размером отбортовки и длиной нахлеста
- Диапазон толщин ленты и марка материала для планируемых проектов
- Требования к схеме отверстий, если прогоны поступают на объект с готовой пробивкой
- Целевая месячная выработка и предпочтительная скорость линии
- Параметры электроснабжения площадки и предпочтительные бренды электрокомпонентов
Эти пункты позволяют зафиксировать проектирование проходов, выбор мощности двигателя и уровень автоматизации в одном техническом предложении.
Часто задаваемые вопросы
В чем разница между станком для Z-прогонов и станком для С-прогонов?
Клети стана и валковая оснастка различаются, поскольку геометрия двух профилей различна. Выделенный станок работает с одним профилем на оптимальной скорости и точности. Взаимозаменяемая линия выпускает профили C и Z регулировкой клетей с пульта управления, что подходит заводам со смешанными проектными заказами.
Какие высоты профиля может охватывать эта линия?
Стандартный диапазон оснастки охватывает высоту профиля 100-350 мм, включая распространенные размеры прогонов для промышленных кровель. Размеры вне этого диапазона оцениваются как индивидуальная оснастка.
На какой скорости работает линия?
Скорость формовки регулируется в пределах 5-25 м/мин. Лента толщиной более 3 мм и профили в верхней части диапазона работают на пониженных скоростях для сохранения точности профиля.
Сколько времени занимает смена размера?
Смена размера внутри одного семейства профилей задается на сенсорном экране и подтверждается короткой пробной заготовкой. На исполнении C/Z переключение профилей добавляет шаг регулировки клетей. Ни в одном случае замена валков не требуется.
Каков график поставки и монтажа?
Стандартные конфигурации отгружаются за 30-45 дней; индивидуальные линии занимают 60-90 дней. Инженеры THRONCH выполняют монтаж и пусконаладку на площадке, обычно в течение одной недели, обучают операторов до сдачи и обеспечивают техническую поддержку после нее.