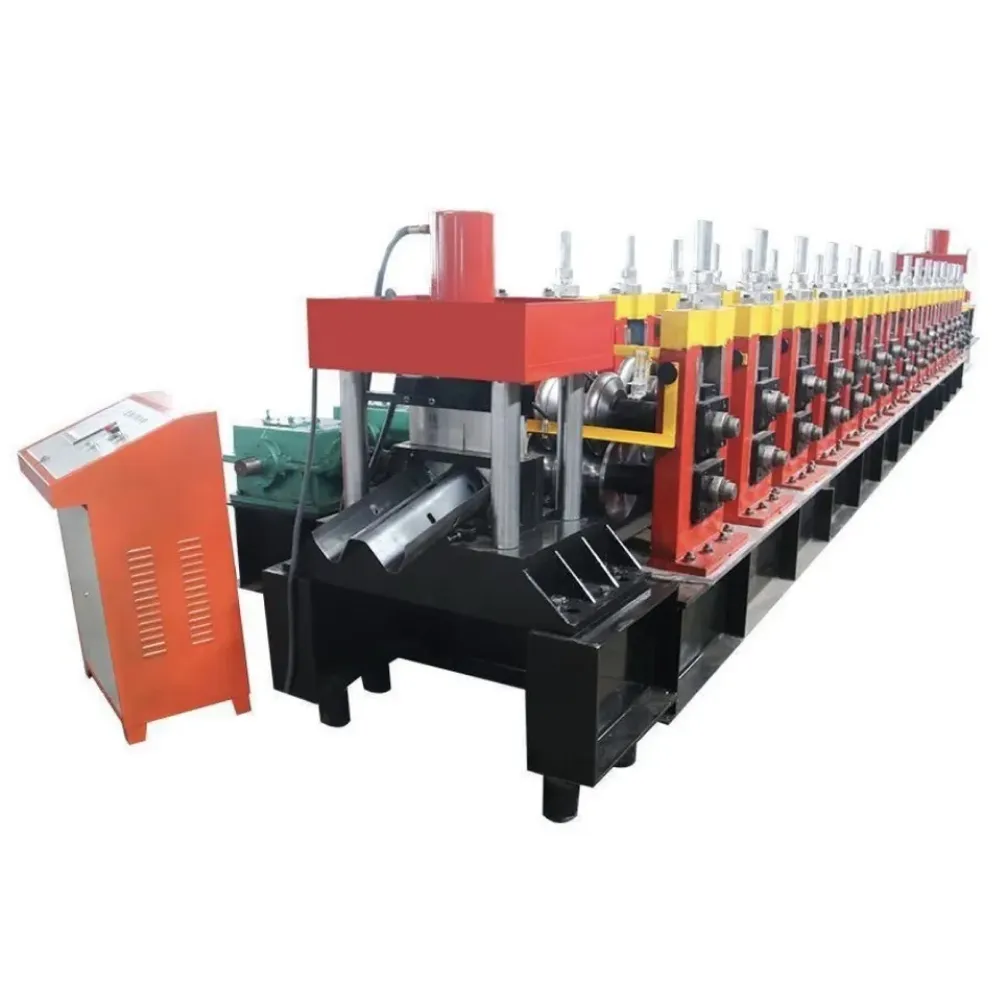
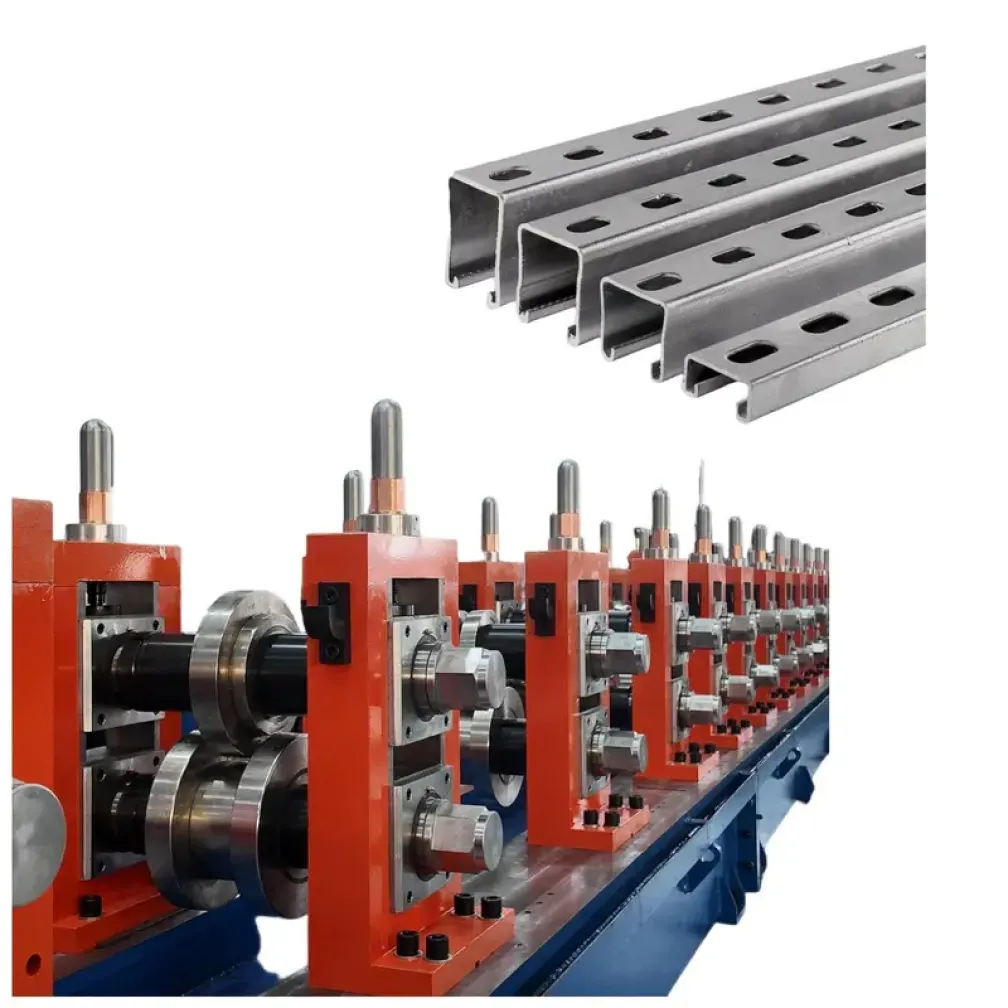
Ce que produit une machine de profilage de profilés pour montage solaire
Les structures de montage solaire sont construites à partir de profilés en acier formés à froid : les rails qui portent les modules, les poteaux qui portent la centrale et le contreventement qui la rigidifie contre le vent. Une machine de profilage de profilés solaires produit ces éléments à partir de bande en bobine en une opération continue, avec fentes de fixation et trous percés en ligne et chaque pièce coupée à la longueur du projet. Le même équipement est aussi appelé machine à rails strut solaires ou ligne de production de supports photovoltaïques ; la gamme de cette page couvre la famille de profilés série 41 et les sections C et U couramment spécifiées dans les conceptions de montage solaire.
Anatomie d'une structure de montage solaire
Une centrale au sol combine généralement trois pièces profilées. Les rails de montage passent sous les modules et reprennent les charges des fixations. Les poteaux ou pieux supportent les rails et transfèrent la charge à la fondation. Les éléments de contreventement relient poteaux et rails en un cadre rigide. Les systèmes en toiture utilisent des sections de rail plus légères avec la même interface de fixation. Chaque pièce a sa propre géométrie de section et son propre schéma de trous, et toutes sont des produits formés à froid. Un fabricant servant le marché solaire a donc besoin d'une ligne couvrant toute la famille de sections, avec des changements de dimension gérés depuis le panneau de commande plutôt qu'en remontant l'outillage.
Pourquoi la bande ZAM et galvanisée domine les profilés solaires
Les éléments de montage solaire restent à l'extérieur pendant toute la durée de vie de la centrale, conçue autour de vingt-cinq ans de fonctionnement des modules. L'acier noir ordinaire ne satisfait pas cette exigence, le marché fonctionne donc avec de la bande revêtue. La bande pré-galvanisée et galvanisée à chaud sont les options établies. La bande ZAM, un revêtement zinc-aluminium-magnésium, a gagné des parts car le revêtement résiste bien mieux à la corrosion des bords coupés que la galvanisation conventionnelle, ce qui compte sur les pièces profilées où chaque extrémité coupée et chaque trou poinçonné exposent l'acier nu. Cette ligne est spécifiée pour la bande revêtue sur tout son parcours : les surfaces des rouleaux et des matrices sont préparées pour traiter les revêtements zinc et ZAM sans rayures ni écaillage.
Schémas de poinçonnage pour les interfaces de fixation
Les profilés solaires comportent plus de poinçonnage que la plupart des profils structurels. Les rails ont besoin de rangées de fentes pour le boulonnage des fixations de modules, les poteaux de trous de fixation à des positions calculées, et les éléments de contreventement de trous de connexion aux deux extrémités. La géométrie des fentes diffère aussi selon les marques de modules et les systèmes de fixation, un fabricant exploite donc rarement longtemps un seul schéma. Les stations de poinçonnage hydraulique à alimentation servo de cette ligne lisent le schéma depuis le plan de commande via l'écran tactile, et les cassettes de matrices s'échangent quand le standard de fixation change. La bande poinçonnée entre dans le laminoir avec chaque trou déjà en position finale, ce qui supprime le poste de perçage que les anciens ateliers solaires utilisent encore.
Conçue pour les commandes solaires en grand volume
Les contrats de montage solaire atteignent des quantités de plusieurs conteneurs avec des délais de livraison serrés. La configuration de la ligne le reflète : un soudeur bout à bout et un accumulateur horizontal maintiennent le laminoir en marche pendant les changements de bobine, la coupe à suivi cisaillent sans arrêter la bande, et l'empilage automatique accumule les éléments finis pour le cerclage et l'expédition. Un seul opérateur peut superviser toute la ligne, ce qui maintient le coût de main-d'œuvre par tonne compétitif sur les grands projets de centrales.
Quoi préparer avant de demander un devis
- Plans de section des profils de rail, poteau et contreventement du système de montage
- Plans des fentes de fixation et schémas de trous, avec la marque de module ou de fixation si définie
- Spécification de la bande : type de revêtement, plage d'épaisseur et nuance de matériau
- Objectif de production mensuelle et principales longueurs de coupe du carnet de commandes
- Alimentation électrique du site et marques de composants électriques requises
FAQ
Quel est le rapport entre une machine à profilés solaires et une machine à rails strut ?
Les rails et poteaux de montage solaire de la série 41 sont des profilés de type strut, les deux machines se recouvrent donc. Une ligne spécifiée pour la production solaire ajoute les schémas de fentes de fixation, l'outillage pour bande revêtue et la configuration grand volume qu'exigent les commandes solaires. Les plans du produit déterminent l'implantation finale de l'outillage. Pour l'équipement universel, voir la machine de profilage de rails strut.
Quelles sections une seule ligne peut-elle produire ?
L'outillage standard couvre la famille de profilés série 41. Les sections C et U pour poteaux et contreventement s'ajoutent selon plan au stade de la commande, et les changements de dimension dans la plage couverte se font depuis le panneau de commande.
La ligne peut-elle former la bande ZAM sans endommager le revêtement ?
Oui. Les rouleaux et les matrices de poinçonnage sont spécifiés pour la bande revêtue, avec une préparation de surface adaptée aux revêtements zinc et ZAM. L'intégrité du revêtement est vérifiée lors de l'essai avant livraison sur le matériau réel de la commande.
Quelle vitesse de production un fabricant solaire peut-il attendre ?
La plage nominale est de 15 à 40 m/min. Les sections de rail denses en trous et les pièces de contreventement courtes se situent vers le bas de la plage, tandis que les sections simples à longueurs standard atteignent le haut.
Quelles conditions de livraison et d'installation s'appliquent ?
Les configurations standard sont expédiées sous 30 à 45 jours et les lignes personnalisées sous 60 à 90 jours, après un essai en usine. Les ingénieurs THRONCH assurent l'installation, la mise en service et la formation de l'équipe sur le site de l'acheteur.