Rechercher
Saisissez un mot-clé pour rechercher des produits, des articles de blog et plus encore.
Saisissez un mot-clé pour rechercher des produits, des articles de blog et plus encore.

Les glissières de sécurité relèvent d’un marché de normes : les autorités routières achètent selon une spécification, et chaque élément doit être interchangeable quelle que soit sa date de production. L’équipement de ce secteur doit maintenir le profil des ondes et la position des trous sur bande à haute résistance, équipe après équipe.
Les programmes routiers nationaux commandent des W-beam à deux ondes en volumes de projet, généralement en longueurs de 4320 mm avec un espacement de poteaux de 2 m. Une ligne fonctionnant à 8–12 m/min produit environ 3 glissières par minute pour suivre les équipes de pose.
Les ponts et routes surélevées spécifient des Thrie-beam à trois ondes de 506 mm de large pour réduire la déflexion. La même ligne produit les deux profils grâce au changement du jeu de rouleaux.
Les terre-pleins centraux et les itinéraires de véhicules lourds exigent des niveaux de retenue supérieurs selon EN 1317 ou les niveaux d’essai MASH. Une bande jusqu’à 4,5 mm et des nuances à haute résistance couvrent ces spécifications.
Les programmes municipaux et ruraux commandent des séries plus courtes et des longueurs mixtes. Le contrôle par recettes mémorise chaque longueur et chaque schéma de trous, de sorte que les petits lots changent en quelques minutes.
Sur les sections dangereuses, les barrières à deux ondes existantes sont remplacées par des modèles à trois ondes. Les producteurs servant ce marché doivent disposer des deux profils sans ajouter une seconde ligne.

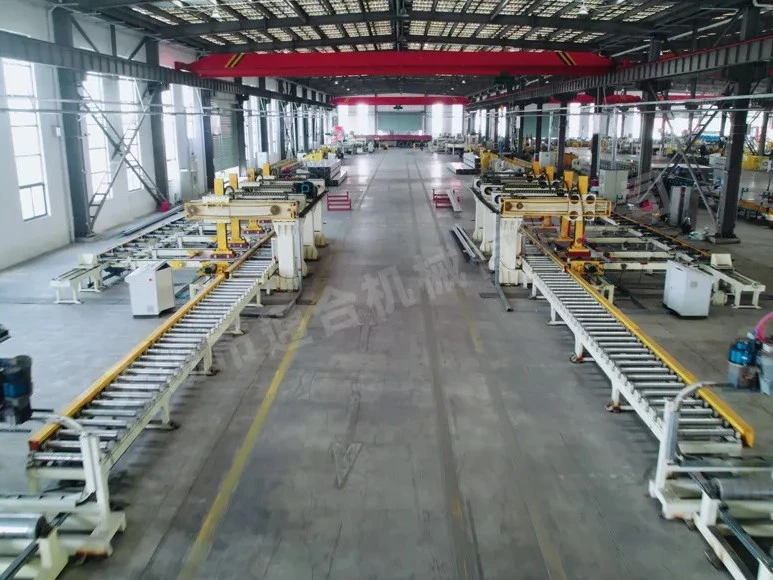
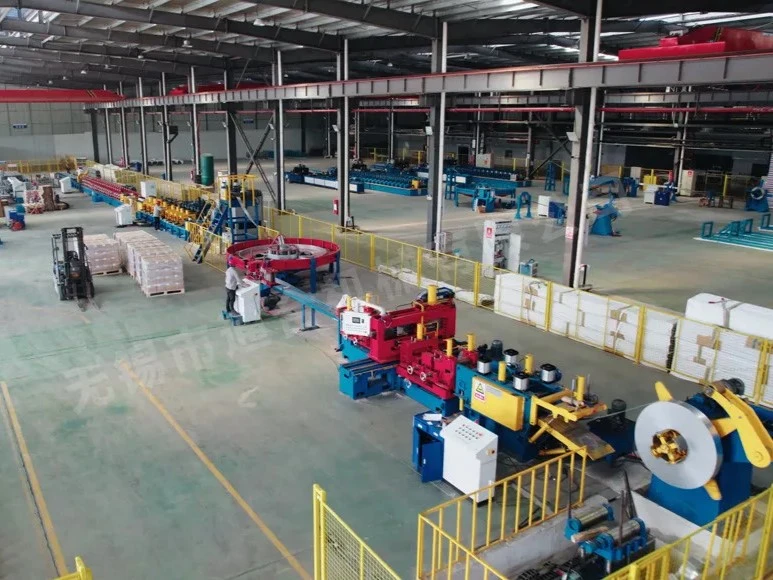
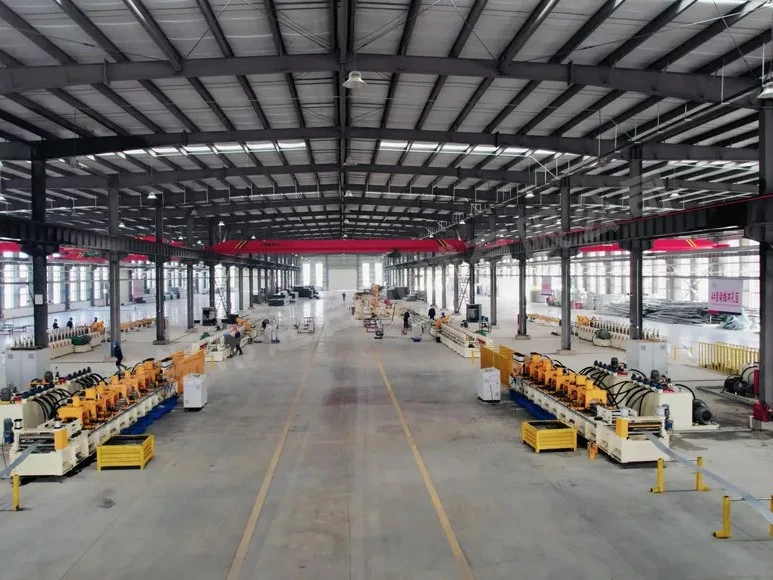
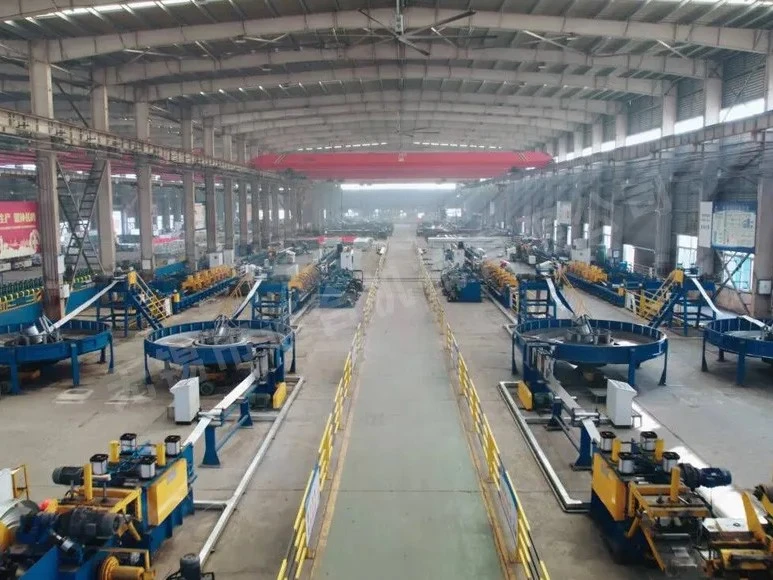
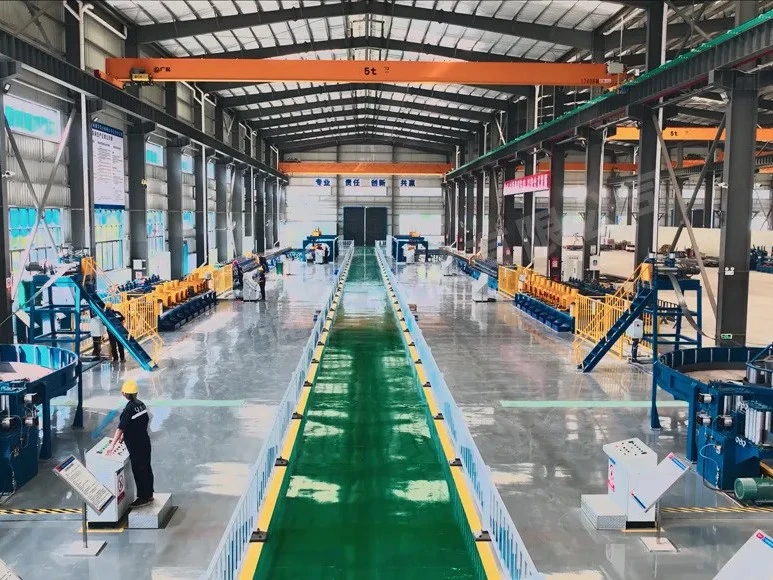
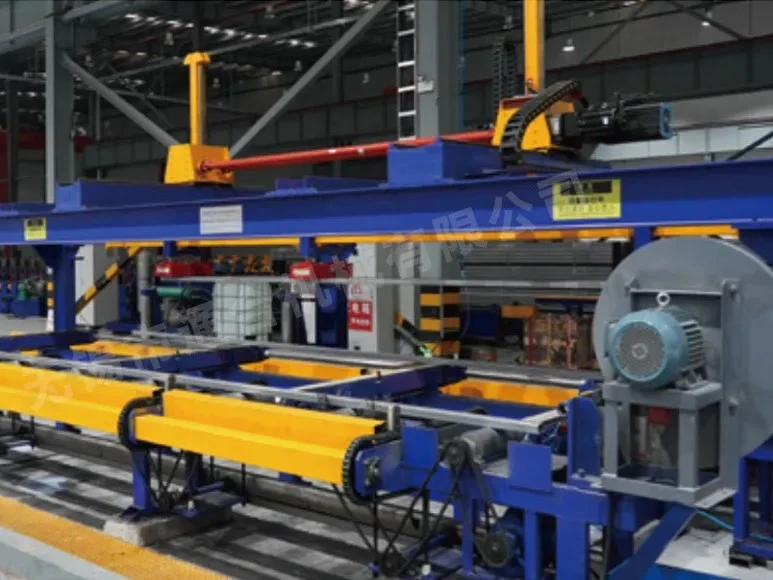
Wuxi THRONCH Machinery produit des équipements de profilage à froid à Wuxi, en Chine. Depuis 2011, l'entreprise a construit des machines à pannes CZ, des lignes de support photovoltaïque, des lignes de garde-corps, des lignes de chemins de câbles et des lignes de profilés sur mesure pour des clients dans plus de 30 pays. L'usine s'étend sur environ 30 000 mètres carrés et compte plus de 200 employés, dont une équipe de R&D de plus de 50 personnes. La production est certifiée ISO9001 et les produits portent le marquage CE.
À propos de nous Certifications Réalisations
Oui. Les deux profils fonctionnent sur le même châssis et les mêmes systèmes de commande, de poinçonnage et d’empilement, avec des jeux de rouleaux dédiés. Le passage de l’un à l’autre est un changement de rouleaux planifié, mesuré en heures.
Bande de 2,0 à 4,5 mm et jusqu’à 480 mm de large, en nuances Q235, Q355, S355MC et Q700HL haute résistance. Les rouleaux sont trempés à HRC58-63 pour ces matériaux.
Les lignes sont configurées selon AASHTO M180 pour l’Amérique du Nord, les niveaux de retenue EN 1317 pour l’Europe et les normes régionales indiquées dans vos plans contractuels.
Oui. Les trous de jonction aux extrémités et les trous de poteaux sur la longueur sont poinçonnés pendant que la bande est plane, avant le formage ; le positionnement servo maintient la précision à pleine vitesse.
La vitesse standard est de 8–12 m/min sur bande de 3–4 mm, soit environ 3 glissières standard par minute. Des configurations plus rapides sont disponibles pour les programmes de volume en faible épaisseur.
Les longueurs standard de 4320, 4130 et 3810 mm sont programmées sur l’écran tactile, et les longueurs personnalisées se règlent en saisissant directement la dimension.
Envoyez les plans de glissière ou la norme applicable, l’épaisseur et la nuance de bande, les schémas de trous, le tonnage cible et la tension de l’usine. Nous définissons la ligne, les unités de poinçonnage et l’implantation à partir de ces éléments.
Une ligne de glissières est un investissement dicté par les normes. Le profil, la nuance d’acier et les schémas de trous proviennent tous de la spécification applicable ; la machine doit donc être configurée pour votre marché avant tout le reste. Ce guide présente les contrôles essentiels.
AASHTO M180 fixe les dimensions des glissières, l’épaisseur du métal de base et le revêtement de zinc pour l’Amérique du Nord, tandis qu’EN 1317 définit les niveaux de retenue en Europe et que les niveaux d’essai MASH encadrent la performance au choc du système installé. Communiquez d’abord la norme et les plans contractuels ; la ligne, le poinçonnage et la coupe sont ensuite définis à partir de ces données.
Les glissières modernes utilisent de la bande S355MC et Q700HL de 2,0 à 4,5 mm pour augmenter la retenue sans ajouter de poids. Le formage de ces nuances exige des rouleaux trempés, des arbres lourds et un entraînement par réducteur ; une machine dimensionnée pour l’acier doux ne maintiendra pas les tolérances. Indiquez toute votre plage de nuances et d’épaisseurs lors de la demande de devis.
Les autoroutes utilisent des W-beam à deux ondes, tandis que les ponts et terre-pleins centraux utilisent des Thrie-beam à trois ondes. Une plateforme produisant les deux profils par changement du jeu de rouleaux couvre davantage d’appels d’offres avec un seul investissement, et l’empileur et les unités de poinçonnage communs rendent l’ajout du second profil économique.
La plupart des normes routières exigent une galvanisation à chaud après fabrication : les glissières sont donc formées et poinçonnées en bande noire, puis revêtues ensuite. Vérifiez si votre marché accepte la bande prégalvanisée, car cette décision influence le flux de matière et les contrats fournisseurs.
Cinq éléments nous permettent de configurer correctement une ligne de glissières : plans de glissière ou norme applicable, épaisseur et nuance de bande, schémas de trous, tonnage cible et tension de l’usine. Une fois ces points confirmés, la configuration, les jeux de rouleaux et l’implantation sont chiffrés selon votre plan de production.
THRONCH — une usine d'origine située à Wuxi, en Chine, spécialisée dans la fabrication de diverses lignes de profilage à froid personnalisées, couvrant des produits tels que les pannes, les glissières de sécurité, les chemins de câbles, les profilés en U et les tubes soudés. Envoyez-nous les plans de vos profilés et obtenez une solution en 24 heures.
Échangez avec nos ingénieurs