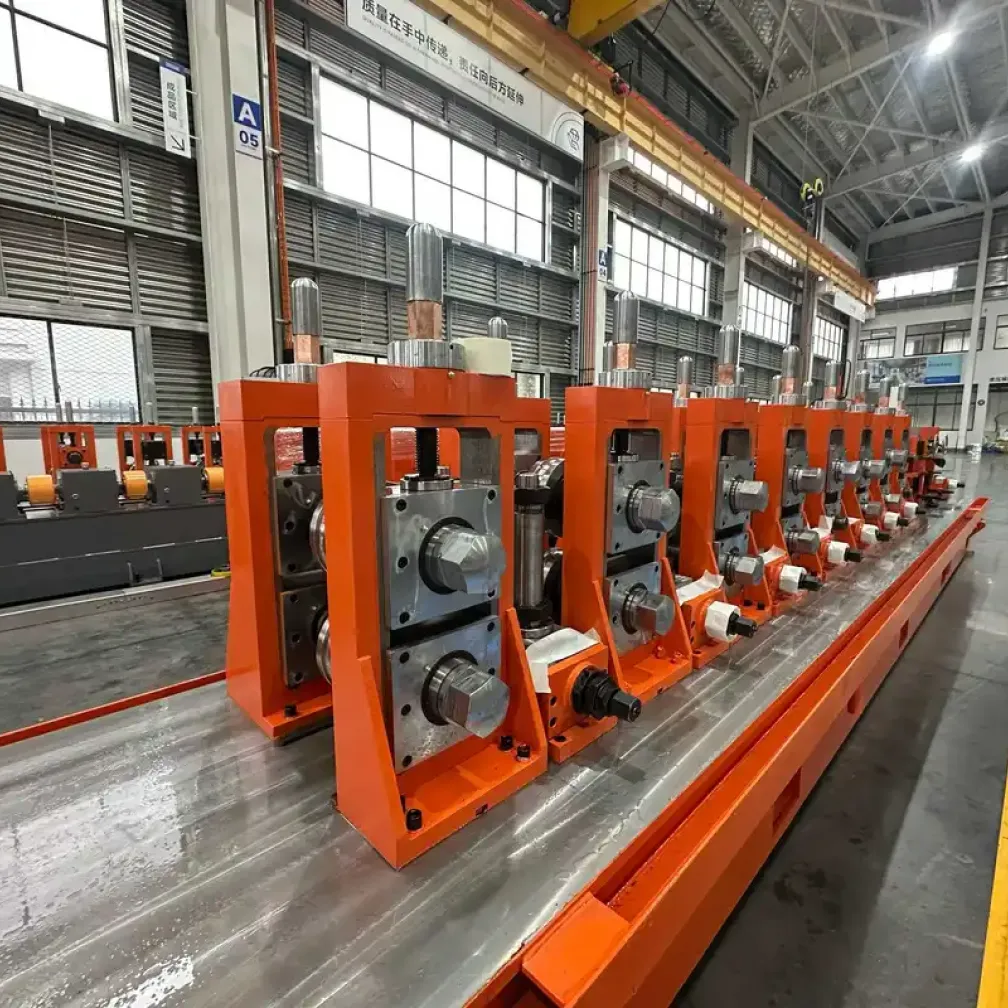
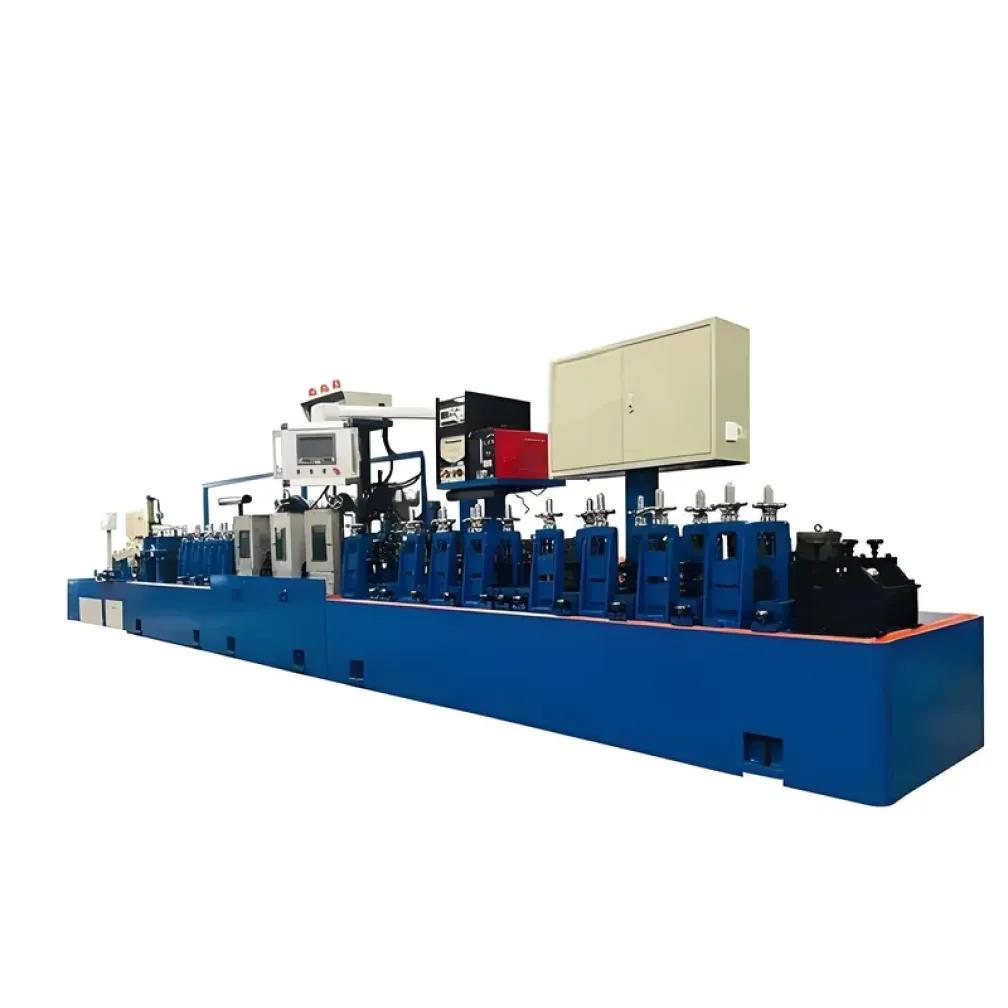
Que produit une ligne de tubes carrés et rectangulaires
Les profilés creux carrés et rectangulaires, généralement abrégés SHS et RHS, sont les produits tubulaires structuraux standard de la construction moderne : poteaux, poutres, fermes, cadres et contreventements. Leurs faces planes simplifient les assemblages, et la section fermée résiste bien mieux à la torsion que les profilés ouverts de même poids. Une ligne de production de tubes carrés et rectangulaires fabrique ces profilés à partir de bande d’acier selon un processus de soudage continu : formage, soudage haute fréquence, refroidissement, calibrage, redressage et coupe à scie froide, puis palettisation automatique. La ligne présentée couvre des sections de 10-200 mm avec des épaisseurs de paroi de 1.5-4 mm.
Deux routes de production : du rond au carré et formage direct
Le premier choix stratégique d’un projet de tubes carrés est la route de formage, fixée dans l’implantation de la ligne avant fabrication.
Du rond au carré : la bande est formée en tube rond et soudée, puis les cages de calibrage reforment progressivement le tube rond vers la géométrie carrée ou rectangulaire finale. Un seul jeu d’outillage rond couvre de nombreuses dimensions carrées, ce qui limite l’investissement en outillage et accélère les changements de dimensions dans la plage. La contrepartie est un contrôle limité des rayons d’angle, car les angles se forment par redistribution de la section ronde.
Formage direct : la bande se forme directement vers la section carrée ou rectangulaire et le joint est soudé sur une face plane. Les rayons d’angle, la planéité des faces et la précision des diagonales restent sous le contrôle direct de l’outillage, ce que les marchés structuraux travaillant selon ASTM A500 ou EN 10219 exigent de plus en plus. Le coût d’outillage par dimension est plus élevé, donc cette route convient aux producteurs ayant une liste de dimensions concentrée et une clientèle structurale.
Les centres de services multidimensions privilégient le rond-vers-carré ; les spécialistes des tubes structuraux privilégient le formage direct. La liste de dimensions du client et la norme cible déterminent la recommandation.
Ce qui détermine la qualité du profilé
Quatre postes déterminent la qualité d’un profilé creux. Les cages de formage préparent les bords au soudage. Le poste de soudage HF, à induction ou à semi-conducteurs, fixe la résistance du joint et la largeur de la zone thermiquement affectée. Les cages de calibrage amènent le profilé aux dimensions finales et contrôlent la géométrie des angles ainsi que la planéité des faces. Le redresseur élimine la courbure résiduelle avant que la scie froide ne coupe à longueur. La régularité de largeur de bande et l’état des bords fournis par le refendeur restent des facteurs externes qu’aucune ligne ne peut entièrement corriger ; la spécification de bande doit donc figurer dans le contrat d’achat dès la première commande.
Applications principales
- Poteaux, poutres et contreventements pour bâtiments à structure en acier
- Fermes et cadres pour halls industriels, entrepôts et auvents
- Châssis de remorques, machines agricoles et véhicules
- Structures de montage solaire et cadres de serres
- Tubes pour mobilier, clôtures et fabrication générale
Éléments à préparer avant de demander un devis
- Liste complète des dimensions avec épaisseurs de paroi et tonnage annuel par dimension
- Norme et marché cibles des profilés finis
- Préférence de route de production, si elle est déjà décidée
- Nuances de matériaux et spécification du fournisseur de bande
- Alimentation électrique du site et niveau d’automatisation souhaité
FAQ
Faut-il choisir le rond-vers-carré ou le formage direct ?
Le rond-vers-carré maintient un coût d’outillage faible et couvre de nombreuses dimensions avec un seul jeu rond, ce qui convient aux producteurs multidimensions. Le formage direct offre des rayons d’angle et une planéité plus stricts pour les normes structurales, ce qui convient aux listes de dimensions concentrées. La liste de dimensions et la norme cible indiquées dans la demande déterminent l’implantation.
Quelles dimensions de section une ligne peut-elle couvrir ?
Cette ligne couvre les sections carrées et rectangulaires de 10-200 mm. Les extrémités très petites et très grandes de la plage fonctionnent à vitesse réduite, et les dimensions hors plage sont chiffrées comme des projets d’outillage distincts.
Quel est le lien avec une ligne de tuberie ERW ?
Une ligne de tubes carrés et rectangulaires est une ligne de tuberie ERW configurée pour les profilés creux. Les principes de formage, de soudage et de coupe sont communs ; la différence réside dans la route de calibrage et l’outillage, traités ici pour la production carrée et rectangulaire.
Combien de temps prend un changement de dimension ?
Dans la plage d’outillage, un changement de dimension est une tâche de réglage des cages réalisée pendant une équipe. Un changement de route ou une dimension hors plage exige un remplacement d’outillage. Les listes de dimensions planifiées sont chiffrées avec des temps de changement réalistes.
Quelles conditions de livraison et de mise en service s’appliquent ?
Les lignes standard sont expédiées en 30-45 jours et les configurations personnalisées en 60-90 jours, après essais de soudage et tests complets de la ligne. Les ingénieurs THRONCH réalisent l’installation et la mise en service sur site et forment l’équipe de la ligne avant la réception.