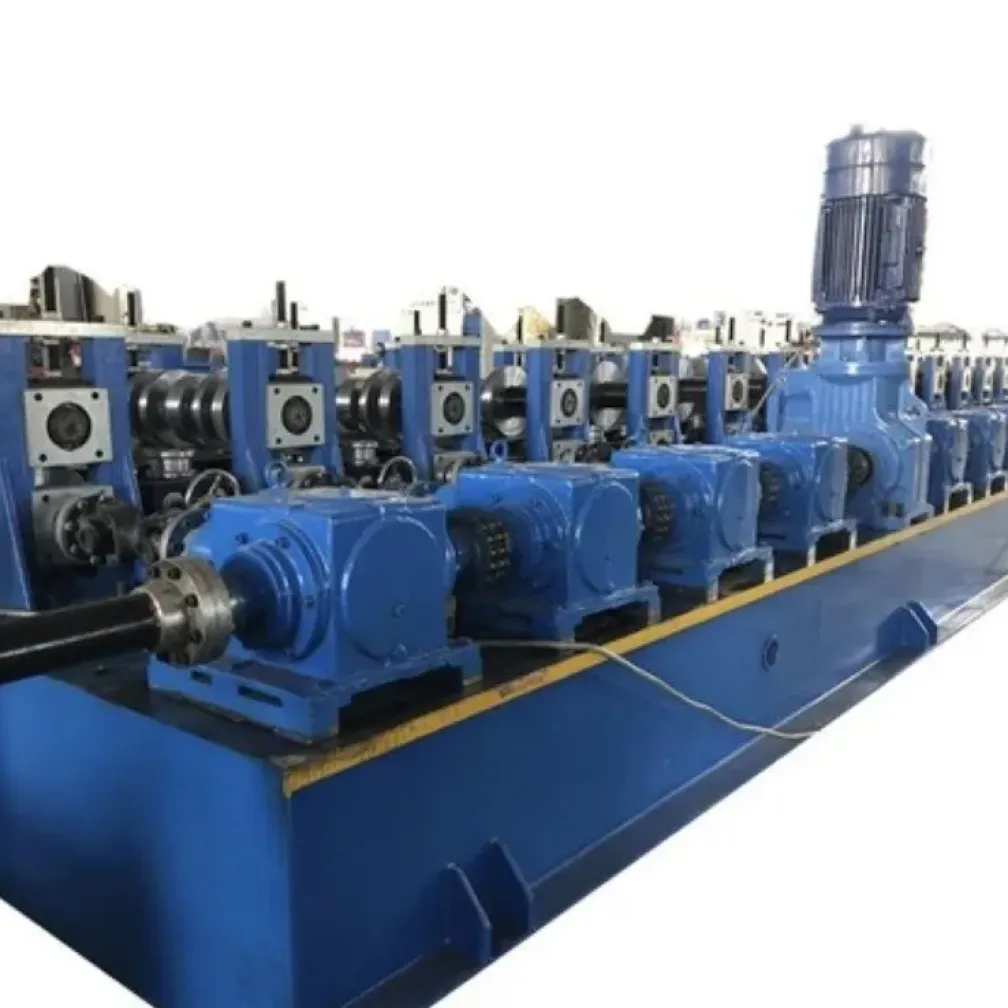
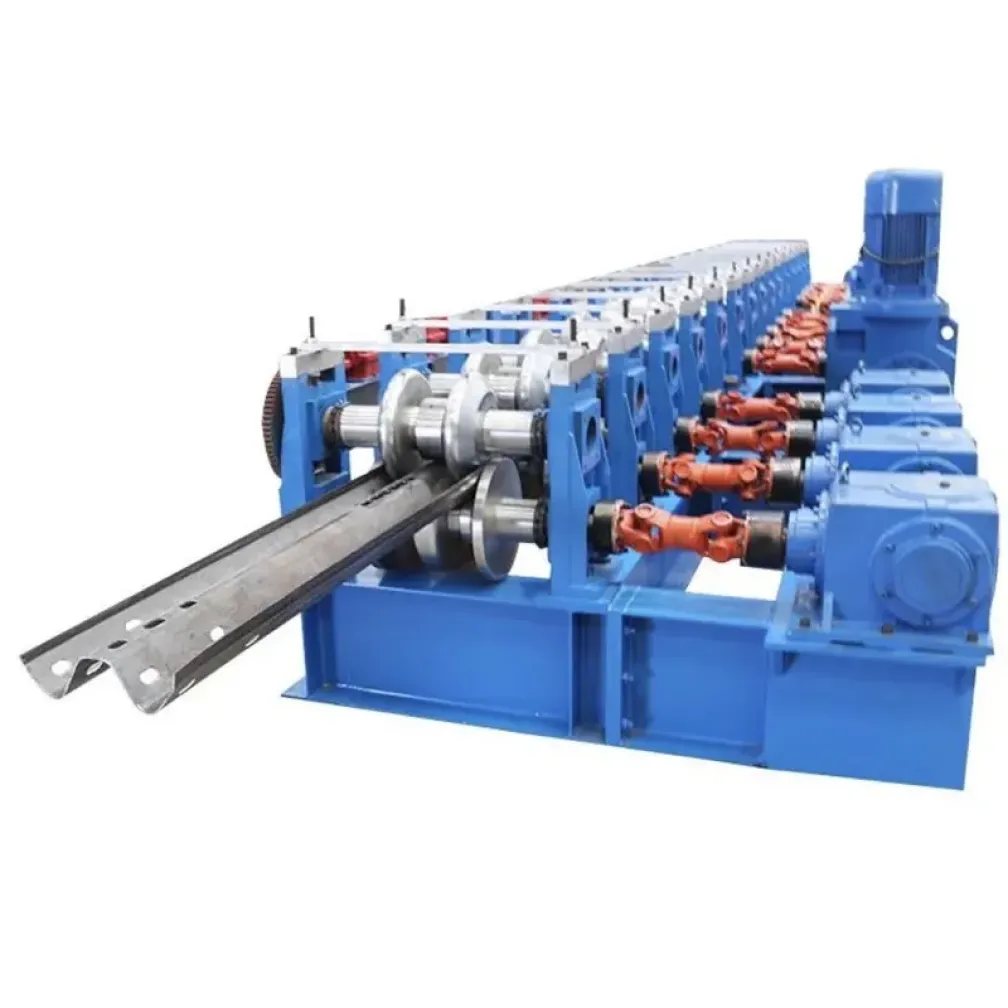
थ्री-वेव गार्डरेल रोल फॉर्मिंग मशीन क्या बनाती है
थ्री-वेव गार्डरेल पैनल, जिसे अधिकांश विशिष्टताओं में thrie-beam कहा जाता है, परिचित W-beam आकार में तीसरी कॉरुगेशन जोड़ता है। अतिरिक्त वेव रेल की ऊँचाई और सेक्शन स्टिफ़नेस बढ़ाती है, इसलिए बैरियर बड़े वाहनों को रोकता है और उच्च कंटेनमेंट क्लास प्राप्त करता है, जिन्हें सड़क प्राधिकरण पुल, मीडियन और उच्च-जोखिम सेक्शन डिज़ाइनों में लिखते हैं। पैनल ज्योमेट्री गंतव्य बाज़ार के बैरियर मानक का पालन करती है। इस पेज की मशीन इन पैनलों के लिए थ्री-वेव हाईवे गार्डरेल उत्पादन लाइन है: यह उन्हें हाई-स्ट्रेंथ स्ट्रिप से बनाती है, मिल से पहले फिक्सिंग होल पंच करती है और चलते हुए पैनल को इंस्टॉलेशन लंबाई में काटती है।
थ्री-वेव पैनल कहाँ निर्दिष्ट होते हैं
सड़क डिज़ाइन thrie-beam को उन स्थानों के लिए रखता है जहाँ सड़क छोड़ने वाला वाहन सबसे अधिक नुकसान करता है: पुल डेक और एप्रोच, विपरीत कैरिजवे के बीच संकरे मीडियन, खड़ी एम्बैंकमेंट, टनल पोर्टल और कठोर पैरापेट तक के ट्रांज़िशन। चौड़ा रेल फेस रेट्रोफ़िट कार्य के लिए भी उपयुक्त है, क्योंकि जब किसी सड़क खंड को उच्च कंटेनमेंट क्लास में अपग्रेड किया जाता है, तो थ्री-वेव पैनल मौजूदा टू-वेव इंस्टॉलेशन के पोस्ट स्पेसिंग पर लग सकता है। बैरियर निर्माता के लिए थ्री-वेव क्षमता उस टेंडर सूची को खोलती है जिसे केवल टू-वेव नहीं पहुँच सकता।
तीसरी वेव बनाना
thrie-beam पैनल का गहरा कॉरुगेटेड सेक्शन टू-वेव प्रोफ़ाइल की तुलना में प्रति पास अधिक स्टील घुमाता है, और यह 2.0-4.5 मिमी हाई-स्ट्रेंथ स्ट्रिप में करता है। पास डिज़ाइन विकृति को 15-24 स्टैंड में फैलाता है ताकि तीसरी वेव धीरे-धीरे विकसित हो और अंतिम स्टैंड पर स्प्रिंगबैक अनुमानित रहे। HRC 58-63 पर क्वेंच किए गए GCr15 या Cr12 रोलर संपर्क भार सहते हैं, और 55 से 120 kW के बीच ड्राइव पावर मोटाई और गति लक्ष्य के अनुसार निर्दिष्ट होती है। हाइड्रोलिक स्टिफ़नर यूनिट रिइनफोर्सिंग रिब दबाती है, इसके बाद सर्वो ट्रैकिंग फ्लाइंग कट प्रत्येक पैनल को 2 मिमी लंबाई त्रुटि के भीतर पूरा करती है।
एक प्लांट, दोनों वेव प्रोफ़ाइल
अधिकांश बैरियर बाज़ार सामान्य माइलेज के लिए टू-वेव पैनल और ऊपर बताए स्थानों के लिए थ्री-वेव पैनल खरीदते हैं। लाइन आर्किटेक्चर इसी वास्तविकता को दर्शाता है: कॉइल हैंडलिंग, लेवलिंग, पंचिंग, कटिंग, स्ट्रेटनिंग, कन्वेयिंग और स्टैकिंग दोनों प्रोफ़ाइल की सेवा करते हैं, जबकि फॉर्मिंग सेक्शन निर्दिष्ट वेव की टूलिंग रखता है। दोनों प्रोफ़ाइल आपूर्ति करने वाला प्लांट लाइन के साथ दूसरा फॉर्मिंग सेट मंगाता है, और फिर उत्पाद बदलना एक नियोजित टूलिंग ऑपरेशन रहता है। पूछताछ में बताया उत्पाद मिश्रण तय करता है कि फॉर्मिंग सेक्शन कैसे व्यवस्थित होगा।
मुख्य अनुप्रयोग
- पुल गार्डरेल और पैरापेट ट्रांज़िशन सेक्शन
- विपरीत कैरिजवे के बीच मीडियन बैरियर
- उच्च-जोखिम एक्सप्रेसवे सेक्शन और टनल एप्रोच
- मौजूदा सड़क कॉरिडोर पर कंटेनमेंट अपग्रेड
कोटेशन माँगने से पहले क्या तैयार करें
- वेव ज्योमेट्री, मोटाई और होल पोज़िशन सहित पैनल ड्रॉइंग
- लक्ष्य बाज़ार का बैरियर मानक और कंटेनमेंट क्लास
- स्टील ग्रेड और स्ट्रिप कोटिंग विशिष्टता
- ऑर्डर बुक में टू-वेव के मुकाबले थ्री-वेव का अपेक्षित हिस्सा
- साइट पावर सप्लाई और पसंदीदा कंट्रोल ब्रांड
अक्सर पूछे जाने वाले प्रश्न
थ्री-वेव और टू-वेव गार्डरेल में क्या अंतर है?
टू-वेव W-beam मानक हाईवे माइलेज के लिए सामान्य रोडसाइड बैरियर है। थ्री-वेव thrie-beam पुलों, मीडियन और उच्च-जोखिम सेक्शन पर उच्च कंटेनमेंट के लिए एक कॉरुगेशन जोड़ता है, और इसका चौड़ा फेस मौजूदा पोस्ट स्पेसिंग पर रेट्रोफ़िट अपग्रेड के लिए उपयुक्त है। दोनों प्रोफ़ाइल इस लाइन के डाउनस्ट्रीम सेक्शन साझा करते हैं और अलग फॉर्मिंग टूलिंग उपयोग करते हैं।
थ्री-वेव पैनल कौन से मानकों का पालन करते हैं?
पैनल ज्योमेट्री गंतव्य बाज़ार के बैरियर मानक का पालन करती है, उदाहरण के लिए AASHTO M180 आधारित डिज़ाइन या EN 1317 अनुरूप सिस्टम। पूछताछ में दी गई पैनल ड्रॉइंग रोल टूलिंग और पंचिंग पैटर्न तय करती है।
लाइन कौन से स्ट्रिप ग्रेड बनाती है?
निर्दिष्ट स्ट्रिप रेंज Q235, Q700HL और S355MC ग्रेड में 2.0-4.5 मिमी है। जब कंटेनमेंट क्लास टेनसाइल आवश्यकताएँ लिखता है तो उच्च-स्ट्रेंथ स्ट्रिप सामान्य विकल्प होता है; पास संख्या, रोलर सामग्री और ड्राइव पावर फिर ऑर्डर चरण में उस ग्रेड से मेल खाती हैं।
क्या लाइन टू-वेव और थ्री-वेव उत्पादन के बीच बदल सकती है?
हाँ। पंचिंग, कटिंग, कन्वेयिंग और स्टैकिंग दोनों प्रोफ़ाइल के बीच साझा हैं। उत्पाद बदलना लाइन ऑर्डर के साथ नियोजित फॉर्मिंग-टूलिंग ऑपरेशन है, इसलिए जब कोई प्लांट दोनों बाज़ारों की आपूर्ति करता है तो दोनों फॉर्मिंग सेट एक साथ दिए जाते हैं।
कौन से डिलीवरी और इंस्टॉलेशन शर्तें लागू होती हैं?
मानक कॉन्फ़िगरेशन 30-45 दिनों में और कस्टमाइज़्ड लाइनें 60-90 दिनों में शिप होती हैं, ऑर्डर स्ट्रिप पर टेस्ट रन के बाद। THRONCH इंजीनियर साइट पर लाइन इंस्टॉल और कमीशन करते हैं और हैंडओवर से पहले क्रू को प्रशिक्षित करते हैं; इसके बाद तकनीकी सहायता स्पेयर और प्रक्रिया सहायता तक जाती है।