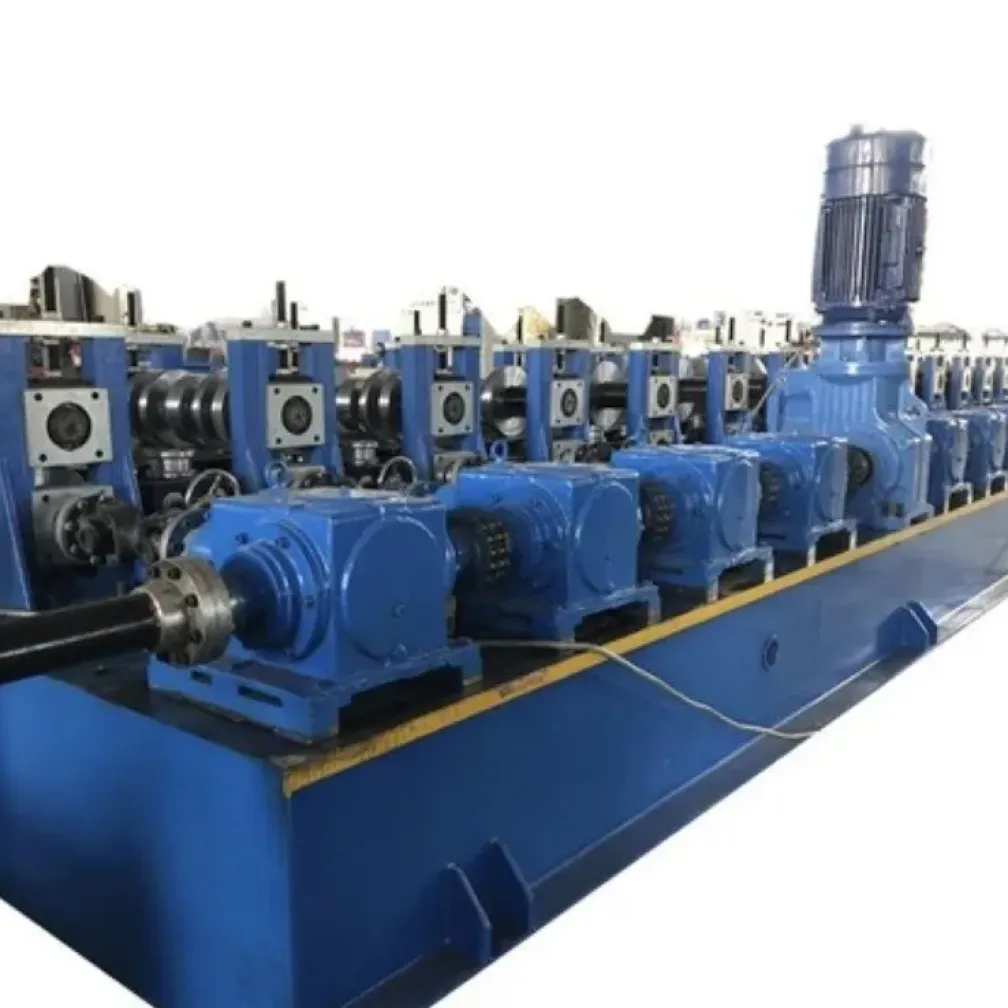
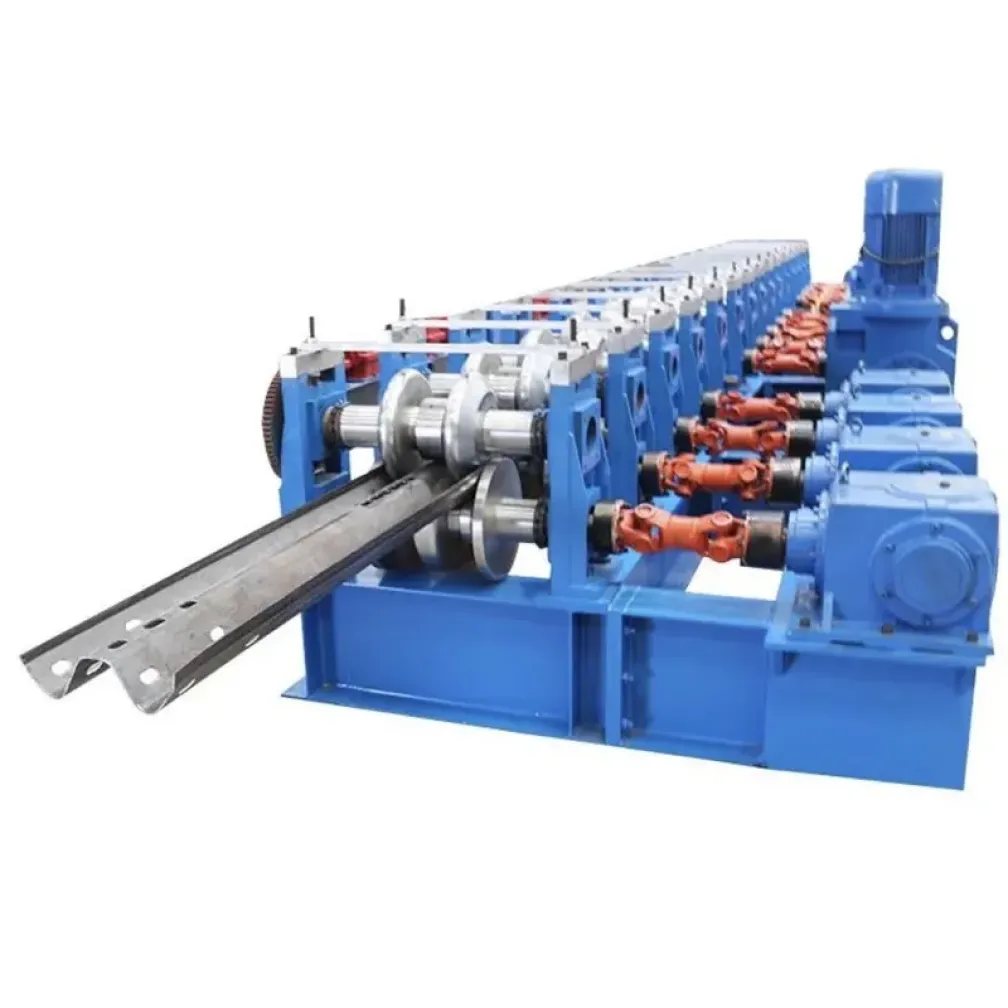
टू-वेव गार्डरेल रोल फॉर्मिंग मशीन क्या बनाती है
टू-वेव गार्डरेल पैनल, जिसे अधिकांश बाज़ारों में W-beam कहा जाता है, हाईवे और ग्रामीण सड़कों का मानक अनुदैर्ध्य गार्डरेल है। कॉरुगेटेड बीम सड़क किनारे पोस्ट पर लगती है; टकराव पर वह नियंत्रित रूप से विकृत होती है, ऊर्जा अवशोषित करती है और वाहन को सड़क छोड़ने या सामने की ट्रैफ़िक में जाने देने के बजाय बैरियर लाइन के साथ मोड़ देती है। पैनल ज्योमेट्री गंतव्य बाज़ार के मानक का पालन करती है, जैसे उत्तरी अमेरिका में AASHTO M180 या यूरोप में EN 1317 अनुरूप डिज़ाइन। इस पेज की मशीन हाई-स्ट्रेंथ स्ट्रिप से ये पैनल बनाती है, फिक्सिंग होल इनलाइन पंच करती है और पैनल को इंस्टॉलेशन लंबाई में काटती है।
हाई-स्ट्रेंथ स्ट्रिप मशीन को क्यों परिभाषित करती है
गार्डरेल पैनल वाहन टकराव में डिज़ाइन के अनुसार काम करते हैं, इसलिए उनका स्टील ग्रेड सुरक्षा कार्य का हिस्सा है: Q700HL और S355MC ग्रेड बीम को वाहनों को बिना फटे रोकने और मोड़ने के लिए टेनसाइल स्ट्रेंथ देते हैं। 2.0-4.5 मिमी की हाई-स्ट्रेंथ स्ट्रिप सामान्य कंस्ट्रक्शन स्ट्रिप की तुलना में फॉर्मिंग का काफी अधिक विरोध करती है, और मिल इसी तथ्य के आसपास बनाई गई है। फॉर्मिंग सेक्शन 15-24 स्टैंड, सामान्यतः 17-18, चलाता है ताकि वेव आकार धीरे-धीरे बने और स्प्रिंगबैक नियंत्रित रहे। रोलर GCr15 बेयरिंग स्टील या Cr12 मोल्ड स्टील के होते हैं और संपर्क भार सहने के लिए HRC 58-63 तक क्वेंच किए जाते हैं। 55 से 120 किलोवाट के बीच मुख्य मोटर शक्ति मोटाई रेंज से मेल खाती है, और हाइड्रोलिक स्टिफ़नर यूनिट पैनल ड्रॉइंग में निर्दिष्ट रीइन्फोर्सिंग रिब दबाती है।
लाइन वॉक-थ्रू
- कॉइल कार के साथ अनकॉइलर, कॉइल जोड़ने के लिए लेवलिंग और शीयर वेल्डिंग
- कॉइल बदलाव के दौरान स्ट्रिप को बफर करने वाला फ्लोर लूपर
- पंचिंग से पहले एलिवेटेड लेवलिंग यूनिट और सर्वो फीडिंग
- पोस्ट होल और स्प्लाइस होल की हाइड्रोलिक पंचिंग
- हाइड्रोलिक स्टिफ़नर यूनिट और 15-24 स्टैंड फॉर्मिंग सेक्शन
- सर्वो ट्रैकिंग हाइड्रोलिक फ्लाइंग कट, फिर स्ट्रेटनिंग
- कन्वेयिंग और इंटेलिजेंट स्टैकिंग, थ्री-वेव पैनल के साथ साझा
फ्लाइंग कट मोटी हाई-स्ट्रेंथ स्ट्रिप के लिए आकारित है: यह लाइन गति पर चलते पैनल को काटती है और कट लंबाई की त्रुटि 2 मिमी के भीतर रखती है, इसलिए पैनल बिना ट्रिमिंग के बोल्ट करने के लिए तैयार साइट पर पहुँचते हैं।
दो या तीन वेव: प्रोजेक्ट का प्रश्न
टू-वेव W-beam दुनिया भर में अधिकांश हाईवे और ग्रामीण सड़क माइलेज को कवर करता है। थ्री-वेव पैनल उच्च कंटेनमेंट स्तरों के लिए तीसरी कॉरुगेशन जोड़ती हैं, आमतौर पर पुलों, मीडियन और उच्च-जोखिम वाले हिस्सों में। गार्डरेल उत्पादक आमतौर पर दोनों बाज़ारों को सेवा देते हैं, और इस लाइन पर डाउनस्ट्रीम उपकरण, स्टैकिंग सहित, दोनों प्रोफ़ाइल के बीच साझा होता है; फॉर्मिंग सेक्शन और टूलिंग ऑर्डर चरण में निर्दिष्ट वेव प्रोफ़ाइल के लिए बनाई जाती है। दोनों उत्पादों की योजना बनाने वाले प्लांट को पूछताछ में प्रत्येक की अपेक्षित हिस्सेदारी बतानी चाहिए, ताकि लाइन लेआउट वास्तविक उत्पाद मिश्रण को दर्शाए।
मुख्य अनुप्रयोग
- एक्सप्रेसवे और राष्ट्रीय राजमार्ग के साइड बैरियर
- ग्रामीण और प्रांतीय सड़क सुरक्षा इंस्टॉलेशन
- नगरपालिका सड़क और पुल गार्डरेल
- सुरंग दृष्टिकोण सुरक्षा और औद्योगिक पार्क सड़कें
कोटेशन मांगने से पहले क्या तैयार करें
- वेव आयाम, मोटाई और होल पैटर्न सहित पैनल ड्रॉइंग
- गंतव्य बाज़ार का लक्षित मानक
- स्टील ग्रेड और स्ट्रिप आपूर्तिकर्ता स्पेसिफिकेशन
- पैनल या टन में मासिक उत्पादन लक्ष्य
- साइट बिजली आपूर्ति और पसंदीदा नियंत्रण ब्रांड
अक्सर पूछे जाने वाले प्रश्न
टू-वेव और थ्री-वेव गार्डरेल में क्या अंतर है?
टू-वेव W-beam सामान्य हाईवे माइलेज के लिए मानक साइड बैरियर पैनल है। थ्री-वेव पैनल में तीसरी कॉरुगेशन होती है और पुलों, मीडियन और उच्च-जोखिम वाले हिस्सों के लिए उच्च कंटेनमेंट स्तर मिलते हैं। दोनों प्रोफ़ाइल की फॉर्मिंग टूलिंग अलग होती है; इस लाइन का डाउनस्ट्रीम कन्वेयिंग और स्टैकिंग दोनों को सेवा देता है।
लाइन कौन से स्टील ग्रेड फॉर्म कर सकती है?
मिल 2.0-4.5 मिमी में Q235, Q700HL और S355MC स्ट्रिप के लिए निर्दिष्ट है। जहाँ पैनल मानक टेनसाइल आवश्यकताएँ लिखता है वहाँ हाई-स्ट्रेंथ ग्रेड सामान्य विकल्प हैं, और पास संख्या, रोलर सामग्री तथा मोटर शक्ति तदनुसार मिलाई जाती है।
क्या एक लाइन टू-वेव और थ्री-वेव दोनों पैनल बना सकती है?
पंचिंग, कटिंग, कन्वेयिंग और स्टैकिंग सेक्शन साझा होते हैं। फॉर्मिंग सेक्शन प्रति वेव प्रोफ़ाइल बनाया जाता है, इसलिए दो-प्रोफ़ाइल प्लांट ऑर्डर चरण में दोनों प्रोफ़ाइल के लिए फॉर्मिंग टूलिंग मंगाता है। पूछताछ में उत्पाद मिश्रण बताएँ।
गार्डरेल प्लांट को कौन सी उत्पादन गति अपेक्षित करनी चाहिए?
फॉर्मिंग सेक्शन मोटाई के अनुसार 0-15 मी/मिनट पर चलता है, और हाई-स्ट्रेंथ स्ट्रिप पर 8-12 मी/मिनट सामान्य कार्यशील रेंज है। नाममात्र लाइन गति की तुलना में प्रति पैनल पंचिंग वर्कलोड प्रभावी प्रति घंटा उत्पादन को अधिक प्रभावित करता है।
डिलीवरी और इंस्टॉलेशन की कौन सी शर्तें लागू होती हैं?
मानक लाइनें 30-45 दिनों में और अनुकूलित कॉन्फ़िगरेशन 60-90 दिनों में, ऑर्डर सामग्री पर पूरी लाइन ट्रायल रन के बाद शिप होती हैं। THRONCH इंजीनियर साइट पर इंस्टॉलेशन और कमीशनिंग पूरा करते हैं और हैंडओवर से पहले ऑपरेटिंग क्रू को प्रशिक्षित करते हैं।