


Станок холодного профилирования — это автоматизированная производственная линия, которая гнёт рулонную металлическую полосу в профиль постоянного сечения при комнатной температуре. Полоса проходит через серию парных валков, и каждая пара добавляет небольшую часть конечной формы. После последней клети плоская полоса становится готовым профилем: прогоном, балкой ограждения, кабельным лотком, монтажным каналом или трубой. Процесс идёт непрерывно, поэтому одна линия может производить длинные детали на высокой скорости с очень малым количеством отходов. Это руководство объясняет, как работает станок, какие компоненты включает линия, какие изделия она выпускает и когда профилирование подходит проекту.
Как работает станок холодного профилирования
Рабочий принцип — прогрессивная гибка. Рулон стали или алюминия загружается на разматыватель, выпрямляется в правильной машине и подаётся в формующий стан. Внутри стана в ряд установлены от 12 до 24 валковых клетей. Каждая клеть держит пару профилированных валков и изгибает полосу лишь на несколько градусов. Деформация распределяется по всем клетям, поэтому материал никогда не перенапрягается в одной точке. Трещины и повреждения покрытия исключаются, а готовый профиль сохраняет жёсткие допуски по всей длине.
«Холодное» означает, что металл формуется без нагрева. Полоса остаётся значительно ниже температуры рекристаллизации на протяжении всего процесса. Это даёт три практических результата: во-первых, на поверхности нет окалины; во-вторых, предварительно покрытые материалы, такие как оцинкованная, ZAM и окрашенная полоса, сохраняют покрытие через изгибы; в-третьих, гибка слегка наклёпывает сталь, добавляя прочность в углах профиля.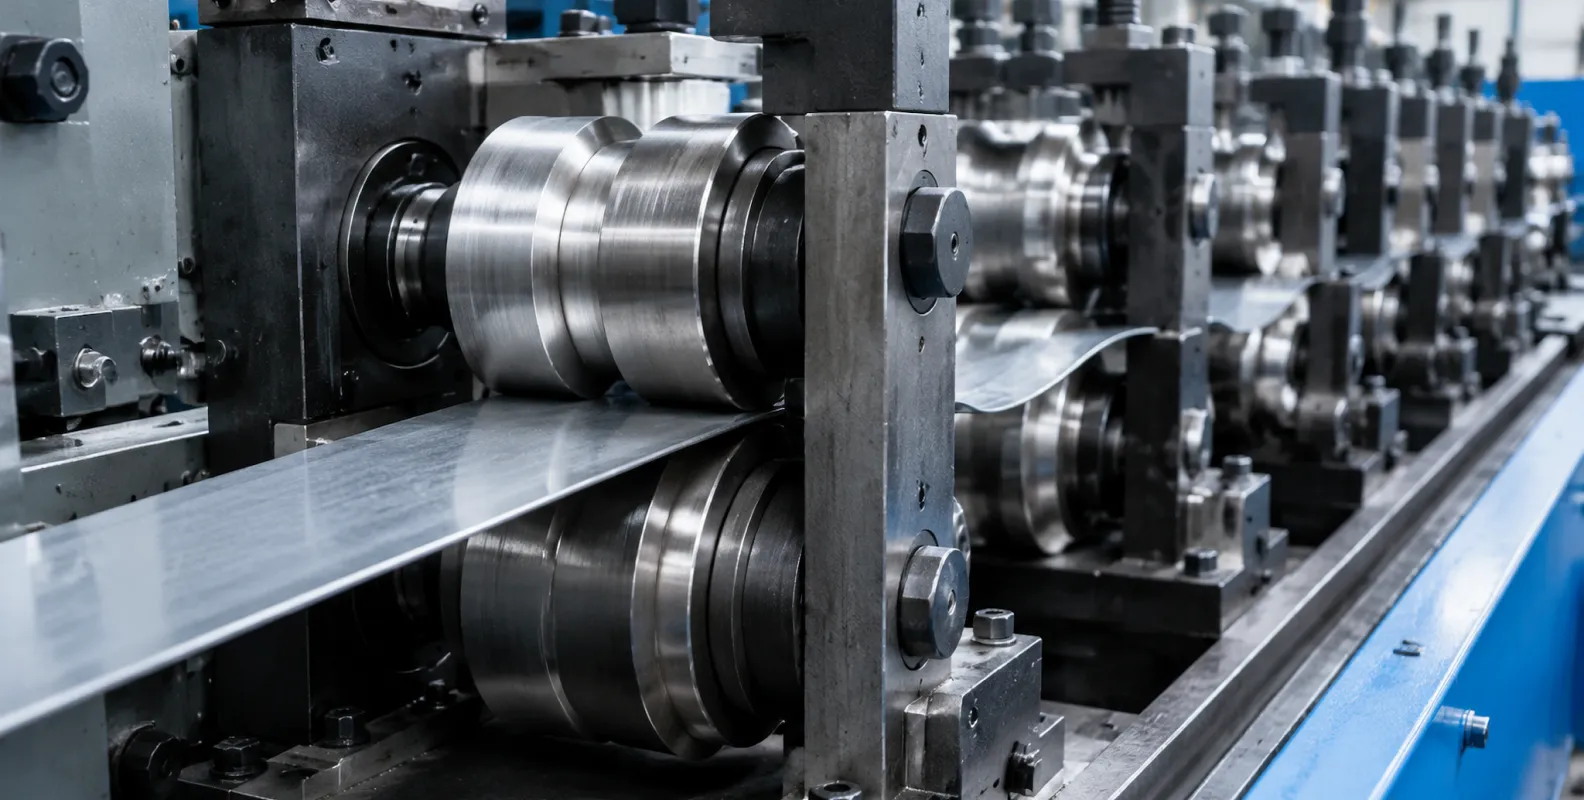
Основные компоненты линии профилирования
Полная линия — это больше, чем сам формующий стан. Стандартная конфигурация включает следующие узлы:
- Разматыватель: держит рулон и отпускает полосу под контролируемым натяжением.
- Правильная машина: устраняет рулонную кривизну и поперечный изгиб, чтобы полоса входила в стан плоской.
- Пробивной узел: пробивает отверстия, пазы или вырезы до или после формования. Сервоуправляемые узлы сохраняют точность положения отверстий на полной скорости линии.
- Стан профилирования: ядро линии. Валки, обработанные из подшипниковой стали GCr15 или инструментальной стали Cr12, установлены на приводных валах и формуют полосу клеть за клетью.
- Отрезной узел: летучая пила или гидравлические ножницы режут движущийся профиль в размер без остановки линии.
- Отводной стол и штабелёр: поддерживают и собирают готовые детали.
- Система управления ПЛК: задаёт длину, размер партии, скорость и программы пробивки с сенсорного экрана.
Многие линии добавляют операции в линии, такие как тиснение, гибка по радиусу, клеймение логотипа или высокочастотная сварка для производства труб. Выполнение этих шагов за один проход устраняет вторичную обработку и сохраняет каждую деталь одинаковой.
Профилирование против других процессов формования металла
Покупатели часто сравнивают профилирование с листогибкой, штамповкой, экструзией и горячей прокаткой. Все пять являются процессами пластического формования, но каждый занимает своё место на рынке.
| Процесс | Как работает | Лучше всего подходит для | Главное ограничение |
|---|---|---|---|
| Профилирование | Рулонная полоса прогрессивно гнётся через валковые калибры при комнатной температуре | Длинные профили постоянного сечения в большом объёме | Стоимость оснастки и время переналадки; только постоянное сечение |
| Листогибка | Листогибочный пресс гнёт лист одним ходом за раз | Короткие детали, малые серии, гибкая единичная работа | Низкий выпуск в час; длина ограничена столом станка |
| Штамповка | Штамп формует или режет лист за один ход пресса | Малые сложные детали в очень большом объёме | Дорогие штампы; ограниченный размер детали; длинные профили невозможны |
| Экструзия | Нагретая заготовка продавливается через отверстие матрицы | Алюминиевые профили со сложными замкнутыми сечениями | В основном ограничена мягкими металлами; для стали неэкономична |
| Горячая прокатка | Стальная заготовка нагревается выше 1000 градусов и прокатывается в форму | Тяжёлые стандартные сечения, такие как двутавры и швеллеры | Только стандартные сечения; свободные допуски и окалина |
Правило простое. Тонкий лист, постоянное сечение, длинные детали и большой объём указывают на профилирование. Малые серии и меняющиеся сечения указывают на листогибку. Малые сложные детали указывают на штамповку. Сложные алюминиевые сечения указывают на экструзию. Тяжёлый стандартный конструкционный прокат получают горячей прокаткой. Профилирование занимает позицию, где тонколистовые профили нужны в реальном объёме, и именно там растут рынки стального строительства, солнечной энергетики и инфраструктуры.
Какие изделия производятся на линиях профилирования
Профилированные профили встречаются почти в каждой стальной конструкции и промышленном предприятии. Наиболее распространённые семейства изделий:
- Прогоны C и Z для опоры кровли и стен в стальных зданиях.
- Двухволновые и трёхволновые балки ограждений для автомагистралей и мостов.
- Кабельные лотки, короба и кабельные лестницы для электроустановок.
- Монтажные каналы и профили солнечного крепления для поддержки труб и фотоэлектрических конструкций.
- Сварные круглые, квадратные и прямоугольные трубы для конструкционного и механического применения.
- Стойки складских стеллажей, дверные коробки, настилы лесов и другие строительные профили.
Что такое прогон?
Прогон — вторичный несущий элемент кровельной конструкции. Это длинная балка, уложенная горизонтально поперёк главных рам здания. Его задача — нести кровельные панели и передавать нагрузки от обшивки, снега и ветра на основную конструкцию. Стеновые прогоны выполняют ту же работу на боковых стенах. Одному складу могут понадобиться тысячи метров прогонов одного или двух сечений, поэтому прогоны являются естественным изделием для профилирования.
Что означает CZ на станке для прогонов?
C и Z описывают форму поперечного сечения прогона. Прогон C похож на букву C и хорошо работает в просто опёртой однопролётной установке. Прогон Z похож на букву Z и может укладываться внахлёст над опорами, образуя неразрезной пролёт с лучшей несущей способностью. Станок для прогонов CZ производит оба сечения на одной линии путём регулировки или замены валков. Подрядчикам стальных конструкций обычно нужны обе формы в одном проекте, поэтому конструкция CZ «два в одном» стала стандартной конфигурацией отрасли.
Материалы и диапазон толщин
Профилирование обрабатывает большинство пластичных листовых металлов. Обычный выбор — мягкая углеродистая сталь, такая как Q235 и Q355, высокопрочные марки, такие как S355MC и Q700 для ограждений и конструкционных деталей, горячецинкованная и покрытая ZAM полоса для защиты от коррозии, окрашенная полоса для видимых строительных деталей, а также нержавеющая сталь и алюминий для специальных применений. Толщина обычно находится между 0.3 мм и 6 мм. Лёгкие потолочные и каркасные профили находятся на тонком конце. Прогоны и монтажные каналы обычно работают от 1.5 мм до 3 мм. Балки ограждений используют полосу от 2.0 мм до 4.5 мм.
Здесь важен один критерий покупки: станок размером задаётся пределом текучести и толщиной материала, а одно название профиля ничего не говорит о размере машины. Линия, рассчитанная на высокопрочную полосу ограждения 4.5 мм, нуждается в более тяжёлых валах, валках большего диаметра и большей формующей мощности, чем линия для прогонов 1.5 мм. Запрашивая расчёт, указывайте полную марку и диапазон толщин, которые планируете обрабатывать.
Когда профилирование является правильным выбором
Профилирование окупается, когда портфель заказов соответствует процессу. Процесс подходит лучше всего, когда:
- изделие имеет постоянное сечение по длине;
- детали длинные или режутся на много разных длин из одного профиля;
- годовой объём достаточно велик, чтобы распределить стоимость оснастки;
- важны допуски и качество поверхности, например когда детали оцинкованы или окрашены до формования;
- нужны отверстия, пазы или вырезы, которые можно пробить в линии.
Отходы при профилировании обычно остаются в диапазоне 1–3%, а те же валки удерживают размер на миллионах метров полосы. Для малых серий, меняющихся сечений или коротких сложных деталей листогибочный или штамповочный пресс обычно экономичнее. Честный поставщик скажет, на какой стороне границы находится ваше изделие, прежде чем вы вложитесь в оснастку.
Как задать линию профилирования перед покупкой
Чёткая спецификация сокращает этап проектирования и предотвращает споры при приёмке. Подготовьте эти пункты перед запросом цены:
- Чертёж профиля с полными размерами и допусками.
- Марки материала и полный диапазон толщин.
- Целевой выпуск в метрах в минуту или деталях за смену.
- Рисунки отверстий и их положения относительно концов профиля.
- Диапазон длины резки и допуск длины.
- Уровень автоматизации: от ручной загрузки до полностью автоматического станка профилирования с сервопробивкой, автоматическим штабелированием и упаковкой.
- Доступная длина цеха, электроснабжение и грузоподъёмность крана.
Когда эти пункты зафиксированы, производитель может в течение нескольких дней подтвердить число клетей, диаметр валов, мощность двигателя и компоновку линии и предложить линию под ваше изделие, а не универсальную машину.
Работайте с производителем линий профилирования
THRONCH проектирует и строит линии холодного профилирования для прогонов, ограждений, кабельных лотков, монтажных каналов, сварных труб, складских стеллажей, дверных коробок и настилов лесов. Отправьте нам чертёж профиля и целевой выпуск, и наши инженеры вернут предложение линии с компоновкой и техническими данными. Стандартные конфигурации завершаются за 30–45 дней, и каждая линия проходит 48-часовой пробный прогон на реальном материале до отправки с завода. Свяжитесь с нами по адресу amy@thronch.com, чтобы обсудить проект.
-

THRONCH
Производитель станков холодного профилирования
THRONCH — завод-производитель, специализирующийся на линиях холодного профилирования под заказ и трубоэлектросварочных станках. Опираясь на более чем десятилетний инженерный опыт, мы делимся техническими знаниями и поставляем высокоточное оборудование.



