


Прогоны C и Z — два стандартных холодногнутых стальных профиля, которые применяются в каркасах кровли и стен быстровозводимых стальных зданий. Оба профиля формуются из оцинкованной ленты высотой примерно от 100 до 300 мм и воспринимают вторичные нагрузки здания: кровельное покрытие, стеновую обшивку, а также действующие на них ветровую и снеговую нагрузки. Различие заключается в геометрии полок. У прогона C обе полки направлены в одну сторону, а у прогона Z — в противоположные. Именно это различие определяет, как профиль перекрывается на опорах, как работает на скатной кровле и какие пролеты может экономично перекрывать. В этом руководстве сравниваются оба профиля по конструкции, размерам и материалам, а также объясняется, как выбрать подходящий вариант для конкретного здания.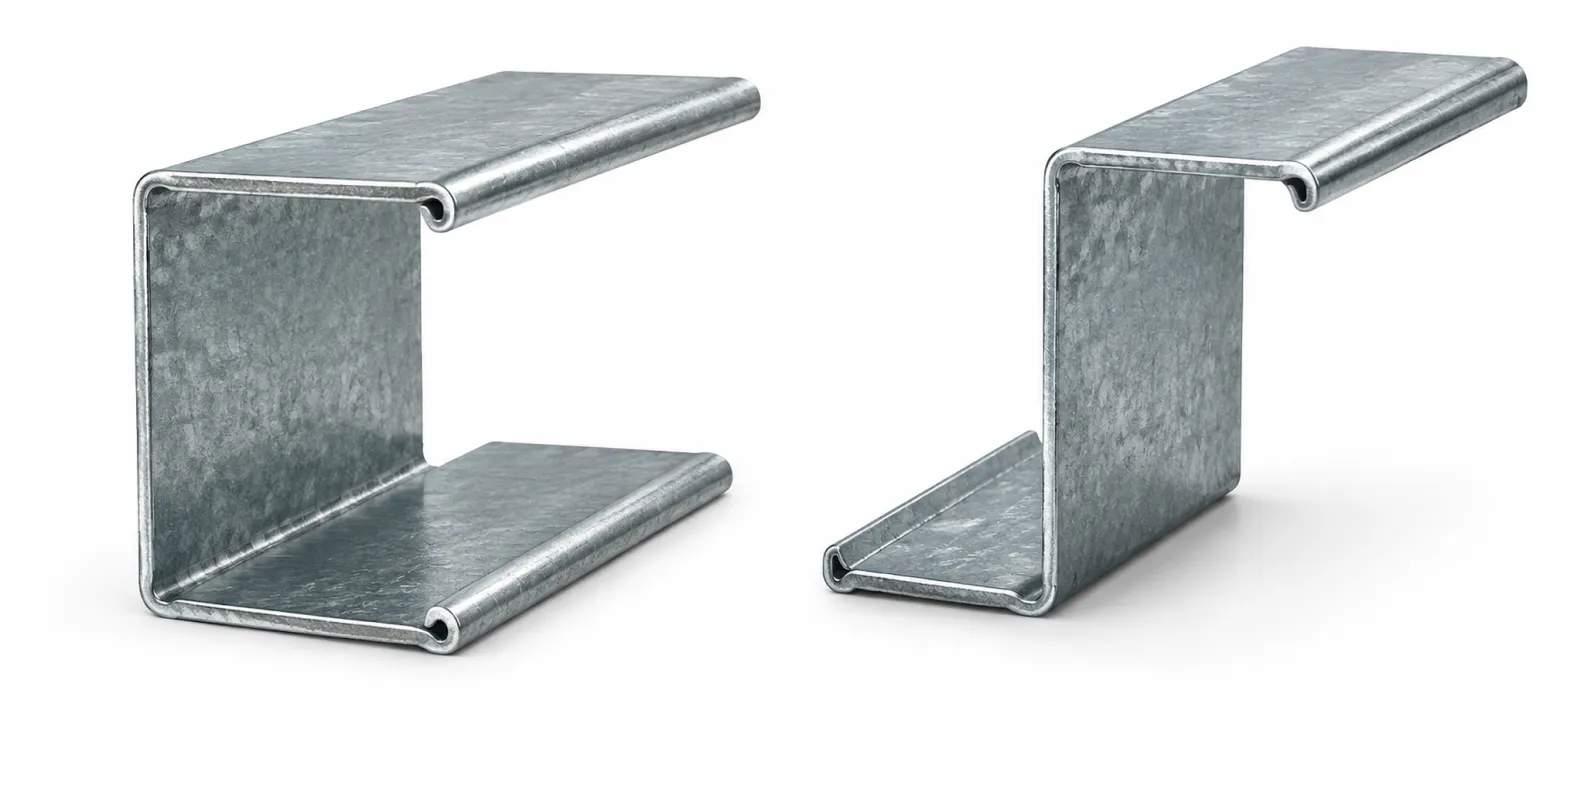
Что такое прогоны C и Z?
Прогоны — это горизонтальные элементы, которые перекрывают расстояние между основными рамами стального здания. Кровельные прогоны поддерживают кровельные панели, а стеновые прогоны, которые обычно называются стеновыми балками, поддерживают стеновые панели. Поскольку прогоны повторяются через каждые 1,2-1,8 метра по всему зданию, они составляют значительную часть общей массы стали, поэтому выбор профиля напрямую влияет на стоимость проекта.
Прогон C
Прогон C представляет собой швеллерный профиль: плоская стенка с двумя полками на одной стороне, каждая из которых завершается небольшим отгибом, загнутым обратно к стенке. Отгибы повышают устойчивость полок к местной потере устойчивости. Профили C симметричны относительно горизонтальной оси стенки, что делает их стабильными и предсказуемыми, когда нагрузка проходит непосредственно через плоскость стенки. Поэтому прогоны C являются стандартным выбором для стеновых балок, где ветровая нагрузка действует перпендикулярно стене, а также для кровельных прогонов на плоских и малоуклонных кровлях. На опорах прогоны C обычно устанавливаются как простые пролеты: каждый элемент размещается между двумя рамами, крепится болтами к крепежным элементам и отделяется небольшим зазором от следующего элемента.
Прогон Z
У прогона Z верхняя и нижняя полки направлены в противоположные стороны, как у буквы Z. Такая геометрия дает профилю практическое преимущество: два прогона Z можно уложить внахлест на опоре и соединить болтами через стенки, благодаря чему смежные пролеты работают как один неразрезной элемент. Неразрезность снижает изгибающие моменты и прогиб, поэтому прогон Z при той же высоте и толщине может перекрывать больший пролет, чем прогон C, либо воспринимать ту же нагрузку при меньшей толщине. Обратная сторона заключается в том, что профиль Z несимметричен. Под действием вертикальной нагрузки на скатной кровле он стремится к кручению, поэтому прогоны Z на скатных кровлях обычно требуют установки затяжек или распорок.
Прогон C и прогон Z: конструктивные различия
В таблице ниже приведены практические различия, с которыми работают проектировщик или закупщик:
| Параметр | Прогон C | Прогон Z |
|---|---|---|
| Направление полок | Обе полки на одной стороне | Полки на противоположных сторонах |
| Непрерывность на опорах | Простые пролеты без нахлеста | Укладываются внахлест и соединяются болтами, работают как неразрезной элемент |
| Способность перекрывать пролет | Экономичны примерно до 6 м | Экономичны до 8-9 м при нахлесте |
| Работа на скатной кровле | Стабильны, нагрузка близка к центру изгиба | Склонны к кручению, требуют затяжек |
| Масса стали при одинаковой нагрузке | Немного тяжелее на длинных пролетах | Легче на длинных пролетах за счет неразрезности |
| Типичное применение | Стеновые прогоны, короткие пролеты кровли, двери, карнизы | Кровельные прогоны для рам с большими пролетами |
Наиболее важным конструктивным фактором является неразрезность. В прогоне C с простым пролетом максимальный момент составляет wL²/8 в середине пролета. В системе Z с нахлестом, работающей на двух и более пролетах, распределение момента смещается к опорам, а момент в середине пролета снижается. На практике это позволяет экономить 10-20% стали прогонов в зданиях с шагом рам более 6 метров. На коротких пролетах экономия исчезает, поскольку длина нахлеста и дополнительные болты компенсируют преимущество более легкого профиля.
Второй важный фактор — центр изгиба. На скатной кровле вертикальная нагрузка имеет составляющую, параллельную плоскости кровли. Прогон C воспринимает эту составляющую в своей жесткой плоскости и остается стабильным. Прогон Z скручивается, потому что его центр изгиба не совпадает с траекторией нагрузки, поэтому проектировщики устанавливают затяжки в середине пролета или в точках третей при уклонах более примерно 10 градусов. Ни один профиль не является безусловно лучшим; выбор определяют геометрия кровли и шаг рам.
Стандартные размеры, толщина и материалы
Прогоны C и Z используют одинаковую систему обозначения размеров. Название профиля указывает высоту в миллиметрах: Z200 имеет высоту 200 мм. Обычный коммерческий диапазон следующий:
| Высота профиля | Обычная толщина | Типичное применение |
|---|---|---|
| 100-150 мм | 1,5-2,0 мм | Небольшие навесы, стеновые прогоны, дверные проемы |
| 150-200 мм | 1,8-2,5 мм | Стандартные склады и производственные помещения |
| 200-250 мм | 2,0-3,0 мм | Более длинные пролеты кровли, районы с высокой снеговой нагрузкой |
| 250-300 мм | 2,5-3,2 мм | Промышленные здания с широкими шагами рам |
Ширина полок обычно составляет 50-75 мм, а отгибы — 15-20 мм; точный профиль определяется комплектом валков. Допуск по толщине имеет большое значение при расчете холодногнутых профилей, поэтому ленту для прогонов обычно заказывают с минусовым допуском около 0,05 мм, а не с более широкими допусками конструкционного листа.
Материалом почти всегда является оцинкованная лента. Обычно используется горячецинкованный рулон по ASTM A653 или EN 10346 с цинковым покрытием Z275 (275 г/м² суммарно с двух сторон) для обычных условий, а также более тяжелые покрытия, такие как Z450 или покрытие цинк-алюминий-магний, для агрессивных коррозионных сред. Предел текучести обычно составляет 345-550 МПа: высокопрочные марки G450 и G550 являются стандартными для Австралии и Юго-Восточной Азии, а S350GD и S450GD применяются в европейских проектах. Использование стали с более высоким пределом текучести позволяет проектировщику уменьшить толщину при том же пролете, что является одним из основных способов снижения стоимости прогонов.
Как выбрать между прогонами C и Z
Выбор определяется четырьмя вопросами о здании:
- Шаг рам: если основные рамы расположены на расстоянии 6 метров или меньше, простые прогоны C обычно оказываются более легким и дешевым решением с учетом нахлеста и болтов. При шаге более 6 метров прогоны Z с нахлестом начинают выигрывать по массе стали.
- Уклон кровли: при уклоне более примерно 10 градусов прогоны C требуют меньше дополнительных связей. Прогоны Z также можно использовать, но для них нужны затяжки, что увеличивает количество деталей и время монтажа.
- Расположение элемента: стеновые прогоны почти всегда выполняются из профилей C, поскольку ветровая нагрузка действует перпендикулярно стене, а простые пролеты проще детализировать вокруг проемов. Сравнение C и Z на практике чаще всего касается кровельных прогонов.
- Практика монтажа: прогоны Z с нахлестом соединяются болтами на земле и поднимаются непрерывными участками, что опытные бригады монтируют очень быстро. Если монтажный персонал менее специализирован, простые прогоны C более терпимы к ошибкам.
С точки зрения закупок практичнее поручить проектировщику рам определить профиль и толщину по результатам расчета нагрузок, а затем закупать продукцию в соответствии с этой спецификацией. Переход с C на Z для одной и той же нагрузки редко позволяет сэкономить, если приходится заново разрабатывать узлы соединений.
Как производятся прогоны C и Z
Оба профиля производятся методом холодного профилирования: оцинкованный рулон разматывается, выравнивается, пробивается отверстиями под болты и проходит через серию клетей, которые при комнатной температуре поэтапно изгибают ленту в конечный профиль. Затем готовый прогон обрезается по длине летучими ножницами или пилой и автоматически укладывается в пакеты. Обычной считается скорость линии 15-25 метров в минуту, а положение отверстий, длина и количество поступают напрямую из карты раскроя, введенной в ПЛК. Принцип работы описан в нашей статье о том,что такое стан холодного профилирования.
Поскольку профили C и Z в большинстве строительных систем имеют одинаковые размеры стенки, полки и отгиба, отраслевым стандартом является взаимозаменяемая линия для прогонов CZ. Настане для профилирования прогонов CZоператор переключается с C на Z, поворачивая формовочные валки с одной стороны, а высоту и ширину полки регулирует моторизованной настройкой, поэтому одна линия охватывает весь диапазон 100-300 мм без замены комплектов валков. Специализированные линии для одного профиля, напримерстан для профилирования прогонов Cилистан для профилирования прогонов Zпо-прежнему имеет смысл использовать там, где производитель выпускает один фиксированный профиль в больших объемах, поскольку они дешевле и быстрее перенастраиваются между толщинами.
Для производителя, рассчитывающего предложение по новому строительному проекту, выбор оборудования следует той же логике, что и выбор профиля: шаг рам и спецификация профилей на целевом рынке определяют, какая линия — взаимозаменяемая или специализированная — быстрее окупится. На нашей страницерешения для производства прогонов CZподробно рассматриваются компоновка линии, конфигурация пробивки и обработка материала для полного производства.
Получите предложение по линии прогонов для вашего диапазона профилей
Отправьте нам чертежи профилей или диапазон высоты, полок, отгибов и толщины, которые вы планируете производить, а также целевой месячный тоннаж, и инженеры THRONCH подготовят конфигурацию линии с расчетом калибровки валков, пробивных станций и мощности разматывателя. Стандартные взаимозаменяемые линии CZ изготавливаются за 35-50 дней, и каждая линия перед упаковкой проходит 48-часовую пробную эксплуатацию на реальной оцинкованной ленте. Свяжитесь с нами: amy@thronch.com.
-

THRONCH
Производитель станков холодного профилирования
THRONCH — завод-производитель, специализирующийся на линиях холодного профилирования под заказ и трубоэлектросварочных станках. Опираясь на более чем десятилетний инженерный опыт, мы делимся техническими знаниями и поставляем высокоточное оборудование.



