


ERW труба — это стальная труба, изготовленная холодным формованием плоской стальной полосы в круглую трубу и сваркой продольного шва высокочастотным электрическим током. ERW означает электросварку сопротивлением. Присадочный металл не добавляется: кромки полосы нагреваются до температуры ковки и сдавливаются, поэтому шов образуется из самого основного металла. ERW — самый распространенный мировой способ производства сварных стальных труб, охватывающий примерно от 1/2 до 24 дюймов по наружному диаметру. Он применяется для водо- и газоснабжения, пожаротушения, строительных конструкций, строительных лесов и общего машиностроения. Это руководство объясняет, как производится ERW труба, как работает сварка, какие стандарты применяются и как она сравнивается с трубой, прошитой из сплошной заготовки.
Как производится ERW труба
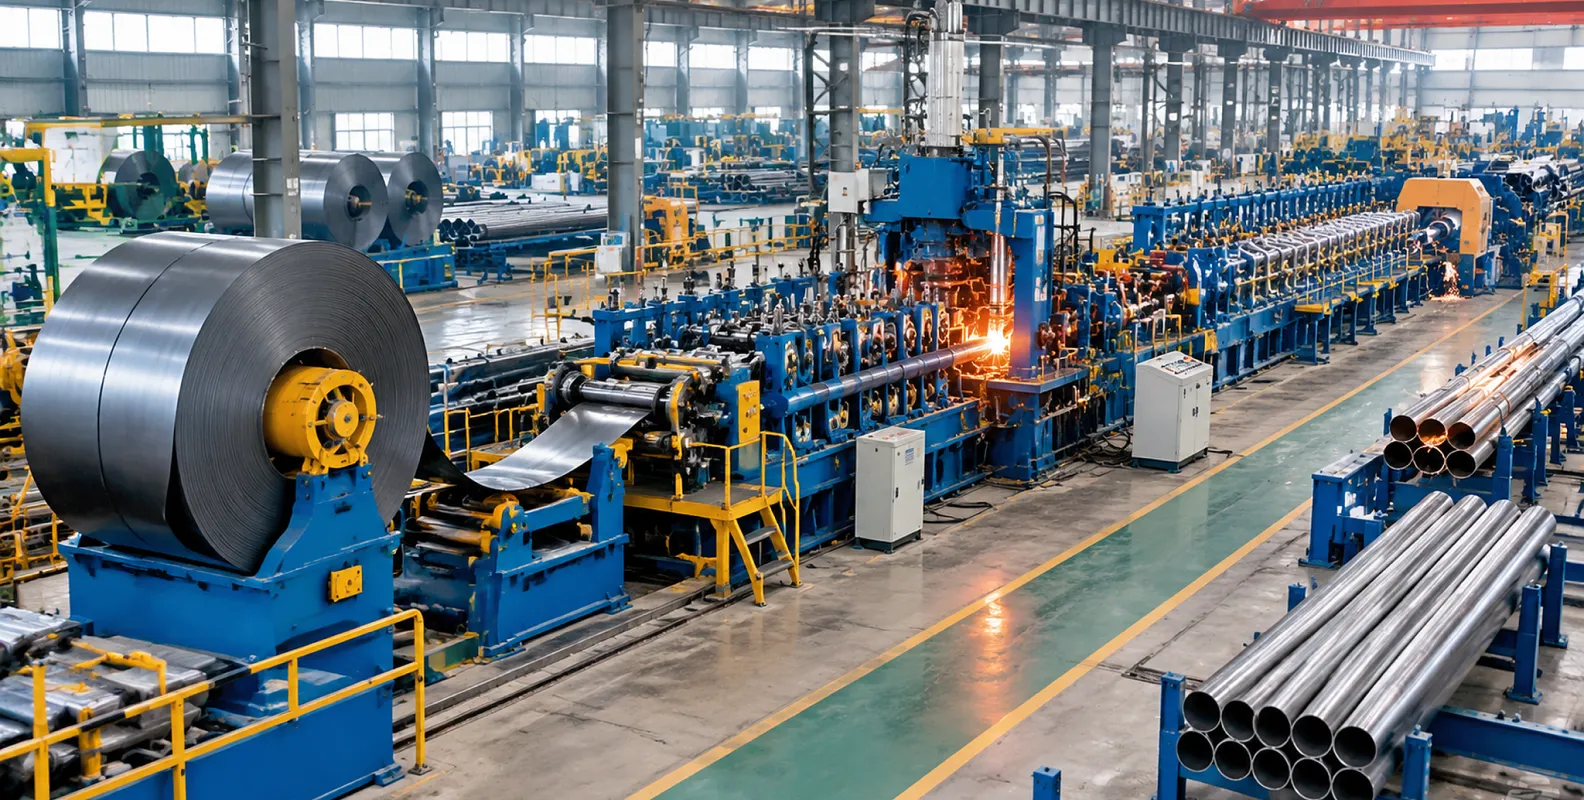
ERW стан — это непрерывная линия. Рулон входит с одного конца, а готовая труба мерной длины выходит с другого. Основные этапы:
- Подготовка рулона: горячекатаный стальной рулон продольно режется до ширины полосы, близкой к окружности трубы, а кромки полосы фрезеруются для сварки.
- Правка и накопление: полоса выравнивается, а петлевой накопитель хранит достаточный запас полосы, чтобы линия работала во время загрузки и стыковки следующего рулона.
- Формовка: серия валков постепенно изгибает полосу в открытую круглую трубу. Этот этап использует тот же принцип прогрессивного изгиба, что и любой станок холодного профилирования.
- Сварка: две кромки нагреваются и выковываются в продольный шов, подробно описанный ниже.
- Удаление грата: приподнятый заусенец после сварки счищается с наружной и внутренней поверхностей.
- Термообработка шва: зона сварки повторно нагревается индукцией и охлаждается воздухом, что нормализует зернистую структуру вокруг шва.
- Калибровка и правка: калибровочные валки доводят трубу до окончательного наружного диаметра и круглости.
- Резка: летучая или холодная пила режет движущуюся трубу на длину без остановки линии.
- Контроль: шов проверяется вихретоковым или ультразвуковым методом, а трубы перед отправкой проходят гидравлические испытания, испытания на сплющивание и измерения.
Как работает высокочастотная ERW сварка
Современная ERW сварка работает на переменном токе 100–800 кГц. Работают два электромагнитных эффекта. Поверхностный эффект вытесняет высокочастотный ток к поверхности полосы, а эффект близости концентрирует этот ток вдоль двух встречных кромок непосредственно перед их соединением. Кромки достигают примерно 1430 градусов Цельсия в узкой зоне, после чего обжимные валки выковывают их вместе. Оксиды и загрязнения вытесняются с небольшим количеством расплавленного металла, образуя заусенец, который затем удаляется. Поскольку тепло остается в узкой полосе, зона термического влияния мала, а остальная часть трубы сохраняет исходную структуру.
Существуют два варианта оборудования. Высокочастотная индукционная сварка использует катушку вокруг трубы и нагревает кромки без контакта. Контактная сварка подает ток через вращающиеся медные электродные ролики, касающиеся кромок полосы. Оба метода проверены; для нефтегазовых труб преобладает индукционная сварка. Важно понимать, что ERW не всегда была настолько надежной: исходный низкочастотный процесс, применявшийся с 1920-х годов, давал швы, склонные к избирательной коррозии и крючковидным трещинам. Высокочастотная сварка заменила его примерно в 1970 году, и современные HF швы приняты в марки труб API 5L.
ERW, LSAW и SSAW: три маршрута сварных труб
Сварные трубы выпускаются тремя маршрутами и делят рынок по диаметру. ERW формует непрерывную трубу из рулона и занимает малые и средние диаметры до 24 дюймов при самых высоких скоростях линии. LSAW — продольная дуговая сварка под флюсом — формует отдельные стальные листы в трубы большого диаметра с глубоким проплавлением, обычно от 16 дюймов и выше для высоконапорных магистралей. SSAW — спиральная дуговая сварка под флюсом — навивка полосы по спирали позволяет одной ширине полосы обслуживать множество диаметров, поэтому она распространена на крупных водопроводах. Когда проекту нужны диаметры до 24 дюймов в реальном объеме, ERW почти всегда является самым дешевым маршрутом. Выше этого размера или при необходимости толстых стенок на ответственных линиях преимущество переходит к дуговой сварке.
Труба ERW против трубы SMLS
Стандартное сравнение для ERW — труба SMLS, которая прошивается и прокатывается из сплошной круглой заготовки и поэтому не имеет сварного шва. Два маршрута различаются возможностями и стоимостью:
| Параметр | Труба ERW | Труба SMLS |
|---|---|---|
| Сырье | Горячекатаный стальной рулон | Сплошная круглая заготовка |
| Маршрут формовки | Холодная формовка плюс высокочастотная сварка | Прошивка заготовки и горячая прокатка |
| Сварной шов | Один продольный шов | Отсутствует |
| Типичный диапазон наружного диаметра | 1/2–24 дюйма | 1/8–28 дюймов |
| Точность толщины стенки | Отличная, задается полосой | Хорошая, более широкий допуск |
| Поверхность | Гладкая и равномерная | Более шероховатая, с окалиной на горячедеформированной трубе |
| Относительная стоимость | Ниже | Выше |
| Лучшее применение | Водо- и газоснабжение, пожаротушение, конструкции, общее машиностроение | Самое высокое давление, высокая температура, ответственные нефтеперерабатывающие и котельные службы |
Для большинства транспортных и конструкционных задач ERW является экономичным выбором по умолчанию, а современные HF швы соответствуют тем же маркам магистральных труб, что и трубы из заготовки. SMLS сохраняет преимущество там, где условия наиболее тяжелые: очень высокое давление, высокая температура или агрессивные среды в критических системах. Запишите условия эксплуатации в спецификацию, и выбор маршрута обычно становится очевидным.
Стандарты и марки ERW труб
ERW труба заказывается по стандарту и марке, а стандарт определяет испытания. Наиболее распространенные:
- API 5L: магистральные трубы для нефти и газа, PSL1 и PSL2, марки от B до X70 и X80.
- ASTM A53 Type E: общие трубы для давления и механического применения, Grade A и Grade B.
- ASTM A500: холодногнутые конструкционные трубы, включая круглые профили.
- ASTM A795: трубы для систем пожаротушения.
- EN 10217: сварные стальные трубы для работы под давлением.
- EN 10219: холодногнутые сварные конструкционные полые профили.
Одна привычка при заказе избавляет от споров: указывайте стандарт, марку и для API уровень PSL, а также наружный диаметр, стенку, длину и обработку торцов. PSL2 добавляет обязательные химические ограничения, требования к вязкости разрушения и неразрушающему контролю сверх PSL1, поэтому на ответственных линиях они не взаимозаменяемы.
Где применяется ERW труба
Наибольший объем приходится на водоснабжение и муниципальные линии. Далее следуют газораспределение и сборные сети, во многом по API 5L. Системы пожаротушения почти полностью работают на трубах ERW по ASTM A795. Конструкционные применения включают колонны, фермы, опоры знаков, строительные леса, ограждения и каркасы теплиц, а общее машиностроение охватывает мебель, автомобильные детали и конвейерные ролики. Для коррозионных сред ERW труба хорошо принимает покрытия: черная или промасленная для помещений, горячеоцинкованная для наружных конструкций, а также покрытия 3PE или FBE для подземных трубопроводов.
Производство ERW труб на трубном стане
Все описанное выше происходит на одной линии оборудования: ERW трубный стан состоит из секции профилирования, высокочастотного сварочного аппарата, калибровочных клетей и отрезного устройства, с накопителем спереди и контрольным оборудованием сзади. Компании, стабильно закупающие сварные трубы, часто достигают точки, когда собственный стан дешевле, чем покупка труб.
THRONCH строит линии ERW трубных станов, охватывающие круглые трубы наружным диаметром 59–152 мм и толщиной стенки 1.5–4 мм, со скоростью линии 15–60 м/мин в зависимости от размера. Сварочный узел — твердотельный высокочастотный индукционный аппарат, а летучая холодная пила дает чистый рез без заусенцев на торцах. Та же платформа производит квадратные и прямоугольные профили через калибровочные клети или прямую формовку, что описано на странице стана для квадратных и прямоугольных труб, а все семейство продукции сведено в разделе оборудования для формовки труб. Один стан охватывает семейство размеров за счет смены валков, поэтому раму стана определяет список размеров, которые вы планируете продавать, а не один диаметр.
Получите предложение стана под ваш диапазон труб
Отправьте нам целевой диапазон наружного диаметра, толщину стенки, стандарт и месячный тоннаж, и инженеры THRONCH вернут конфигурацию стана с мощностью сварочного аппарата, планом комплектов валков и компоновкой линии. Стандартные станы изготавливаются за 30–45 дней, и каждая линия проходит 48-часовой пробный запуск на реальной полосе перед упаковкой. Свяжитесь с нами по адресу amy@thronch.com.
-

THRONCH
Производитель станков холодного профилирования
THRONCH — завод-производитель, специализирующийся на линиях холодного профилирования под заказ и трубоэлектросварочных станках. Опираясь на более чем десятилетний инженерный опыт, мы делимся техническими знаниями и поставляем высокоточное оборудование.



