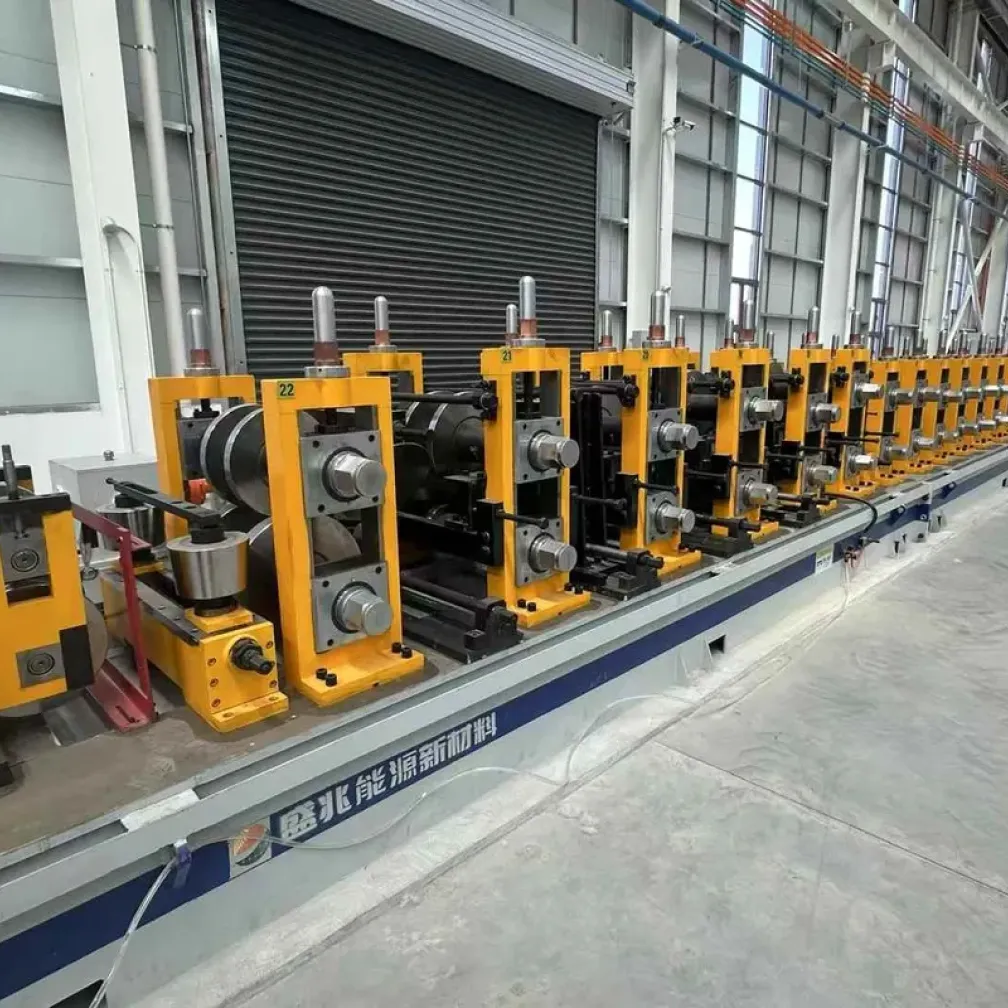
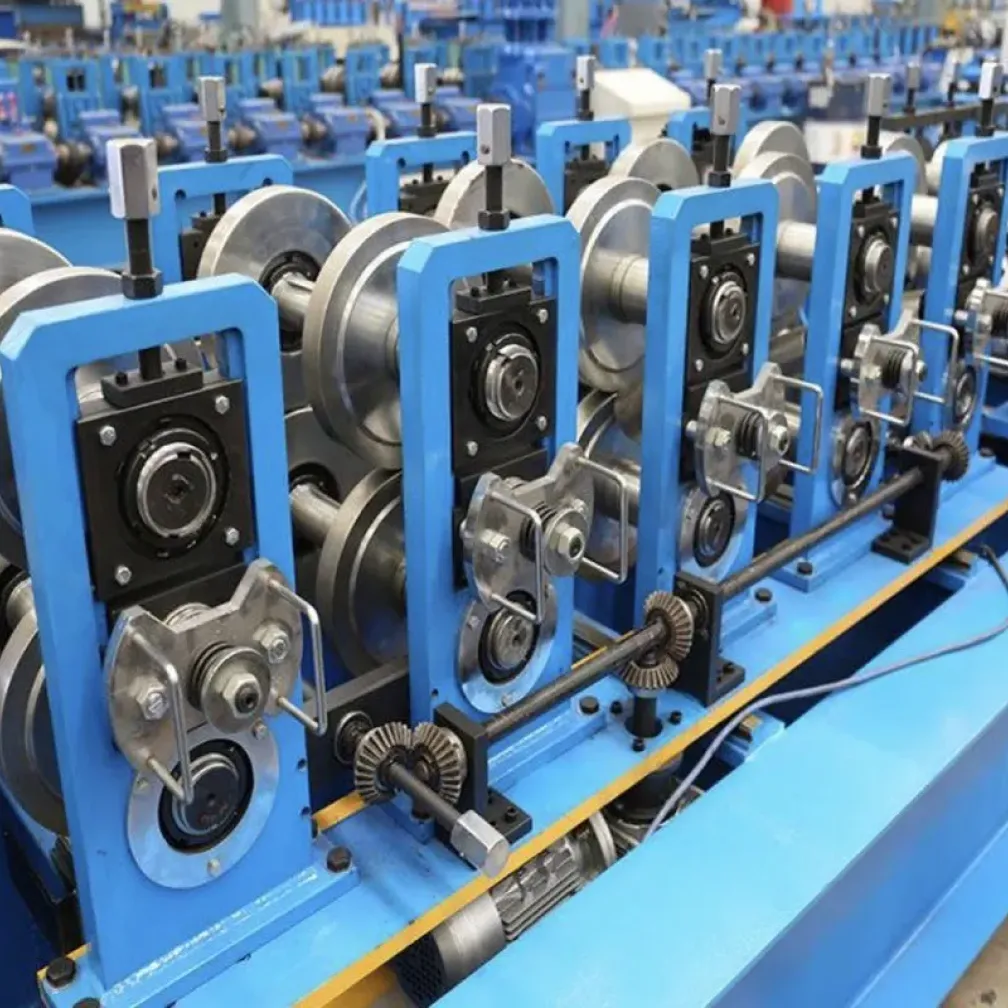
本解决方案是一条完整的檩条自产生产线,可生产 C 型、Z 型和 U 型檩条,专为钢结构制造商、PEB 构件厂和型材服务中心打造。一条产线即可将镀锌或黑皮钢卷加工成成品檩条,按项目长度完成冲孔与切断,直接交付加工车间使用。整线从开卷机到自动码垛机一体运行:矫平、伺服送料、液压冲孔、冷弯成型和飞剪切断均集成在同一套 PLC 程序下。本页将介绍该方案适合哪些企业、产线可生产什么、设备如何配置、如何规划厂房与产能,以及交付与售后支持的内容。
这套檩条生产解决方案适合谁
有三类买家能从自建檩条产线中获得最快回报。第一类是每月都要随建筑套件采购檩条和墙梁的 PEB 制造商。第二类是同时承接多个仓库或厂房项目的钢结构承包商,檩条需求稳定,但规格随项目不断变化。第三类是为本地加工厂供货、希望把檩条加入产品目录的钢材服务中心。如果您目前仍从外部冷弯厂采购檩条,那么您的实际成本包括了钢厂的加价、长条空心型材的运输费用,以及项目清单变更时的交期风险。自建产线可以一举消除这三项成本。
产线可生产的产品
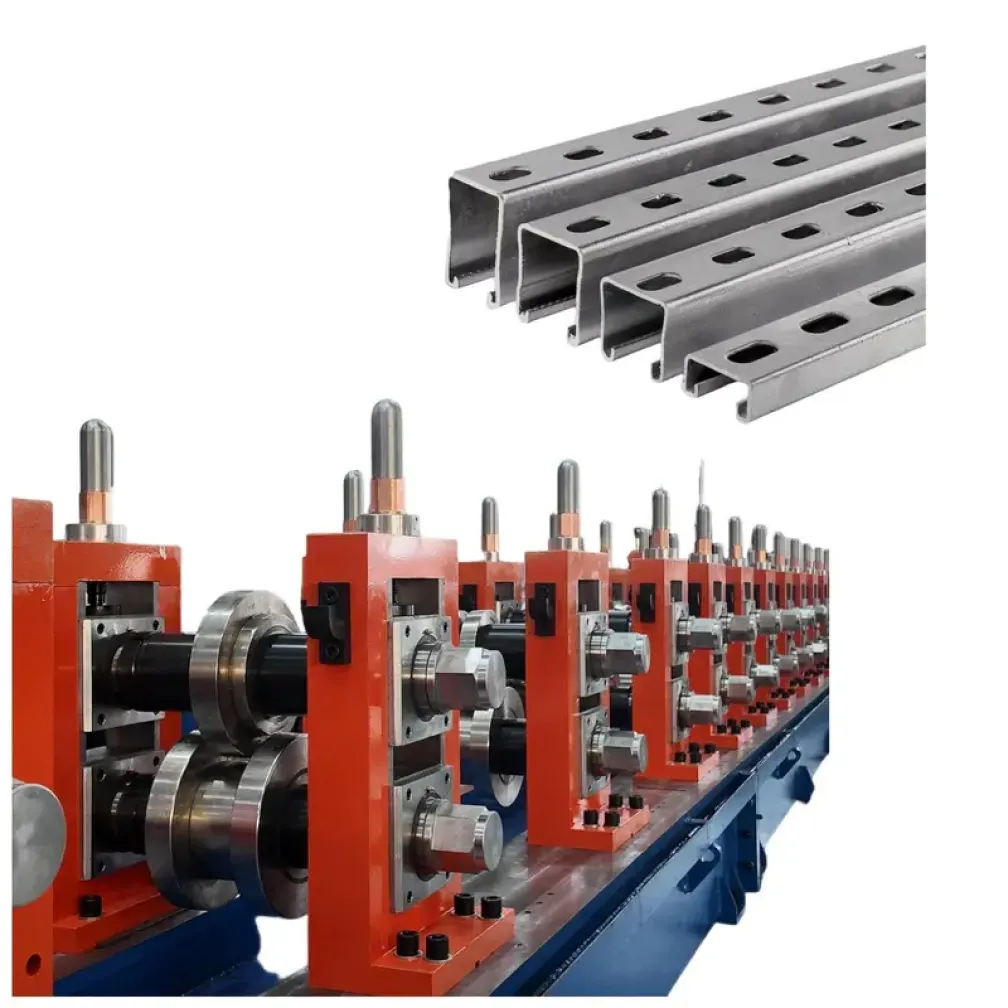
该产线覆盖钢结构建筑使用的三种截面:C 型檩条、Z 型檩条,以及用于支撑和太阳能支架的 U 型截面。腹板高度从 80 毫米到 400 毫米,翼缘和卷边尺寸按您的图纸设定。标准机型的带钢厚度为 1.5 至 3.5 毫米,厚壁结构截面可提供加强配置。定尺长度 1 米至 12 米,在触摸屏上设定,6 米长度范围内公差为 ±1 毫米。标准材料为 Z275 镀层的热镀锌带钢、S350GD 和 S450GD 等高强钢牌号,以及用于喷漆或车间底漆构件的 Q235 或 Q355 黑皮带钢。
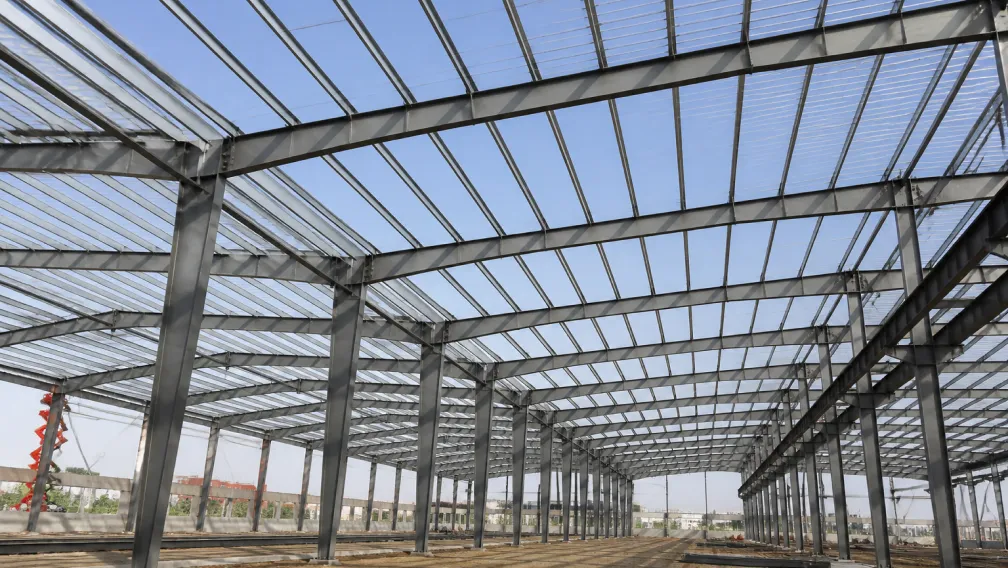
在安装性能方面,两种主要截面有一个重要区别。C 型檩条两翼缘相等,作为单跨构件架设在椽条上。Z 型檩条翼缘错开,相邻构件在每个支座处相互搭接,形成连续梁受力。正是这种搭接让 Z 型截面能在更长跨度上承受相同荷载,这也是为什么大多数大型屋面系统指定使用 Z 型檩条,而将 C 型截面用于墙梁和较短跨度。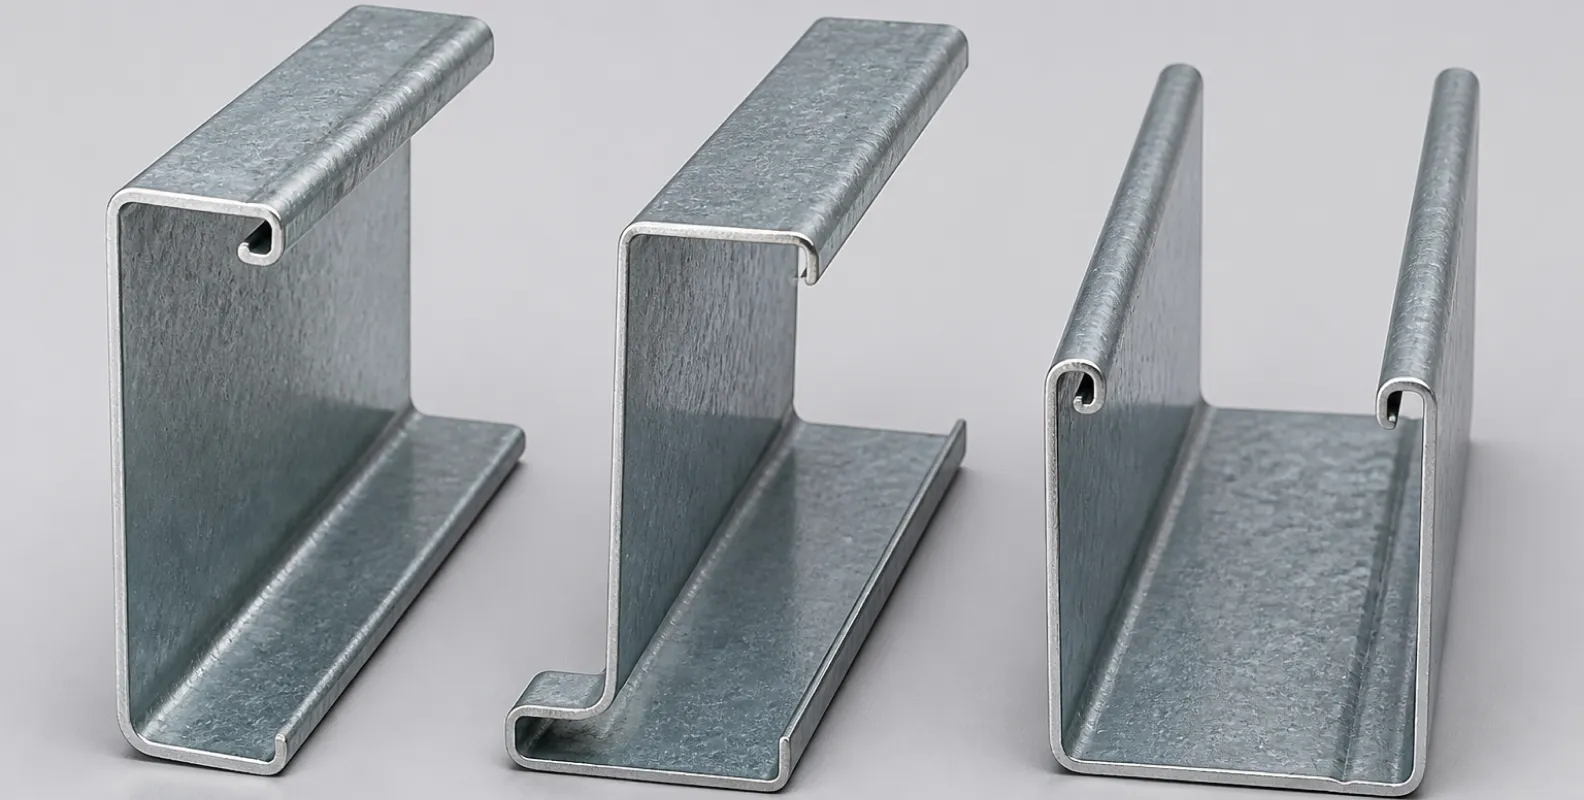
产线配置
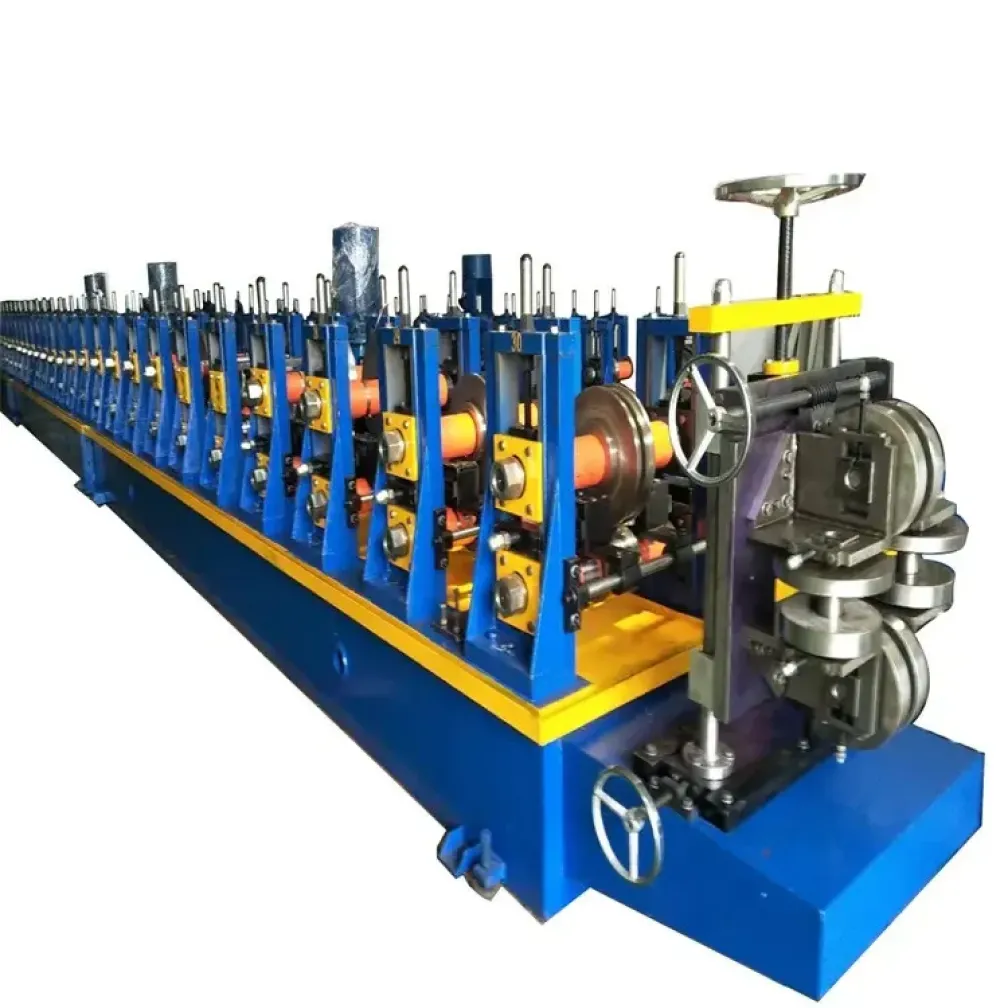
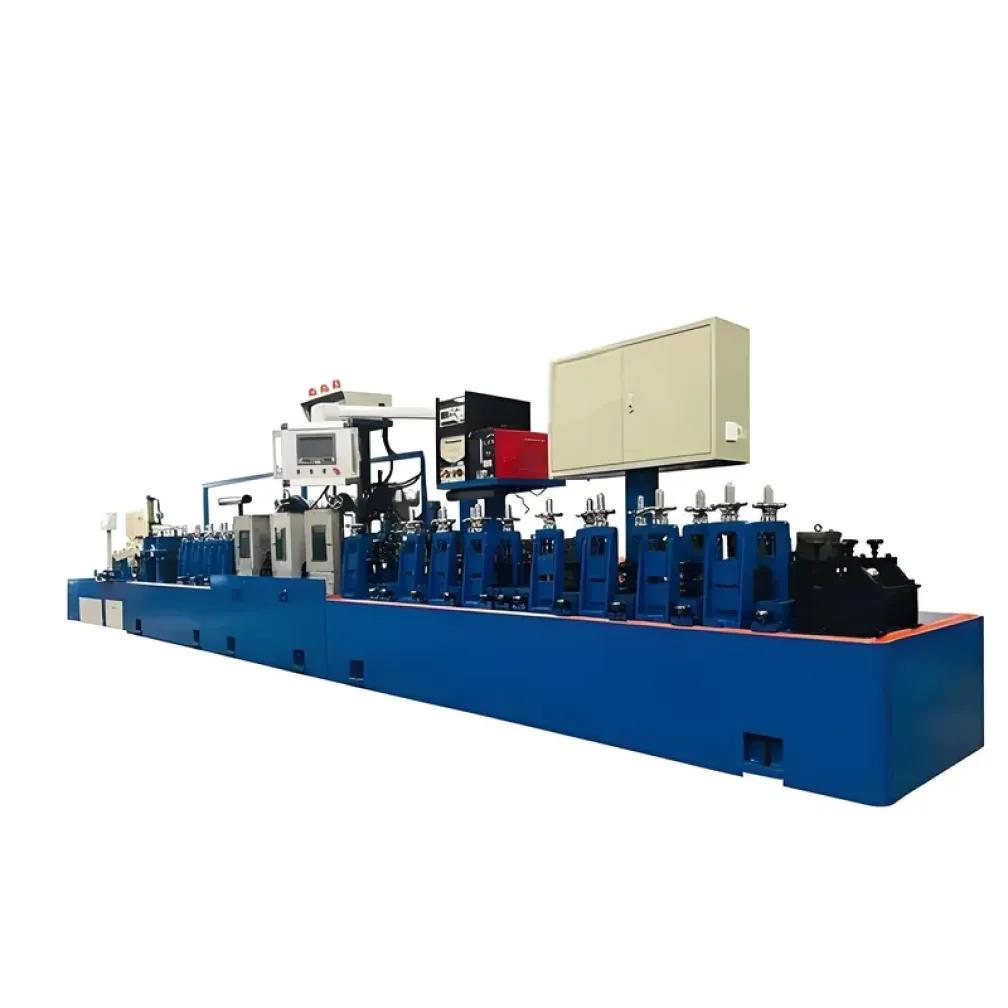
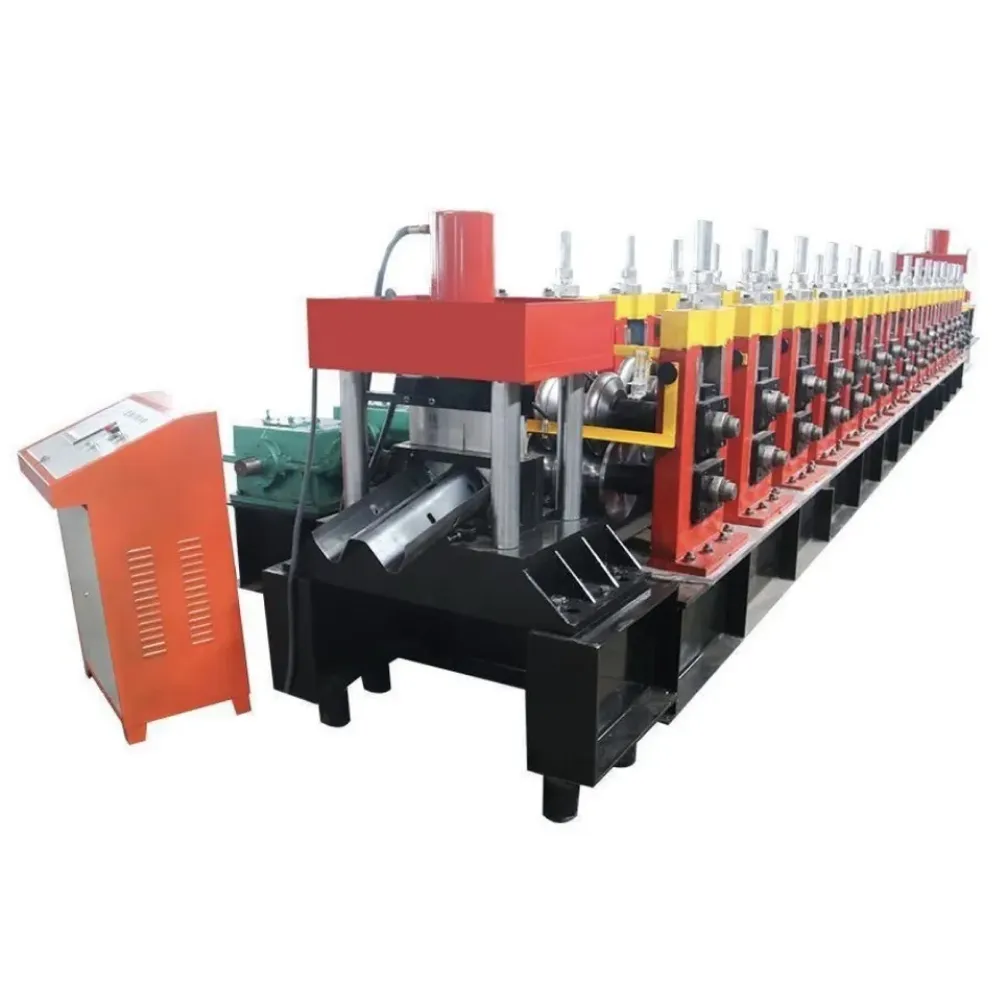
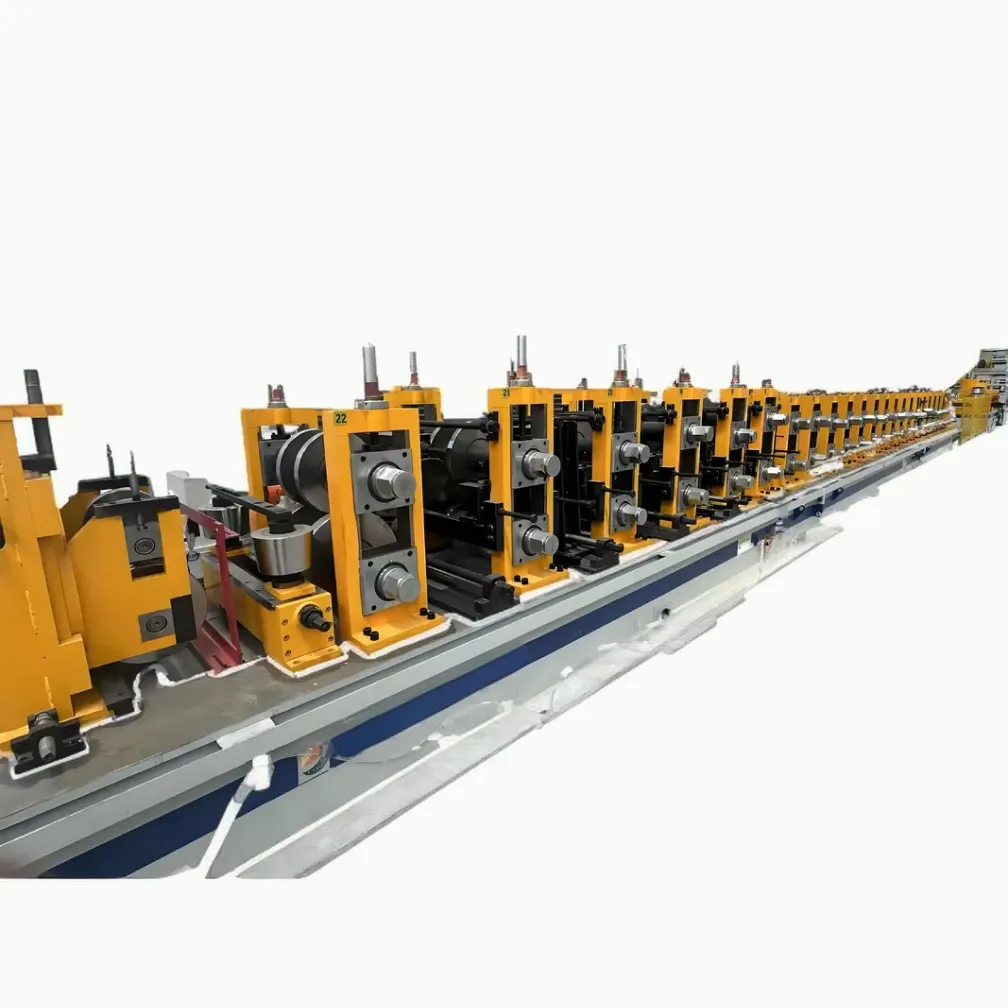
标准配置由一系列成熟单元串联而成,每个单元均按您的截面范围和产量目标选型:
| 工序 | 设备 | 功能 |
|---|---|---|
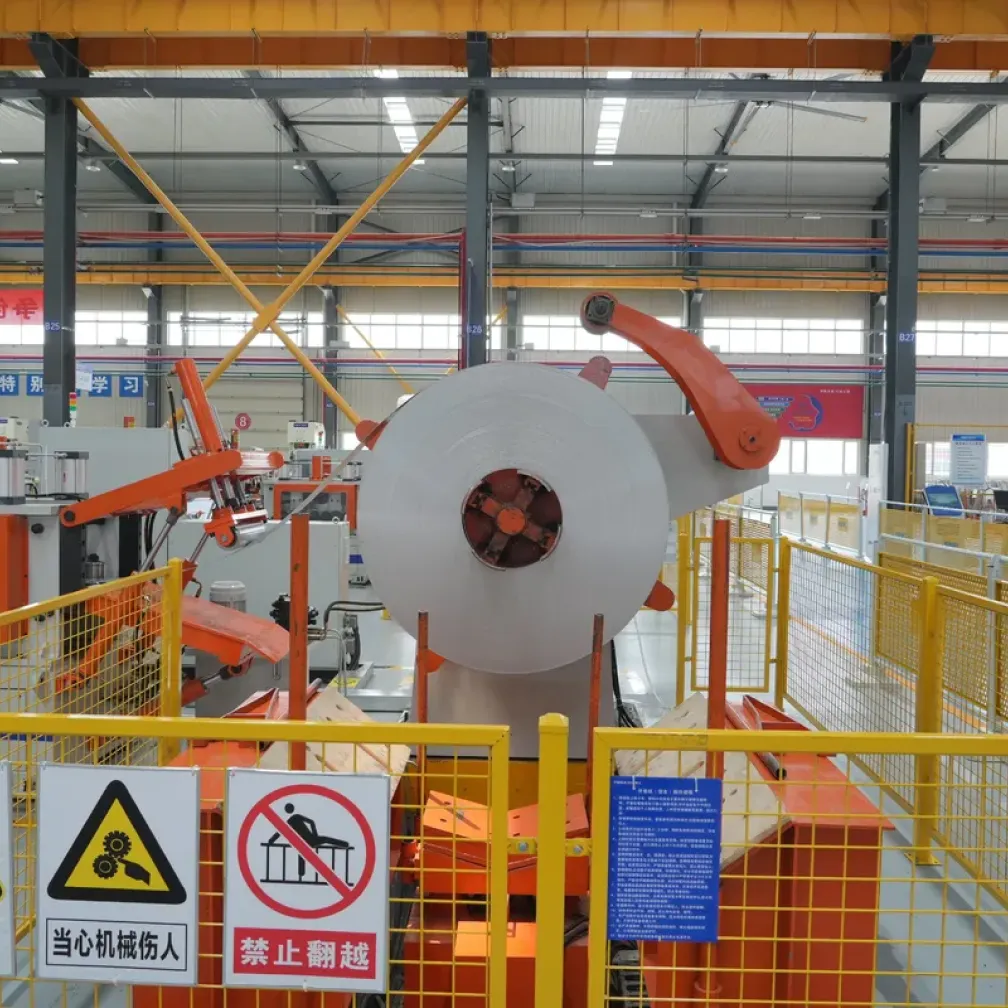
| 开卷 | 液压开卷机,6 吨承载,钢卷外径 1300 至 1800 毫米 | 在受控张力下承载并放出钢卷 |
| 矫平 | 多辊矫平机 | 消除卷取应力,使带钢平整进入成型机 |
| 送料与冲孔 | 伺服送料机配液压冲孔单元 | 定位带钢并在线冲压腹板孔与翼缘孔 |
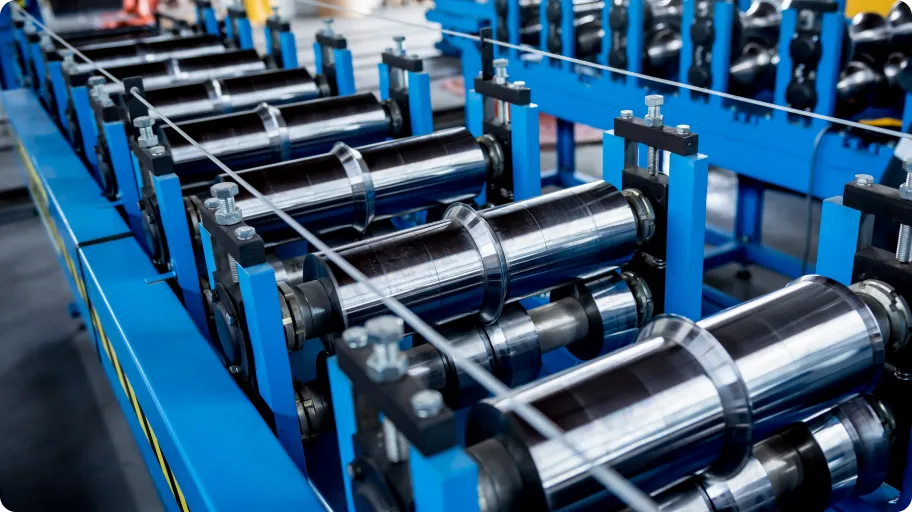
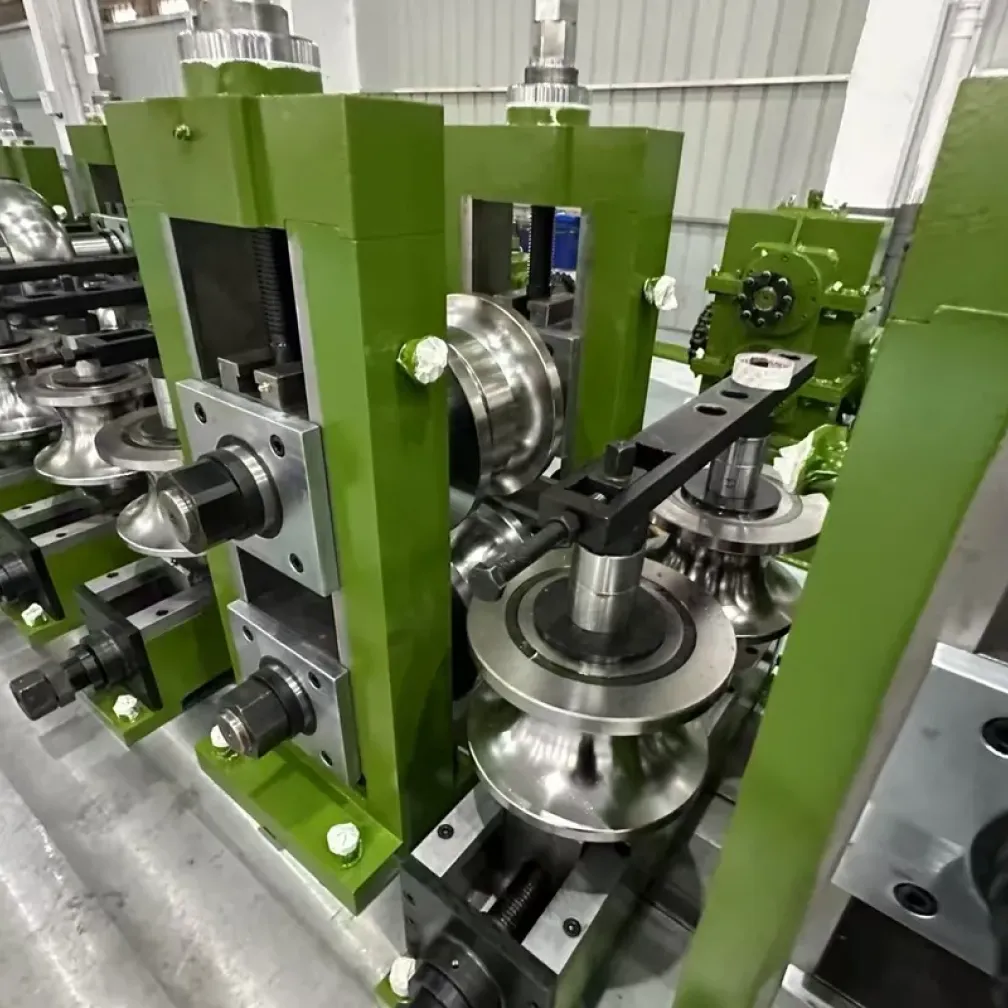
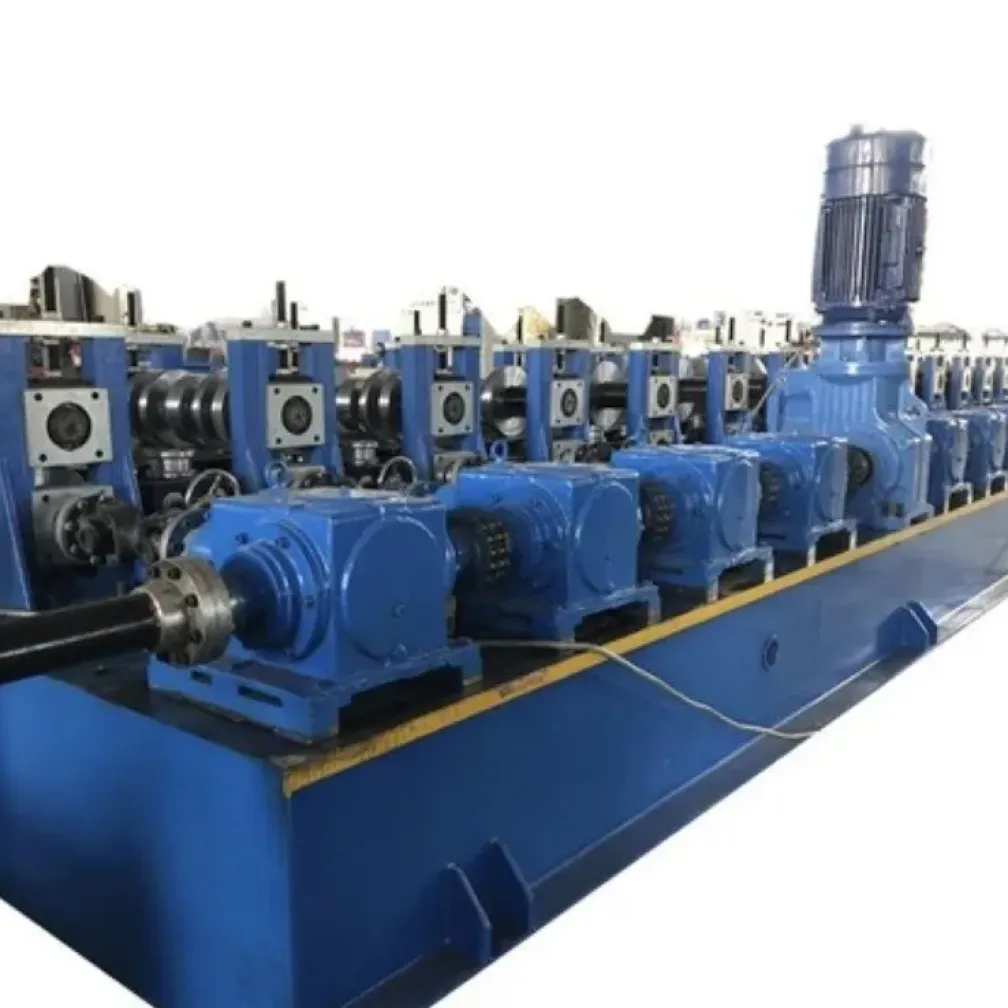
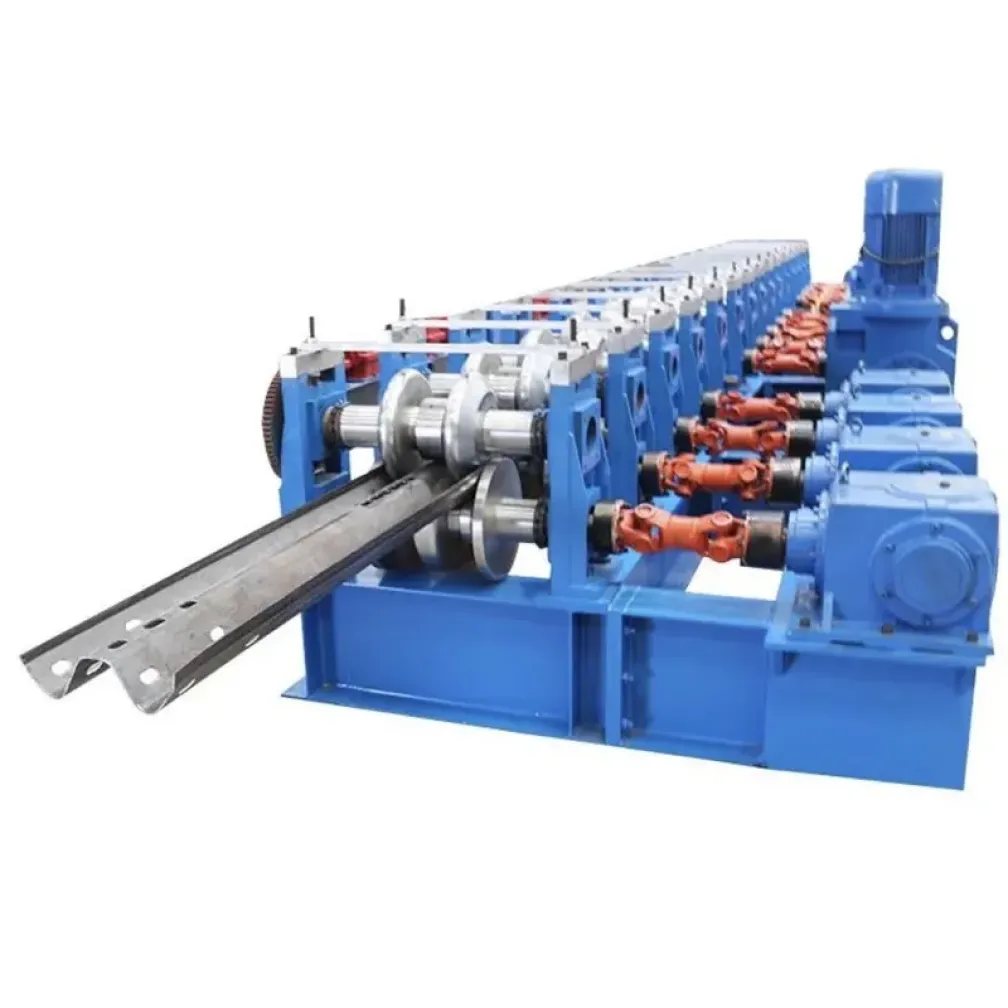
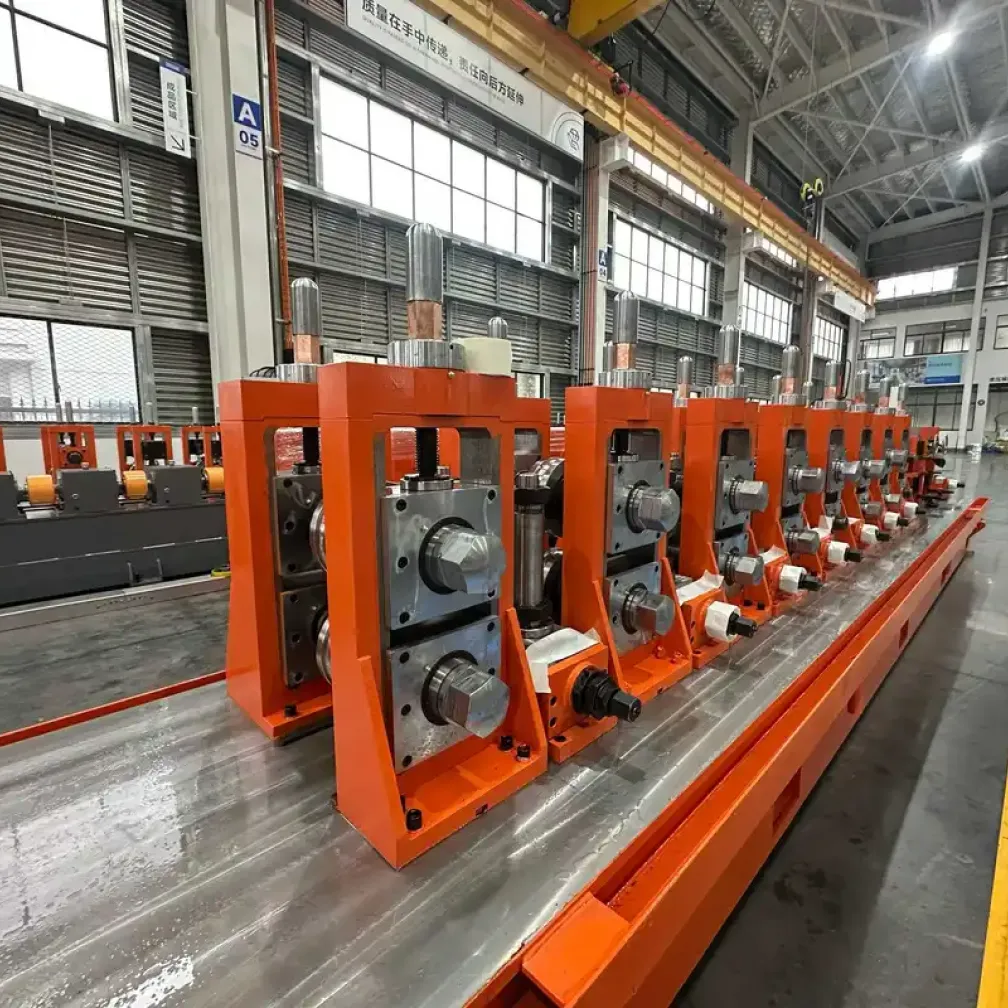
| 成型 | 冷弯成型机,15 至 19 道次,轴承钢镀铬轧辊 | 将带钢逐步弯曲成最终截面 |
| 切断 | 飞剪液压切断 | 运动中断切定尺,6 米长度公差 ±1 毫米 |
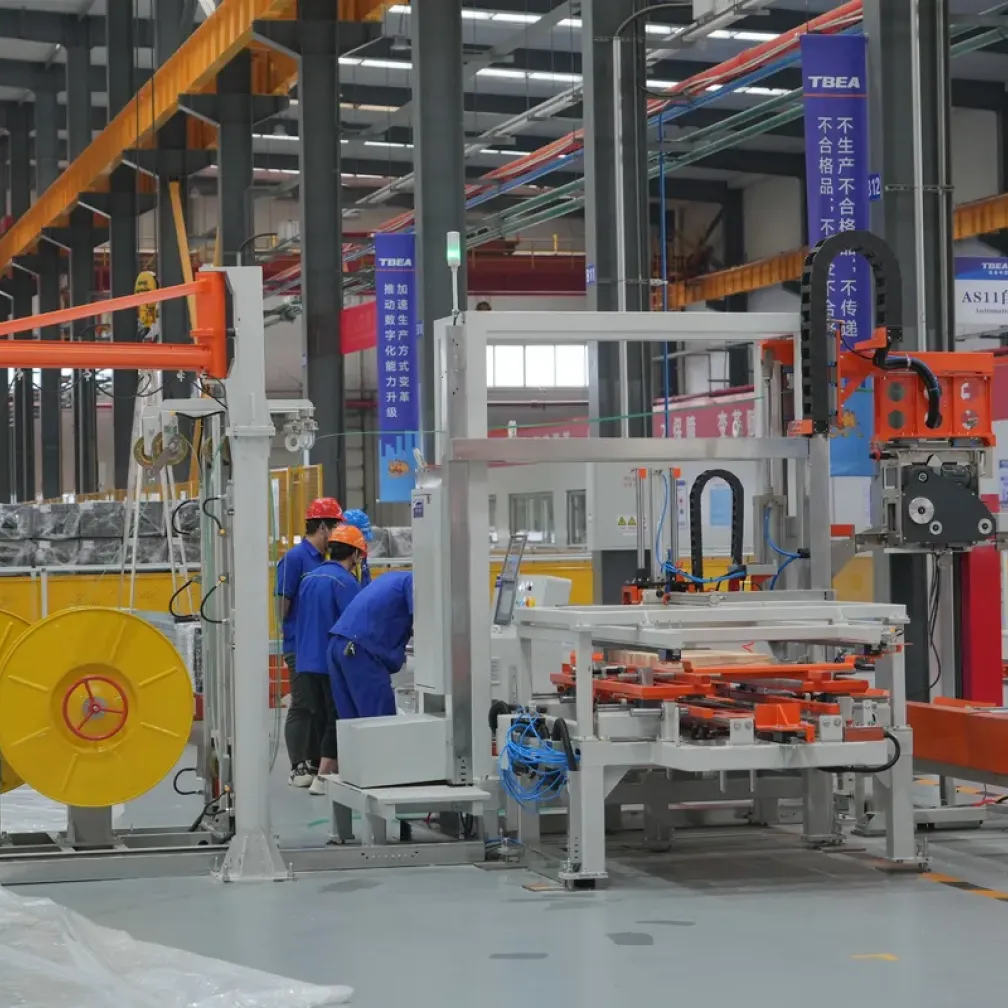
| 码垛 | 自动码垛机,成捆输出 | 收集并齐整料捆,便于打包发运 |
整机装机功率通常为 37 至 75 千瓦,取决于截面尺寸和速度。整条产线在一套 PLC 控制下运行,长度、批次和冲孔程序只需在触摸屏上输入一次。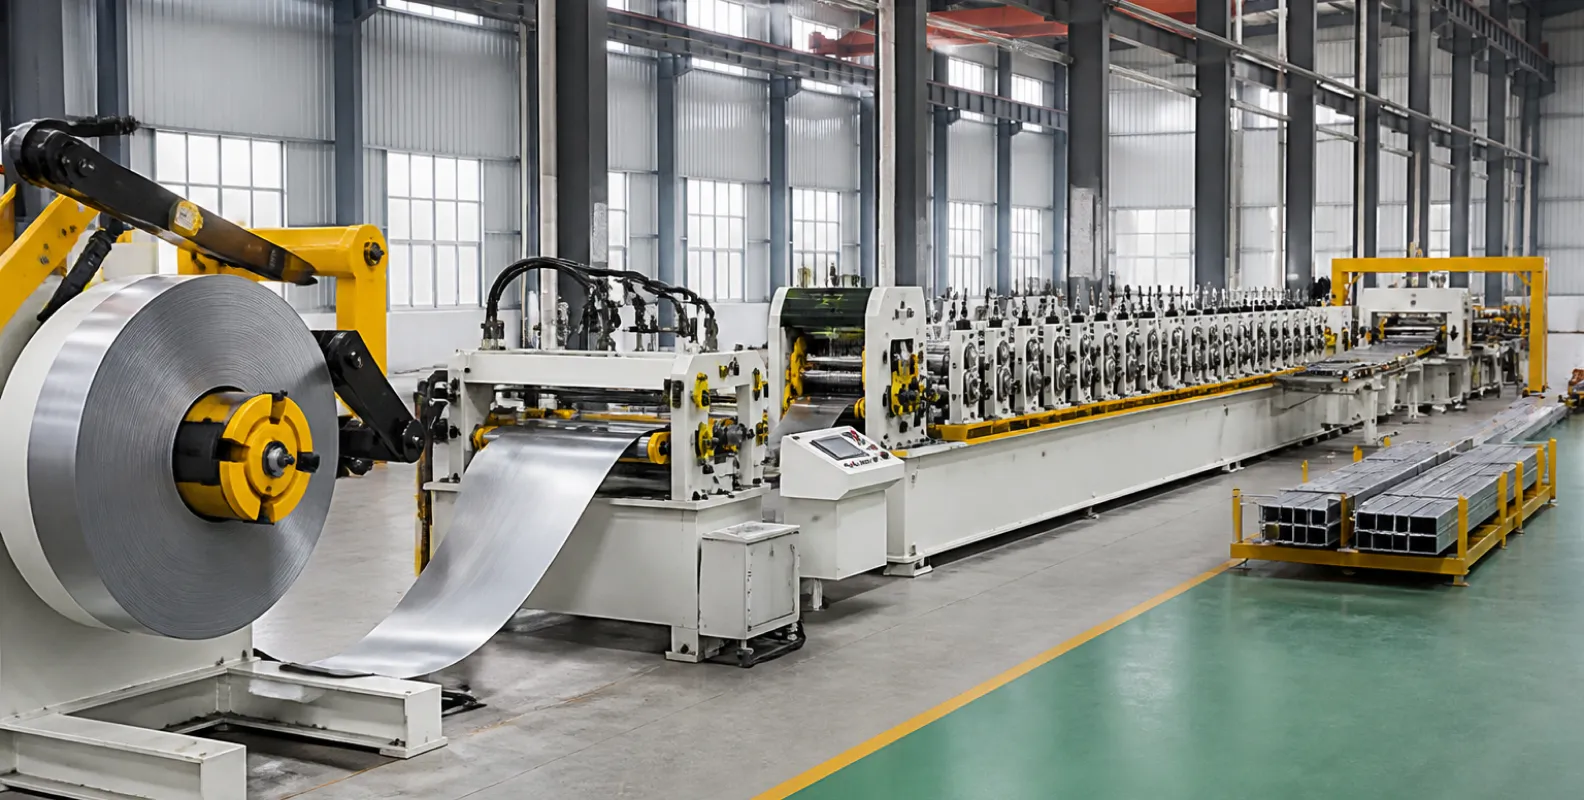
自动 C/Z 换型
混合订单是钢结构业务的常态,因此换型时间决定了真实的日产量。成型机采用电机驱动调整:操作员在屏幕上选择截面和规格,辊缝和腹板宽度即可自动就位。C 型与 Z 型之间、或不同腹板高度之间的切换只需几分钟,而不是半天的人工更换垫片作业。一台设备即可覆盖一个项目的全部檩条清单,无需第二条产线。
面向 PEB 连接的在线冲孔
檩条的价值体现在连接部位。该产线在带钢尚未成型的平直状态下完成抗撑杆腹板孔和面板固定翼缘孔的冲压。伺服定位保证全速运行下的孔位精度,孔型以程序形式存储,重复项目只需调用即可。在线冲孔免除了拖慢加工车间并带来位置误差的二次钻孔工序。
厂房与产能规划
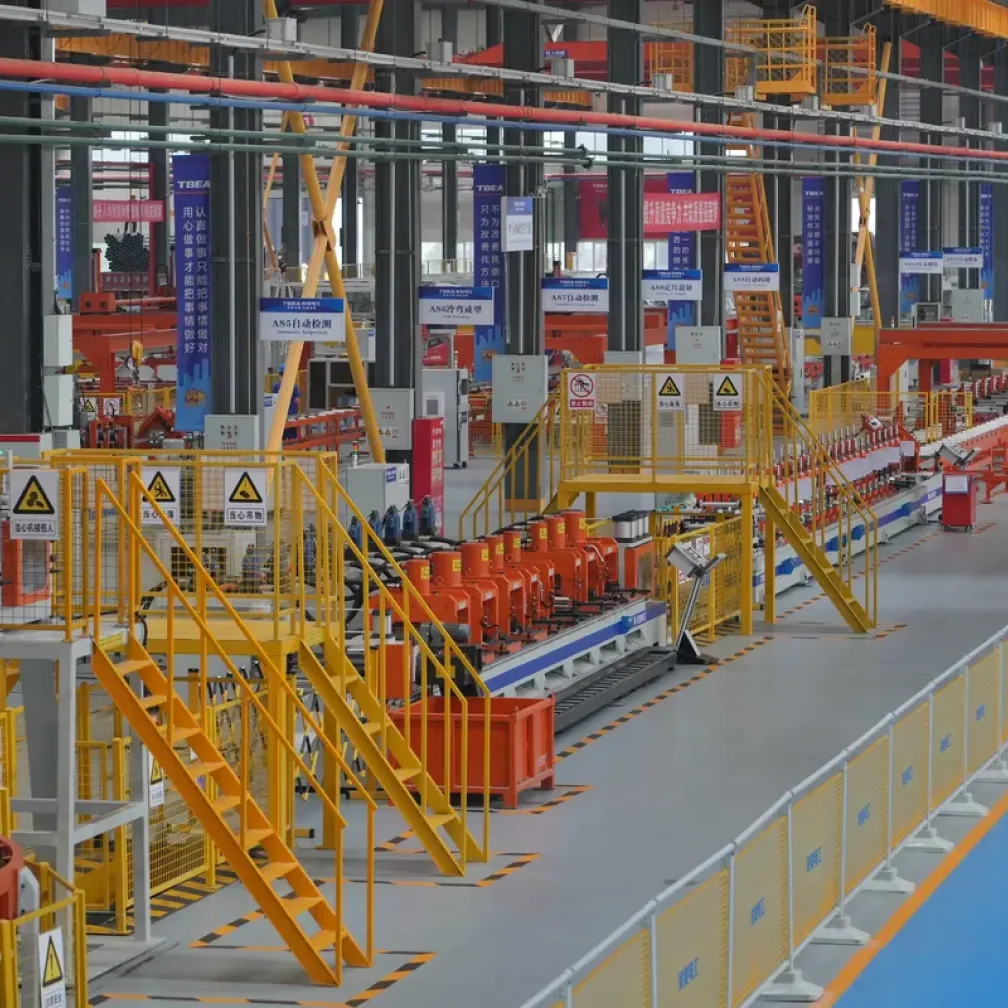
檩条产线的运行速度为每分钟 10 至 30 米,取决于厚度和截面。一个实际例子:约 5 公斤/米的 3 毫米 Z 型檩条以 20 米/分钟运行,全速下约为每小时 6 吨。实际规划按 60% 至 70% 的开机率计算换卷、换型和打捆时间,单班即可支撑可观的月产量。厂房要求不高:预留 40 至 60 米的直线长度布置产线,配一台 5 吨行车吊运钢卷,地面为平整混凝土地坪,每班两至三名操作员,另配一台叉车转运料捆。
自产与外购檩条的对比
经济性基于三个事实。第一,檩条是长条空心型材,其运费很大程度上是在为"运空气"买单;在加工现场生产可彻底消除这项成本。第二,外部冷弯厂每吨都要加价,而自建产线只发生钢卷到檩条的加工成本。第三,按实时项目清单自行定尺切断,可同时消除库存积压和缺料风险。当月用量达到节省的加价和运费足以覆盖产线投入的水平时,决策其实已经有了答案;具体的临界点取决于您当地的钢卷价格和运费水平,我们可以在报价时与您一起测算。
交付、安装与支持
标准檩条产线 30 至 45 天完成,定制配置需要 60 至 90 天。包装前,每条产线都在我们工厂用真实带钢通过 48 小时试运行。运输可按 FOB、CFR、CIF 或门到门方式安排。THRONCH 工程师赴现场安装调试,需 3 至 5 天,并在交付前培训您的操作员。整机质保 12 个月,核心部件质保 18 个月,技术问题在设备全生命周期内 24 小时内响应。
启动您的檩条生产项目
把您的截面清单(腹板高度、厚度范围和月产量目标)发给我们,我们的工程师将回复一份完整的产线方案,包括配置、布置图和交付计划。单机的参考配置见我们的 CZ 檩条冷弯成型机 页面,另有 C 型檩条、Z 型檩条 和 U 型檩条 生产的专用机型,全自动方案见 全自动冷弯成型机。联系我们:amy@thronch.com。
常见问题
一条 CZ 檩条产线可以生产哪些截面?
一条产线可生产 C 型檩条、Z 型檩条和 U 型截面。80 至 400 毫米的腹板高度由电机驱动调整覆盖,截面与规格之间的切换在触摸屏上几分钟即可完成。
C 型与 Z 型檩条在使用上有什么区别?
C 型檩条作为单跨构件架设在椽条上。Z 型檩条在每个支座处与相邻构件搭接,形成连续梁受力,因此能在更长跨度上承受相同荷载。大多数大型屋面使用 Z 型檩条,C 型截面用于墙梁和短跨。
檩条生产线的运行速度有多快?
标准檩条产线的运行速度为每分钟 10 至 30 米,取决于带钢厚度和截面尺寸。较厚的高强带钢速度较低,较薄的镀锌带钢可按上限速度运行。
产线可以加工什么材料和厚度?
标准机型可加工 1.5 至 3.5 毫米的热镀锌带钢、S350GD 和 S450GD 高强钢,以及 Q235 或 Q355 黑皮钢。厚壁结构截面的加强配置可按要求提供。
产线需要几名操作员?
每班两至三名操作员即可完成上卷、监控和打捆,另配一名叉车司机转运钢卷和成品料捆。
孔型可以定制吗?
可以。腹板孔和翼缘孔在成型前按您的图纸在线冲压,孔型以 PLC 程序存储。拼接板螺栓孔和抗撑杆孔是最常见的需求。
安装调试需要多长时间?
现场安装调试由 THRONCH 工程师完成,需 3 至 5 天,包括操作员培训。产线在交付时即可产出公差合格的檩条。
完整檩条产线的交货期是多久?
标准配置在订单确认后 30 至 45 天发货。带特殊截面或自动化套件的定制产线需要 60 至 90 天,每条产线在发货前均完成 48 小时试运行。
-

通合
冷弯成型机制造商
通合是一家直接生产制造商,专注于定制冷弯成型生产线及焊管机组。凭借十余年的工程专业经验,我们分享技术见解,并提供高精度的设备。