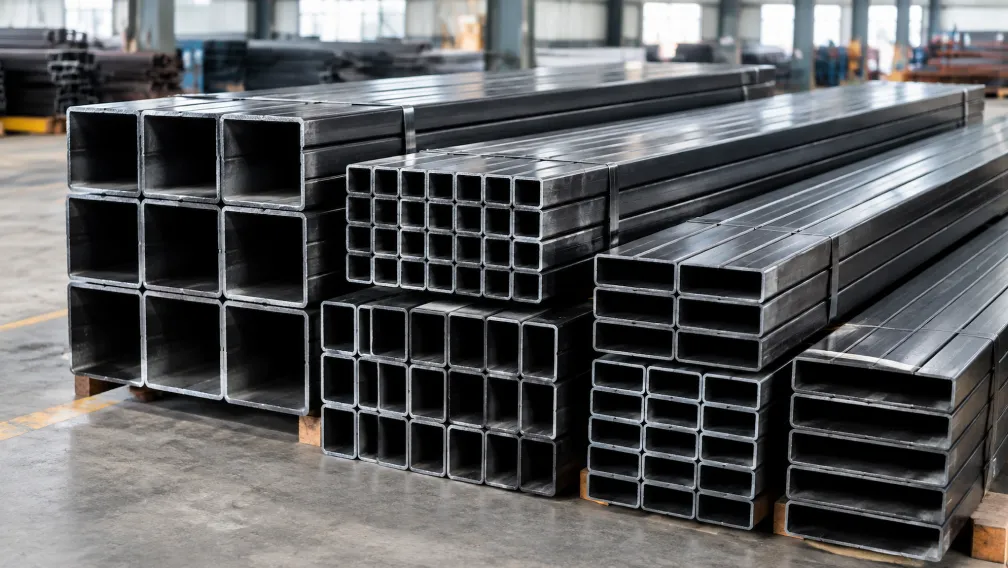
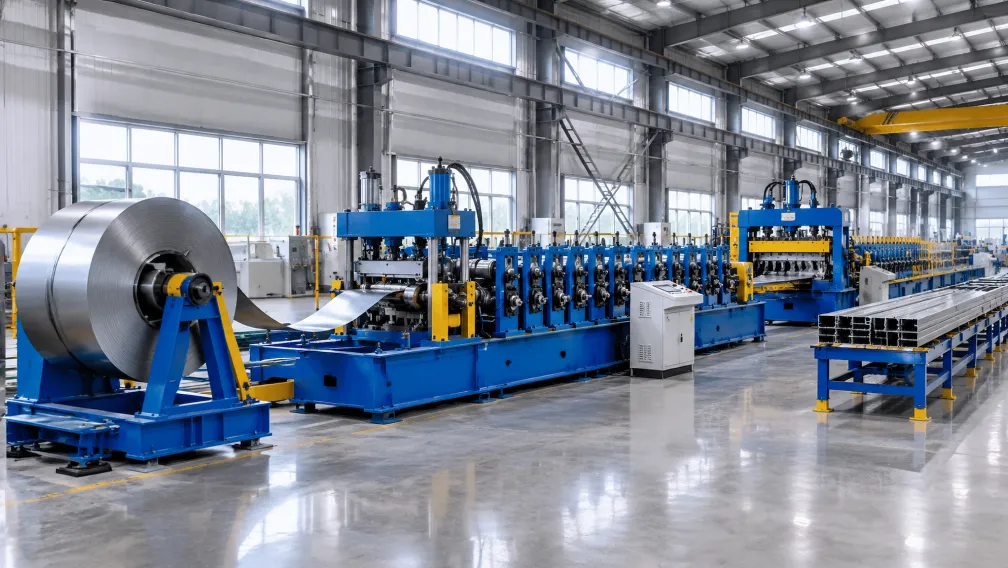
焊管属于大宗产品业务,制管厂的竞争力取决于规格覆盖、焊缝一致性和切割质量。面向该行业的设备必须在全速下保持焊缝稳定并快速换规格,因为管材买家按标准、规格清单和交期下单。
方形和矩形空心型材用于立柱、桁架和框架,并遵循 ASTM A500 和 EN 10219。定径机架可在结构钢级上保持角部质量和直线度。
输水和燃气配送管道按 API 5L 和 ASTM A53 订购。焊缝热处理和在线检测为这些规范提供支持。
脚手架和温室用管通常为标准直径的长期重复订单。最高 60 m/min 的生产线速度适合这种大批量业务。
消防喷淋管遵循 ASTM A795,通常采用红色喷漆或镀锌表面。稳定的外径可确保沟槽管件无需返工即可装配。
家具、护栏和输送辊订购混合规格的薄壁管。快速换辊和配方存储使小批量生产保持经济性。
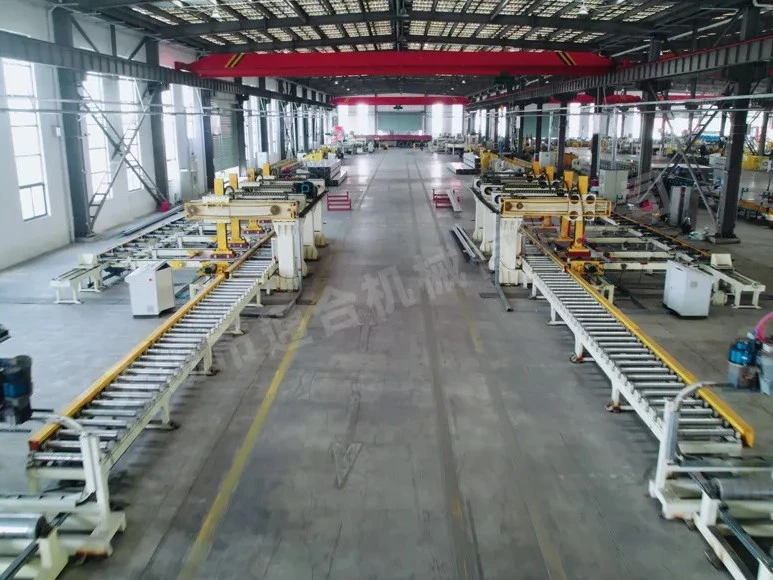
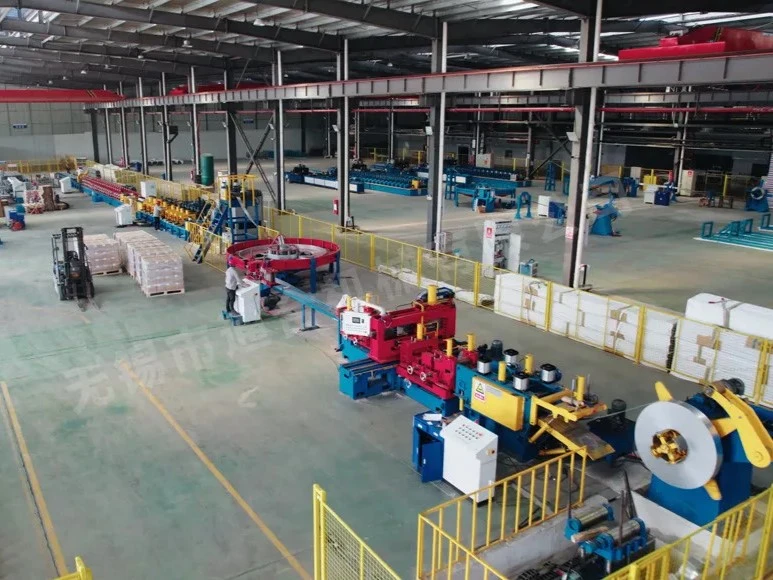
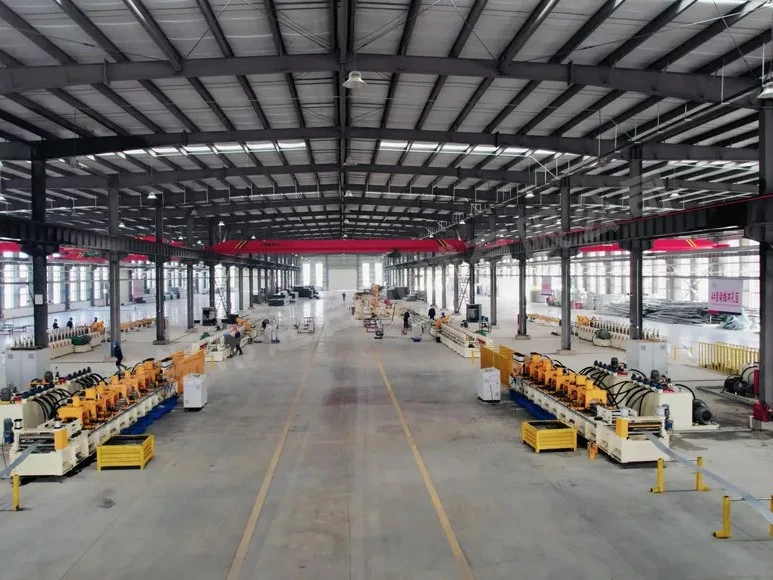
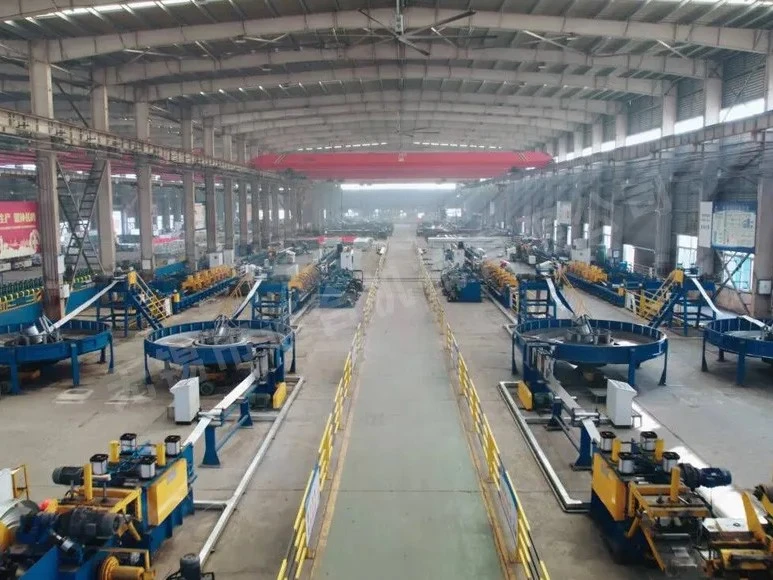
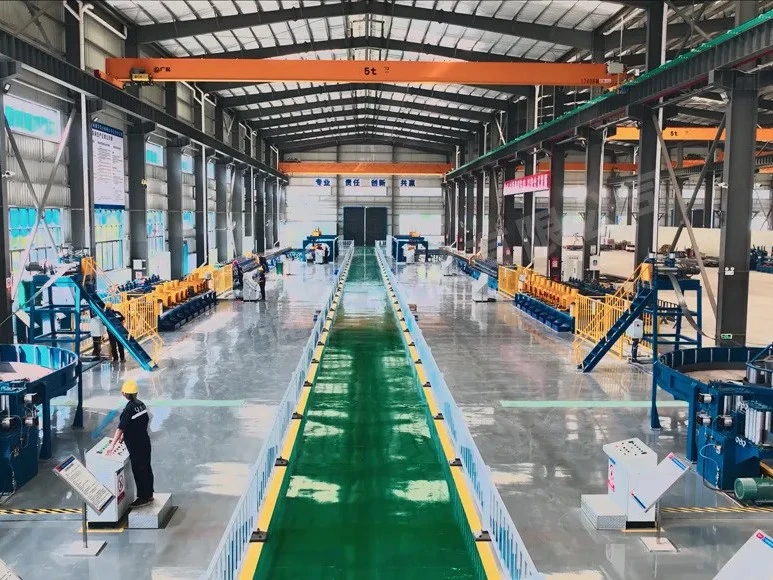
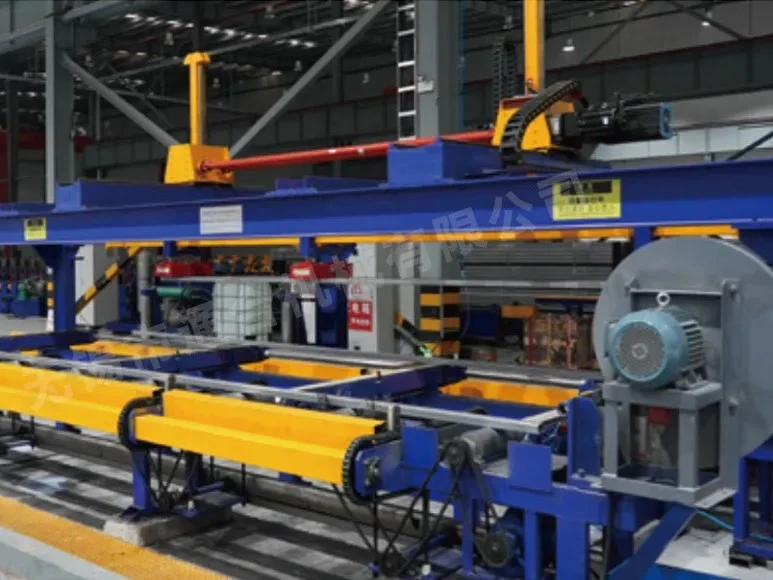
圆管直径 59–152 mm,方管和矩形管最大 200 mm,更大规格可按需求配置模具。一套制管机通过更换辊组覆盖一个规格族。
可以。圆管在制管机上直接焊接,方管或矩形管可由圆管定径,也可直接成型。具体工艺路线会在配置阶段根据您的规格清单选择。
可处理壁厚 1.5–4 mm 的碳钢带钢。机架、焊机功率和驱动均按您的实际厚度范围确定。
制管生产线可按 API 5L、ASTM A53、ASTM A500、ASTM A795 和 EN 10219 产品配置,并安排相应的焊缝处理和检测。
生产线速度根据直径和壁厚为 15–60 m/min。小规格薄壁管可在该范围的上限运行。
固态高频感应焊机无需填充金属即可将带钢边缘锻合成焊缝,随后进行在线焊缝热处理。
请提供包含外径和壁厚的规格清单、材料等级、目标标准、月度吨位以及工厂电压。我们将根据这些项目确定制管机配置。
制管生产线是一项按规格族进行的投资。机架、焊机功率和辊组都根据您的规格清单确定,因此您计划销售的产品目录决定设备。本指南涵盖值得检查的关键点。
一套制管机覆盖一组直径和壁厚,规格族拉得过宽会同时损失速度和精度。请列出计划销售的每个规格及壁厚,并让最大、最重的规格决定机架和驱动。后续增加的规格只需辊组,而新机架的成本很高。
方管和矩形管有两种生产路线。圆变方先焊接圆管,再通过定径机架整形,适合同时销售圆管的工厂;直接成方在焊接前形成最终截面,可在厚壁管上获得更好的角部质量。您的产品组合决定工艺路线。
在焊管业务中,焊缝一致性就是产品质量。固态高频感应焊机配合在线焊缝热处理,可在生产速度下保持焊缝稳定;飞行冷锯则保证管端干净,便于后续套丝和连接。订购前,请要求查看覆盖您厚度范围的焊缝样品。
15–60 m/min 的制管机在小规格薄壁管和重型结构管之间会呈现很大的吨位差异。请从月度目标和规格组合倒推产能,并在报价时同时提供这两项信息,以便配置与真实订单匹配。
五项信息可以帮助我们正确配置制管生产线:包含外径和壁厚的规格清单、材料等级、目标标准、月度吨位以及工厂电压。确认这些信息后,机架、焊机和辊组方案即可按您的生产计划报价。
通合——位于中国无锡的源头工厂,专业打造各类定制化冷弯成型生产线,涵盖檩条、护栏、电缆桥架、槽钢及焊接管等产品。发送您的型材图纸,24小时内即可获取解决方案。
与我们的工程师交流