


آلة التشكيل بالدرفلة على البارد خط إنتاج آلي يثني الشريط المعدني الملفوف إلى مقطع ثابت في درجة حرارة الغرفة. يمر الشريط عبر سلسلة من البكرات المتزاوجة، وتضيف كل زوج جزءاً صغيراً من الشكل النهائي. بعد الحامل الأخير يصبح الشريط المستوي مقطعاً نهائياً: عارضة، أو كمرة حاجز، أو صينية كابلات، أو قناة دعم، أو أنبوباً. تعمل العملية باستمرار، لذلك يمكن لخط واحد إنتاج أجزاء طويلة بسرعة عالية وبخردة قليلة جداً. يشرح هذا الدليل كيف تعمل الآلة، وما المكونات التي يتضمنها الخط، وما المنتجات التي يصنعها، ومتى يكون التشكيل بالدرفلة الخيار الصحيح للمشروع.
كيف تعمل آلة التشكيل بالدرفلة على البارد
مبدأ العمل هو الانحناء التدريجي. تُركب لفافة من الفولاذ أو الألمنيوم على فكاك، وتُسوّى في المسوّي، ثم تُغذى إلى مطحنة التشكيل. داخل المطحنة تُركب 12 إلى 24 حامل بكرات في صف. يحمل كل حامل زوجاً من البكرات المحددة ويثني الشريط بضع درجات فقط. يُوزع التشوه على جميع الحوامل، لذلك لا يُجهد المعدن أبداً عند نقطة واحدة. تُتجنب الشقوق وتلف الطلاء، ويحافظ المقطع النهائي على تفاوتات ضيقة على طوله بالكامل.
تعني «على البارد» أن المعدن يُشكل دون تسخين. يبقى الشريط أدنى بكثير من درجة إعادة التبلور طوال العملية. ولهذا ثلاث نتائج عملية: أولاً لا توجد قشرة أكسيد على السطح؛ ثانياً تحتفظ المواد مسبقة الطلاء مثل الشريط المجلفن وZAM والمطلي بالألوان بطلائها سليماً عبر الانحناءات؛ ثالثاً يُصلد الانحناء الفولاذ قليلاً، مما يضيف قوة عند زوايا المقطع.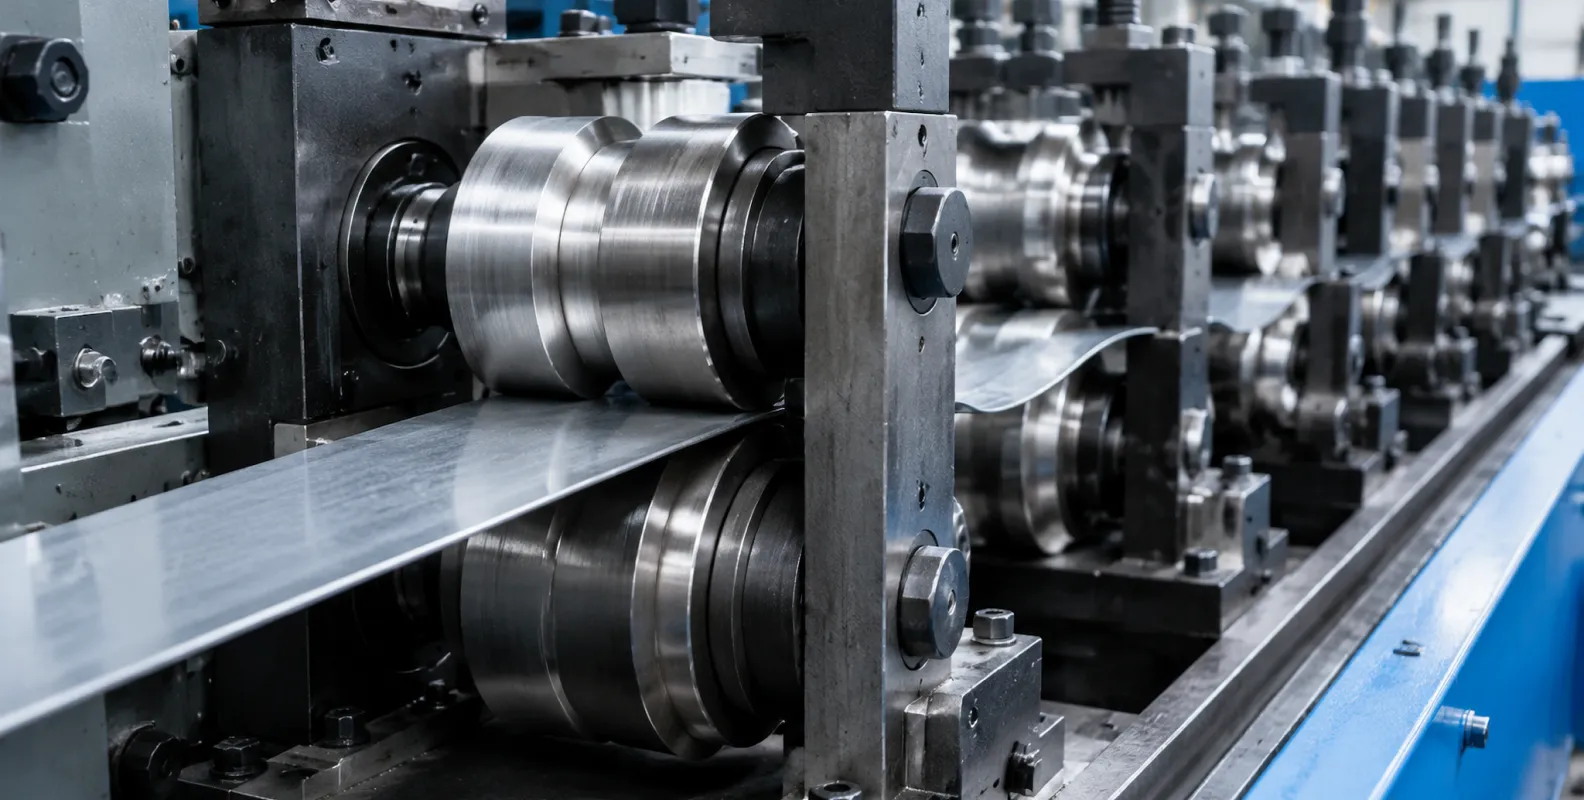
المكونات الرئيسية لخط التشكيل بالدرفلة
الخط الكامل أكثر من مطحنة التشكيل نفسها. يتضمن التكوين القياسي الوحدات التالية:
- الفكاك: يحمل اللفافة ويطلق الشريط بشد مضبوط.
- المسوّي: يزيل انحناء اللف والتقويس العرضي حتى يدخل الشريط المطحنة مستوياً.
- وحدة التثقيب: تكبس الثقوب أو الفتحات أو الشقوق قبل التشكيل أو بعده. تحافظ الوحدات المؤازرة على دقة موضع الثقب بسرعة الخط الكاملة.
- مطحنة التشكيل بالدرفلة: قلب الخط. تجلس بكرات مشغولة من فولاذ محامل GCr15 أو فولاذ عدد Cr12 على أعمدة مدفوعة وتشكل الشريط حاملاً بعد حامل.
- وحدة القطع: يقطع منشار طائر أو مقص هيدروليكي المقطع المتحرك إلى الطول دون إيقاف الخط.
- طاولة الخرج والمكدس: تدعمان الأجزاء النهائية وتجمعانها.
- نظام تحكم PLC: يضبط الطول وكمية الدفعة والسرعة وبرامج التثقيب من شاشة لمس.
تضيف خطوط كثيرة عمليات داخل الخط مثل النقش البارز والتقوس وختم الشعار أو اللحام عالي التردد لإنتاج الأنابيب. إنجاز هذه الخطوات في مرور واحد يلغي المناولة الثانوية ويحافظ على تطابق كل جزء.
التشكيل بالدرفلة مقابل عمليات تشكيل المعادن الأخرى
يقارن المشترون غالباً التشكيل بالدرفلة مع الثني بالمكبس والختم والبثق والدرفلة على الساخن. كلها عمليات تشكيل بلاستيكي، لكن لكل منها موضع مختلف في السوق.
| العملية | كيف تعمل | الأنسب لـ | الحد الرئيسي |
|---|---|---|---|
| التشكيل بالدرفلة | يثنى الشريط الملفوف تدريجياً عبر قوالب بكرات في درجة حرارة الغرفة | مقاطع طويلة ثابتة المقطع بكميات كبيرة | تكلفة العدد وزمن التبديل؛ مقطع ثابت فقط |
| الثني بالمكبس | يثني مكبس الثني اللوح بضربة واحدة في كل مرة | أجزاء قصيرة ودفعات صغيرة وأعمال ورش مرنة | إنتاج منخفض في الساعة؛ الطول محدود بسرير الآلة |
| الختم | يشكل القالب اللوح أو يقطعه في ضربة مكبس واحدة | أجزاء صغيرة معقدة بكميات كبيرة جداً | قوالب مكلفة؛ حجم جزء محدود؛ المقاطع الطويلة غير عملية |
| البثق | تُدفع كتلة مسخنة عبر فتحة قالب | مقاطع ألمنيوم معقدة مغلقة | تقتصر غالباً على المعادن اللينة؛ غير اقتصادية للفولاذ |
| الدرفلة على الساخن | تُسخن كتلة الفولاذ فوق 1000 درجة وتُدرفل إلى الشكل | مقاطع قياسية ثقيلة مثل عوارض I والقنوات | مقاطع قياسية فقط؛ تفاوتات أوسع وقشرة سطحية |
القاعدة العملية بسيطة. اللوح الرقيق والمقطع الثابت والأجزاء الطويلة والحجم الكبير تشير إلى التشكيل بالدرفلة. الدفعات الصغيرة والمقاطع المتغيرة تشير إلى مكبس الثني. الأجزاء الصغيرة المعقدة تشير إلى الختم. مقاطع الألمنيوم المعقدة تشير إلى البثق. أما الفولاذ الإنشائي القياسي الثقيل فيأتي من الدرفلة على الساخن. يحتفظ التشكيل بالدرفلة بالموضع الذي تُطلب فيه المقاطع الخفيفة بحجم حقيقي، وهناك تنمو أسواق الإنشاء الفولاذي والطاقة الشمسية والبنية التحتية.
ما المنتجات التي تُصنع على خطوط التشكيل بالدرفلة
تظهر المقاطع المدرفلة في كل هيكل فولاذي ومنشأة صناعية تقريباً. تشمل أكثر عائلات المنتجات شيوعاً:
- عوارض C وZ لدعم الأسقف والجدران في المباني الفولاذية.
- كمرات حواجز ثنائية وثلاثية الموجة للطرق السريعة والجسور.
- صواني الكابلات والقنوات وسلالم الكابلات للتركيبات الكهربائية.
- قنوات الدعم ومقاطع تركيب الطاقة الشمسية لدعم الأنابيب وهياكل الألواح.
- أنابيب ملحومة دائرية ومربعة ومستطيلة للاستخدام الإنشائي والميكانيكي.
- أعمدة أرفف التخزين وإطارات الأبواب وألواح السقالات ومقاطع بناء أخرى.
ما العارضة؟
العارضة عنصر حمل ثانوي في هيكل السقف، وهي كمرة طويلة تُوضع أفقياً عبر الإطارات الرئيسية للمبنى. مهمتها حمل ألواح السقف ونقل أحمال التغطية والثلج والرياح إلى الهيكل الأساسي. تؤدي عوارض الجدران العمل نفسه في الجدران الجانبية. قد يحتاج مستودع واحد إلى آلاف الأمتار من العوارض بمقطع أو مقطعين، لذلك تُعد العوارض منتجاً طبيعياً للتشكيل بالدرفلة.
ماذا تعني CZ في آلة العوارض؟
تصف C وZ شكل مقطع العارضة. تبدو عارضة C مثل الحرف C وتعمل جيداً في التركيب البسيط أحادي المدى. تبدو عارضة Z مثل الحرف Z ويمكن تركيبها فوق الدعامات، فتشكل مدى مستمراً بقدرة حمل أفضل. تنتج آلة درفلة عوارض CZ كلا المقطعين على خط واحد بضبط البكرات أو تبديلها. يحتاج مقاولو الهياكل الفولاذية عادة إلى الشكلين في المشروع نفسه، ولهذا أصبح تصميم CZ ثنائي الغرض التكوين القياسي في الصناعة.
المواد ونطاق السماكة
يعالج التشكيل بالدرفلة معظم صفائح المعادن المرنة. الخيارات الشائعة هي الفولاذ الكربوني العادي مثل Q235 وQ355، ودرجات عالية القوة مثل S355MC وQ700 للحواجز والأجزاء الإنشائية، والشريط المجلفن بالغمس الساخن والمطلي بـ ZAM للحماية من التآكل، والشريط المطلي بالألوان لأجزاء البناء الظاهرة، إضافة إلى الفولاذ المقاوم للصدأ والألمنيوم للتطبيقات الخاصة. تقع السماكة عادة بين 0.3 مم و6 مم. تقع مقاطع الأسقف والتأطير الخفيفة عند الطرف الرقيق. تعمل العوارض وقنوات الدعم عادة من 1.5 مم إلى 3 مم. تستخدم كمرات الحواجز شريطاً من 2.0 مم إلى 4.5 مم.
هناك نقطة شراء مهمة هنا: تُحجم الآلة حسب مقاومة الخضوع للمادة وسماكتها، واسم المقطع وحده لا يقول شيئاً عن حجم الآلة. يحتاج خط مصمم لشريط حواجز عالي القوة بسماكة 4.5 مم إلى أعمدة أثقل وبكرات أكبر قطراً وقدرة تشكيل أعلى من خط لعوارض 1.5 مم. عند طلب عرض السعر، اذكر نطاق الدرجة والسماكة الكامل الذي تخطط لتشغيله.
متى يكون التشكيل بالدرفلة الخيار الصحيح
يسترد التشكيل بالدرفلة تكلفته عندما يطابق سجل الطلبات العملية. يناسب أفضل عندما:
- يكون للمنتج مقطع ثابت على طوله؛
- تكون الأجزاء طويلة، أو تُقطع إلى أطوال كثيرة مختلفة من مقطع واحد؛
- يكون الحجم السنوي كبيراً بما يكفي لتوزيع تكلفة العدد؛
- تكون التفاوتات وجودة السطح مهمة، مثلاً عندما تُجلفن الأجزاء أو تُطلى قبل التشكيل؛
- تكون الثقوب أو الفتحات أو الشقوق مطلوبة ويمكن تثقيبها داخل الخط.
تبقى الخردة في التشكيل بالدرفلة عادة ضمن 1% إلى 3%، وتحافظ البكرات نفسها على الأبعاد عبر ملايين الأمتار من الشريط. للدفعات الصغيرة أو المقاطع المتغيرة أو الأجزاء القصيرة المعقدة، يكون مكبس الثني أو مكبس الختم عادة أكثر اقتصاداً. سيخبرك المورد الأمين على أي جانب من الخط يقع منتجك قبل أن تلتزم بالعدد.
كيف تحدد خط التشكيل بالدرفلة قبل الشراء
تقصر المواصفة الواضحة مرحلة التصميم وتتجنب النزاعات عند القبول. جهز هذه العناصر قبل طلب عرض السعر:
- رسم المقطع بالأبعاد والتفاوتات الكاملة.
- درجات المادة ونطاق السماكة الكامل.
- الإنتاج المستهدف بالأمتار في الدقيقة أو القطع في الوردية.
- أنماط الثقوب ومواضعها بالنسبة إلى أطراف المقطع.
- نطاق طول القطع وتفاوت الطول.
- مستوى الأتمتة، من التحميل اليدوي حتى آلة تشكيل بالدرفلة آلية كاملة مع تثقيب سيرفو وتكديس آلي وتعبئة.
- طول المصنع المتاح وإمداد الطاقة وقدرة الرافعة.
بعد تثبيت هذه النقاط، تستطيع الشركة المصنعة تأكيد عدد الحوامل وقطر العمود وقدرة المحرك وتخطيط الخط خلال أيام، وعرض خط يطابق منتجك بدلاً من آلة عامة.
اعمل مع مصنع خطوط التشكيل بالدرفلة
تصمم THRONCH وتبني خطوط التشكيل بالدرفلة على البارد للعوارض والحواجز وصواني الكابلات وقنوات الدعم والأنابيب الملحومة وأرفف التخزين وإطارات الأبواب وألواح السقالات. أرسل لنا رسم المقطع وهدف الإنتاج، وسيعيد مهندسونا اقتراح خط مع المخطط والبيانات الفنية. تكتمل التكوينات القياسية خلال 30 إلى 45 يوماً، ويجتاز كل خط تشغيلاً تجريبياً لمدة 48 ساعة بمادة حقيقية قبل مغادرة مصنعنا. راسلنا على amy@thronch.com لمناقشة مشروعك.
-

THRONCH
مصنّع ماكينات التشكيل بالدرفلة على البارد
THRONCH مصنع مباشر متخصص في خطوط التشكيل بالدرفلة على البارد المخصصة ومجموعات ماكينات صناعة الأنابيب الملحومة. وبفضل أكثر من عشر سنوات من الخبرة الهندسية، نشارك الرؤى التقنية ونقدم معدات عالية الدقة.



