


تُعد عوارض C وعوارض Z المقطعين القياسيين من الفولاذ المشكل على البارد والمستخدَمين في هيكل الأسقف والجدران للمباني الفولاذية مسبقة التصميم. يتم إنتاج كليهما بالدرفلة من شريط مجلفن بارتفاعات تتراوح تقريبًا من 100 إلى 300 mm، ويحمل كلاهما الأحمال الثانوية للمبنى: ألواح السقف، وألواح الجدران، وكذلك الرياح والثلوج المؤثرة عليها. أما الاختلاف فيكمن في هندسة الحواف. ففي عارضة C تتجه الحواف كلها إلى الجانب نفسه، بينما تتجه حواف عارضة Z في اتجاهين متعاكسين. وهذا التغيير الوحيد يحدد طريقة تراكب كل مقطع عند الدعامات، وسلوكه على الأسقف المائلة، والمدى الذي يمكنه تغطيته بكفاءة اقتصادية. تقارن هذه المقالة بين المقطعين من حيث الهيكل والمقاسات والمواد، وتوضح كيفية الاختيار بينهما لكل مبنى.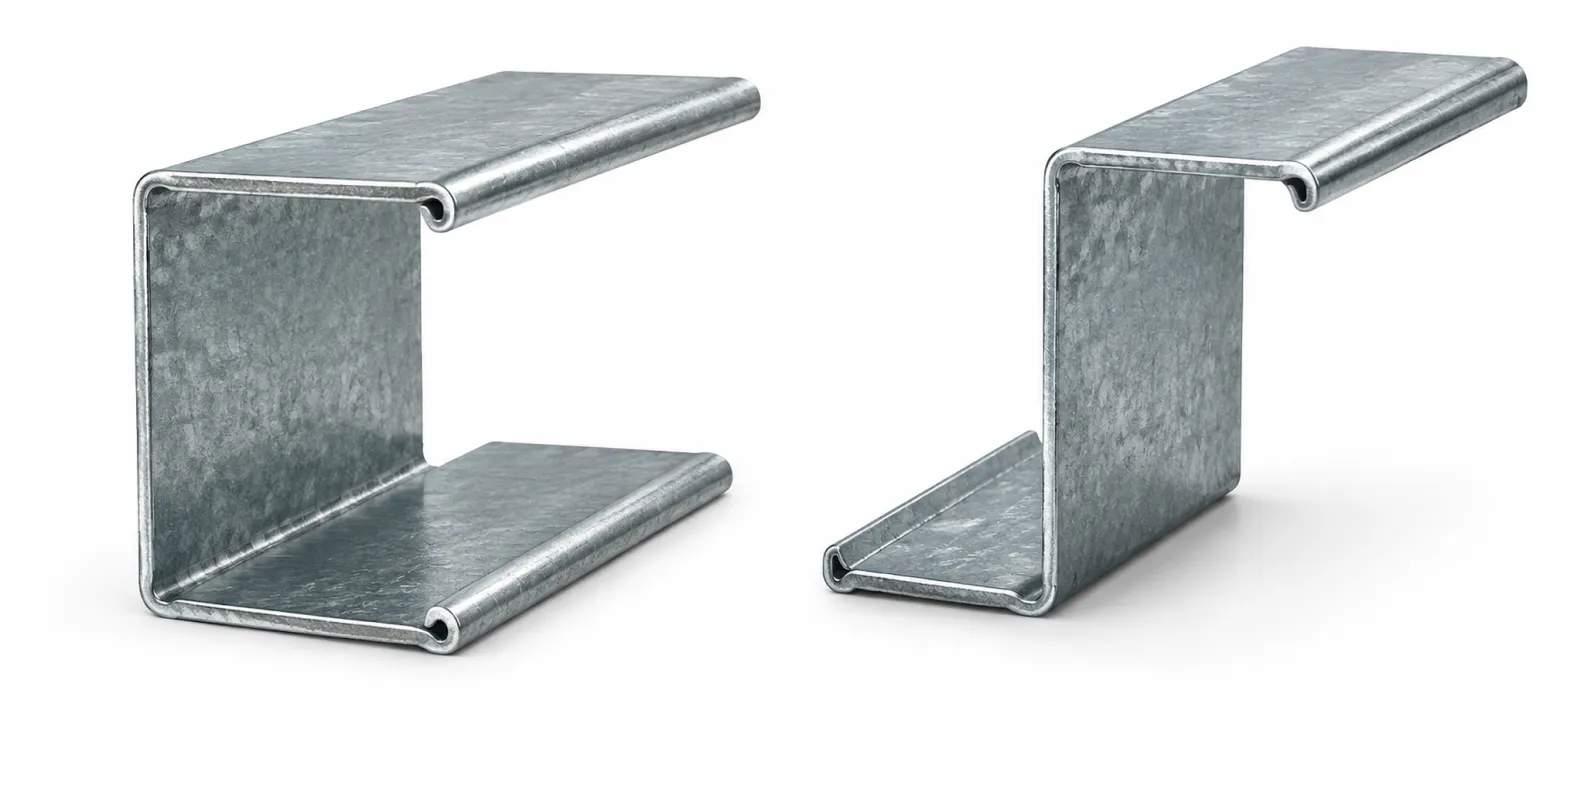
ما عوارض C وعوارض Z؟
العوارض هي العناصر الأفقية التي تمتد بين الإطارات الرئيسية للمبنى الفولاذي. تدعم عوارض السقف ألواح السقف، بينما تدعم عوارض الجدران، التي تُسمى عادةً عوارض جدارية، ألواح الجدران. ونظرًا لتكرارها كل 1.2 إلى 1.8 متر على امتداد المبنى بالكامل، فإن العوارض تمثل حصة كبيرة من الوزن الإجمالي للفولاذ، ولذلك يؤثر اختيار المقطع مباشرة في تكلفة المشروع.
عارضة C
عارضة C هي مقطع قناوي: نفس مستوٍ مع حافتين على الجانب نفسه، وتنتهي كل حافة بشفة صغيرة مطوية باتجاه النفس. تساعد هذه الشفاه على تقوية الحواف ضد الانبعاج الموضعي. تتميز مقاطع C بتماثلها حول المحور الأفقي للنفس، ما يجعلها مستقرة وقابلة للتنبؤ عندما يمر الحمل مباشرة عبر مستوى النفس. لهذا السبب تُعد عوارض C الخيار الافتراضي للعوارض الجدارية، حيث يعمل حمل الرياح عموديًا على الجدار، وكذلك لعوارض السقف في الأسقف المستوية أو منخفضة الميل. عند الدعامات، تُركب عوارض C عادةً كمدادات بسيطة: تقع كل قطعة بين إطارين وتُثبت بالبراغي على قطع الربط، مع ترك فجوة صغيرة بينها وبين القطعة التالية.
عارضة Z
تتجه الحافتان العلوية والسفلية في عارضة Z في اتجاهين متعاكسين، على شكل حرف Z. تمنح هذه الهندسة المقطع ميزة عملية: يمكن لعوارض Z أن تتراكب عند الدعامة وتُربط معًا بالبراغي عبر النفس، بحيث تعمل المدادات المتجاورة كعنصر واحد مستمر. تقلل الاستمرارية من عزوم الانحناء والانحراف، ما يعني أن عارضة Z يمكنها تغطية مدى أطول من عارضة C بالارتفاع والسماكة نفسهما، أو حمل الحمل نفسه بسماكة أخف. في المقابل، يكون مقطع Z غير متماثل. وتحت تأثير حمل الجاذبية على سقف مائل يميل إلى الالتواء، لذلك تحتاج عوارض Z في الأسقف المائلة عادةً إلى قضبان شد أو عناصر ربط لتقييدها.
عارضة C مقابل عارضة Z: الاختلافات الهيكلية
يلخص الجدول التالي الاختلافات العملية التي يتعامل معها المصمم أو المشتري:
| البند | عارضة C | عارضة Z |
|---|---|---|
| اتجاه الحواف | الحافتان على الجانب نفسه | الحواف على جانبين متعاكسين |
| الاستمرارية عند الدعامات | مدادات بسيطة دون تراكب | متراكبة ومثبتة بالبراغي وتعمل كعنصر مستمر |
| القدرة على التغطية | اقتصادية حتى نحو 6 m | اقتصادية حتى 8-9 m مع التراكب |
| السلوك على الأسقف المائلة | مستقرة، والحمل قريب من مركز القص | تميل إلى الالتواء وتحتاج إلى قضبان شد |
| وزن الفولاذ للحمل نفسه | أثقل قليلًا في المدى الطويل | أخف في المدى الطويل بفضل الاستمرارية |
| الاستخدام النموذجي | عوارض جدارية، مدى سقف قصير، أبواب، أفاريز | عوارض سقف للإطارات طويلة المدى |
أهم نقطة هيكلية هي الاستمرارية. في عارضة C ذات المدى البسيط، يكون أقصى عزم هو wL²/8 عند منتصف المدى. أما في نظام Z المتراكب الذي يعمل على مديين أو أكثر، فينتقل توزيع العزم نحو الدعامات وينخفض عزم منتصف المدى. عمليًا، يوفر ذلك من 10 إلى 20 بالمائة من فولاذ العوارض في المباني التي يتجاوز فيها تباعد الإطارات 6 أمتار. وفي المدى القصير تختفي هذه الوفورات، لأن طول التراكب والبراغي الإضافية تعوضان ميزة المقطع الأخف.
النقطة الثانية هي مركز القص. على السقف المائل، يتضمن حمل الجاذبية مركبة موازية لمستوى السقف. تحمل عارضة C هذه المركبة في مستواها القوي وتظل مستقرة. أما عارضة Z فتلتوي لأن مركز القص فيها لا يتوافق مع مسار الحمل، لذلك يضيف المصممون قضبان شد عند منتصف المدى أو عند نقاط الثلث في الميول التي تزيد تقريبًا على 10 درجات. لا يوجد مقطع أفضل على الإطلاق؛ فهندسة السقف وتباعد الإطارات هما ما يحددان الاختيار.
المقاسات والسماكات والمواد القياسية
تتبع عوارض C وZ اصطلاحات المقاسات نفسها. يشير اسم المقطع إلى الارتفاع بالمليمتر: فمقطع Z200 يعني ارتفاعًا قدره 200 mm. النطاق التجاري الشائع هو:
| ارتفاع المقطع | السماكة الشائعة | التطبيق النموذجي |
|---|---|---|
| 100-150 mm | 1.5-2.0 mm | الحظائر الصغيرة، العوارض الجدارية، إطارات الأبواب |
| 150-200 mm | 1.8-2.5 mm | المستودعات وورش العمل القياسية |
| 200-250 mm | 2.0-3.0 mm | مدى أسقف أطول ومناطق أحمال ثلج أعلى |
| 250-300 mm | 2.5-3.2 mm | المباني الصناعية ذات الفتحات الواسعة |
تتراوح عروض الحواف عادةً من 50 إلى 75 mm والشفاه من 15 إلى 20 mm، بينما تحدد قوالب الدرفلة الشكل الدقيق للمقطع. يُعد تفاوت السماكة مهمًا في تصميم المقاطع المشكلة على البارد، لذلك يُطلب شريط العوارض عادةً بتفاوت سالب يبلغ نحو 0.05 mm بدلًا من التفاوتات الأوسع المستخدمة في الألواح الإنشائية.
تكون المادة في الغالب شريطًا مجلفنًا. المواصفة الشائعة هي لفائف مجلفنة بالغمس الساخن وفق ASTM A653 أو EN 10346 مع طلاء زنك Z275 بمقدار 275 g/m² إجمالًا على الجانبين للبيئات العادية، وطلاءات أعلى مثل Z450 أو طلاء زنك-ألومنيوم-مغنيسيوم عندما تكون ظروف التآكل شديدة. تتراوح مقاومة الخضوع عادةً من 345 إلى 550 MPa: وتُعد الدرجات عالية المقاومة G450 وG550 قياسية في الأسواق الأسترالية وجنوب شرق آسيا، بينما تغطي S350GD وS450GD المشاريع الأوروبية. يتيح استخدام درجة خضوع أعلى للمصمم تقليل السماكة للمدى نفسه، وهو أحد أهم عوامل خفض تكلفة العوارض.
كيف تختار بين عوارض C وZ
يعتمد الاختيار على أربعة أسئلة تتعلق بالمبنى:
- تباعد الإطارات: إذا كانت الإطارات الرئيسية متباعدة بمقدار 6 أمتار أو أقل، فإن عوارض C ذات المدى البسيط تكون عادةً الحل الأخف والأقل تكلفة بعد احتساب التراكب والبراغي. وعندما يتجاوز التباعد 6 أمتار، تبدأ عوارض Z المتراكبة في تحقيق ميزة من حيث وزن الفولاذ.
- ميل السقف: في الميول التي تزيد عن نحو 10 درجات، تحتاج عوارض C إلى قيود أقل. ولا تزال عوارض Z صالحة للاستخدام، لكنها تتطلب قضبان شد، ما يزيد عدد الأجزاء ووقت التركيب.
- موقع العنصر: تُستخدم مقاطع C في العوارض الجدارية في معظم الحالات، لأن حمل الرياح يعمل عموديًا على الجدار، كما أن المدادات البسيطة أسهل في التفصيل حول الفتحات. أما المقارنة الفعلية بين C وZ فتظهر أساسًا في عوارض الأسقف.
- ممارسة التركيب: تُربط عوارض Z المتراكبة معًا على الأرض ثم تُرفع على شكل مسارات متصلة، وهو ما تنفذه الطواقم الخبيرة بسرعة. وحيث تكون العمالة أقل تخصصًا، تكون عوارض C ذات المدى البسيط أكثر تسامحًا مع الأخطاء.
من منظور الشراء، النصيحة العملية هي أن يحدد مصمم الإطار المقطع والسماكة بناءً على حسابات الأحمال، ثم يتم الشراء وفق تلك المواصفة. فالتبديل بين C وZ للحمل نفسه نادرًا ما يوفر المال بعد إعادة تصميم تفاصيل التوصيل.
كيف تُصنع عوارض C وZ
يتم إنتاج كلا المقطعين بالتشكيل البارد بالدرفلة: تُفك اللفائف المجلفنة وتُسوّى وتُثقب بفتحات البراغي، ثم تمر عبر سلسلة من محطات الدرفلة التي تثني الشريط تدريجيًا إلى المقطع النهائي في درجة حرارة الغرفة. بعد ذلك تُقطع العارضة المشكلة إلى الطول المطلوب بواسطة مقصلة طائرة أو منشار، ثم تُرص تلقائيًا. تُعد سرعات الخط من 15 إلى 25 مترًا في الدقيقة أمرًا معتادًا، وتأتي مواضع الفتحات والطول والكمية مباشرة من قائمة القص المدخلة إلى PLC. يمكنك الاطلاع على مبدأ العمل في مقالنا حولما آلة التشكيل البارد بالدرفلة.
نظرًا لأن مقطعي C وZ يشتركان في أبعاد النفس والحافة والشفة نفسها في معظم أنظمة المباني، فإن الماكينة القياسية في القطاع هي خط عوارض CZ القابل للتبديل. فيآلة درفلة عوارض CZ، يغير المشغل من C إلى Z عن طريق تدوير بكرات التشكيل في أحد الجانبين، ويعدل الارتفاع وعرض الحافة بواسطة محركات، بحيث يغطي خط واحد النطاق الكامل من 100 إلى 300 mm دون تغيير مجموعات البكرات. ولا تزال الخطوط المخصصة لمقطع واحد مثلآلة درفلة عوارض Cأوآلة درفلة عوارض Zمنطقية عندما ينتج المصنع مقطعًا ثابتًا بكميات كبيرة، لأنها أقل تكلفة وأسرع في التبديل بين السماكات.
بالنسبة للمصنع الذي يعد عرضًا لمشروع مبنى جديد، يتبع قرار الماكينة المنطق نفسه المتبع في قرار المقطع: فتباعد الإطارات وجدول المقاطع في السوق المستهدفة يحددان ما إذا كان الخط القابل للتبديل أم الخط المخصص سيسترد تكلفته أسرع. توضح صفحةحل إنتاج عوارض CZلدينا تخطيط الخط وتكوين الثقب ومناولة المواد لمصنع متكامل.
احصل على عرض لخط عوارض يناسب نطاق مقاطعك
أرسل إلينا رسومات المقاطع أو نطاق الارتفاع والحافة والشفة والسماكة التي تخطط لإنتاجها، مع طاقتك الشهرية المستهدفة بالأطنان، وسيرسل مهندسو THRONCH تكوين خط يشمل تصميم مراحل الدرفلة ومحطات الثقب وقدرة آلة الفك. تكتمل خطوط CZ القياسية القابلة للتبديل خلال 35 إلى 50 يومًا، ويخضع كل خط لتجربة تشغيل لمدة 48 ساعة باستخدام شريط مجلفن حقيقي قبل التغليف. تواصل معنا عبر amy@thronch.com.
-

THRONCH
مصنّع ماكينات التشكيل بالدرفلة على البارد
THRONCH مصنع مباشر متخصص في خطوط التشكيل بالدرفلة على البارد المخصصة ومجموعات ماكينات صناعة الأنابيب الملحومة. وبفضل أكثر من عشر سنوات من الخبرة الهندسية، نشارك الرؤى التقنية ونقدم معدات عالية الدقة.



