


دفعت الخدمات اللوجستية للتجارة الإلكترونية والتخزين في سلسلة التبريد إلى توسع غير مسبوق في البنية التحتية للتخزين عالي الكثافة. تتطلب أنظمة التخزين والاسترجاع الآلية (ASRS) وأرفف المنصات الانتقائية التقليدية أطرًا إنشائية مصممة بتفاوتات دقيقة للغاية. يتكون العمود الفقري لهذه الأنظمة من إطارات أعمدة فولاذية وعارضات درجات أفقية حاملة للأحمال. وعلى عكس الصلب الإنشائي القياسي، تعتمد أرفف المستودعات على ملفات مشكلة على البارد عالية القوة ورفيعة السماكة لتعظيم نسبة القوة إلى الوزن. يعد إنتاج هذه المكونات بدقة أبعاد صارمة أمرًا بالغ الأهمية، لأن الانحرافات الطفيفة في خطوة الثقوب أو التواء الملف قد تعرض أنظمة العربات الآلية للخطر وتؤدي إلى فشل إنشائي كارثي تحت أحمال الرافعات الشوكية الديناميكية.
يعد فهم المدخلات المعدنية والهندسة الإنشائية وعملية الدرفلة على البارد المستمرة الدقيقة أمرًا أساسيًا لمصنّعي الأرفف الذين يوسعون إنتاجهم. يستعرض هذا الدليل الفني المعايير الهندسية التي تحكم مكونات أرفف المنصات، ويوضح ميكانيكا الدرفلة الصناعية اللازمة لتصنيع أعمدة الثقوب الدمعية وعارضات الدرجات بسرعة عالية.
معايير الأرفف العالمية وهندسة الأحمال
يخضع تصميم وتصنيع أرفف التخزين الفولاذية الصناعية لقواعد هندسية دولية تحدد عوامل الأمان وسماكات الصلب وبروتوكولات الاختبار. في أمريكا الشمالية، يضع معهد مصنعي الأرفف (RMI) معيار ANSI/MH16.1، الذي ينظم تصميم واختبار واستخدام أرفف التخزين الفولاذية الصناعية. يفرض هذا المعيار اختبارات صارمة لانبعاج الأعمدة وانحراف العارضات وصلابة الاتصال بين العمود والعارضة.
في السوق الأوروبية، يوفر معيار EN 15512 مبادئ التصميم الإنشائي لأنظمة التخزين الفولاذية الثابتة. ويعد التحكم في الانحراف مطلبًا حاسمًا في جميع المعايير. بالنسبة لعارضات الدرجات، عادةً ما يُقيّد أقصى انحراف رأسي تحت حمل تشغيل موزع بالتساوي بمقدار 1/180 من البحر الصافي. أما أعمدة الرفوف، فتمثل الانضغاط المحوري والانبعاج الالتوائي أنماط الفشل الرئيسية. ولتحقيق هذه المتطلبات الإنشائية دون إضافة وزن ميت مفرط، تعتمد الشركات المصنعة على هندسات مقطعية معقدة لا يمكن تحقيقها إلا بالدرفلة على البارد.
مواصفات المواد: فولاذ عالي القوة منخفض السبائك
ترتبط قدرة التحميل لرف التخزين مباشرة بمقاومة الخضوع للفائف المعدني الأساسي. فالفولاذ التجاري القياسي غير مناسب للأرفف العالية الحديثة. تحدد الشركات المصنعة عادةً فولاذًا إنشائيًا عالي القوة منخفض السبائك (HSLA). تشمل الدرجات الشائعة Q235B وQ345B (بقوة خضوع ≥345 MPa) في الأسواق الآسيوية، وS355JR أو SS400 دوليًا. وفي المناطق الزلزالية أو منشآت ASRS فائقة الارتفاع التي تتجاوز 30 مترًا، تُستخدم درجات متقدمة مثل S420MC أو S460MC بشكل متزايد.
تُعالج هذه المواد إما كلفائف مدلفنة على الساخن ومخللة ومزيتة (HRPO)، تتطلب طلاء مسحوقيًا بعد التصنيع، أو كلفائف مجلفنة مسبقًا (مثل Z275) لتطبيقات التخزين البارد والاستخدام الخارجي. يؤدي استخدام الفولاذ عالي الخضوع إلى ارتداد مرن كبير أثناء التشكيل. لذلك يجب أن يبالغ تصميم تمريرات الدرفلة في ثني المادة عند محطات محددة للتعويض عن الاسترداد المرن، مما يتطلب تحليلًا متقدمًا بالعناصر المحدودة (FEA) أثناء مرحلة هندسة الأدوات.
هندسة الملف: الأعمدة وعارضات الدرجات
يعتمد أداء نظام الرفوف كليًا على شكل ملفه.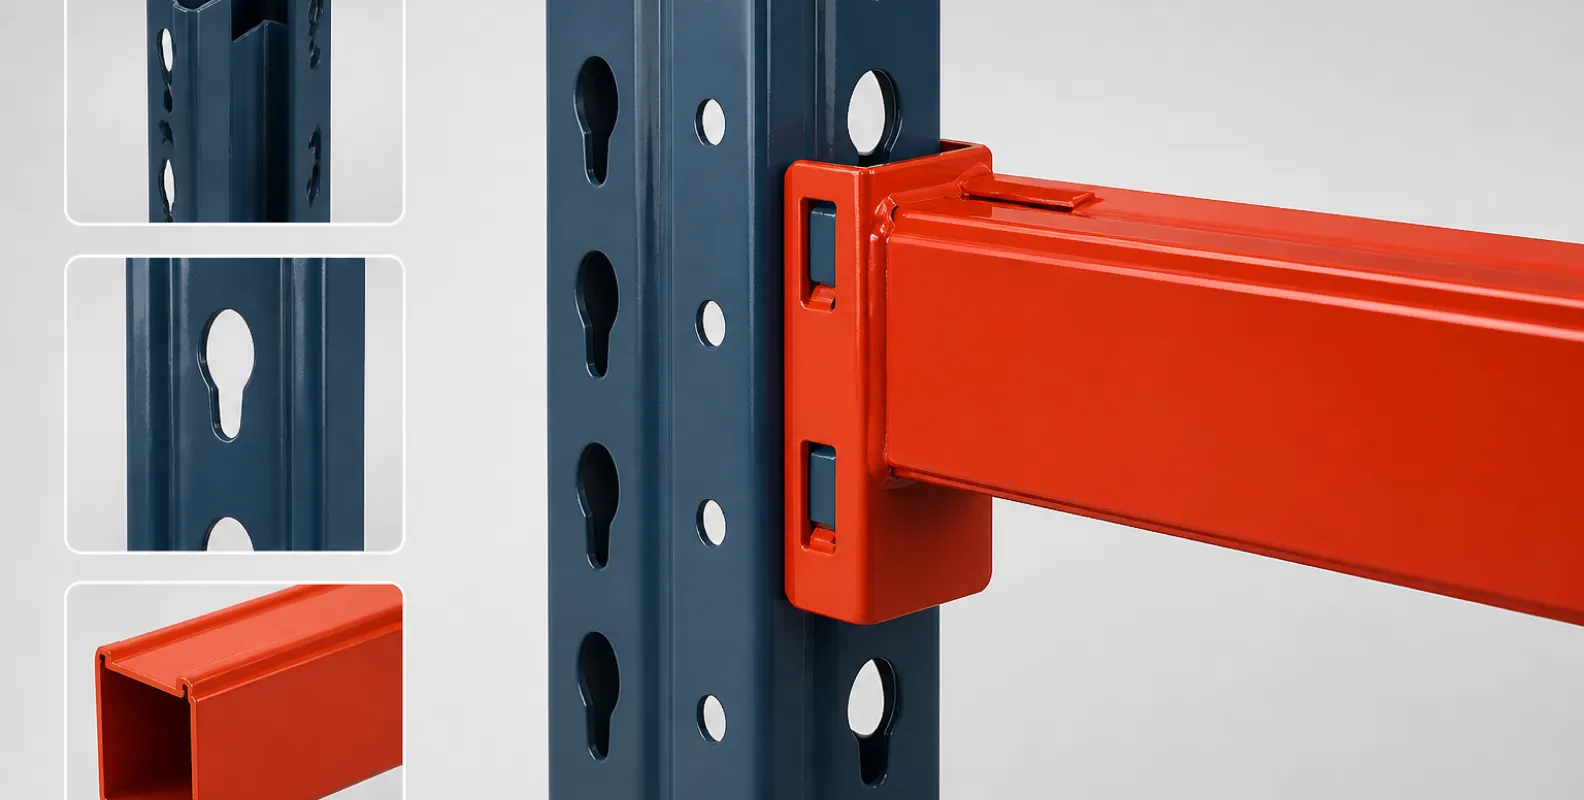
العمود الرأسي
عادةً ما يُشكل العمود الرأسي على شكل مقطع “Omega” أو قناة C معدلة ذات شفاه مرتدة متعددة. تحتوي الواجهة الأمامية على سلسلة مستمرة من الثقوب المثقوبة، وأكثرها شيوعًا نمط “الدمعة” في الولايات المتحدة، أو الثقوب المفتاحية المستطيلة/السداسية في أوروبا. تسمح هذه الثقوب لعارضات الدرجات بالتعشيق والقفل على ارتفاعات متغيرة، عادةً بزيادات قدرها 50.8 mm (2 بوصة). توفر الشفاه المرتدة في الجزء الخلفي من الملف صلابة التوائية، وتُثقب بفتحات دائرية لربط مصفوفة الدعامات القطرية والأفقية بالبراغي. تتراوح عروض الواجهة الشائعة من 75 mm إلى 120 mm، وسماكات المادة من 1.5 mm إلى 3.0 mm.
عارضة الدرجة
تمتد عارضات الدرجات أفقيًا لدعم أحمال المنصات. وتُصنع في تكوينين رئيسيين: عارضة الدرجة الأنبوبية المشكلة بالدرفلة، وعارضة الصندوق المتشابكة. تتميز عارضة الدرجة بحافة مدمجة (“الدرجة”) على الوجه الداخلي، مصممة لاستيعاب أرضيات الشبك السلكي أو القضبان العرضية أو الألواح الخشبية بشكل مستوٍ مع أعلى العارضة. ولتحقيق مقطع أنبوبي مغلق بالتشكيل على البارد، تُطوى حواف الشريط إلى الداخل لتتشابك، أو تُلحَم بدرزة مستمرة داخل الخط. يقاوم الشكل الصندوقي المغلق الدوران الالتوائي عند التحميل غير المتماثل بواسطة رافعة شوكية.
خط إنتاج الدرفلة المستمرة
يتطلب تصنيع مكونات الرفوف بكفاءة اقتصادية خط إنتاج رفوف التخزين. تدمج العملية فك اللفائف والثقب بالسيرفو الدقيق والتشكيل على البارد وتقنيات القص الطائر في عملية سلسة تعمل بسرعة 15 إلى 25 مترًا في الدقيقة.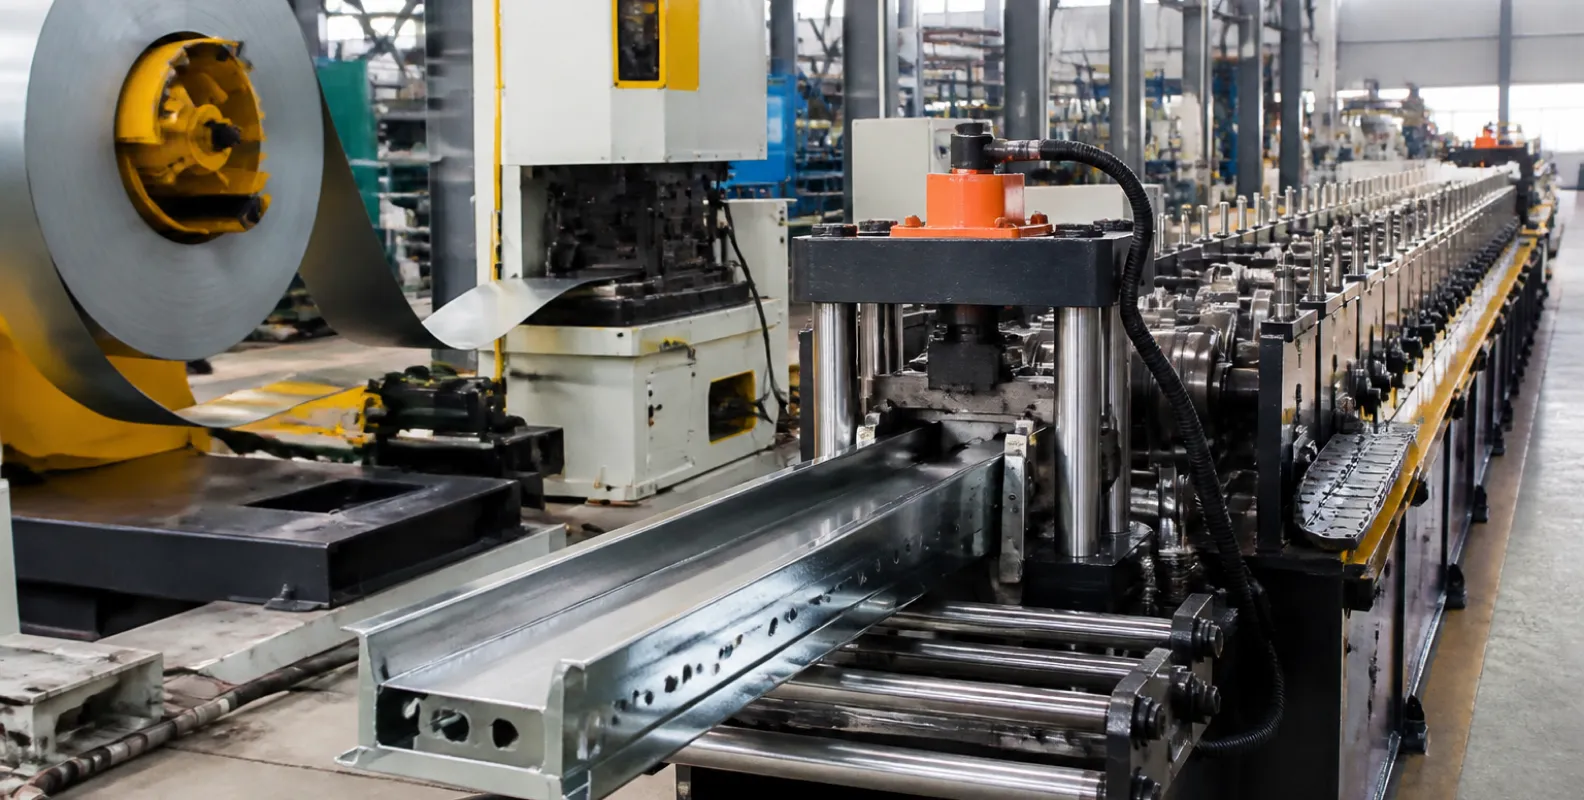
فك اللفائف والتسوية والثقب بالسيرفو
يبدأ الإنتاج بفكّاكة ذات مغزلين مزدوجين بمحرك، تغذي لفائف الصلب التي تزن من 3 إلى 5 أطنان إلى آلة تسوية دقيقة. تستخدم آلة التسوية بكرات متداخلة لإزالة تقوس اللفائف والإجهاد الداخلي. ولأن الأعمدة تتطلب أنماط ثقب معقدة على كامل طولها، يدخل الشريط المسطح إلى مكبس ثقب ميكانيكي أو هيدروليكي عالي السرعة يعمل بالسيرفو. تعد دقة مرحلة الثقب هذه بالغة الأهمية؛ إذ يجب الحفاظ على تفاوت الخطوة من مركز إلى مركز بين الثقوب الدمعية ضمن ±0.2 mm على امتداد عدة أمتار لضمان قفل العارضات بمستوى أفقي وعمودي في الموقع.
مطحنة الدرفلة
يتقدم الشريط المثقوب إلى آلة درفلة رفوف التخزين. يتطلب إنتاج عمود Omega ذي ثنيات مرتدة عميقة من 20 إلى 26 محطة درفلة متتالية. يوزع الثني التدريجي التشوه تدريجيًا، مما يمنع الثقوب مسبقة التثقيب من التمدد أو التشوه. تُصنع بكرات التشكيل بدقة من فولاذ أدوات عالي الكربون والكروم (مثل Cr12MoV أو D2)، وتُقسّى بالتفريغ إلى HRC 58-62 لتحمل الاحتكاك الكاشط للفولاذ عالي القوة. تُستعرض الميكانيكا الأساسية لهذا الثني التدريجي في نظرتنا الفنية حول ما هي آلة الدرفلة على البارد.
التقويم والقص الهيدروليكي المتتبع
عند خروج الملف من محطة الدرفلة الأخيرة، يمر عبر رأس تركي أو كتلة تقويم لتصحيح أي تقوس أو التواء ناتج عن تحرر إجهاد المادة. ثم تقص مقصة هيدروليكية متتبعة الملف المستمر إلى الطول المبرمج. وتُصمم قوالب القص خصيصًا لتطابق المقطع المعقد للعمود أو العارضة بدقة، مما يضمن قصًا بلا تشوه دون سحق الشفاه المرتدة. ينسق نظام PLC سرعة عربة التتبع مع سرعة الخط، مما يسمح بالقص دون توقف.
تكوين المعدات وتغيير خطوط الإنتاج
يمثل التعامل مع أحجام الملفات المختلفة تحديًا تشغيليًا رئيسيًا لمصنّعي الأرفف. يجب على المصنع القياسي إنتاج أعمدة بعرض 80 mm و90 mm و100 mm، إلى جانب أعماق عارضات متعددة. كانت آلات الدرفلة التقليدية تتطلب تفكيك الأدوات بالكامل لتغيير العرض، مما يؤدي إلى أيام من التوقف.
تحل الخطوط الصناعية الحديثة هذه المشكلة من خلال أنظمة كاسيت على قواعد متحركة أو ضبط العرض الآلي. في نظام الكاسيت، يُركب قسم التشكيل بالكامل (الحوامل والمحاور والبكرات) على قاعدة قابلة للإزالة. وتستبدل رافعة علوية الكاسيت بالكامل في أقل من 45 دقيقة. وبدلًا من ذلك، تستخدم الآلات الكابولية المزدوجة محركات لولبية آلية لضبط المسافة بين بكرات التشكيل اليمنى واليسرى تلقائيًا عبر PLC، مما يسمح بتغيير العرض في دقائق دون إزالة الأدوات. وللمصانع التي تستهدف أقصى مرونة وزمن تشغيل، يعد تقييم تقنيات التغيير السريع أهم مرحلة في شراء المعدات الرأسمالية.
عمليات ما بعد التشكيل: اللحام والطلاء
بينما تنتج خطوط الدرفلة العناصر الإنشائية الرئيسية، تلزم عمليات ثانوية لإكمال التجميع. يجب لحام أقواس التوصيل (الألواح الطرفية) على طرفي عارضات الدرجات. تحتوي هذه الأقواس على دبابيس أو خطافات مقذوفة تتعشق مع ثقوب العمود الدمعية. تُؤتمت هذه العملية عادةً باستخدام خلايا لحام MIG روبوتية في قوالب تثبيت ثقيلة لضمان محاذاة دقيقة بزاوية 90 درجة. وبعد اللحام، تمر المكونات غير المجلفنة عبر خط طلاء مسحوقي آلي يطبق طبقة إيبوكسي متينة وعالية الوضوح تُخبز في درجات حرارة مرتفعة.
الخلاصة وتنفيذ المصنع
يعد إنتاج أرفف تخزين المستودعات تطبيقًا متخصصًا للغاية للدرفلة على البارد المستمرة. يتطلب الوفاء بمعايير الانحراف والانبعاج الصارمة في الخدمات اللوجستية الدولية مواد عالية الخضوع وتفاوتات ثقب دقيقة وهندسة تمريرات درفلة متقدمة. وبالنسبة للمصنعين، يضمن الانتقال من شراء الملفات العامة إلى الاستثمار في خط إنتاج آلي للأعمدة والعارضات استقلالية سلسلة التوريد، والتحكم في الجودة الأبعادية، وخفض تكاليف الوحدة بشكل كبير في بيئات الإنتاج الكبير.
إذا كنت تقوم بترقية منشأة تصنيع أرفف المستودعات أو تحتاج إلى استشارة بشأن أدوات درفلة مخصصة لملفات ASRS خاصة، تتوفر فرق هندسة THRONCH لتصميم خط إنتاج كامل ومحسّن. أرسل لنا رسومات المقطع ومتطلبات السعة للحصول على اقتراح تكوين خط مفصل.
-

THRONCH
مصنّع ماكينات التشكيل بالدرفلة على البارد
THRONCH مصنع مباشر متخصص في خطوط التشكيل بالدرفلة على البارد المخصصة ومجموعات ماكينات صناعة الأنابيب الملحومة. وبفضل أكثر من عشر سنوات من الخبرة الهندسية، نشارك الرؤى التقنية ونقدم معدات عالية الدقة.



