


أنبوب ERW هو أنبوب فولاذي يُصنع بتشكيل شريط فولاذي مسطح على البارد إلى أنبوب دائري ولحام التماس الطولي بتيار كهربائي عالي التردد. ERW تعني اللحام بالمقاومة الكهربائية. لا يضاف أي معدن حشو: تُسخن حافتا الشريط إلى درجة حرارة الطرق ثم تُضغطان معًا، لذلك يأتي اللحام من المعدن الأساسي نفسه. ERW هو طريق الإنتاج الأكثر شيوعًا لأنابيب الفولاذ الملحومة في العالم، ويغطي تقريبًا من 1/2 بوصة إلى 24 بوصة في القطر الخارجي، ويخدم نقل المياه والغاز والحماية من الحرائق والأعمال الإنشائية والسقالات والهندسة العامة. يشرح هذا الدليل كيفية تصنيع أنابيب ERW، وكيف يعمل اللحام، وما المعايير المطبقة، وكيف يقارن بالأنابيب المثقوبة من قضيب صلب.
كيفية تصنيع أنابيب ERW
مطحنة ERW هي خط مستمر. تدخل اللفافة من طرف واحد ويخرج الأنبوب النهائي المقطوع بالطول من الطرف الآخر. المراحل الرئيسية هي:
- تجهيز اللفائف: يُشق الفولاذ المدلفن على الساخن إلى عرض شريط قريب من محيط الأنبوب، وتُطحن حافتا الشريط لتنظيفهما للحام.
- التسوية والتخزين: يُسطح الشريط، ويخزن المجمع كمية كافية من الشريط لإبقاء الخط يعمل أثناء تحميل اللفافة التالية وربطها.
- التشكيل: تثني سلسلة من البكرات الشريط خطوة بخطوة إلى أنبوب دائري مفتوح. تستخدم مرحلة التشكيل هذه مبدأ الانحناء التدريجي نفسه في كل ماكينة تشكيل بالدرفلة على البارد.
- اللحام: تُسخن الحافتان وتُطروقان معًا في تماس طولي، كما هو موضح بالتفصيل أدناه.
- إزالة الشرارة: يُكشط النتوء الذي يتركه اللحام من السطحين الخارجي والداخلي.
- المعالجة الحرارية للتماس: يُعاد تسخين منطقة اللحام بالحث وتُبرد بالهواء، مما يطبع بنية الحبيبات حول التماس.
- التكييب والتقويم: تجعل بكرات التكييب الأنبوب إلى القطر الخارجي النهائي والاستدارة المطلوبة.
- القطع: يقطع منشار طائر أو منشار بارد الأنبوب المتحرك إلى الطول دون إيقاف الخط.
- الفحص: يُفحص التماس بتيار الفوكو أو الاختبار بالموجات فوق الصوتية، وتُختبر الأنابيب هيدروستاتيكيًا وبالتسطيح وتُقاس قبل الإرسال.
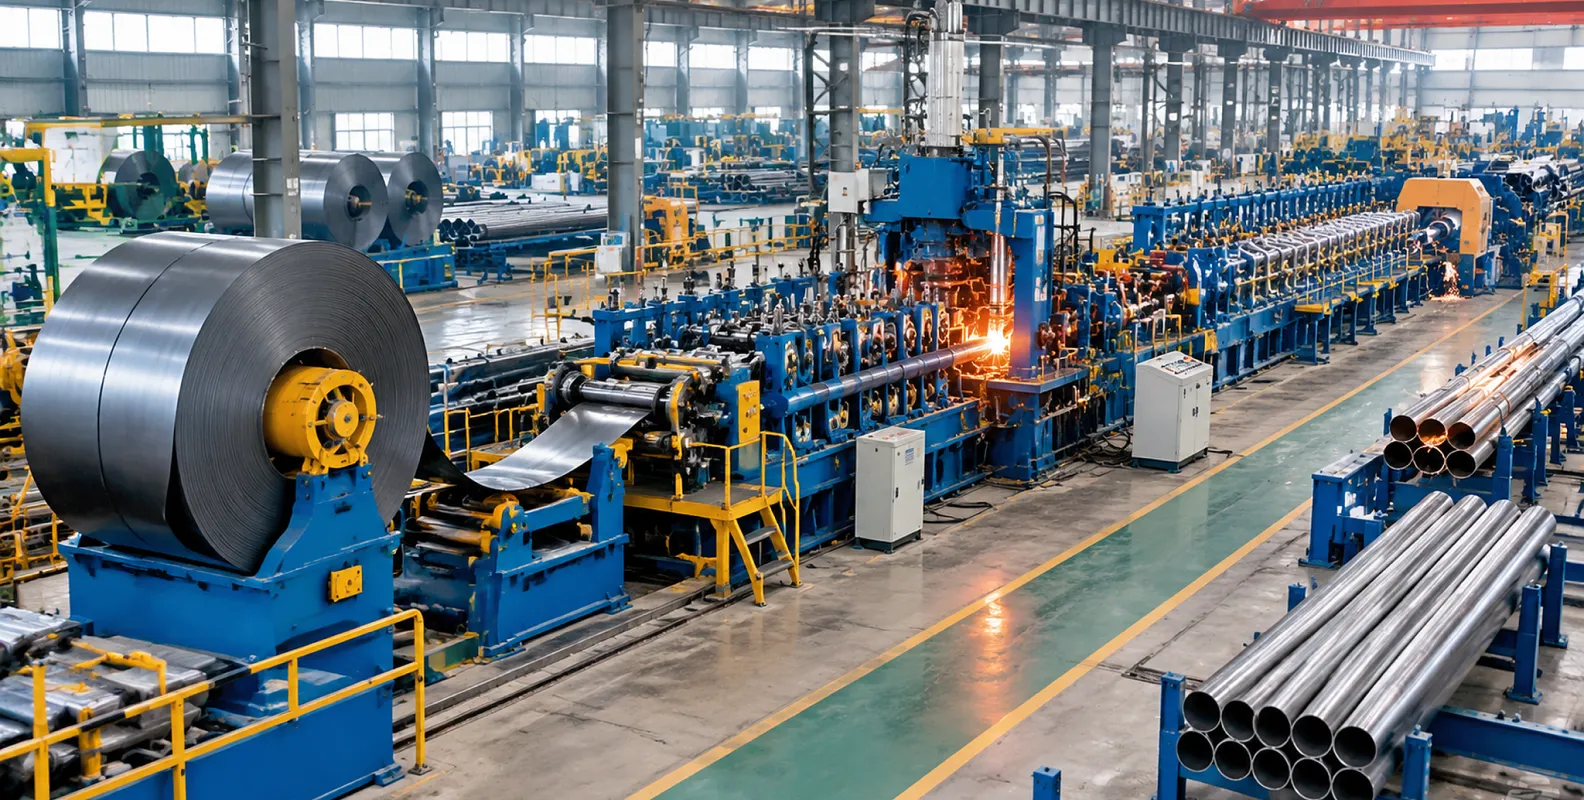
كيف يعمل لحام ERW عالي التردد
يعمل لحام ERW الحديث بالتيار المتردد من 100 إلى 800 kHz. يؤدي تأثيران كهرومغناطيسيان العمل: يدفع تأثير الجلد التيار عالي التردد إلى سطح الشريط، ويركز تأثير التقارب هذا التيار على الحافتين المتقابلتين قبل التقائهما مباشرة. تصل الحافتان إلى نحو 1430 درجة مئوية في منطقة ضيقة، ثم تقوم بكرات الضغط بطرقهما معًا. تُطرد الأكاسيد والشوائب مع كمية صغيرة من المعدن المنصهر، مما يشكل النتوء الذي يُزال لاحقًا. ولأن الحرارة تبقى في نطاق ضيق، تكون المنطقة المتأثرة بالحرارة صغيرة ويحتفظ باقي الأنبوب ببنيته الأصلية.
توجد نسختان من المعدات. يستخدم اللحام بالحث عالي التردد ملفًا ملفوفًا حول الأنبوب ويسخن الحافتين دون تلامس. أما لحام التلامس فيغذي التيار عبر عجلات أقطاب نحاسية دوارة تلمس حافتي الشريط. كلاهما مثبت؛ ويهيمن الحث على أنابيب النفط والغاز. من المهم معرفة أن ERW لم يكن دائمًا بهذه الموثوقية: العملية الأصلية منخفضة التردد المستخدمة منذ عشرينيات 1920 أنتجت تماسات معرضة للتآكل الانتقائي والشقوق الخطافية. حل اللحام عالي التردد محلها حوالي عام 1970، وأصبحت لحامات HF الحديثة مقبولة في درجات أنابيب API 5L.
ERW وLSAW وSSAW: طرق الأنابيب الملحومة الثلاث
تأتي الأنابيب الملحومة بثلاث طرق وتقسم السوق حسب القطر. يشكل ERW أنبوبًا مستمرًا من اللفائف ويسيطر على الأقطار الصغيرة والمتوسطة حتى 24 بوصة بأعلى سرعات الخط. LSAW، أي اللحام الطولي بالقوس المغمور، يشكل ألواح فولاذية مفردة إلى أنابيب كبيرة القطر بلحام قوس عميق الاختراق، وعادة من 16 بوصة وما فوق لخطوط النقل عالية الضغط. SSAW، أي اللحام الحلزوني بالقوس المغمور، يلف الشريط في حلزون، لذلك يمكن لعرض شريط واحد خدمة أقطار كثيرة، مما يجعله شائعًا في خطوط المياه الكبيرة. عندما يحتاج مشروع إلى أقطار أقل من 24 بوصة بكمية فعلية، يكون ERW دائمًا تقريبًا الطريق الأقل تكلفة. فوق هذا المقاس، أو عند الحاجة إلى جدران سميكة في الخطوط الحرجة، تتولى طرق اللحام بالقوس المهمة.
أنبوب ERW مقابل أنبوب SMLS
المقارنة القياسية لأنبوب ERW هي أنبوب SMLS، الذي يُثقب ويُدرفل من قضيب دائري صلب وبالتالي لا يحمل تماسًا ملحومًا. تختلف الطريقتان في القدرة والتكلفة:
| البند | أنبوب ERW | أنبوب SMLS |
|---|---|---|
| المادة الخام | لفائف فولاذ مدلفنة على الساخن | قضيب دائري صلب |
| طريق التشكيل | تشكيل على البارد مع لحام عالي التردد | ثقب القضيب والدرفلة على الساخن |
| التماس الملحوم | تماس طولي واحد | لا يوجد |
| نطاق القطر الخارجي النموذجي | 1/2 بوصة إلى 24 بوصة | 1/8 بوصة إلى 28 بوصة |
| دقة سماكة الجدار | ممتازة، يحددها الشريط | جيدة، بتفاوت أوسع |
| السطح | أملس ومتجانس | أكثر خشونة، مع أكسدة على الأنبوب المنهك بالحرارة |
| التكلفة النسبية | أقل | أعلى |
| أفضل استخدام | نقل المياه والغاز، الحماية من الحرائق، الإنشاءات، الهندسة العامة | أعلى ضغط، درجات حرارة عالية، خدمات التكرير والغلايات الحرجة |
لمعظم أعمال النقل والإنشاء، يعد ERW الخيار الاقتصادي الافتراضي، وتحقق لحامات HF الحديثة درجات أنابيب الخطوط نفسها مثل أنابيب القضبان. يحتفظ SMLS بتفوقه حيث تكون الخدمة أكثر قسوة: ضغط مرتفع جدًا أو درجة حرارة عالية أو وسائط عدوانية في أنظمة حرجة. اكتب ظروف الخدمة في المواصفة وسيصبح اختيار الطريق واضحًا غالبًا.
معايير ودرجات أنابيب ERW
يُطلب أنبوب ERW وفق معيار ودرجة، ويحدد المعيار الاختبارات. الأكثر شيوعًا هي:
- API 5L: أنابيب خطوط النفط والغاز، PSL1 وPSL2، بدرجات من B إلى X70 وX80.
- ASTM A53 Type E: أنابيب عامة للضغط والاستخدام الميكانيكي، Grade A وGrade B.
- ASTM A500: أنابيب إنشائية مشكلة على البارد، بما فيها المقاطع الدائرية.
- ASTM A795: أنابيب رشاشات الحريق.
- EN 10217: أنابيب فولاذية ملحومة لأغراض الضغط.
- EN 10219: مقاطع إنشائية مجوفة ملحومة مشكلة على البارد.
عادة طلب واحدة توفر النزاعات: حدد المعيار والدرجة، وفي أعمال API مستوى PSL، بالإضافة إلى القطر الخارجي والجدار والطول وتشطيب الطرف. يضيف PSL2 حدودًا كيميائية إلزامية ومتطلبات متانة كسر وفحص غير إتلافي فوق PSL1، لذلك لا يمكن تبادلهما في الخطوط الحرجة.
أين تُستخدم أنابيب ERW
نقل المياه وخطوط الإمداد البلدية هي أكبر استخدام من حيث الحجم. تليها خطوط توزيع الغاز والتجميع، وجزء كبير منها وفق API 5L. تعمل أنظمة رشاشات الحريق بالكامل تقريبًا على أنابيب ERW وفق ASTM A795. تشمل التطبيقات الإنشائية الأعمدة والجمالونات وأعمدة اللافتات والسقالات والأسوار وأطر البيوت المحمية، بينما تغطي الاستخدامات الهندسية العامة الأثاث وأجزاء السيارات وبكرات الناقلات. في البيئات التآكلية، تتقبل أنابيب ERW الطلاءات جيدًا: الأسود أو المزيت للاستخدام الداخلي، والمجلفن بالغمس الساخن للهياكل الخارجية، وطلاءات 3PE أو FBE للخطوط المدفونة.
إنتاج أنابيب ERW على مطحنة أنابيب
كل ما ورد أعلاه يحدث على خط معدات واحد: مطحنة أنابيب ERW هي قسم تشكيل بالبكرات، ولحام عالي التردد، وحوامل تكييب، ووحدة قطع، مع مجمع في المقدمة ومعدات فحص في الخلف. الشركات التي تشتري الأنابيب الملحومة بحجم ثابت تصل غالبًا إلى نقطة يصبح فيها تشغيل مطحنة خاصة أقل تكلفة من شراء الأنابيب.
تبني THRONCH خطوط مطاحن أنابيب ERW التي تغطي الأنابيب الدائرية من 59 إلى 152 مم في القطر الخارجي وسماكة جدار من 1.5 إلى 4 مم، بسرعات خط من 15 إلى 60 م/دقيقة حسب المقاس. وحدة اللحام هي لحام حث عالي التردد صلب الحالة، ويعطي المنشار البارد الطائر قطعًا نظيفًا دون نتوء على الأطراف. تنتج المنصة نفسها مقاطع مربعة ومستطيلة عبر حوامل التكييب أو التشكيل المباشر، وهو ما تغطيه صفحة مطحنة الأنابيب المربعة والمستطيلة، بينما تلخص عائلة المنتجات الكاملة ضمن ماكينة تشكيل الأنابيب. تغطي مطحنة واحدة عائلة من المقاسات بتغيير البكرات، لذلك فإن قائمة المقاسات التي تخطط لبيعها هي التي تحدد إطار المطحنة، وليس قطرًا واحدًا.
احصل على مقترح مطحنة لنطاق أنابيبك
أرسل لنا نطاق القطر الخارجي المستهدف وسماكة الجدار والمعيار والحمولة الشهرية، وسيعيد مهندسو THRONCH تكوين مطحنة يتضمن قدرة اللحام وخطة مجموعات البكرات ومخطط الخط. تكتمل المطاحن القياسية في 30 إلى 45 يومًا، ويمر كل خط بتجربة تشغيل لمدة 48 ساعة بشريط حقيقي قبل التعبئة. تواصل معنا على amy@thronch.com.
-

THRONCH
مصنّع ماكينات التشكيل بالدرفلة على البارد
THRONCH مصنع مباشر متخصص في خطوط التشكيل بالدرفلة على البارد المخصصة ومجموعات ماكينات صناعة الأنابيب الملحومة. وبفضل أكثر من عشر سنوات من الخبرة الهندسية، نشارك الرؤى التقنية ونقدم معدات عالية الدقة.



