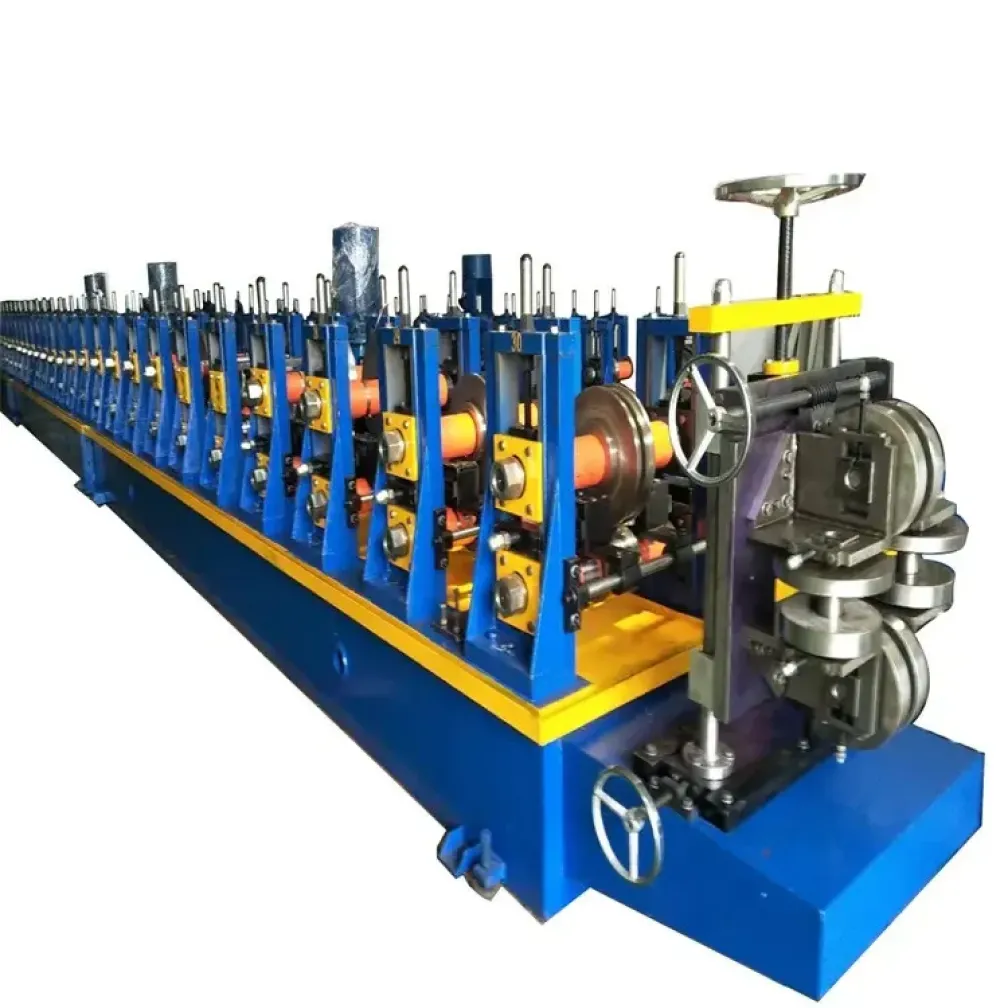
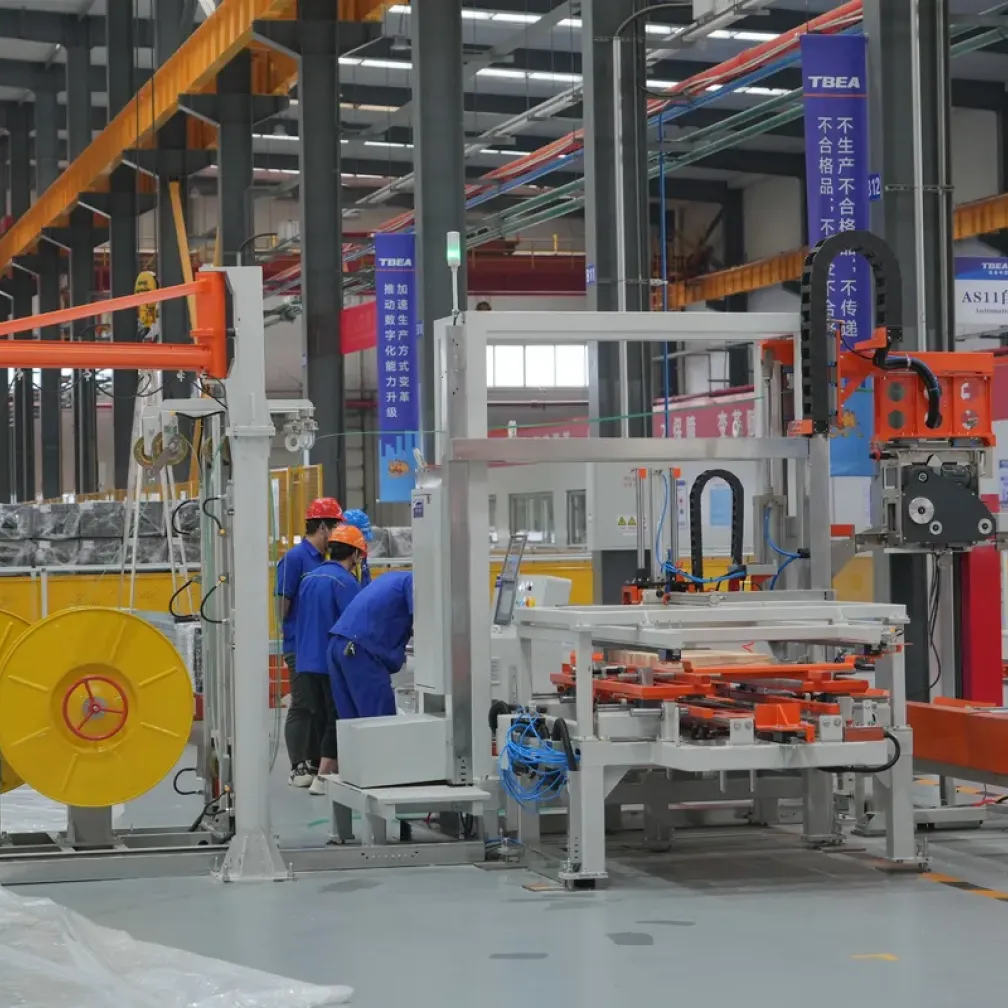
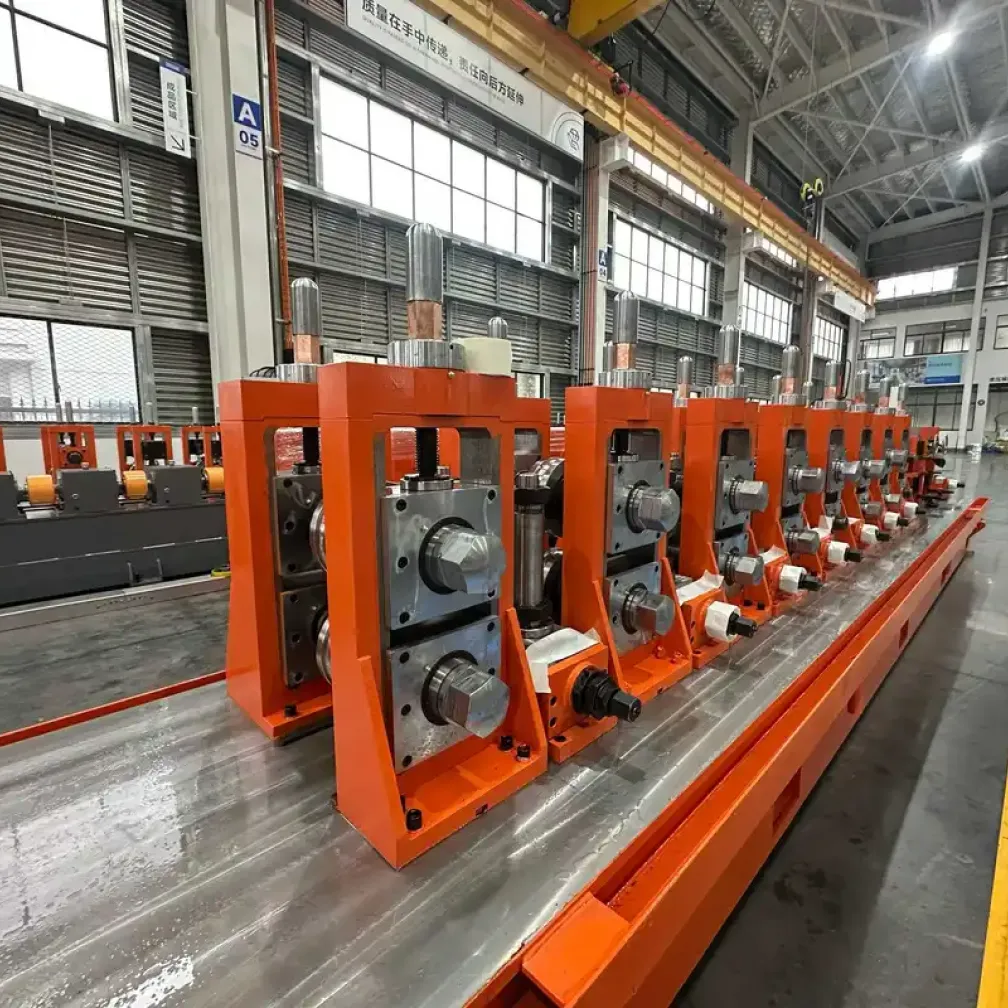
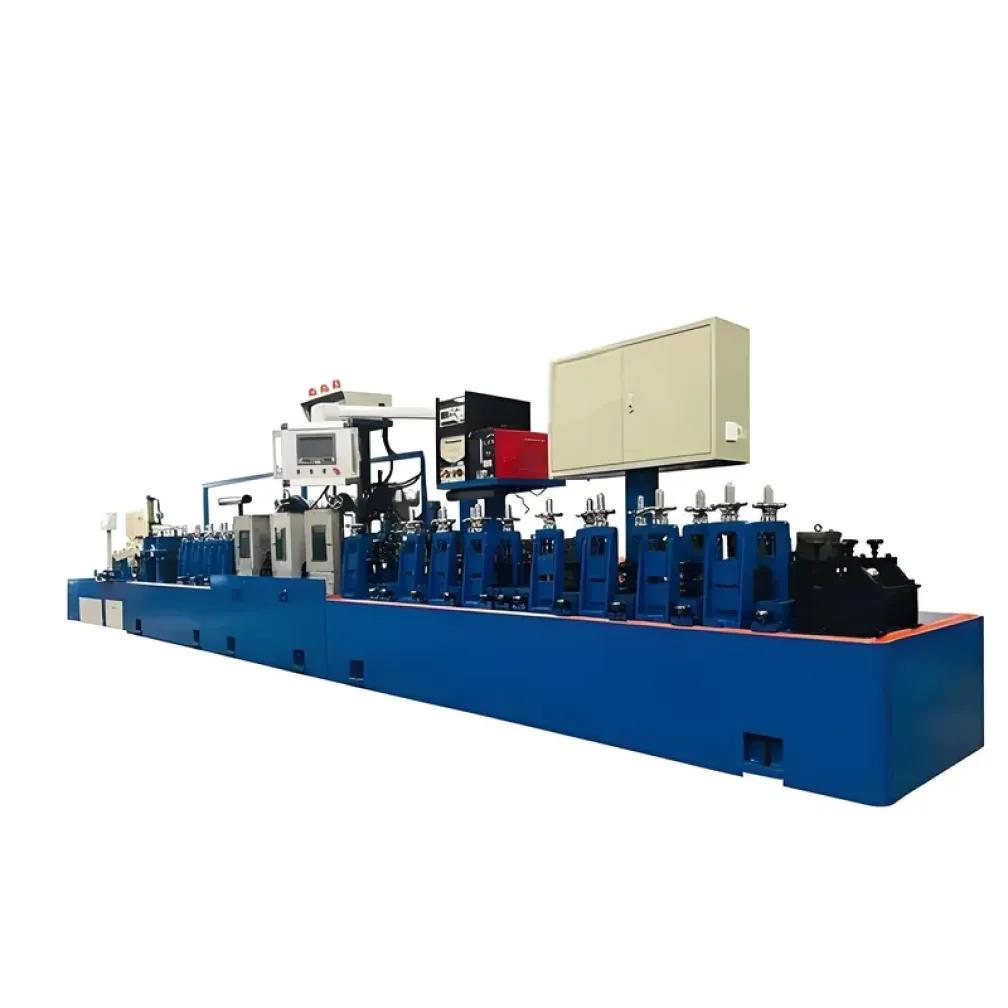
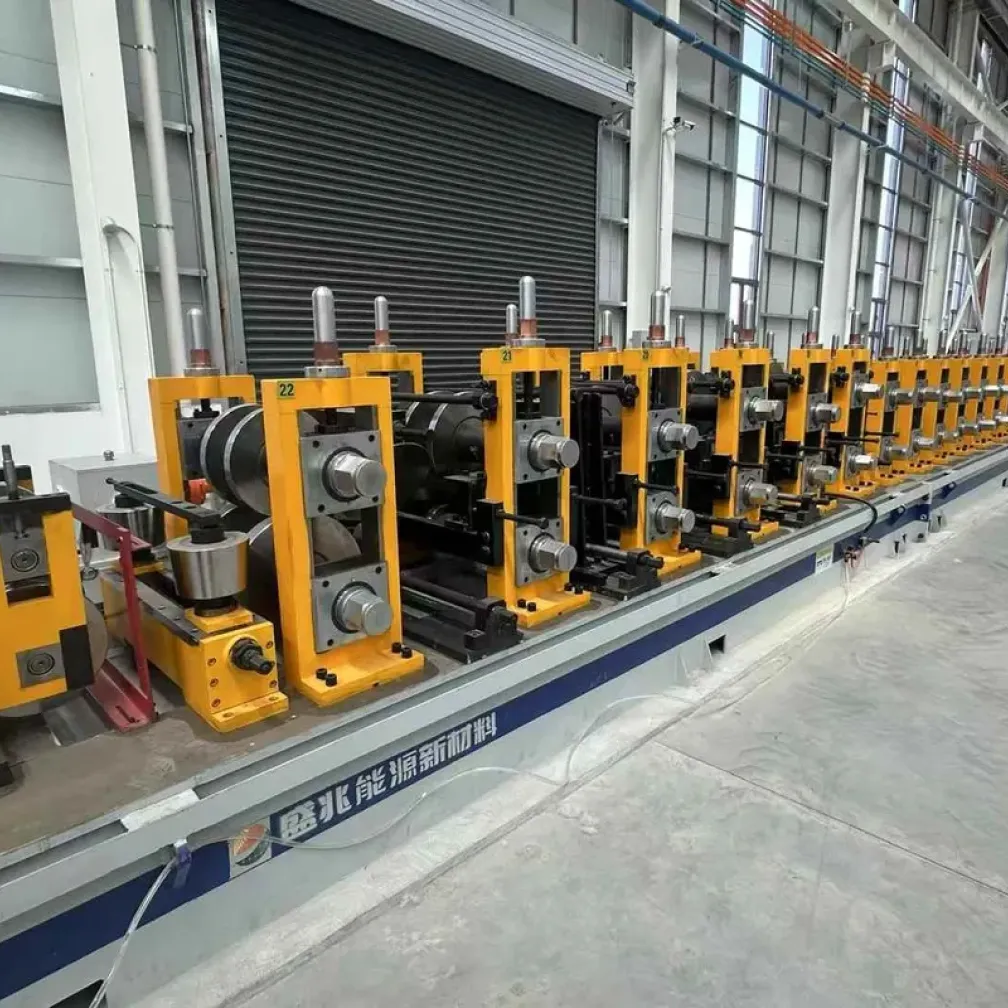
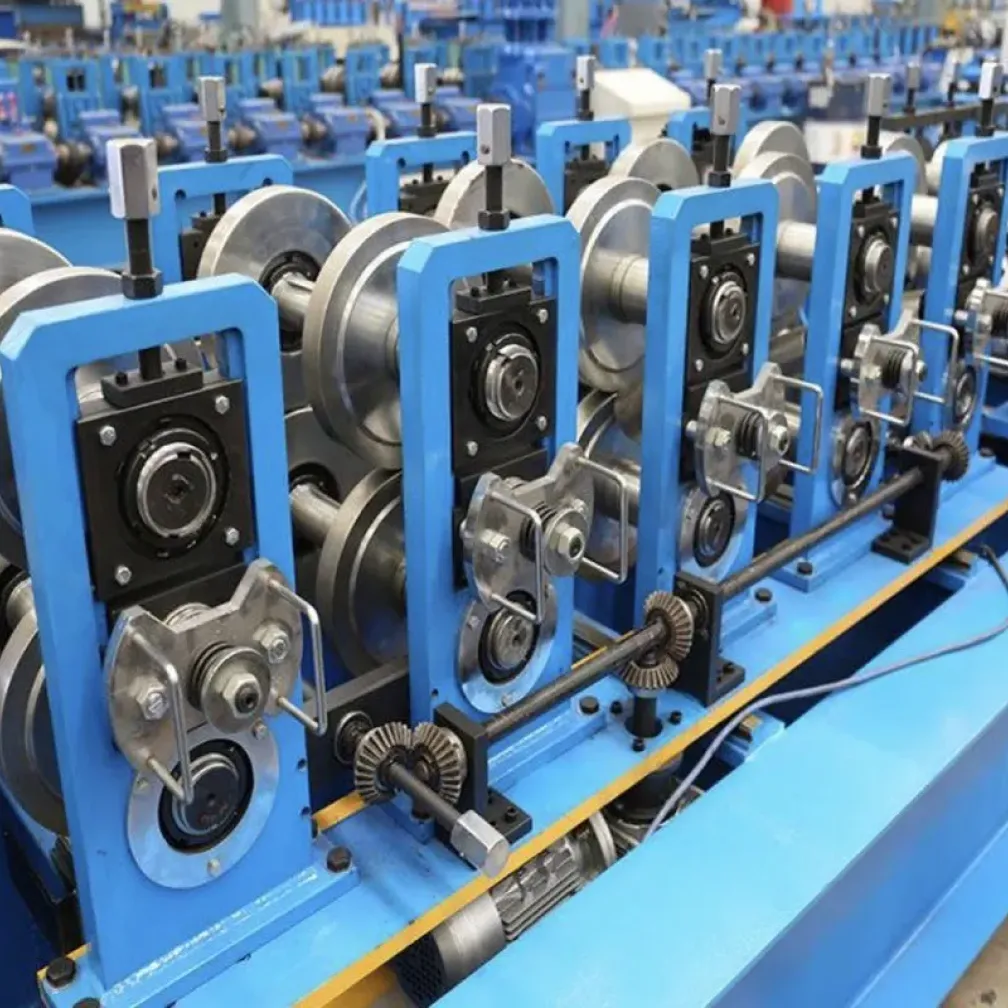
هذا الحل هو خط إنتاج داخلي متكامل لقطاعات C وZ وU، مصمم للشركات المصنعة للهياكل الفولاذية ومصنّعي مباني PEB ومراكز خدمة القطاعات. يأخذ الخط الواحد لفائف الفولاذ المجلفن أو الأسود ويسلّم قطاعات نهائية، مثقوبة ومقصوصة حسب طول المشروع، جاهزة لورشة التصنيع. يعمل الخط من فك اللفائف إلى المكدس الأوتوماتيكي: التسوية والتغذية بالسيرفو والتثقيب الهيدروليكي والتشكيل باللف والقطع الطائر، كلها مدمجة في برنامج PLC واحد. تشرح هذه الصفحة لمن يناسب هذا الحل، وماذا ينتج الخط، وكيف يتم تكوين المعدات، وكيفية تخطيط المصنع والإنتاجية، وكيف يبدو التسليم والدعم.
لمن يناسب حل إنتاج القطاعات هذا
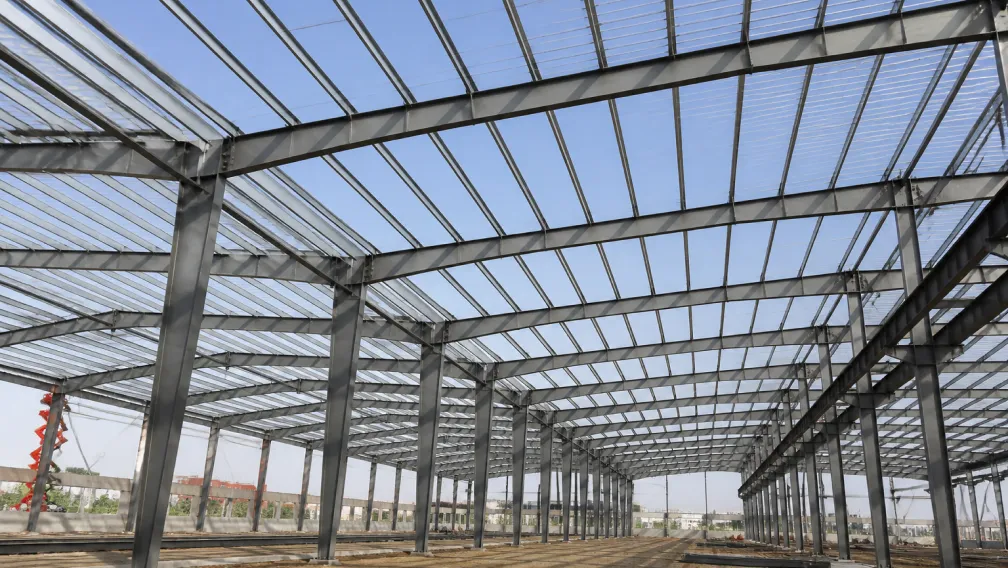
تحقق ثلاث فئات من المشترين أسرع عائد من خط قطاعات داخلي. الأولى هي شركة تصنيع مباني PEB التي تشتري القطاعات والشدات شهريًا كجزء من مجموعات المباني. والثانية هي مقاول الهياكل الفولاذية الذي يدير عدة مشاريع مستودعات أو مصانع بالتوازي، حيث يكون الطلب على القطاعات ثابتًا لكن المقاسات تتغير من مشروع إلى آخر. والثالثة هي مركز خدمة فولاذية يزوّد المصنّعين المحليين ويريد إضافة القطاعات إلى قائمة منتجاته. إذا كانت منشأتك تشتري القطاعات حاليًا من مُشكّل لف خارجي، فإن تكاليفك الحقيقية هي هامش الدرفلة، وأجور شحن المقاطع الطويلة المجوفة، ومخاطر الجدولة عند تغيير قائمة المشروع. الخط الداخلي يلغي هذه العوامل الثلاثة جميعًا.
ما الذي ينتجه الخط
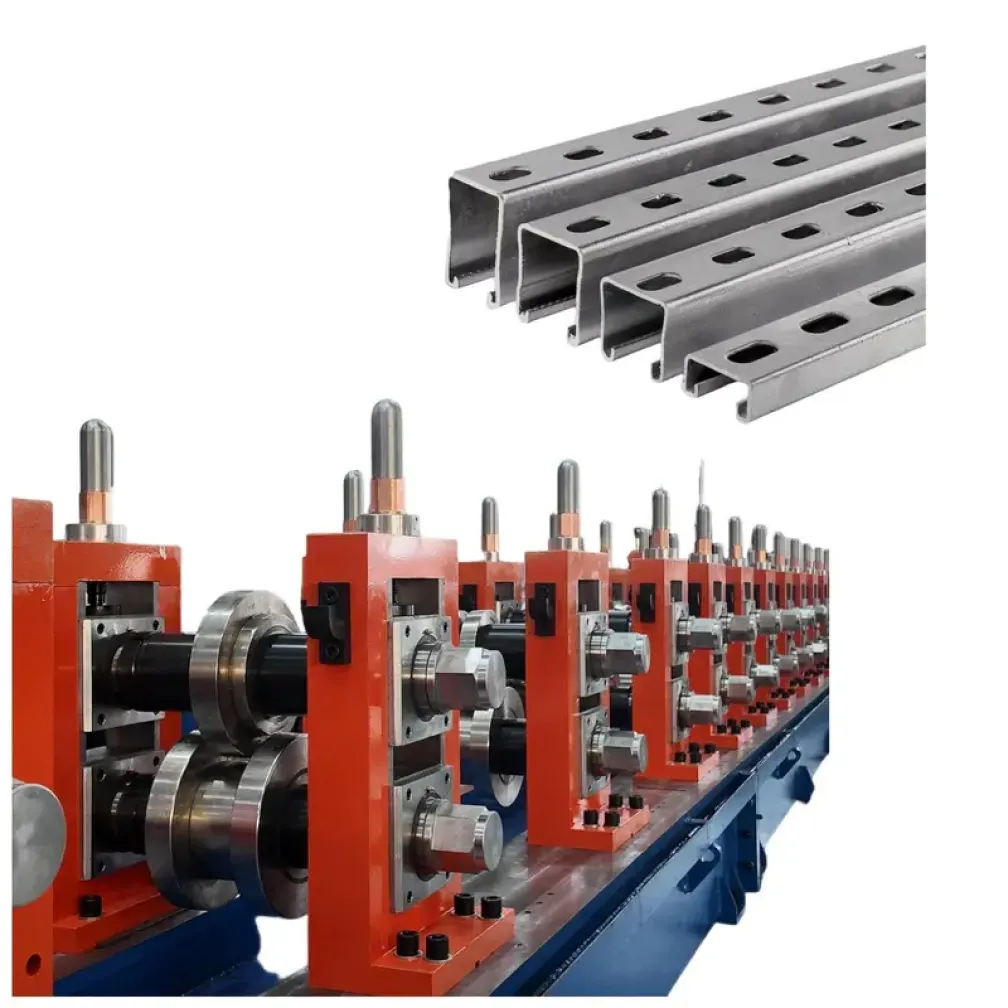
يغطي الخط المقاطع الثلاثة المستخدمة في المباني الفولاذية: قطاعات C وقطاعات Z ومقاطع U لأعمال الدعم وتركيب الطاقة الشمسية. تتراوح ارتفاعات الجوانح من 80 مم حتى 400 مم، مع أبعاد الحواف والشفاه المحددة وفقًا لرسوماتك. سماكة الشريط من 1.5 إلى 3.5 مم في الطرازات القياسية، مع توفر تكوينات أثقل للمقاطع الهيكلية السميكة. أطوال القطع من 1 م إلى 12 م تُضبط على شاشة اللمس بتفاوت ±1 مم على 6 أمتار. المادة القياسية هي شريط مجلفن بالغمس الساخن بطلاء Z275، ودرجات عالية القوة مثل S350GD وS450GD، وشريط أسود Q235 أو Q355 للأعضاء المدهونة أو المُعَدّة بالبرايمر في الورشة.
من حيث سلوك التركيب، يختلف المقطعان الرئيسيان في جانب مهم واحد. قطاع C له حافتان متساويتان ويعمل كعضو ببحر واحد يستند على العوارض. أما قطاع Z فله حافتان منزاحتان، لذا تتداخل القطع المتجاورة عند كل دعامة وتتصرف كعارضة مستمرة. هذا التداخل هو ما يمكّن مقاطع Z من حمل الحمل نفسه على بحر أطول، ولهذا تحدد معظم أنظمة الأسقف الكبيرة قطاعات Z وتستخدم مقاطع C للشدات والبحور الأقصر.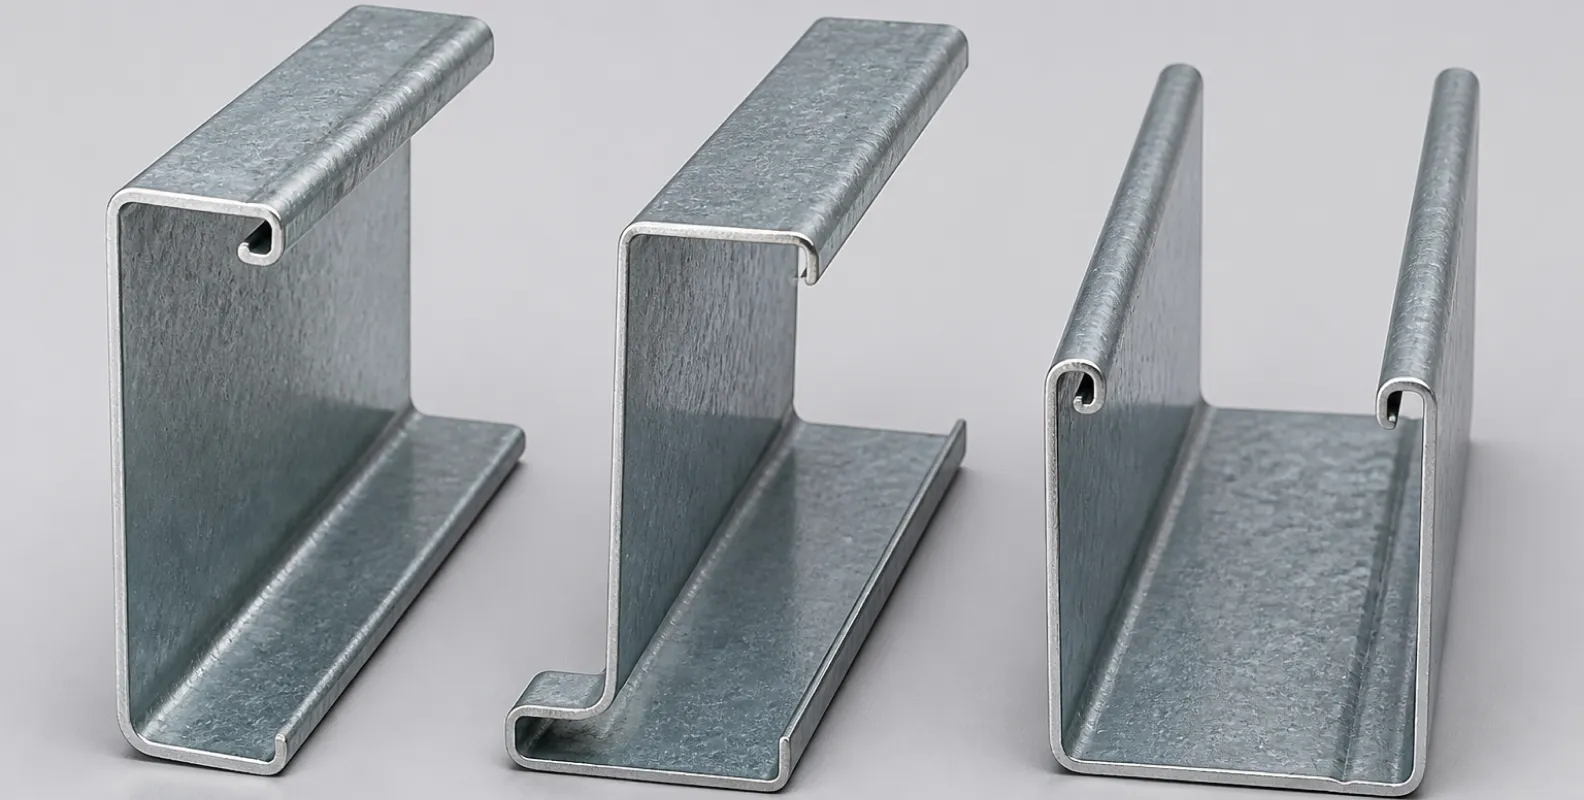
تكوين الخط
التكوين القياسي عبارة عن سلسلة من الوحدات المجرّبة، كل منها مُقاسة حسب نطاق مقاطعك وهدف الإنتاج:
| المرحلة | المعدة | الوظيفة |
|---|---|---|
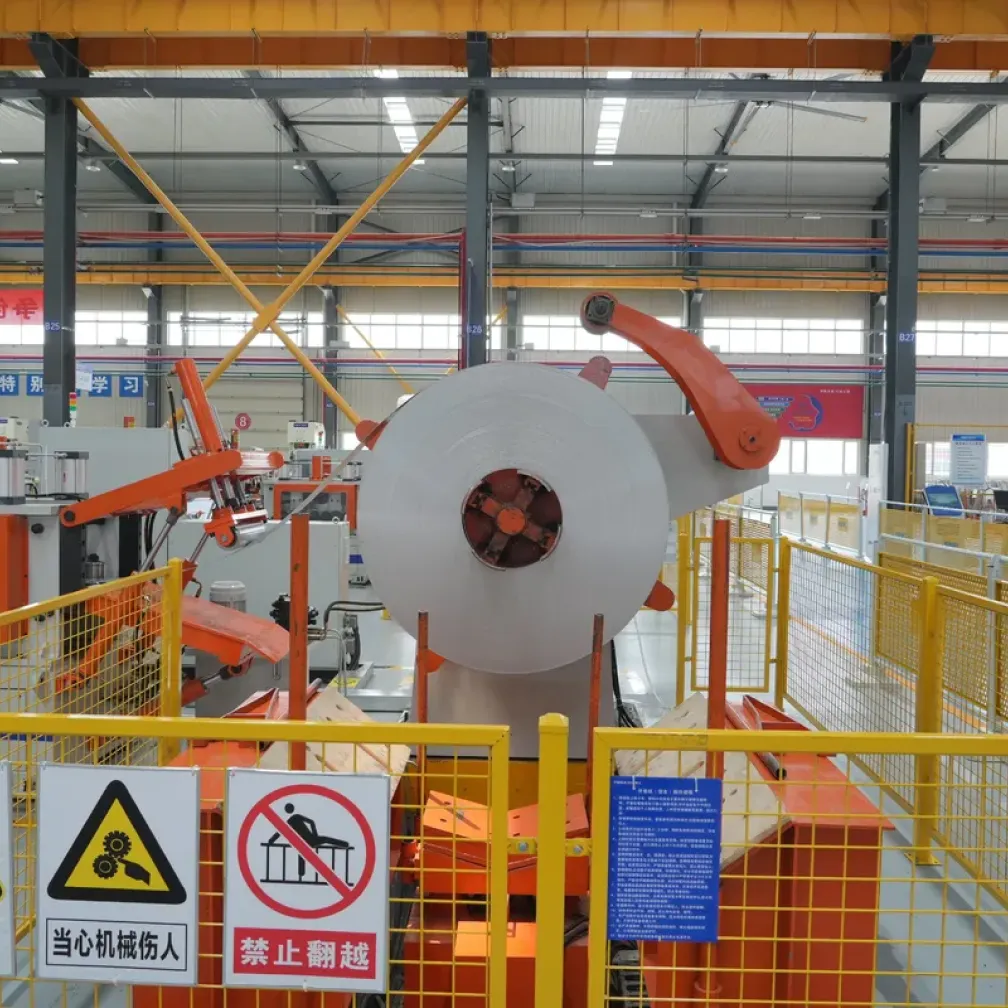
| فك اللفائف | فاكك لفائف هيدروليكي بسعة 6 أطنان، قطر خارجي للفائف 1300 إلى 1800 مم | يمسك اللفائف ويفكها تحت شد مضبوط |
| التسوية | مسوٍّ متعدد البكرات | يزيل تقوس اللفائف ليدخل الشريط إلى المطحنة مستويًا |
| التغذية والتثقيب | مغذي سيرفو مع وحدات تثقيب هيدروليكية | يضبط موضع الشريط ويثقب فتحات الجوانح والحواف داخل الخط |
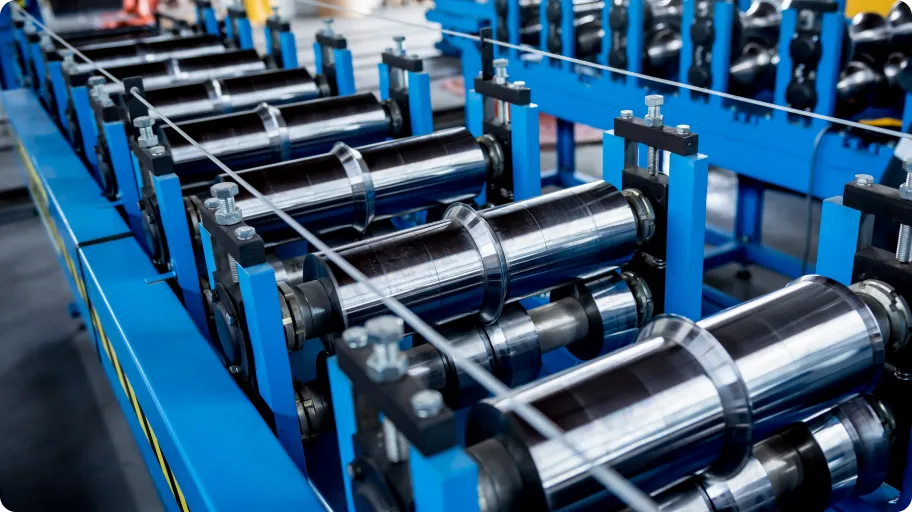
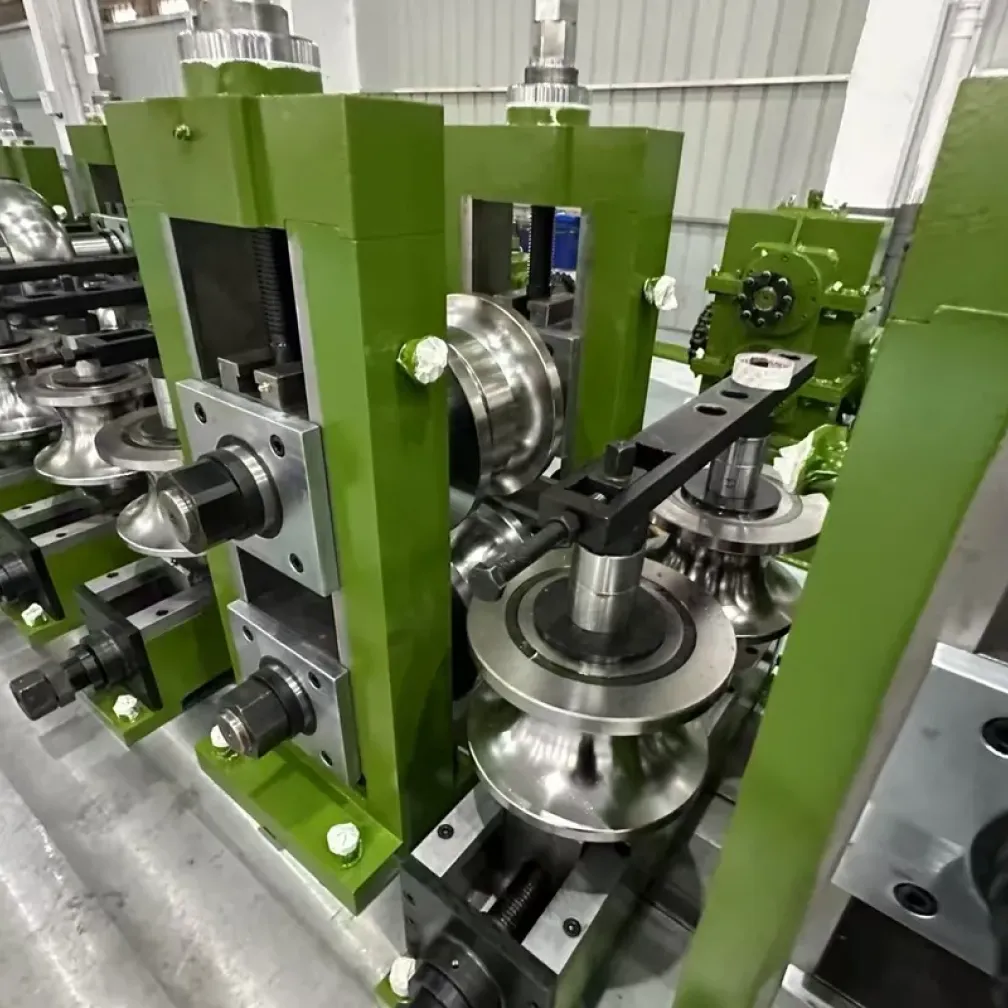
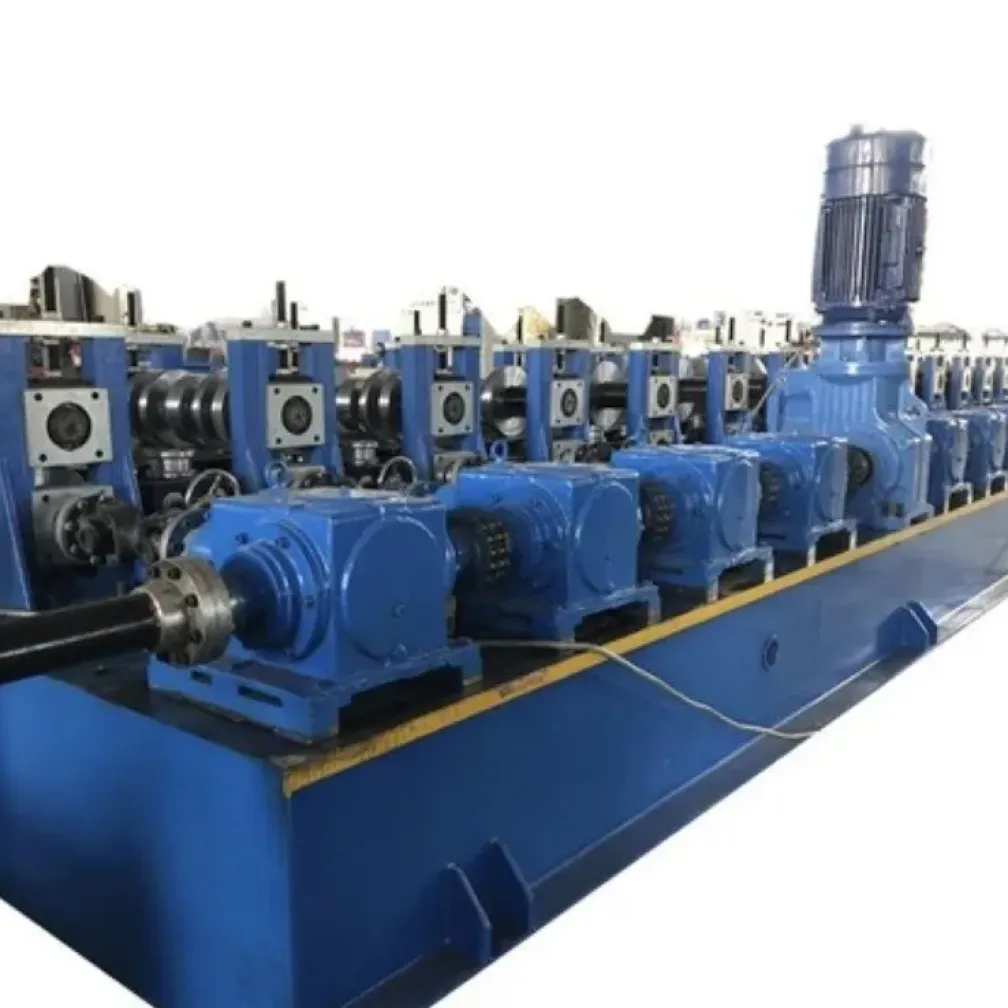
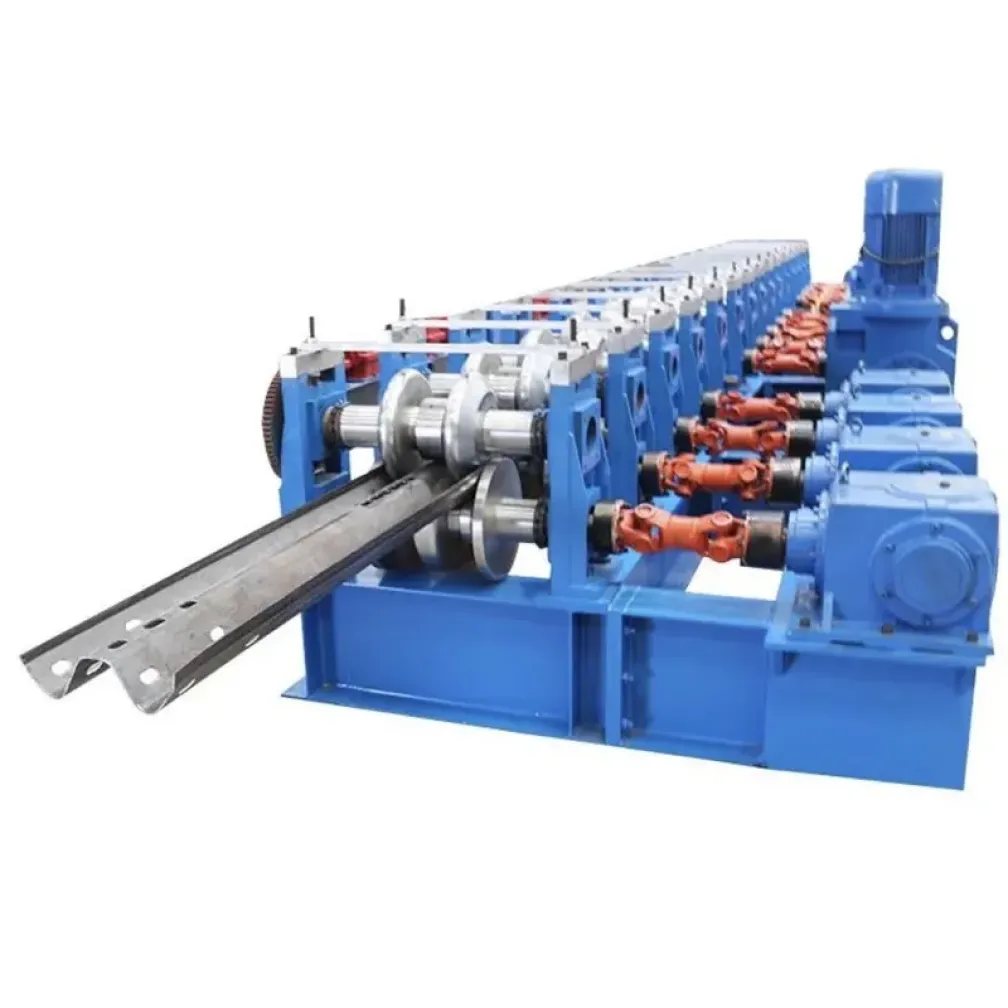
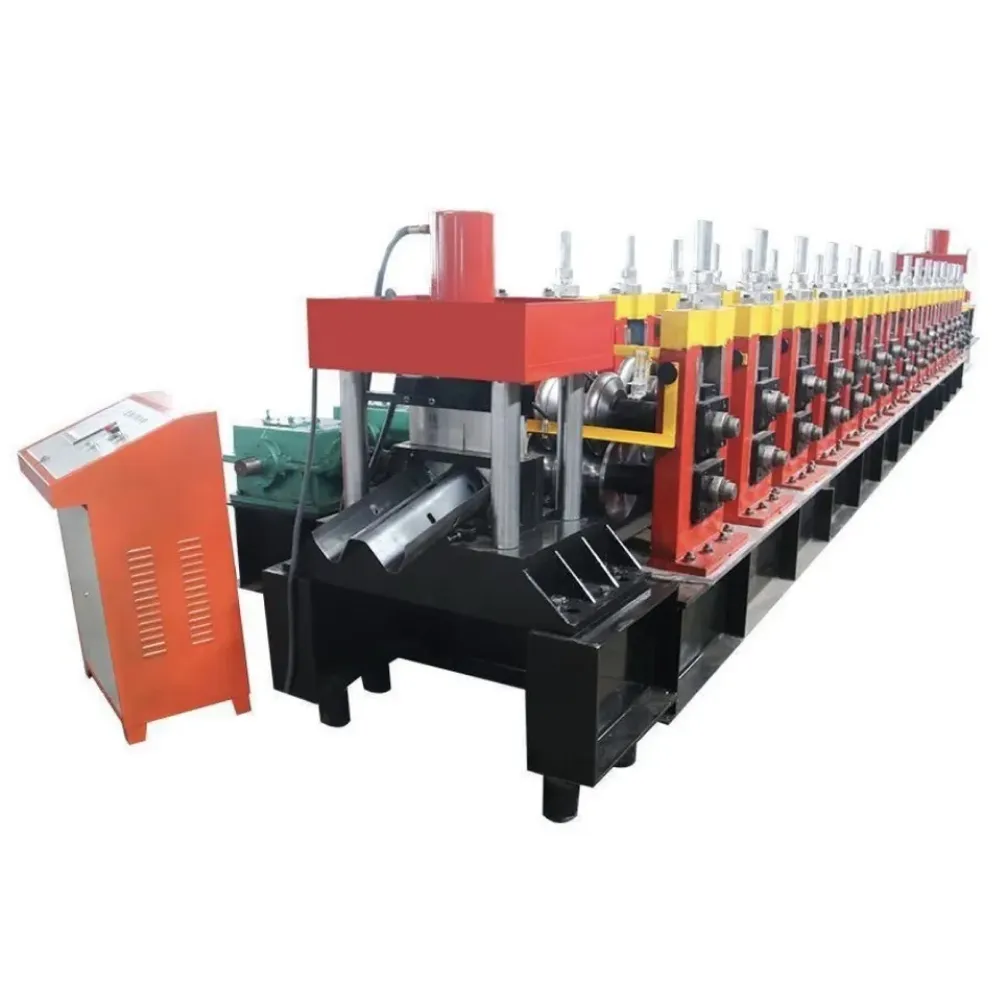
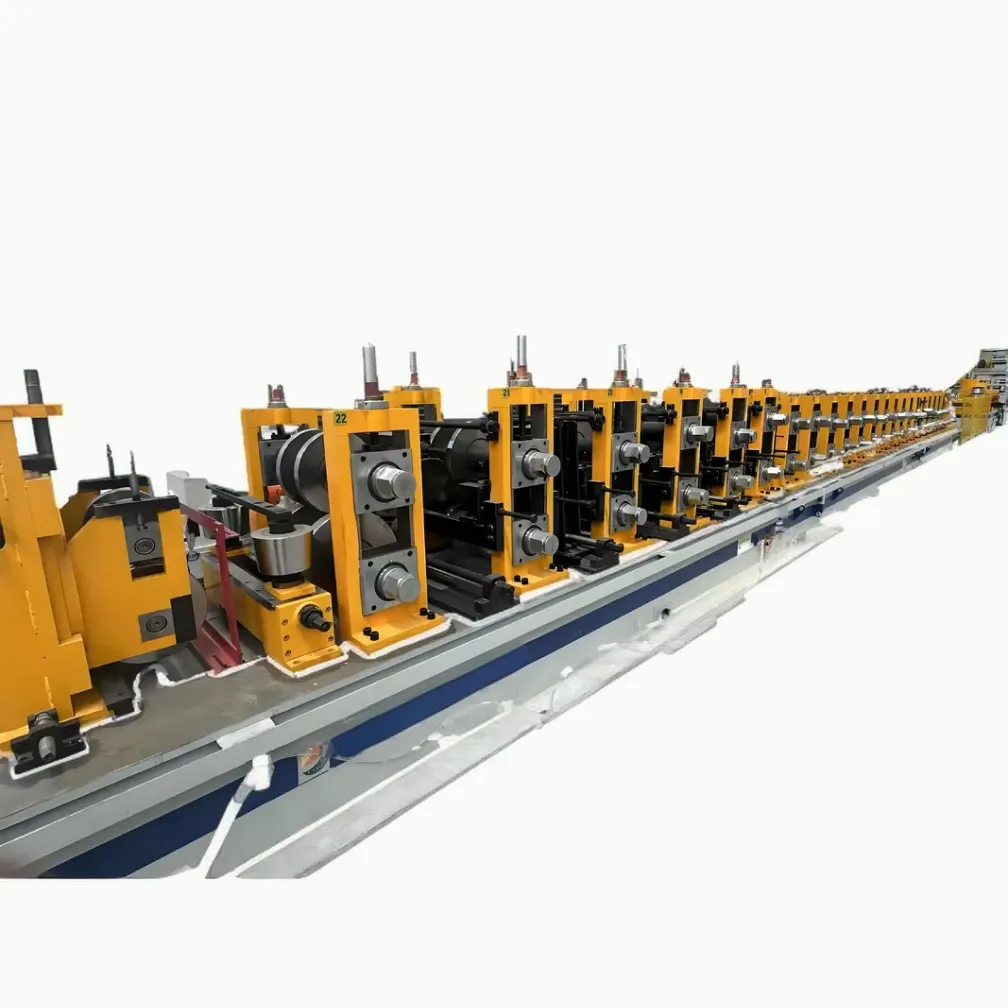
| التشكيل | مطحنة تشكيل باللف، من 15 إلى 19 حاملًا، بكرات مطلية بالكروم من فولاذ المحامل | يثني الشريط تدريجيًا إلى المقطع النهائي |
| القطع | قاطع هيدروليكي طائر | يقطع حسب الطول أثناء الحركة، بتفاوت ±1 مم على 6 أمتار |
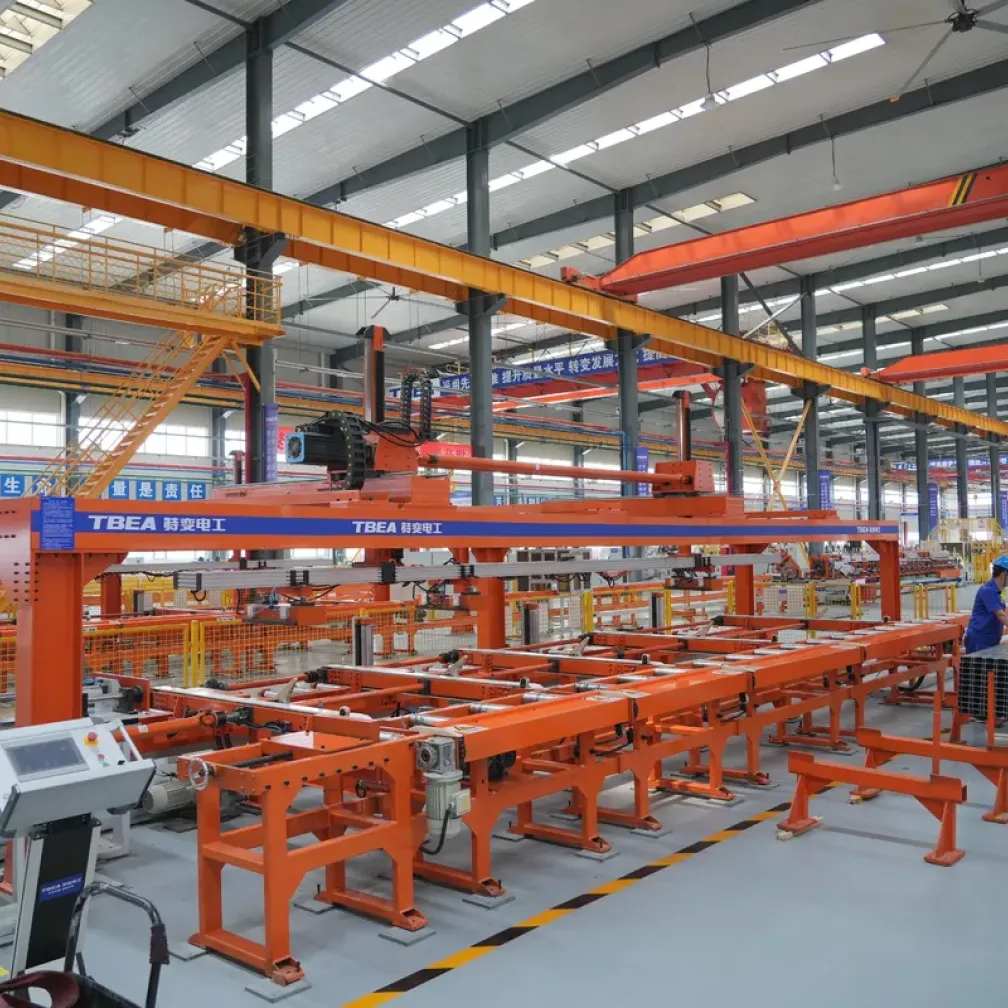
| التكديس | مكدس أوتوماتيكي مع إخراج الحزم | يجمع الحزم ويحاذيها للربط والشحن |
تبلغ القدرة المركبة عادة من 37 إلى 75 كيلوواط حسب حجم المقطع والسرعة. تعمل السلسلة بأكملها تحت PLC واحد، بحيث تُدخل برامج الطول والدفعة والتثقيب مرة واحدة على شاشة اللمس.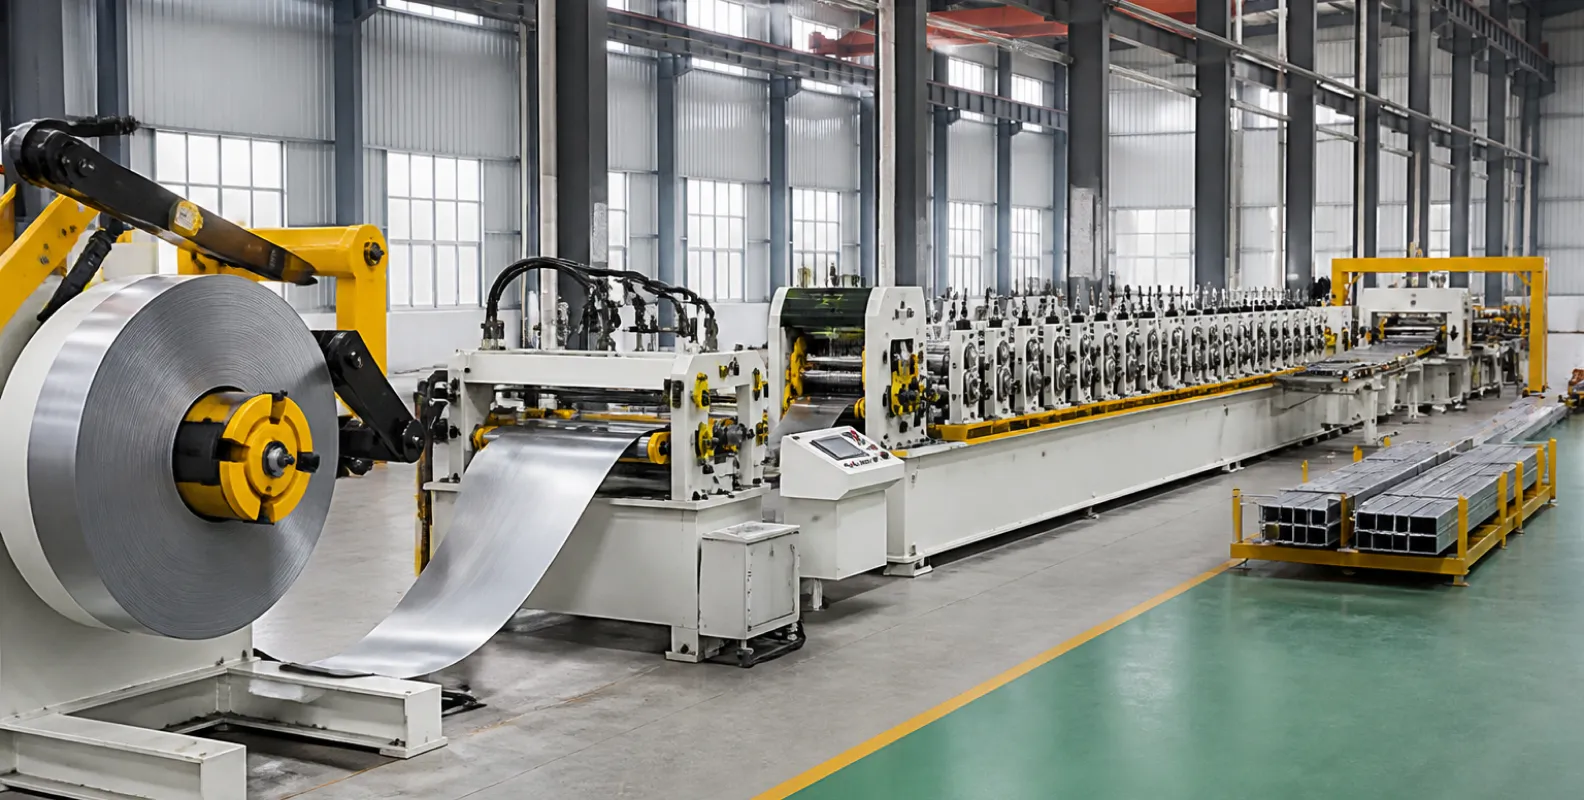
التبديل الأوتوماتيكي بين C/Z
الطلبات المختلطة هي الحالة الطبيعية لأعمال المباني الفولاذية، لذا فإن زمن التبديل يحدد الإنتاج اليومي الحقيقي. تستخدم المطحنة ضبطًا بمحركات: يختار المشغل المقطع والمقاس على الشاشة، وتضبط فجوات البكرات وعرض الجناح نفسها تلقائيًا. يستغرق التبديل بين C وZ، أو بين ارتفاعات الجوانح، دقائق بدلًا من نصف يوم من العمل اليدوي بالفواصل. لذلك تغطي آلة واحدة قائمة القطاعات الكاملة لمشروع دون الحاجة إلى خط ثانٍ.
التثقيب الداخلي لوصلات PEB
تحقق القطاعات قيمتها عند الوصلات. يثقب الخط فتحات الجوانح لقضبان مقاومة الترهل وفتحات الحواف لتثبيت الألواح بينما الشريط لا يزال مستويًا، قبل التشكيل. يحافظ تحديد المواضع بالسيرفو على دقة مواقع الفتحات عند سرعة الخط الكاملة، وتُخزن أنماط الفتحات كبرامج، فيصبح المشروع المتكرر مجرد عملية استدعاء. يلغي التثقيب الداخلي خطوة الحفر الثانوية التي تبطئ ورش التصنيع وتُدخل أخطاء في المواضع.
تخطيط المصنع والإنتاجية
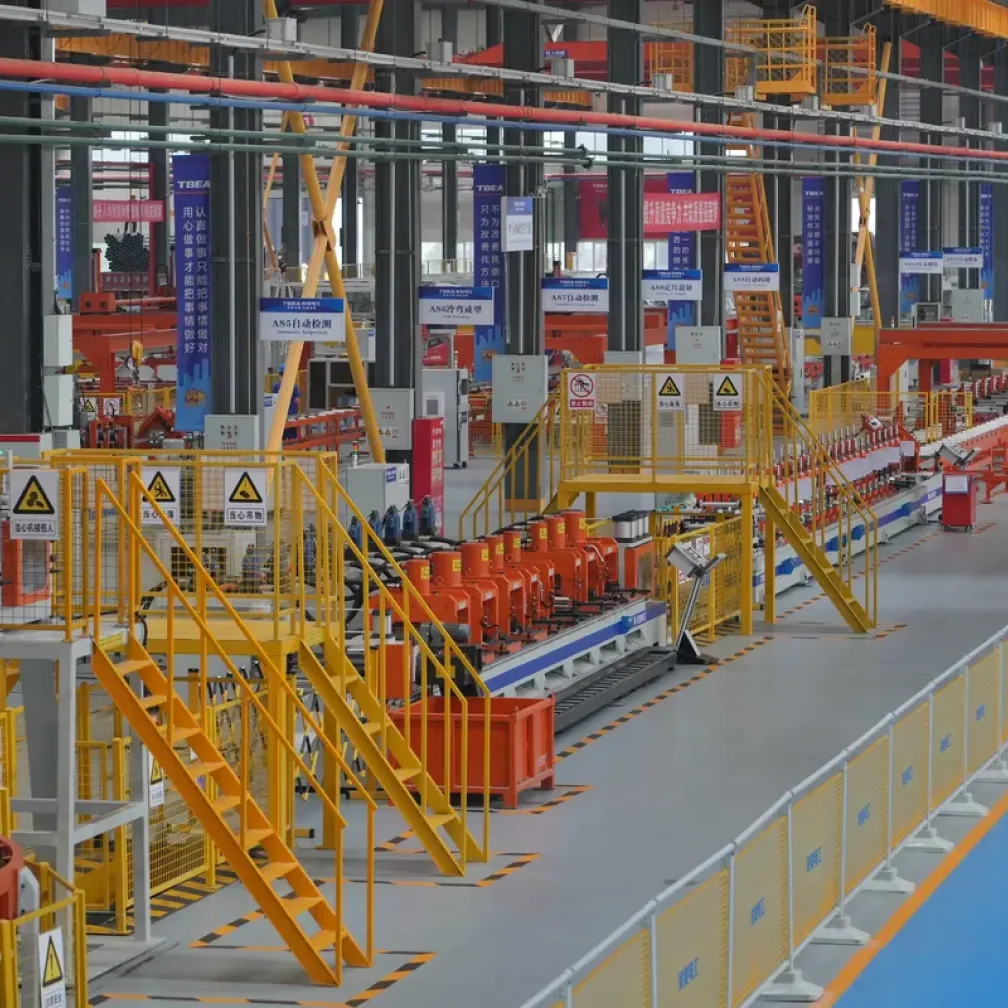
تتراوح سرعة الخط لأعمال القطاعات من 10 إلى 30 مترًا/دقيقة حسب السماكة والمقطع. مثال عملي: قطاع Z بسماكة 3 مم بوزن نحو 5 كجم/م يعمل بسرعة 20 مترًا/دقيقة ينتج نحو 6 أطنان في الساعة بالسرعة الكاملة. يستخدم التخطيط الواقعي نسبة تشغيل 60 إلى 70 بالمئة لتغيير اللفائف والتبديلات والتجميع، لذا تدعم الوردية الواحدة حمولة شهرية كبيرة. متطلبات المصنع متواضعة: اترك 40 إلى 60 مترًا من الطول المستقيم للخط، ورافعة علوية بسعة 5 أطنان للفائف، وأرضية خرسانية مستوية، ومن مشغلين إلى ثلاثة لكل وردية مع رافعة شوكية للحزم.
الإنتاج الداخلي مقابل شراء القطاعات
تستند الجدوى الاقتصادية إلى ثلاث حقائق. أولًا، القطاعات مقاطع طويلة مجوفة، وأجور شحنها هي في الغالب ثمن نقل الهواء؛ الإنتاج في موقع التصنيع يلغي تلك التكلفة. ثانيًا، تضيف مطحنة الدرفلة الخارجية هامشها على كل طن، بينما يحوّل خطك الخاص اللفائف إلى قطاعات بتكلفة التحويل وحدها. ثالثًا، القطع الداخلي وفق قوائم المشاريع الحية يلغي مخزون الفائض ومخاطر النقص معًا. عندما يصل الاستهلاك الشهري إلى المستوى الذي يغطي فيه الهامش وأجور الشحن الموفران قسط الخط، يكون القرار قد حُسم بالفعل؛ وتعتمد نقطة التعادل الدقيقة على سعر اللفائف المحلي وأسعار الشحن لديك، ويمكننا إجراء الحسابات معك أثناء عرض السعر.
التسليم والتركيب والدعم
تكتمل خطوط القطاعات القياسية خلال 30 إلى 45 يومًا، وتستغرق التكوينات المخصصة من 60 إلى 90 يومًا. قبل التغليف، يجتاز كل خط تجربة تشغيل لمدة 48 ساعة بشريط حقيقي في مصنعنا. يُرتب الشحن على أساس FOB أو CFR أو CIF أو حتى باب المنشأة. يسافر مهندسو THRONCH للتركيب والتشغيل التجريبي، الذي يستغرق من 3 إلى 5 أيام، ويدربون مشغليك قبل التسليم. يحمل الخط ضمانًا لمدة 12 شهرًا مع 18 شهرًا على المكونات الأساسية، وتُجاب الاستفسارات الفنية خلال 24 ساعة طوال عمر الآلة.
ابدأ مشروع إنتاج القطاعات الخاص بك
أرسل إلينا قائمة مقاطعك مع ارتفاعات الجوانح ونطاق السماكة وهدف الحمولة الشهرية، وسيرد مهندسونا بعرض خط كامل يتضمن التكوين ورسم التخطيط وجدول التسليم. التكوينات المرجعية للآلات الفردية موجودة في صفحة آلة تشكيل لف قطاعات CZ، مع طرازات مخصصة لإنتاج قطاعات C وقطاعات Z وقطاعات U، وخيارات أوتوماتيكية بالكامل ضمن آلة التشكيل باللف الأوتوماتيكية. تواصل معنا على amy@thronch.com.
الأسئلة الشائعة
ما المقاطع التي يمكن لخط قطاعات CZ واحد إنتاجها؟
ينتج الخط الواحد قطاعات C وقطاعات Z ومقاطع U. تغطي الارتفاعات من 80 إلى 400 مم بالضبط بمحركات، ويتم التبديل بين المقاطع والمقاسات من شاشة اللمس في دقائق.
ما الفرق بين قطاعات C وZ في الاستخدام؟
يعمل قطاع C كعضو ببحر واحد يستند على العوارض. أما قطاع Z فيتداخل مع القطعة التالية عند كل دعامة ويعمل كعارضة مستمرة، فيحمل الحمل نفسه على بحر أطول. تستخدم معظم الأسقف الكبيرة قطاعات Z، مع مقاطع C للشدات والبحور القصيرة.
ما سرعة تشغيل خط إنتاج القطاعات؟
تعمل خطوط القطاعات القياسية بسرعة 10 إلى 30 مترًا في الدقيقة حسب سماكة الشريط وحجم المقطع. الشريط عالي القوة السميك يعمل ببطء أكبر؛ أما الشريط المجلفن الرقيق فيعمل عند الحد الأعلى من النطاق.
ما المواد والسماكات التي يمكن للخط معالجتها؟
تعالج الطرازات القياسية شريطًا بسماكة 1.5 إلى 3.5 مم من المجلفن بالغمس الساخن، والدرجات عالية القوة S350GD وS450GD، والفولاذ الأسود Q235 أو Q355. تتوفر تكوينات أثقل للمقاطع الهيكلية السميكة عند الطلب.
كم عدد المشغلين الذين يحتاجهم الخط؟
يكفي من مشغلين إلى ثلاثة لكل وردية لتغطية تحميل اللفائف والإشراف والتجميع، بالإضافة إلى سائق رافعة شوكية لنقل اللفائف والحزم الجاهزة.
هل يمكن تخصيص أنماط الفتحات؟
نعم. تُثقب فتحات الجوانح والحواف داخل الخط وفق رسوماتك قبل التشكيل، وتُخزن الأنماط كبرامج PLC. فتحات البراغي للوحات الوصل وفتحات قضبان مقاومة الترهل هي الطلبات القياسية.
كم تستغرق عملية التركيب والتشغيل التجريبي؟
يستغرق التركيب والتشغيل التجريبي في الموقع من 3 إلى 5 أيام مع مهندسي THRONCH، بما في ذلك تدريب المشغلين. يُسلَّم الخط وهو ينتج قطاعات ضمن التفاوت المطلوب.
ما المهلة الزمنية لخط قطاعات كامل؟
تُشحن التكوينات القياسية خلال 30 إلى 45 يومًا من تأكيد الطلب. تستغرق الخطوط المخصصة بمقاطع خاصة أو حزم أتمتة من 60 إلى 90 يومًا، ويكمل كل خط تجربة تشغيل لمدة 48 ساعة قبل الشحن.
-

THRONCH
مصنّع ماكينات التشكيل بالدرفلة على البارد
شركة THRONCH هي مصنع مباشر متخصص في خطوط التشكيل بالدرفلة على البارد المخصصة ومجموعات ماكينات صناعة الأنابيب الملحومة. وبفضل أكثر من عشر سنوات من الخبرة الهندسية، نشارك الرؤى التقنية ونقدم معدات عالية الدقة.