


À l’entrée du quatrième trimestre 2026, la construction mondiale d’infrastructures électriques connaît un pivot structurel. La croissance exponentielle des centres de données hyperscales, portée par les besoins avancés en calcul d’intelligence artificielle, ainsi que le déploiement rapide des gigafactories de véhicules électriques, ont radicalement modifié le paysage d’approvisionnement des systèmes de gestion de câbles industriels. Les entrepreneurs EPC abandonnent le cheminement de câbles commercial léger au profit de chemins de câbles et d’échelles à câbles en acier à usage intensif et à haute capacité. Ces installations exigent l’acheminement de milliers de gros alimentateurs haute tension et de troncs de fibres optiques sensibles, ce qui nécessite des structures de support conçues pour des charges extrêmes, une dissipation thermique stricte et une conformité sismique rigoureuse.
Pour les fabricants d’acier et de composants électriques, cette évolution représente un marché très lucratif mais techniquement exigeant. La production de systèmes de gestion de câbles de qualité industrielle exige de transformer des bobines d’acier à haute limite d’élasticité en profilés complexes et fortement perforés à grande vitesse. Cette note sectorielle examine les normes techniques qui animent le marché des chemins de câbles de fin 2026 et détaille la mécanique du profilage à froid continu nécessaire pour répondre à la demande croissante de ces composants d’infrastructure critiques.
Normes d’ingénierie et classifications de charge
La fabrication des chemins de câbles et des échelles à câbles est strictement régie par des normes électromécaniques internationales. En Amérique du Nord, NEMA VE 1 définit les exigences de référence pour les systèmes de chemins de câbles métalliques, notamment les classifications portée/charge comme 8A, 12C ou 20C, qui définissent la charge de service sûre sur des portées de support données. À l’international, IEC 61537 spécifie les exigences et les essais des systèmes de chemins de câbles et d’échelles à câbles pour installations électriques.
Selon ces codes, un chemin de câbles à usage intensif doit supporter non seulement le poids mort statique considérable des câbles en cuivre, mais aussi les charges dynamiques pendant le tirage des câbles et les contraintes environnementales comme le vent ou la glace dans les installations pétrochimiques extérieures. La flèche est fortement réglementée ; les spécifications d’ingénierie typiques limitent la flèche longitudinale d’un chemin de câbles entièrement chargé à 1/200 de la portée. Atteindre ce rapport rigidité/poids élevé repose sur le travail à froid de la bande d’acier en rails latéraux profonds en C ou en Z avec retours de bord, augmentant fortement le moment d’inertie.
Exigences métallurgiques et gestion thermique
Les chemins de câbles industriels sont généralement profilés à partir d’aciers de construction à faible teneur en carbone, comme Q235B ou Q345B, puis galvanisés à chaud (HDG) après fabrication afin d’assurer un revêtement de zinc continu sur tous les bords poinçonnés. Pour les applications intérieures de centres de données, les bobines prégalvanisées (DX51D+Z275 ou alliages avancés zinc-aluminium-magnésium) sont largement utilisées pour éliminer le goulot de galvanisation après fabrication.
La caractéristique déterminante d’un chemin de câbles moderne pour centre de données est sa capacité de gestion thermique. Les câbles d’alimentation à forte intensité génèrent beaucoup de chaleur. Pour éviter le déclassement des câbles, c’est-à-dire la réduction de leur capacité de transport de courant due à l’accumulation de chaleur, le chemin de câbles en acier doit favoriser un flux d’air maximal. Cela exige de poinçonner une matrice dense de fentes de ventilation dans la base, produisant souvent un taux d’ouverture de 30% à 40%. Le poinçonnage d’un tel volume de matière dans des bobines à haute limite d’élasticité pose de graves défis mécaniques avant même que la bande n’atteigne le laminoir.
Le goulot de la perforation : poinçonnage servo à usage intensif
Dans une ligne de production de gestion de câbles continue, la station de poinçonnage est le chemin critique. Comme les motifs de ventilation sont denses et que l’épaisseur d’acier est importante (de 1.5 mm à 3.0 mm), un tonnage considérable est nécessaire. Les fabricants déploient des presses à portique mécaniques de 300 à 500 tonnes ou des stations hydrauliques rapides équipées d’outils progressifs à plusieurs rangées.
La précision de l’alimentateur servo est primordiale. Il doit faire avancer la bande d’acier lourde avec une tolérance de pas de ±0.15 mm par course. Si le pas dévie, les fentes pré-poinçonnées se désaligneront des rayons de pliage ultérieurs dans la profileuse, provoquant une déformation de l’âme et compromettant l’intégrité structurelle du chemin de câbles final. En outre, le poinçonnage de l’acier prégalvanisé exige des poinçons en acier à outils Cr12MoV ou D2 fortement polis et traités cryogéniquement afin d’empêcher le grippage du zinc, phénomène où le zinc fondu adhère à l’outillage, créant des bavures et accélérant l’usure des poinçons.
Mécanique de profilage des chemins de câbles
Une fois perforée, la bande entre dans la machine de profilage de chemins de câbles. Un chemin de câbles standard à fond plein ou à auges perforées possède une âme large et plane ainsi que des rails latéraux verticaux qui se replient vers l’intérieur pour créer un bord arrondi sûr. Le laminoir comprend généralement 18 à 24 stations de rouleaux pour exécuter progressivement ces pliages profonds à 90 degrés et les lèvres de retour sans étirer l’âme pré-poinçonnée.
Le défi majeur des fabricants est la variabilité des produits. Un seul projet de centre de données exige des chemins de câbles de 100 mm de largeur pour les circuits de dérivation jusqu’à 900 mm pour la distribution principale. Auparavant, changer la largeur d’une machine de profilage signifiait retirer manuellement les cages extérieures et remplacer des dizaines d’entretoises en acier lourdes, un processus pouvant exiger jusqu’à six heures d’arrêt.
La norme industrielle de fin 2026 impose une flexibilité automatisée. Une machine de profilage de chemins de câbles perforés moderne de haut niveau repose sur un châssis duplex en porte-à-faux. Un côté du laminoir est fixe, tandis que tout le côté opposé se déplace latéralement sur des guidages linéaires de haute précision entraînés par des moteurs servo et des vis à billes. L’opérateur saisit simplement la largeur souhaitée sur l’écran tactile PLC, et la machine ajuste automatiquement la largeur de la ligne de passes en moins de deux minutes. Cette capacité de changement rapide permet aux fabricants de produire par lots juste à temps (JIT), éliminant les stocks excessifs de produits finis.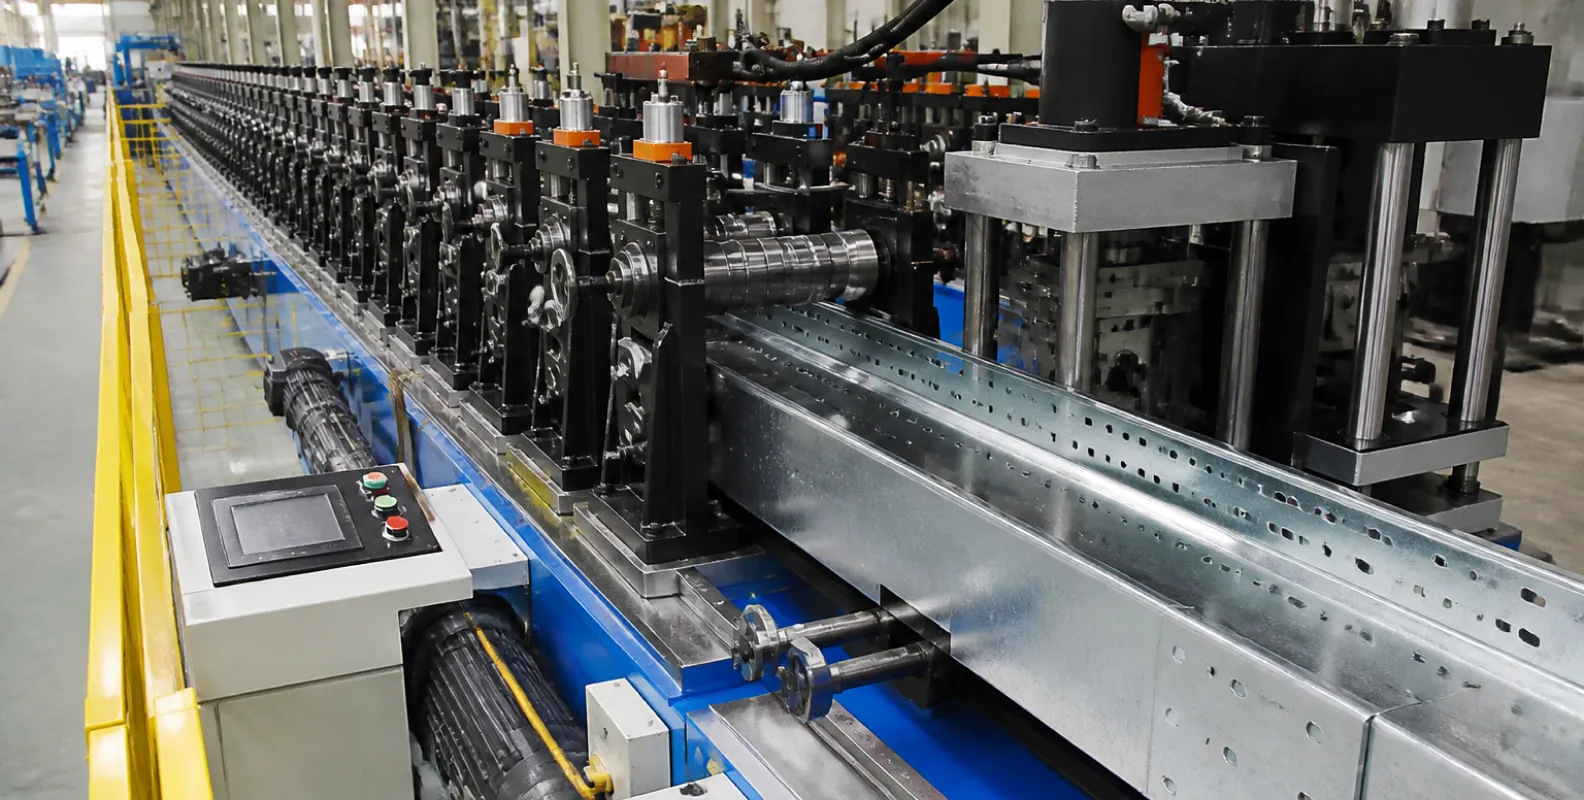
Production d’échelles à câbles : ingénierie des échelons et des rails
Alors que les chemins de câbles perforés gèrent la distribution générale, les troncs d’alimentation les plus lourds sont acheminés par des échelles à câbles. Une échelle à câbles offre un flux d’air maximal et des capacités de portée supérieures, couvrant souvent 6 mètres entre supports. Les échelles sont constituées de deux rails latéraux indépendants reliés par des échelons transversaux.
La production d’échelles exige une mécanique entièrement différente de celle des chemins de câbles en auge. Les rails latéraux sont des profilés en C profonds produits sur des lignes de profilage dédiées. Simultanément, les échelons, souvent des profilés en C fendus ou des formes tubulaires, sont fabriqués sur une ligne séparée. L’opération critique est l’assemblage.
L’intégration efficace de ces composants exige une cellule d’assemblage automatisée, souvent installée directement en aval d’une machine de profilage d’échelles à câbles. Les échelons sont insérés dans les rails latéraux pré-poinçonnés et fixés de manière permanente. Alors que la fabrication traditionnelle reposait sur le soudage MIG manuel, qui déforme l’acier par apport de chaleur et détruit les revêtements prégalvanisés, les installations modernes de 2026 utilisent la technologie automatisée de clinchage TOX. Le clinchage applique une pression mécanique localisée extrême pour emboîter l’échelon et le rail sans chaleur ni consommables, préservant le revêtement de zinc et offrant un joint très résistant aux vibrations et à la fatigue.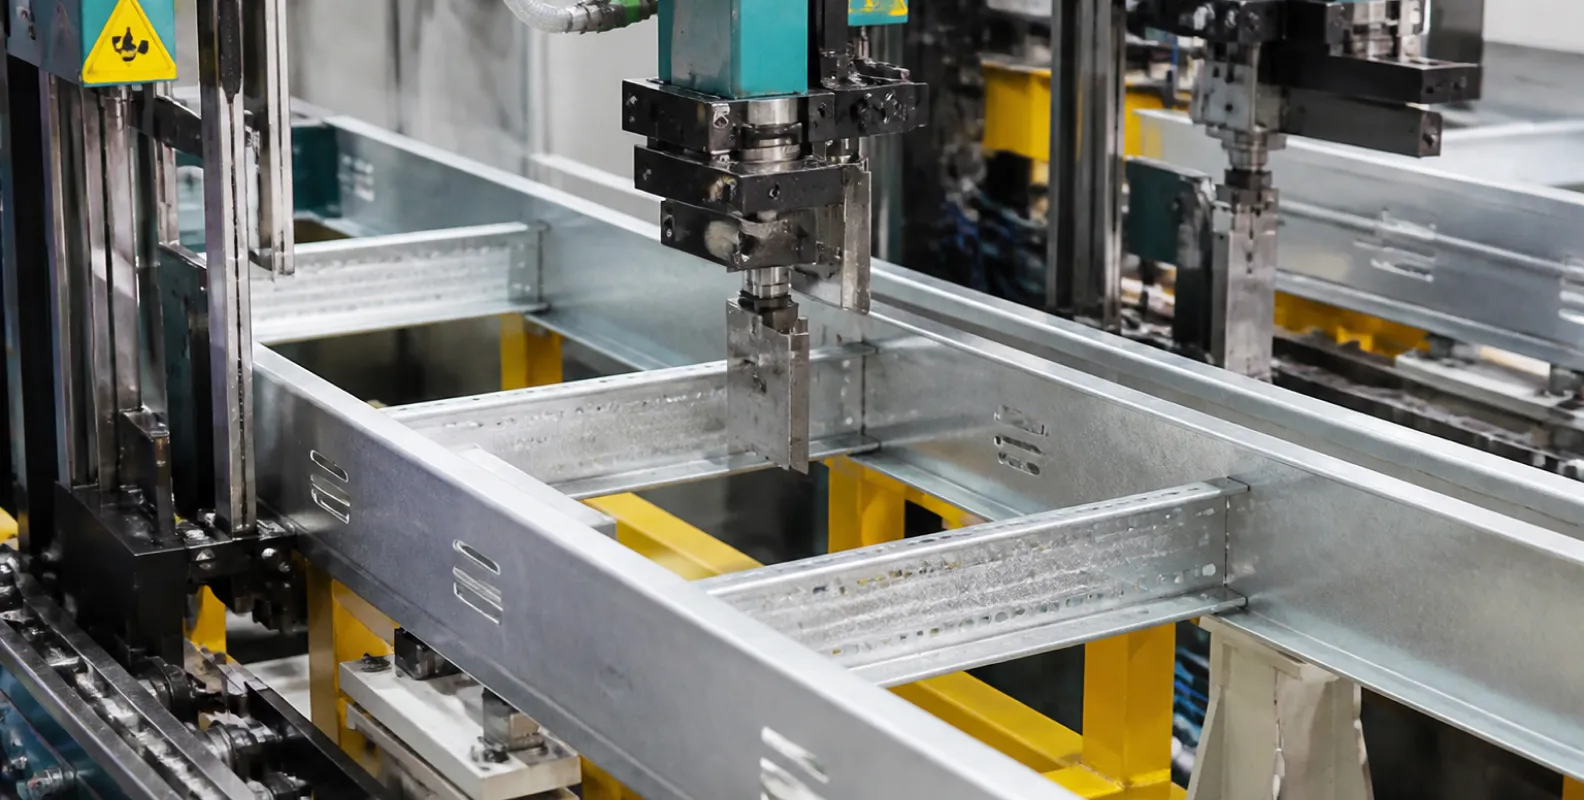
Cisailles hydrauliques suiveuses et contrôle de ligne
Les lignes de profilage de chemins de câbles et d’échelles exigent une technologie de coupe sans arrêt pour rester commercialement viables. Arrêter une bande lourde pour la couper introduit de fortes charges de choc dans la transmission et provoque une déformation du profilé au point d’arrêt. Ces lignes utilisent donc des cisailles volantes hydrauliques suiveuses. Le chariot de coupe accélère par moteur servo pour se synchroniser exactement avec la vitesse du profilé en mouvement. Une fois la vitesse atteinte, une matrice de coupe profilée sur mesure tranche proprement la section complexe sans écraser les ailes verticales. La ligne fonctionne en continu à 12 à 20 mètres par minute, empilant directement les composants finis pour une expédition immédiate vers le chantier.
Implications stratégiques pour les EPC et les fabricants
Le volume actuel de construction de centres de données et d’installations industrielles a révélé de graves goulots d’étranglement dans l’approvisionnement traditionnel en systèmes de gestion de câbles à usage intensif. Dépendre de fournisseurs externes pour des largeurs spéciales de chemins de câbles ou des échelles à forte épaisseur entraîne souvent des délais de plusieurs mois, menaçant les dates critiques de mise sous tension des projets.
En internalisant la production grâce à une technologie automatisée de profilage à changement rapide, les fabricants régionaux d’acier et les grands EPC obtiennent un contrôle total de leur chaîne d’approvisionnement. Ils peuvent transformer à la demande des bobines d’acier brut largement disponibles en composants d’infrastructure à forte marge, en contournant totalement les pénalités de fret volumétrique liées au transport océanique de chemins de câbles préfabriqués et vides.
THRONCH est spécialisé dans l’ingénierie et la fabrication de lignes de production de profilage continues entièrement automatisées pour la gestion industrielle des câbles. Nos systèmes à usage intensif sont conçus spécifiquement pour les aciers de construction épais et comprennent des réglages de largeur servo, des presses de perforation à haut tonnage et des cisailles suiveuses sans arrêt. Pour examiner les plans d’usine, les configurations d’outils de poinçonnage et les spécifications personnalisées de ligne pour vos prochains projets d’infrastructure, contactez notre équipe d’ingénierie à l’adresse amy@thronch.com.
-

THRONCH
Fabricant de machines de profilage à froid
THRONCH est un fabricant direct, spécialisé dans les lignes de profilage à froid personnalisées et les ensembles de machines pour tubes soudés. Fort de plus de dix ans d'expérience en ingénierie, nous partageons des insights techniques et fournissons des équipements de haute précision.



