


La logistique du commerce électronique et l’entreposage frigorifique ont entraîné une expansion sans précédent des infrastructures de stockage à haute densité. Les systèmes automatisés de stockage et de récupération (ASRS) et les racks à palettes sélectifs traditionnels exigent des charpentes conçues avec des tolérances extrêmes. L’ossature de ces systèmes est constituée de montants en acier et de longerons à gradin horizontaux porteurs. Contrairement aux aciers de construction standard, les rayonnages d’entrepôt reposent sur des profilés formés à froid, fins et à haute résistance, qui maximisent le rapport résistance/poids. Produire ces composants avec une précision dimensionnelle stricte est essentiel, car de légères déviations du pas des trous ou de la torsion du profilé compromettront les navettes automatisées et pourront entraîner une défaillance structurelle catastrophique sous les charges dynamiques des chariots élévateurs.
Comprendre les intrants métallurgiques, la géométrie structurelle et le processus continu de profilage à froid de précision est essentiel pour les fabricants de rayonnages qui augmentent leur production. Ce guide technique examine les normes d’ingénierie régissant les composants de racks à palettes et détaille la mécanique du profilage industriel nécessaire pour fabriquer rapidement des montants à encoches en larme et des longerons à gradin.
Normes mondiales de rayonnage et ingénierie des charges
La conception et la fabrication des racks de stockage industriels en acier sont régies par des codes d’ingénierie internationaux qui imposent les coefficients de sécurité, les épaisseurs d’acier et les protocoles d’essai. En Amérique du Nord, le Rack Manufacturers Institute (RMI) définit la norme ANSI/MH16.1, qui encadre la conception, les essais et l’utilisation des racks de stockage industriels en acier. Cette norme impose des essais rigoureux de flambement des montants, de flèche des longerons et de rigidité de la connexion entre montant et longeron.
Sur le marché européen, la norme EN 15512 fournit les principes de conception structurelle des systèmes de stockage statiques en acier. Le contrôle de la flèche est une exigence essentielle de toutes les normes. Pour les longerons à gradin, la flèche verticale maximale sous charge d’exploitation uniformément répartie est généralement limitée à 1/180 de la portée libre. Pour les montants, la compression axiale et le flambement en torsion sont les principaux modes de défaillance. Pour répondre à ces exigences structurelles sans ajouter de poids mort excessif, les fabricants s’appuient sur des géométries de section complexes réalisables uniquement par profilage à froid.
Spécifications des matériaux : aciers faiblement alliés à haute résistance
La capacité de charge d’un rack de stockage est directement liée à la limite d’élasticité de la bobine de base. L’acier commercial standard est inadapté aux rayonnages modernes de grande hauteur. Les fabricants spécifient généralement des aciers de construction faiblement alliés à haute résistance (HSLA). Les nuances courantes comprennent Q235B et Q345B (limite d’élasticité ≥345 MPa) sur les marchés asiatiques, ainsi que S355JR ou SS400 à l’international. Pour les zones sismiques ou les installations ASRS de très grande hauteur dépassant 30 mètres, des nuances avancées comme S420MC ou S460MC sont de plus en plus utilisées.
Ces matériaux sont traités soit sous forme de bobines laminées à chaud, décapées et huilées (HRPO), nécessitant une peinture en poudre après fabrication, soit sous forme de bobines prégalvanisées (comme Z275) pour les entrepôts frigorifiques et les applications extérieures. L’utilisation d’acier à haute limite d’élasticité produit un retour élastique important pendant le formage. Par conséquent, la conception des passes de rouleaux doit sur-cintrer le matériau à certaines stations pour compenser la reprise élastique, ce qui exige une analyse par éléments finis (FEA) sophistiquée pendant la phase d’ingénierie de l’outillage.
Géométrie des profilés : montants et longerons à gradin
La performance d’un système de rayonnage dépend entièrement de la forme de son profilé.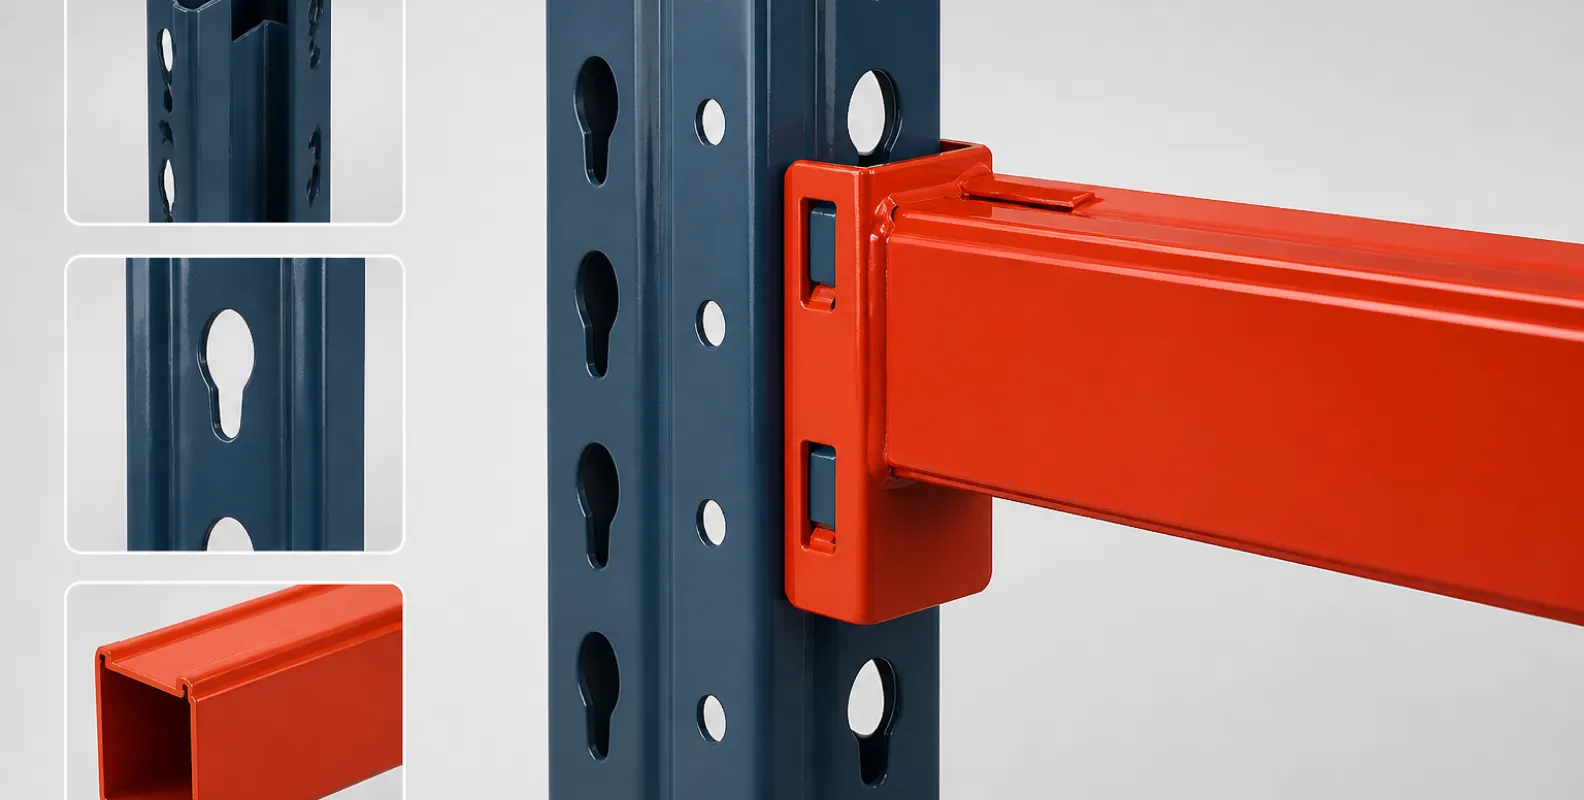
Le montant vertical
Le montant est généralement formé en profilé « Omega » ou en profilé en C modifié avec plusieurs retours de bord. La face frontale comporte une série continue de fentes poinçonnées, la plus répandue étant le motif « en larme » aux États-Unis, ou des trous de serrure rectangulaires/hexagonaux en Europe. Ces perforations permettent aux longerons à gradin de s’engager et de se verrouiller à différentes hauteurs, généralement par incréments de 50.8 mm (2 pouces). Les retours de bord à l’arrière du profilé assurent la rigidité en torsion et sont percés de trous circulaires pour boulonner le réseau de contreventements diagonaux et horizontaux. Les largeurs de face courantes vont de 75 mm à 120 mm, avec des épaisseurs de matière de 1.5 mm à 3.0 mm.
Le longeron à gradin
Les longerons à gradin s’étendent horizontalement pour supporter les charges des palettes. Ils sont fabriqués selon deux configurations principales : le longeron tubulaire à gradin profilé et le longeron caisson à emboîtement. Un longeron à gradin possède une gorge intégrée (le « gradin ») sur sa face intérieure, conçue pour recevoir un plancher grillagé, des traverses ou des panneaux en bois au ras du sommet du longeron. Pour obtenir une section tubulaire fermée par formage à froid, les bords de la bande sont pliés vers l’intérieur pour s’emboîter, ou soudés en continu en ligne. La géométrie fermée en caisson résiste à la rotation en torsion lorsqu’elle est chargée de manière asymétrique par un chariot élévateur.
La ligne de production continue de profilage
La fabrication rentable de composants de rayonnage exige une ligne de production de racks de stockage à grand volume et entièrement synchronisée. Le processus intègre le déroulage, le poinçonnage servo de précision, le formage à froid et les technologies de cisaille volante dans une opération fluide fonctionnant à 15 à 25 mètres par minute.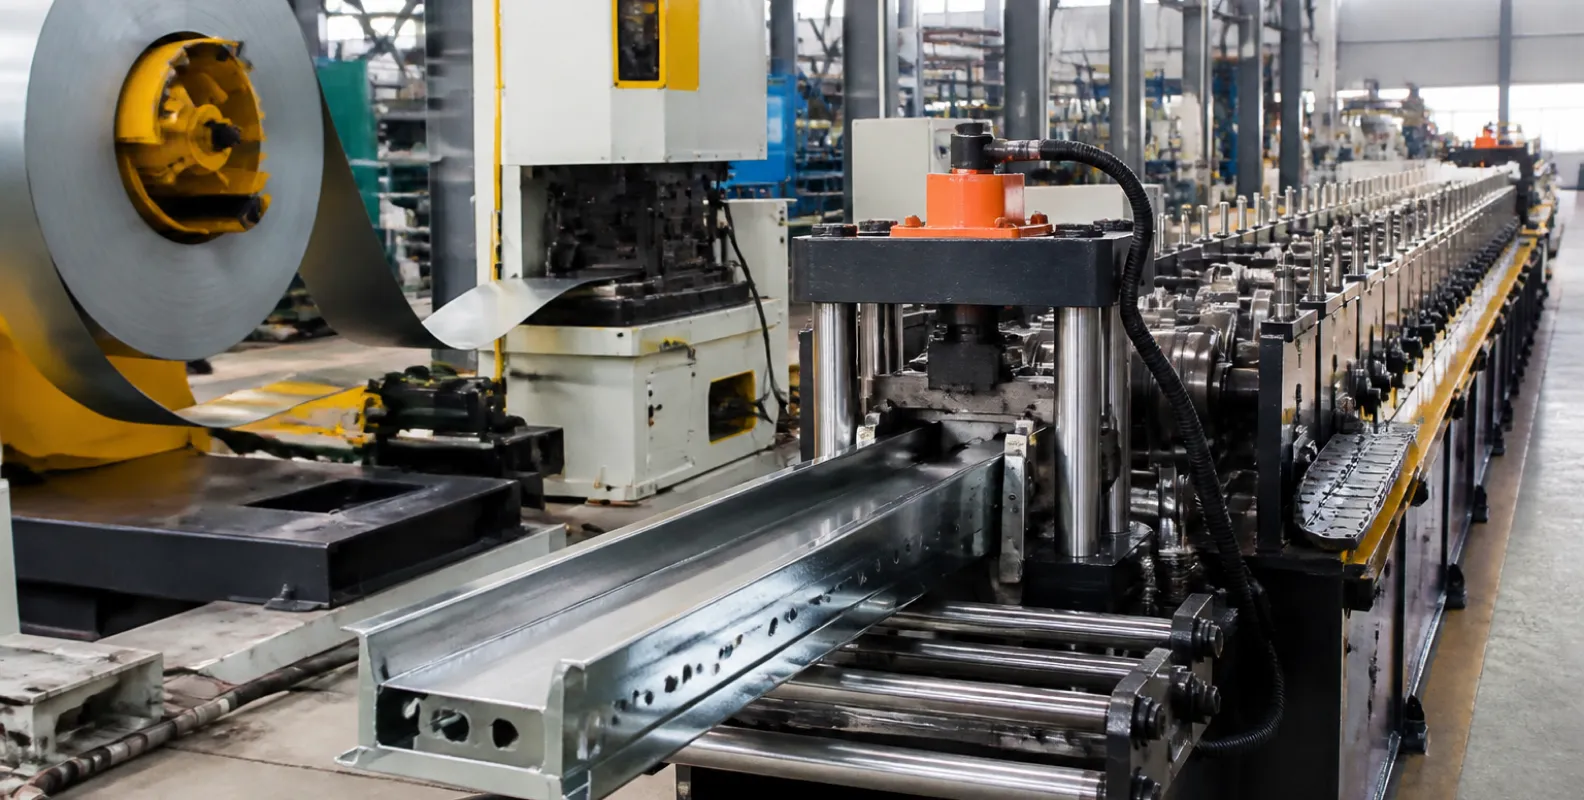
Déroulage, planage et poinçonnage servo
La production commence par un dévidoir motorisé à double mandrin, qui alimente une bobine d’acier de 3 à 5 tonnes dans une planeuse de précision. La planeuse utilise des rouleaux décalés pour éliminer la courbure de bobine et les contraintes internes. Comme les montants nécessitent des motifs de perforation complexes sur toute leur longueur, la bande plane entre dans une presse de poinçonnage mécanique ou hydraulique rapide à servocommande. La précision de cette étape est primordiale ; le pas centre à centre entre les fentes en larme doit être maintenu à ±0.2 mm sur plusieurs mètres afin que les longerons se verrouillent de niveau et d’aplomb sur site.
Le laminoir de profilage
La bande perforée entre dans la machine de profilage de racks de stockage. La production d’un montant Omega à retours profonds exige 20 à 26 stations de profilage séquentielles. Le cintrage progressif répartit graduellement la déformation, empêchant les fentes pré-poinçonnées de s’étirer ou de se déformer. Les rouleaux de formage sont usinés avec précision dans un acier à outils à haute teneur en carbone et en chrome (comme Cr12MoV ou D2) et durcis sous vide à HRC 58-62 pour résister au frottement abrasif de l’acier à haute résistance. La mécanique fondamentale de ce pliage incrémental est présentée dans notre analyse technique sur ce qu’est une machine de profilage à froid.
Redressage et coupe hydraulique par cisaille suiveuse
À la sortie de la dernière station de rouleaux, le profilé traverse une tête turque ou un bloc de redressage pour corriger toute flèche ou torsion causée par la libération des contraintes du matériau. Une cisaille hydraulique suiveuse coupe ensuite le profilé continu à la longueur programmée. La matrice de coupe est profilée sur mesure pour correspondre exactement à la section complexe du montant ou du longeron, garantissant une coupe sans déformation et sans écraser les retours de bord. Le système PLC coordonne la vitesse du chariot suiveur avec la vitesse de ligne, permettant une coupe sans arrêt.
Configuration de l’équipement et changements de série
L’un des principaux défis opérationnels des fabricants de rayonnages est la gestion de différentes tailles de profilés. Une usine standard doit produire des montants de 80 mm, 90 mm et 100 mm de largeur, ainsi que plusieurs hauteurs de longerons. Les machines de profilage traditionnelles exigeaient un démontage complet de l’outillage pour changer de largeur, entraînant des jours d’arrêt.
Les lignes industrielles modernes résolvent ce problème grâce à des systèmes de cassettes sur embase ou à un réglage motorisé de la largeur. Dans un système à cassette, toute la section de formage (cages, arbres et rouleaux) est montée sur une base amovible. Un pont roulant remplace la cassette entière en moins de 45 minutes. Alternativement, les machines duplex à console utilisent des vis motorisées pour ajuster automatiquement la distance entre les rouleaux gauche et droit via le PLC, permettant un changement de largeur en quelques minutes sans déposer l’outillage. Pour les usines visant une flexibilité et une disponibilité maximales, l’évaluation de ces technologies de changement rapide est l’étape la plus critique de l’achat d’équipements d’investissement.
Opérations post-formage : soudage et revêtement
Bien que la ligne de profilage produise les principaux éléments structurels, des opérations secondaires sont nécessaires pour terminer l’assemblage. Des supports de connexion (plaques d’extrémité) doivent être soudés aux deux extrémités des longerons à gradin. Ces supports comportent les broches ou crochets extrudés qui s’engagent dans les encoches en larme des montants. Ce processus est généralement automatisé à l’aide de cellules de soudage MIG robotisées dans des gabarits robustes afin d’assurer un alignement précis à 90 degrés. Après le soudage, les composants non galvanisés passent par une ligne automatisée de revêtement en poudre, qui applique une finition époxy durable et très visible, cuite à haute température.
Conclusion et mise en œuvre en usine
La production de racks de stockage d’entrepôt est une application hautement spécialisée du profilage à froid continu. Respecter les normes internationales rigoureuses de flèche et de flambement exige des matériaux à haute limite d’élasticité, des tolérances de poinçonnage strictes et une ingénierie avancée des passes de rouleaux. Pour les fabricants, le passage de l’achat de profilés génériques à l’investissement dans une ligne automatisée de montants et de longerons garantit l’autonomie de la chaîne d’approvisionnement, maîtrise la qualité dimensionnelle et réduit fortement les coûts unitaires dans les environnements à grand volume.
Si vous modernisez votre usine de fabrication de rayonnages d’entrepôt ou si vous avez besoin d’une consultation sur un outillage de profilage personnalisé pour des profilés ASRS propriétaires, les équipes d’ingénierie THRONCH peuvent concevoir une ligne de production complète et optimisée. Envoyez-nous vos plans de section et vos exigences de capacité pour recevoir une proposition détaillée de configuration de ligne.
-

THRONCH
Fabricant de machines de profilage à froid
THRONCH est un fabricant direct, spécialisé dans les lignes de profilage à froid personnalisées et les ensembles de machines pour tubes soudés. Fort de plus de dix ans d'expérience en ingénierie, nous partageons des insights techniques et fournissons des équipements de haute précision.



