


Le tube ERW est un tube en acier fabriqué en formant à froid une bande d’acier plate en tube rond et en soudant le joint longitudinal avec un courant électrique haute fréquence. ERW signifie soudage par résistance électrique. Aucun métal d’apport n’est ajouté : les bords de la bande sont chauffés à la température de forge puis pressés ensemble, de sorte que la soudure vient du métal de base lui-même. ERW est la voie de production la plus courante au monde pour les tubes en acier soudés, couvrant environ 1/2 pouce à 24 pouces de diamètre extérieur. Elle sert au transport de l’eau et du gaz, à la protection incendie, aux structures, aux échafaudages et à l’ingénierie générale. Ce guide explique comment le tube ERW est fabriqué, comment fonctionne le soudage, quelles normes s’appliquent et comment il se compare au tube percé à partir d’une billette pleine.
Comment le tube ERW est fabriqué
Un laminoir ERW est une ligne continue. La bobine entre à une extrémité et le tube fini coupé à longueur sort à l’autre. Les principales étapes sont :
- Préparation de la bobine : la bobine d’acier laminée à chaud est refendue à une largeur de bande proche de la circonférence du tube, et les bords de la bande sont fraisés propres pour le soudage.
- Planage et accumulation : la bande est aplatie, et un accumulateur stocke assez de bande pour maintenir la ligne en marche pendant le chargement et le raccordement de la bobine suivante.
- Formage : une série de galets plie la bande étape par étape en un tube rond ouvert. Cette étape utilise le même principe de pliage progressif que toute machine de profilage à froid.
- Soudage : les deux bords sont chauffés et forgés ensemble en un joint longitudinal, décrit en détail ci-dessous.
- Ébavurage : la bavure en relief laissée par la soudure est raclée des surfaces extérieure et intérieure.
- Traitement thermique de la soudure : la zone soudée est réchauffée par induction puis refroidie à l’air, ce qui normalise la structure granulaire autour du joint.
- Calibrage et dressage : les galets de calibrage amènent le tube au diamètre extérieur et à la circularité finaux.
- Coupe : une scie volante ou une scie froide coupe le tube en mouvement à longueur sans arrêter la ligne.
- Contrôle : la soudure est vérifiée par courants de Foucault ou ultrasons, et les tubes sont testés hydrostatiquement, aplatissement et mesurés avant expédition.
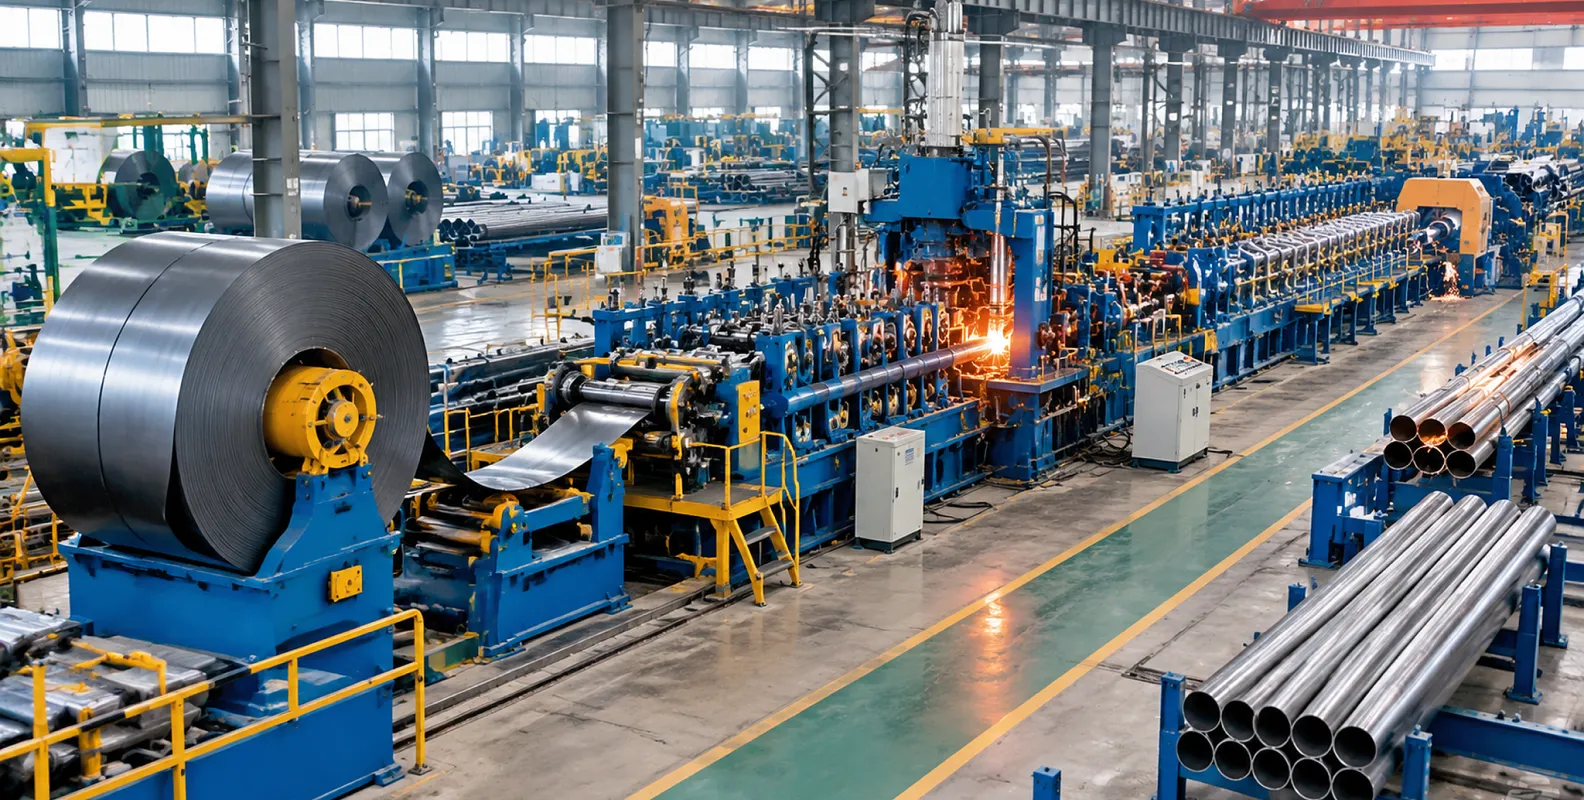
Comment fonctionne le soudage ERW haute fréquence
Le soudage ERW moderne fonctionne au courant alternatif de 100 à 800 kHz. Deux effets électromagnétiques font le travail. L’effet de peau pousse le courant haute fréquence vers la surface de la bande, et l’effet de proximité concentre ce courant le long des deux bords qui se font face juste avant leur rencontre. Les bords atteignent environ 1430 degrés Celsius dans une zone étroite, puis les galets de compression les forgent ensemble. Les oxydes et impuretés sont expulsés avec une petite quantité de métal fondu, formant la bavure retirée ensuite. Comme la chaleur reste dans une bande étroite, la zone affectée thermiquement est faible et le reste du tube conserve sa structure d’origine.
Il existe deux variantes d’équipement. Le soudage par induction haute fréquence utilise une bobine autour du tube et chauffe les bords sans contact. Le soudage par contact alimente le courant via des roues d’électrodes en cuivre rotatives qui touchent les bords de la bande. Les deux sont éprouvés ; l’induction domine sur les tubes de pétrole et de gaz. Il faut savoir que l’ERW n’a pas toujours été aussi fiable : le procédé basse fréquence d’origine, utilisé depuis les années 1920, produisait des soudures sujettes à la corrosion sélective et aux fissures en crochet. Le soudage haute fréquence l’a remplacé vers 1970, et les soudures HF modernes sont acceptées dans les nuances API 5L.
ERW, LSAW et SSAW : les trois voies de tubes soudés
Les tubes soudés suivent trois voies et se partagent le marché par diamètre. ERW forme un tube continu à partir d’une bobine et domine les petits et moyens diamètres jusqu’à 24 pouces, aux vitesses de ligne les plus élevées. LSAW, soudage longitudinal à l’arc submergé, forme des tôles d’acier individuelles en tubes de grand diamètre avec une soudure à pénétration profonde, typiquement de 16 pouces et plus pour les lignes principales haute pression. SSAW, soudage hélicoïdal à l’arc submergé, enroule la bande en hélice, donc une largeur de bande peut servir plusieurs diamètres, ce qui la rend courante sur les grandes conduites d’eau. Lorsqu’un projet exige des diamètres inférieurs à 24 pouces en quantité réelle, ERW est presque toujours la voie la moins coûteuse. Au-dessus de cette taille, ou lorsque des parois épaisses sont requises sur des lignes critiques, les voies soudées à l’arc prennent le relais.
Tube ERW contre tube SMLS
La comparaison standard pour ERW est le tube SMLS, percé et laminé à partir d’une billette ronde pleine et donc sans soudure. Les deux voies diffèrent par capacité et coût :
| Élément | Tube ERW | Tube SMLS |
|---|---|---|
| Matière première | Bobine d’acier laminée à chaud | Billette ronde pleine |
| Voie de formage | Formage à froid plus soudage haute fréquence | Perçage de billette et laminage à chaud |
| Soudure | Un joint longitudinal | Aucune |
| Plage de diamètre extérieur typique | 1/2 pouce à 24 pouces | 1/8 pouce à 28 pouces |
| Précision d’épaisseur de paroi | Excellente, fixée par la bande | Bonne, tolérance plus large |
| Surface | Lisse et uniforme | Plus rugueuse, avec calamine sur tube fini à chaud |
| Coût relatif | Inférieur | Supérieur |
| Meilleure application | Transport d’eau et de gaz, protection incendie, structure, ingénierie générale | Pression maximale, haute température, services critiques de raffinerie et chaudière |
Pour la plupart des travaux de transport et de structure, ERW est le choix économique par défaut, et les soudures HF modernes atteignent les mêmes nuances de tubes de ligne que les tubes issus de billettes. SMLS garde son avantage là où le service est le plus sévère : très haute pression, haute température ou milieux agressifs dans des systèmes critiques. Écrivez les conditions de service dans la spécification et le choix de voie devient généralement évident.
Normes et nuances des tubes ERW
Le tube ERW se commande selon une norme et une nuance, et la norme définit les essais. Les plus courantes sont :
- API 5L : tubes de conduite pour pétrole et gaz, PSL1 et PSL2, nuances B à X70 et X80.
- ASTM A53 Type E : tubes généraux pour pression et usage mécanique, Grade A et Grade B.
- ASTM A500 : tubes structurels formés à froid, y compris sections rondes.
- ASTM A795 : tubes pour systèmes sprinkleurs.
- EN 10217 : tubes en acier soudés pour applications sous pression.
- EN 10219 : profilés creux structurels soudés formés à froid.
Une habitude de commande évite les litiges : précisez la norme, la nuance et, pour les travaux API, le niveau PSL, ainsi que le diamètre extérieur, la paroi, la longueur et la finition des extrémités. PSL2 ajoute des limites chimiques obligatoires, une ténacité à la rupture et des exigences de contrôle non destructif par rapport à PSL1 ; les deux ne sont donc pas interchangeables sur les lignes critiques.
Où le tube ERW est utilisé
Le transport d’eau et les lignes d’alimentation municipales représentent le plus grand volume. Viennent ensuite la distribution et la collecte de gaz, en grande partie sous API 5L. Les systèmes sprinkleurs fonctionnent presque entièrement avec des tubes ERW selon ASTM A795. Les applications structurelles comprennent poteaux, fermes, poteaux de signalisation, échafaudages, clôtures et cadres de serres ; l’ingénierie générale couvre meubles, pièces automobiles et rouleaux de convoyeur. Pour les environnements corrosifs, le tube ERW accepte bien les revêtements : noir ou huilé pour l’intérieur, galvanisé à chaud pour les structures extérieures, et revêtements 3PE ou FBE pour les pipelines enterrés.
Produire des tubes ERW sur un laminoir à tubes
Tout ce qui précède se déroule sur une seule ligne d’équipement : un laminoir à tubes ERW comprend une section de profilage, une soudeuse haute fréquence, des cages de calibrage et un dispositif de coupe, avec un accumulateur à l’avant et des équipements de contrôle à l’arrière. Les entreprises qui achètent régulièrement des tubes soudés atteignent souvent le point où exploiter leur propre laminoir coûte moins cher que d’acheter les tubes.
THRONCH construit des lignes de laminoirs à tubes ERW couvrant les tubes ronds de 59 à 152 mm de diamètre extérieur et des parois de 1.5 à 4 mm, à des vitesses de ligne de 15 à 60 m/min selon la dimension. L’unité de soudage est une soudeuse à induction haute fréquence à semi-conducteurs, et une scie froide volante donne une coupe nette sans bavure aux extrémités. La même plateforme produit des sections carrées et rectangulaires par cages de calibrage ou formage direct, ce qui est couvert sur notre page laminoir à tubes carrés et rectangulaires, tandis que toute la famille de produits est résumée sous machine de formage de tubes. Un laminoir couvre une famille de dimensions par changement de galets ; la liste des dimensions que vous prévoyez de vendre détermine donc le bâti, pas un seul diamètre.
Obtenez une proposition de laminoir pour votre gamme de tubes
Envoyez-nous votre plage de diamètre extérieur cible, l’épaisseur de paroi, la norme et le tonnage mensuel ; les ingénieurs THRONCH renverront une configuration de laminoir avec puissance de soudeuse, plan de jeux de galets et implantation de ligne. Les laminoirs standard sont terminés en 30 à 45 jours, et chaque ligne passe un essai de 48 heures avec bande réelle avant l’emballage. Contactez-nous à amy@thronch.com.
-

THRONCH
Fabricant de machines de profilage à froid
THRONCH est un fabricant direct, spécialisé dans les lignes de profilage à froid personnalisées et les ensembles de machines pour tubes soudés. Fort de plus de dix ans d'expérience en ingénierie, nous partageons des insights techniques et fournissons des équipements de haute précision.



