Ce que produit une machine de profilage de profilés chapeau
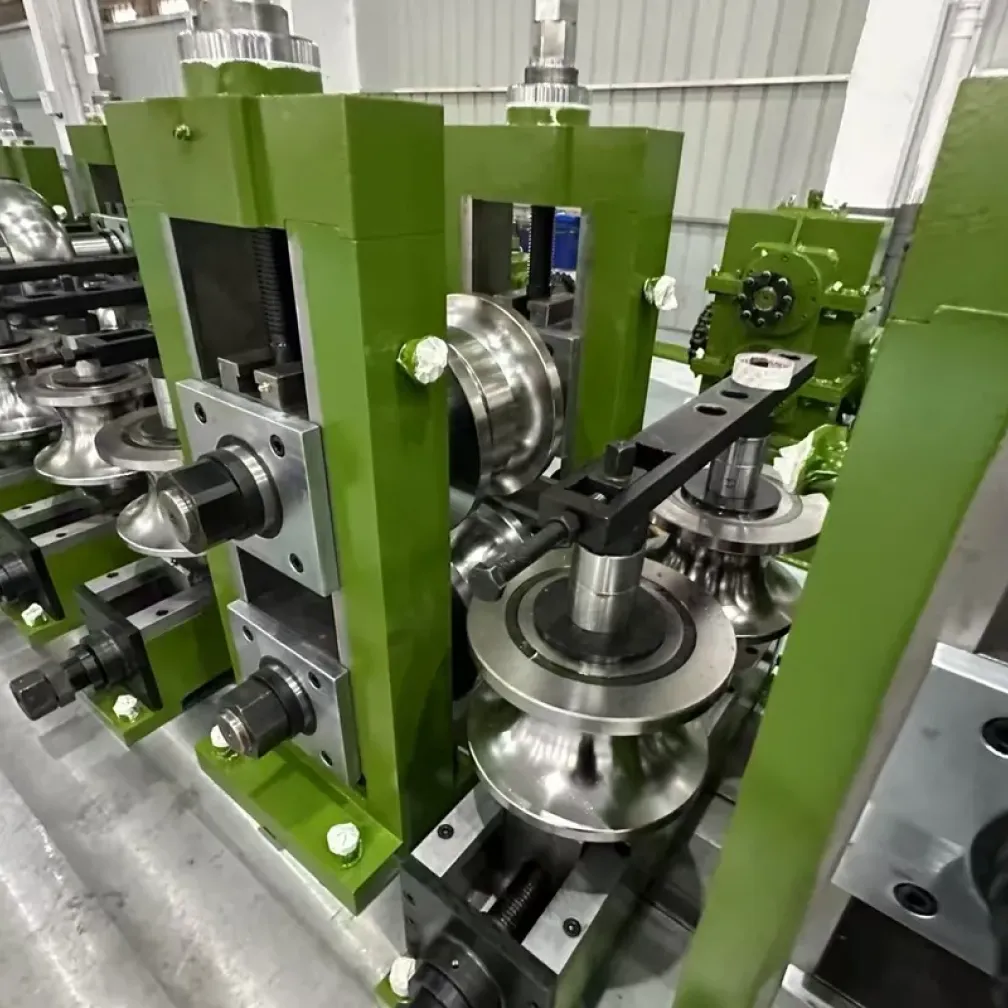
Un profilé chapeau (hat channel) est une section en acier formée à froid en forme de chapeau : une âme centrale surélevée avec des flancs inclinés ou verticaux et deux ailes tournées vers l'extérieur qui reposent à plat contre la surface de support. Les ailes reçoivent les fixations et la partie supérieure surélevée crée une cavité pour le câblage, l'isolation ou le drainage. Selon le marché, les acheteurs appellent ce produit hat channel, top hat ou profil oméga. La machine de cette page forme la version structurelle du profil, de 40 à 150 mm de haut, à partir de bande jusqu'à 400 mm de large, à 10-30 m/min.
Un profil, trois noms de marché
La même section en forme de chapeau se vend sous différents noms selon les régions. Les acheteurs nord-américains spécifient le hat channel pour les travaux de toiture et de charpente. Les marchés structurels britannique, australien et d'Asie du Sud-Est commandent des sections top hat comme substitut économique aux pannes et aux supports de toiture en bois. Les plans européens désignent généralement le profil comme section oméga. Les termes d'achat diffèrent, mais l'exigence de formage reste la même famille de profils, et un seul jeu d'outillage sur cette ligne couvre toute la plage dimensionnelle. Lors de la demande, un plan de section lève toute ambiguïté créée par la nomenclature régionale.
Géométrie de la section : hauteur, aile et angle d'âme
Trois dimensions définissent une section chapeau : la hauteur totale, la largeur d'aile qui porte les fixations et l'angle des flancs inclinés. Cette ligne couvre des hauteurs de 40 à 150 mm avec des angles d'âme de 65, 75 ou 90 degrés. Un angle plus prononcé augmente la rigidité de la section pour une épaisseur de bande donnée, tandis qu'un angle plus faible s'emboîte plus compactement pour le transport. L'angle est fixé par l'outillage de profilage au stade de la commande, le plan de section doit donc l'indiquer explicitement. Les largeurs d'ailes et les détails de lèvres suivent le même plan, et le poinçonnage en ligne place les trous ou fentes de fixation dans les ailes ou l'âme avant le formage.
Matériaux pour usage structurel et agricole
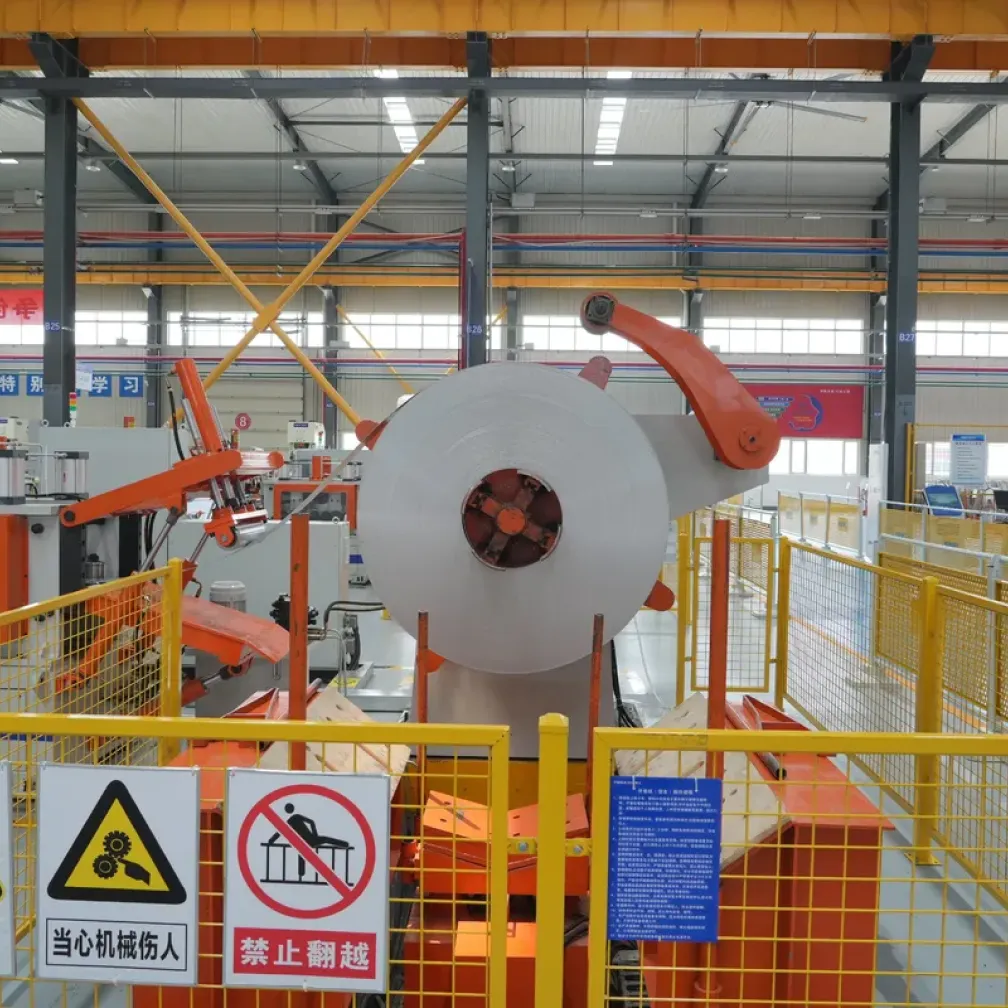
Les sections chapeau travaillent dans deux environnements exigeants. Dans les bâtiments en acier, elles servent de liteaux de toiture et d'éléments de support sous le bardage. Dans les serres et les bâtiments d'élevage, elles font face à la condensation, aux vapeurs d'engrais et à l'ammoniac, qui attaquent les revêtements de zinc conventionnels. Pour le second cas, la bande ZAM offre une durée de vie du revêtement nettement plus longue, et cette ligne traite le ZAM comme matériau standard aux côtés de la bande laminée à chaud, laminée à froid et galvanisée. Une capacité de bobine jusqu'à 10 tonnes maintient la productivité de la ligne sur les commandes structurelles, et le cisaillement avec soudeur bout à bout et accumulateur horizontal élimine les arrêts de changement de bobine du planning de poste.
Profilé chapeau ou fourrure
Les acheteurs confondent parfois la section chapeau structurelle avec le profilé de fourrure léger (furring channel) utilisé dans les systèmes de cloisons sèches et de plafonds. Le produit de fourrure est un profil léger, généralement inférieur à 1 mm, produit à très grande vitesse pour le secteur de la finition intérieure. La ligne de cette page est conçue pour les sections structurelles en bande galvanisée et ZAM. Une configuration de fourrure légère peut être chiffrée si c'est le produit cible ; les deux produits exigent un dimensionnement différent du laminoir et de la capacité de coupe, la gamme de produits doit donc être précisée à la demande.
Applications principales
- Liteaux de toiture et charpente secondaire dans les bâtiments à structure acier
- Ossatures de serres et de bâtiments agricoles
- Éléments de structures de montage photovoltaïque
- Ossatures de conteneurs et de carrosseries de véhicules
- Équipements d'entrepôt et structures de génie municipal
Quoi préparer avant de demander un devis
- Plan de section avec hauteur, largeur d'aile, angle d'âme et détails de lèvres
- Plage d'épaisseur de bande et type de revêtement pour le marché cible
- Schéma de trous ou de fentes, si les sections doivent arriver pré-poinçonnées sur site
- Objectif de production mensuelle et principales longueurs de coupe
- Alimentation électrique du site et marques électriques préférées
FAQ
Quelle est la différence entre un profilé chapeau et une panne C ?
Une panne C a une âme profonde et des ailes à lèvre pour la fonction de panne principale. Un profilé chapeau a une partie supérieure surélevée peu profonde et des ailes de montage tournées vers l'extérieur, ce qui convient au support de toiture secondaire, aux liteaux et aux charpentes qui se fixent à plat contre une autre surface. Les deux profils portent les charges différemment et exigent un outillage de profilage différent.
La section top hat est-elle le même produit que le profil oméga ?
Oui. Top hat est le terme courant sur les marchés britannique et du Commonwealth, profil oméga est le terme européen et hat channel le terme nord-américain. Les trois décrivent la même famille de sections en forme de chapeau que produit cette ligne.
Quel angle d'âme la section doit-elle utiliser ?
La version 90 degrés offre la rigidité la plus élevée par épaisseur. Les versions 65 et 75 degrés s'emboîtent mieux pour le chargement en conteneur et sont courantes là où le volume de transport compte. Le concepteur structurel fixe l'angle ; l'outillage est ensuite construit en conséquence.
La ligne peut-elle traiter la bande revêtue sans endommager la surface ?
Oui. La bande galvanisée et la bande ZAM sont des matériaux standard pour cette ligne, et les surfaces des rouleaux sont préparées pour la bande revêtue. L'état du revêtement est vérifié lors de l'essai avant expédition sur le matériau de la commande.
Quelles conditions de livraison et de mise en service s'appliquent ?
Les configurations standard sont expédiées sous 30 à 45 jours et les lignes personnalisées sous 60 à 90 jours, après un essai en usine. Les ingénieurs THRONCH assurent l'installation, la mise en service et la formation des opérateurs sur le site de l'acheteur.