Ce que produit une machine de profilage de rayonnages de stockage
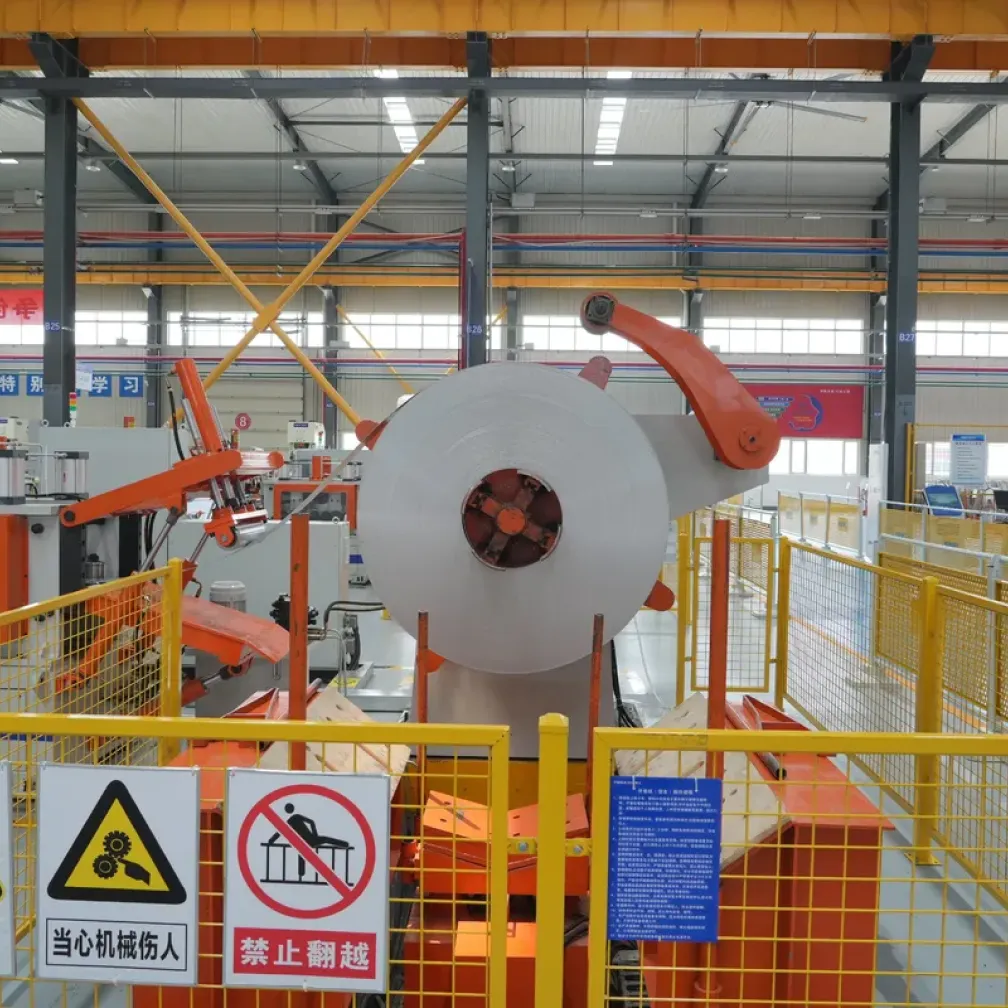
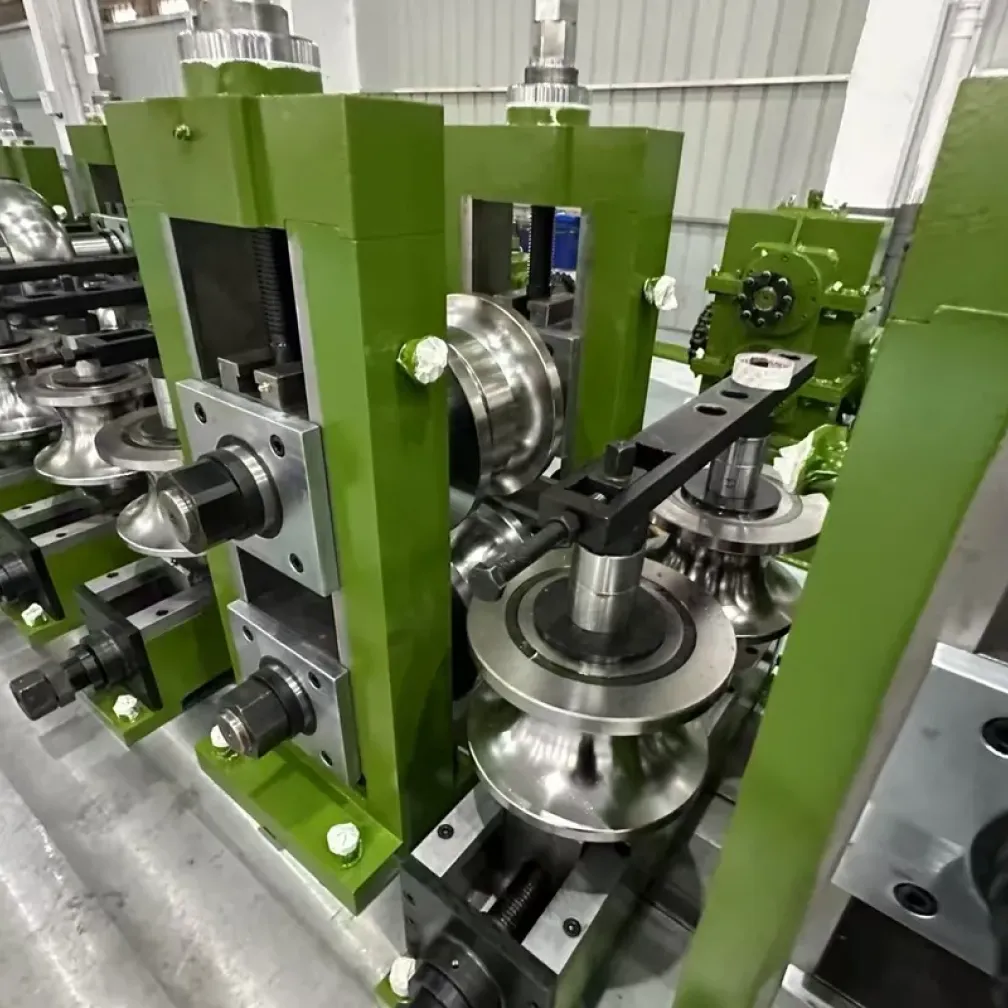
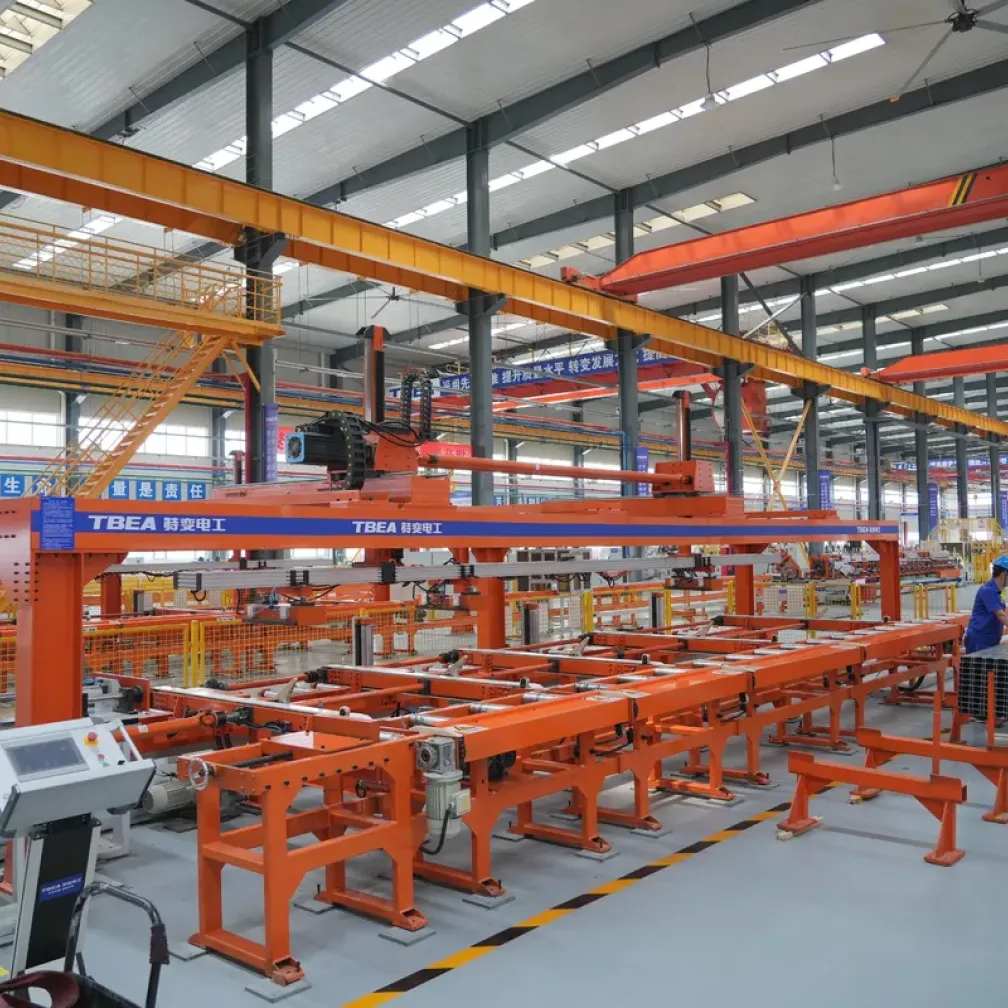
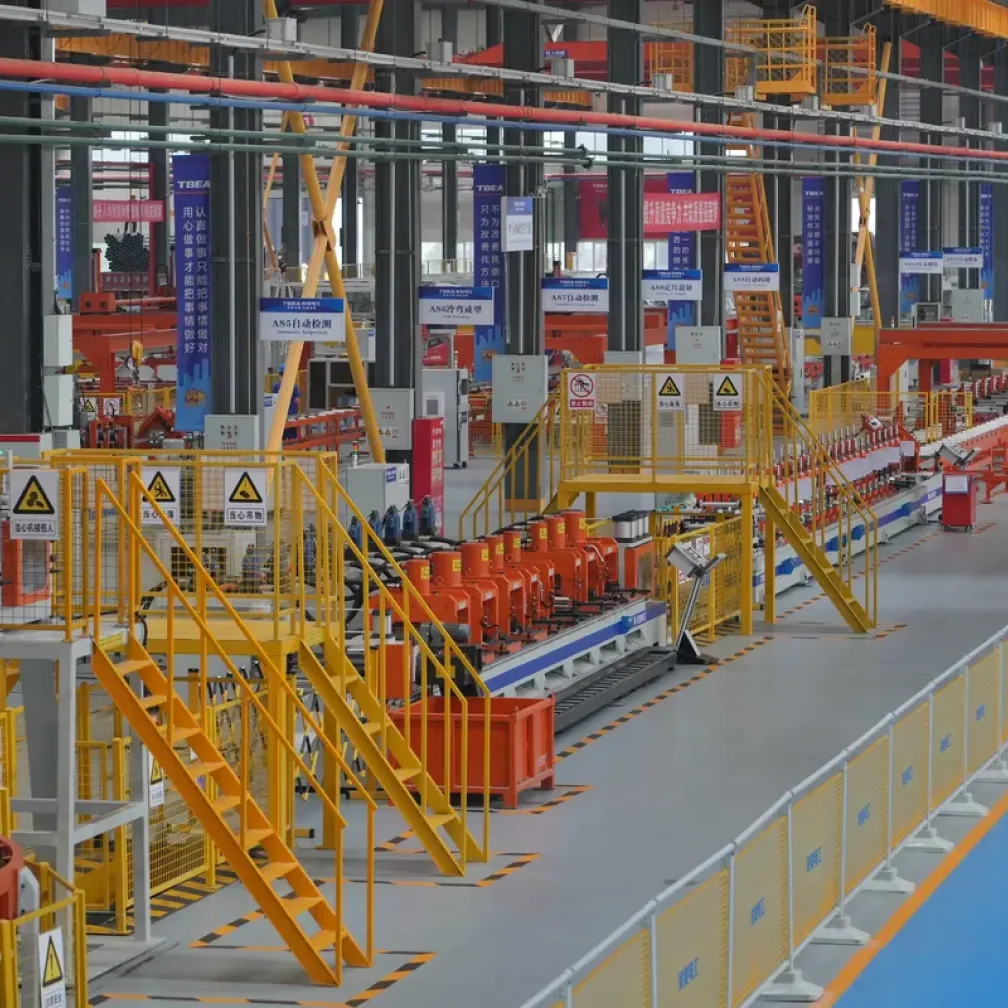
Un rayonnage d’entrepôt est un assemblage de pièces en acier profilées. Les montants forment les cadres verticaux et portent un motif régulier de trous ou de fentes sur leur longueur. Les traverses horizontales se connectent à ces trous par des embouts soudés ou rivetés, ce qui permet d’ajuster les niveaux de tablettes sans outil. Les tablettes ou plateaux ferment les niveaux. La machine de cette page est une ligne de production de rayonnages de stockage qui produit les trois types de composants à partir de bande de 0.5-2.5 mm : des stations de poinçonnage à alimentation servo placent le motif de trous pendant que la bande est plane, les cages forment le profil, et une cisaille volante coupe les pièces à longueur à la vitesse de ligne.
Les trous des montants définissent le système de rayonnage
Le motif de trous du montant est l’interface de tout le système de rayonnage. Les connecteurs de traverses s’y verrouillent, donc la forme et le pas des trous décident quels modèles de traverses le rayonnage accepte et avec quelle finesse les hauteurs de tablettes se règlent. Les systèmes du marché utilisent des motifs propriétaires, les trous goutte d’eau étant les plus répandus, et la fidélité au motif est forte : distributeurs et utilisateurs finaux stockent des traverses pour un motif et le recommandent pendant des années. Pour le producteur, cela fait du poinçonnage en ligne la station la plus importante de la ligne. Les matrices sont construites selon le motif choisi, la précision du pas est tenue par l’alimentation servo, et un changement de motif est un échange de matrice plutôt qu’une reconstruction de ligne.
Étagères légères ou rayonnage à palettes lourd
La gamme se divise selon le service de charge. Les étagères légères et moyennes pour magasins, ateliers et entrepôts de pièces fonctionnent dans la gamme de bande de 0.5-2.5 mm couverte par cette ligne, avec des panneaux laqués ou stratifiés PVC lorsque l’aspect compte. Le rayonnage à palettes lourd pour entrepôts desservis par chariots utilise des montants plus épais et des traverses en section caisson, ce qui demande une construction de laminoir plus lourde. La classe de rayonnage cible doit figurer dans la première demande, car elle décide du dimensionnement du laminoir, du tonnage de poinçonnage et de l’unité de coupe.
Une ligne, un programme complet de rayonnages
- Montants avec le motif de trous du système, poinçonnés en ligne
- Traverses et profils de contreventement pour l’assemblage des cadres
- Tablettes, y compris finitions laquées et stratifiées pour équipements de vente
Les changements de profil entre types de composants se font par jeux d’outillage sur la même base de laminoir. Cet équipement est aussi une ligne de production de profilés évolutive : un producteur peut entrer sur le marché avec le profil de montant puis ajouter l’outillage de traverses et de tablettes à mesure que la clientèle grandit, en gardant l’investissement initial aligné sur les commandes réelles.
Applications principales
- Rayonnages d’entrepôts et de centres logistiques
- Étagères de supermarchés et de magasins de détail
- Systèmes de stockage pour ateliers d’usine et pièces de rechange
- Équipements de grands magasins et de vente de quincaillerie
Quoi préparer avant de demander un devis
- Plans de profil des sections montant, traverse et tablette
- Plan du motif de trous avec forme, pas et norme de connecteur éventuelle
- Matériau de bande, gamme d’épaisseur et finition de surface par composant
- Classe de rayonnage cible et production mensuelle par type de composant
- Alimentation électrique du site et niveau d’automatisation préféré
FAQ
Quelle différence entre étagères de stockage et rayonnage à palettes ?
Les étagères servent le stockage à charge manuelle dans le commerce, les ateliers et les entrepôts de pièces, dans la gamme d’épaisseur de bande couverte par cette ligne. Le rayonnage à palettes porte des charges de palettes placées par chariot et utilise des montants plus lourds et des traverses caisson. La classe de rayonnage dans la demande décide de la construction du laminoir.
La ligne peut-elle poinçonner le motif de trous des montants ?
Oui. Des stations de poinçonnage à alimentation servo placent trous et fentes en ligne avant le formage, avec forme et pas tirés du plan de motif. Le passage à un motif système différent est un échange de matrice.
Les traverses et tablettes sont-elles produites sur la même ligne ?
Oui. Montants, traverses et tablettes fonctionnent sur la même base de laminoir avec leurs jeux d’outillage propres. Beaucoup de producteurs commencent par le profil de montant et ajoutent les autres jeux à mesure que les commandes croissent.
La ligne peut-elle traiter une bande préfinie pour étagères de vente ?
Oui. Les tôles laquées et stratifiées PVC sont des matériaux standard sur cette ligne, avec des surfaces de rouleaux préparées pour que la finition survive au formage et au poinçonnage sans marquage.
Quels délais de livraison et conditions de mise en service s’appliquent ?
Les lignes standard sont expédiées en 30-45 jours et les configurations personnalisées en 60-90 jours, après un essai sur bande de production. Les ingénieurs THRONCH installent et mettent en service la ligne sur site et forment les opérateurs avant la remise ; le support technique couvre ensuite les pièces et le processus.