Ce que produit une machine de glissières à trois ondes
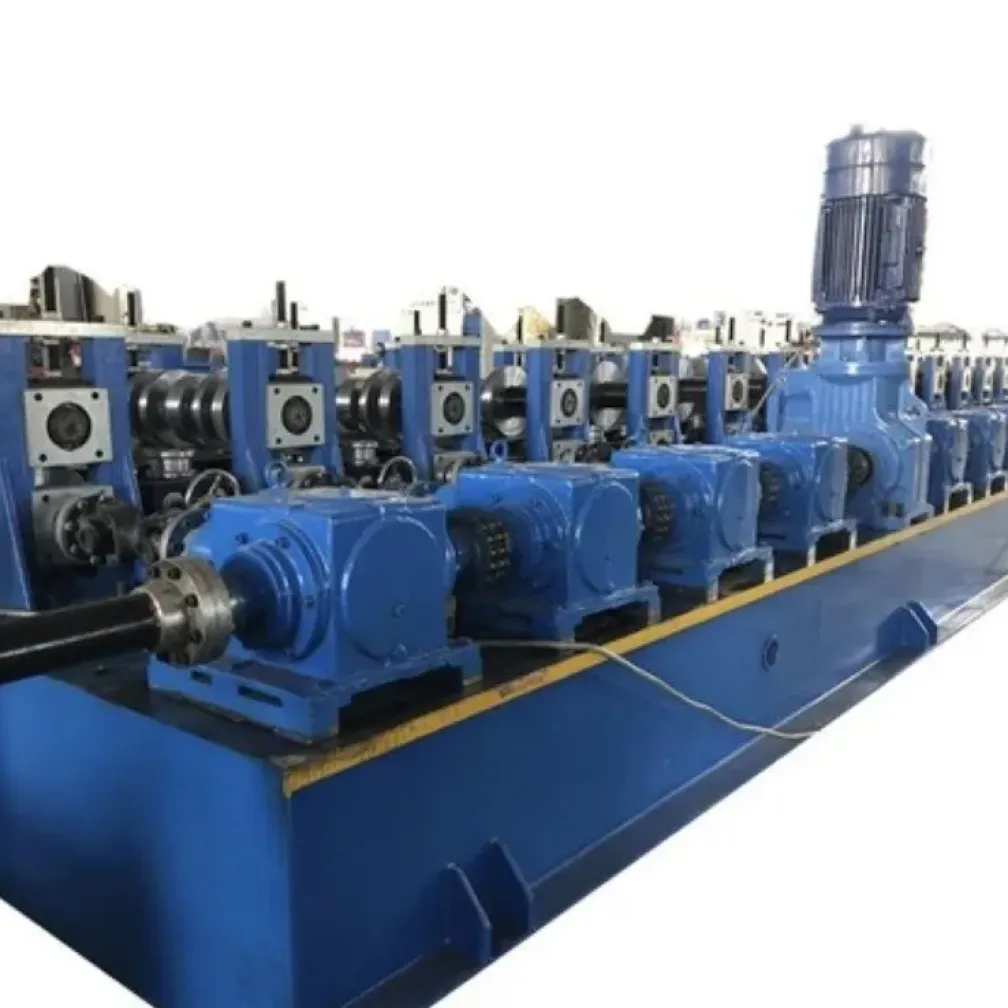
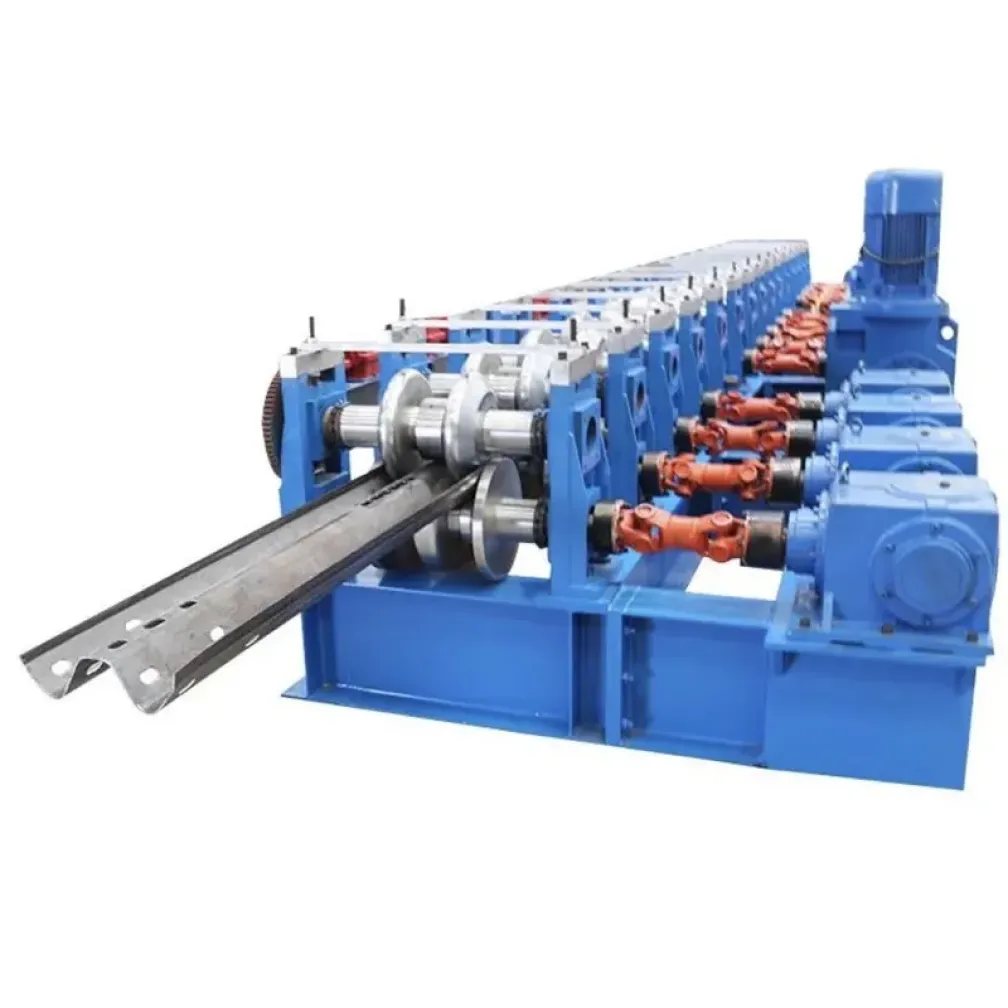
Le panneau de glissière à trois ondes, appelé thrie-beam dans la plupart des spécifications, ajoute une troisième ondulation à la forme W-beam habituelle. L’onde supplémentaire augmente la hauteur du rail et la rigidité de la section, de sorte que la barrière retient des véhicules plus lourds et atteint les classes de confinement supérieures que les autorités routières écrivent dans les projets de ponts, de terre-pleins et de sections à haut risque. La géométrie du panneau suit la norme de barrière du marché de destination. La machine de cette page est une ligne de production de glissières routières à trois ondes pour ces panneaux : elle les forme à partir de bande haute résistance, poinçonne les trous de fixation avant le laminoir et coupe les panneaux à la longueur d’installation en mouvement.
Où les panneaux à trois ondes sont spécifiés
La conception routière réserve le thrie-beam aux endroits où un véhicule qui sort de la route cause le plus de dommages : tabliers et abords de ponts, terre-pleins étroits entre chaussées opposées, remblais abrupts, portails de tunnels et transitions vers des parapets rigides. La face de rail plus large convient aussi aux travaux de réhabilitation, car un panneau à trois ondes peut se monter sur l’espacement des poteaux d’une installation à deux ondes existante lorsqu’une section est portée à une classe de confinement supérieure. Pour un producteur de barrières, la capacité trois ondes ouvre une liste d’appels d’offres que le deux ondes seul ne peut atteindre.
Former la troisième onde
La section ondulée plus profonde d’un panneau thrie-beam déplace plus d’acier par passe qu’un profil à deux ondes, et elle le fait sur une bande haute résistance de 2.0-4.5 mm. La conception des passes répartit la déformation sur 15-24 cages afin que la troisième onde se développe progressivement et que le retour élastique reste prévisible aux cages finales. Des rouleaux GCr15 ou Cr12 trempés à HRC 58-63 portent la charge de contact, et une puissance d’entraînement comprise entre 55 et 120 kW est spécifiée selon l’épaisseur et l’objectif de vitesse. L’unité hydraulique de nervure presse le renfort avant que la coupe volante à suivi servo ne termine chaque panneau avec une erreur de longueur inférieure à 2 mm.
Une usine, deux profils d’onde
La plupart des marchés de barrières achètent des panneaux à deux ondes pour le kilométrage général et des panneaux à trois ondes pour les sites décrits ci-dessus. L’architecture de ligne reflète cette réalité : la manutention de bobine, le dressage, le poinçonnage, la coupe, le redressage, le convoyage et l’empilage servent les deux profils, tandis que la section de formage porte l’outillage de l’onde spécifiée. Une usine fournissant les deux profils commande le second jeu de formage avec la ligne, et le changement de produit reste ensuite une opération d’outillage planifiée. Le mix produit indiqué à la demande décide de l’implantation de la section de formage.
Applications principales
- Glissières de pont et sections de transition vers parapets
- Barrières de terre-plein entre chaussées opposées
- Sections d’autoroute à haut risque et abords de tunnels
- Améliorations de confinement sur corridors routiers existants
Quoi préparer avant de demander un devis
- Plan du panneau avec géométrie d’onde, épaisseur et positions des trous
- Norme de barrière et classe de confinement du marché cible
- Nuances d’acier et spécification de revêtement de bande
- Part attendue du trois ondes par rapport au deux ondes au carnet de commandes
- Alimentation électrique du site et marques de commande préférées
FAQ
Quelle différence entre glissière à trois ondes et à deux ondes ?
Le W-beam à deux ondes est la barrière latérale générale du kilométrage autoroutier standard. Le thrie-beam à trois ondes ajoute une ondulation pour un confinement supérieur sur ponts, terre-pleins et sections à haut risque, et sa face plus large convient aux réhabilitations sur espacement de poteaux existant. Les deux profils partagent les sections en aval de cette ligne et utilisent des outillages de formage séparés.
Quelles normes suivent les panneaux à trois ondes ?
La géométrie du panneau suit la norme de barrière du marché de destination, par exemple des conceptions basées sur AASHTO M180 ou des systèmes conformes à EN 1317. Le plan du panneau dans la demande fixe l’outillage de rouleaux et le schéma de poinçonnage.
Quelles nuances de bande la ligne forme-t-elle ?
La gamme de bande spécifiée est 2.0-4.5 mm en nuances Q235, Q700HL et S355MC. Une bande de plus haute résistance est le choix courant lorsque la classe de confinement impose des exigences de traction ; le nombre de passes, le matériau des rouleaux et la puissance d’entraînement sont alors adaptés à cette nuance au stade de la commande.
La ligne peut-elle passer du deux ondes au trois ondes ?
Oui. Le poinçonnage, la coupe, le convoyage et l’empilage sont communs aux deux profils. Le changement de produit est une opération d’outillage de formage planifiée avec la commande de ligne, de sorte que les deux jeux de formage sont livrés ensemble lorsqu’une usine fournit les deux marchés.
Quels délais de livraison et conditions d’installation s’appliquent ?
Les configurations standard sont expédiées en 30-45 jours et les lignes personnalisées en 60-90 jours, après un essai sur la bande de commande. Les ingénieurs THRONCH installent et mettent en service la ligne sur site et forment l’équipe avant la remise ; le support technique se poursuit ensuite avec les pièces et l’aide au processus.