Ce que produit une machine de glissières à deux ondes
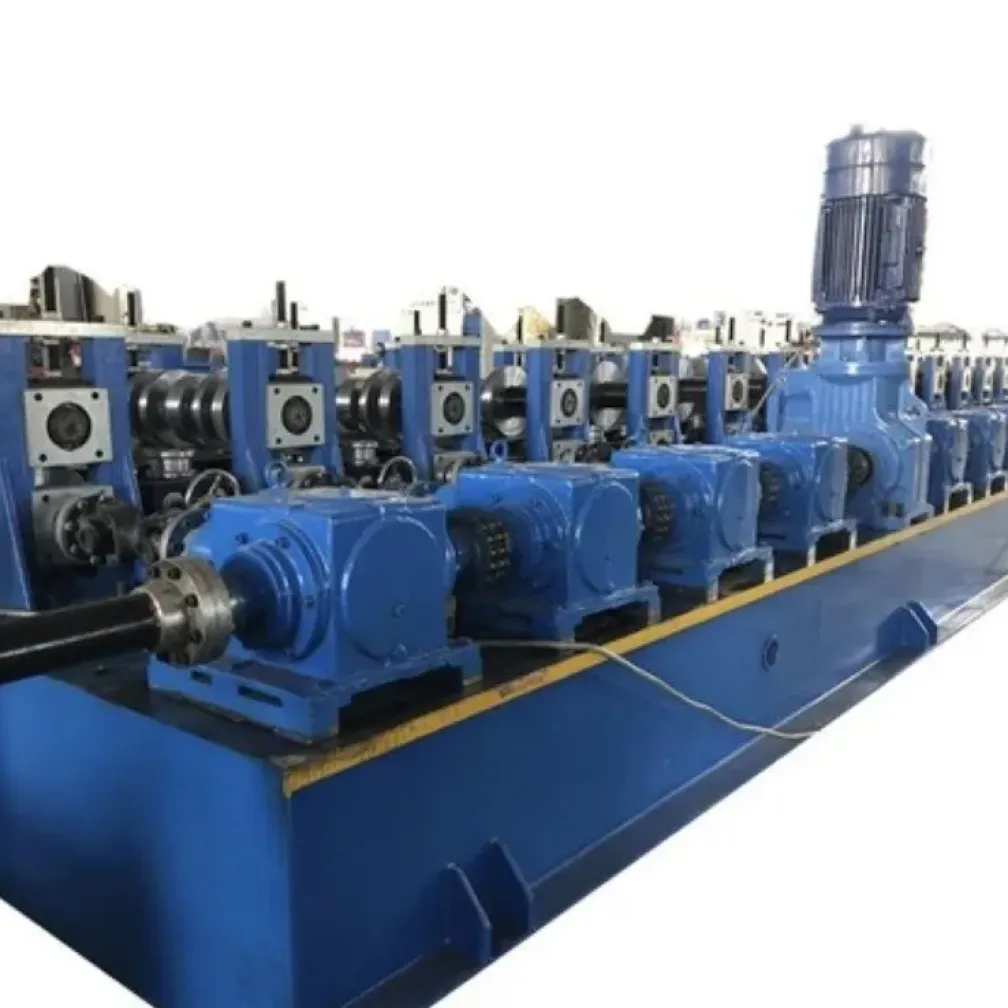
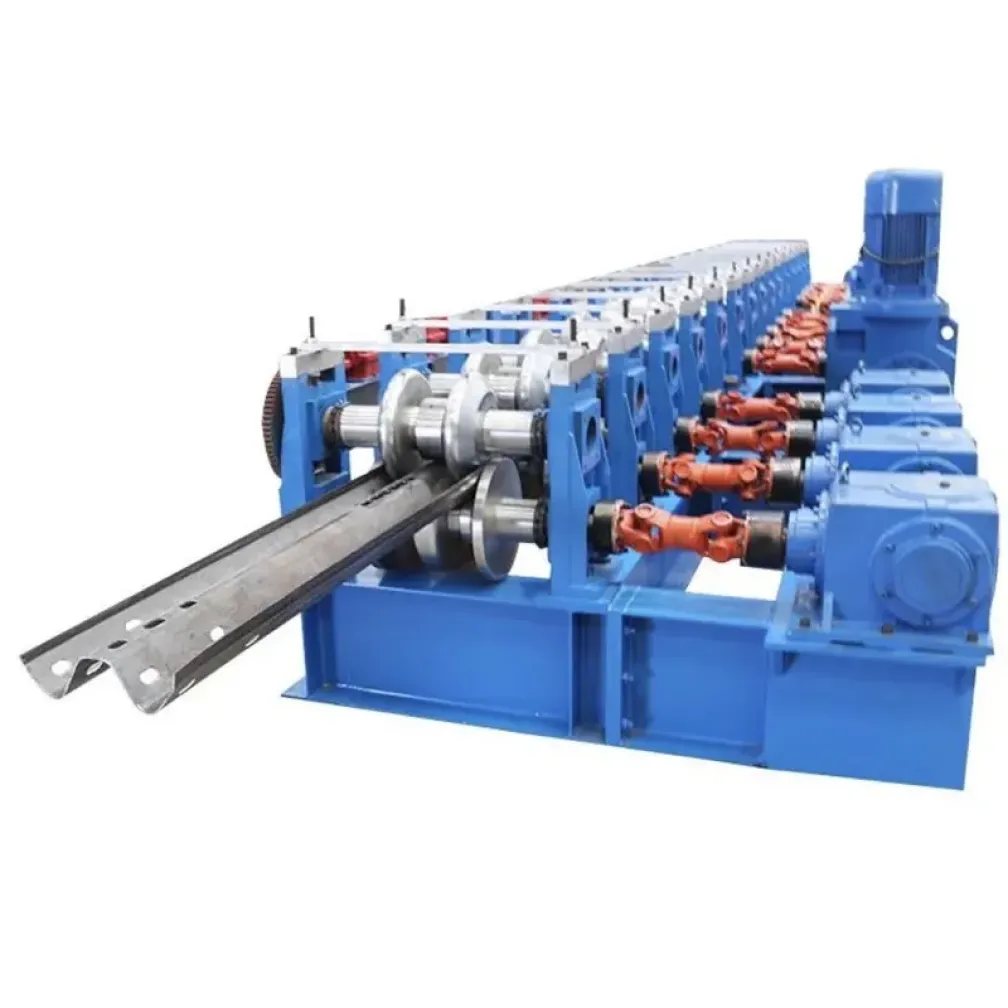
Le panneau à deux ondes, connu sur la plupart des marchés sous le nom de W-beam, est la glissière de sécurité longitudinale standard des autoroutes et routes rurales. La poutre ondulée se fixe sur des poteaux en bord de route ; lors d’un impact, elle se déforme de manière contrôlée, absorbe l’énergie et redirige le véhicule le long de la glissière au lieu de le laisser quitter la route ou traverser vers la circulation opposée. La géométrie du panneau suit la norme du marché de destination, comme AASHTO M180 en Amérique du Nord ou les conceptions conformes EN 1317 en Europe. La machine présentée forme ces panneaux à partir de bande haute résistance, poinçonne les trous de fixation en ligne et coupe les panneaux à la longueur d’installation.
Pourquoi la bande haute résistance définit la machine
Les panneaux de glissière sont conçus pour travailler sous l’impact d’un véhicule, donc la nuance d’acier fait partie de la fonction de sécurité : Q700HL et S355MC donnent à la poutre la résistance à la traction nécessaire pour contenir et rediriger les véhicules sans déchirure. La bande haute résistance de 2.0-4.5 mm résiste au formage bien davantage qu’une bande de construction ordinaire, et le profileur est conçu autour de ce fait. La section de formage compte 15-24 cages, couramment 17-18, afin que l’onde se développe progressivement et que le retour élastique reste maîtrisé. Les rouleaux sont en acier à roulements GCr15 ou acier à outils Cr12, trempés à HRC 58-63, pour supporter les charges de contact. La puissance du moteur principal de 55 à 120 kW est adaptée à la plage d’épaisseurs, et l’unité hydraulique de nervure forme le renfort indiqué sur le plan du panneau.
Parcours de la ligne
- Dévidoir avec chariot de bobine, planage et cisaillement-soudage pour joindre les bobines
- Boucle au sol tamponnant la bande pendant les changements de bobine
- Unité de planage surélevée et alimentation servo avant poinçonnage
- Poinçonnage hydraulique des trous de poteaux et d’éclisses
- Unité hydraulique de nervure et section de formage à 15-24 cages
- Coupe volante hydraulique à suivi servo, puis redressage
- Convoyage et empilage intelligent, partagés avec les panneaux à trois ondes
La coupe volante est dimensionnée pour la bande haute résistance épaisse : elle cisaille le panneau en mouvement à la vitesse de ligne et maintient l’erreur de longueur dans 2 mm, afin que les panneaux arrivent sur site prêts à boulonner sans recoupe.
Deux ou trois ondes : la question du projet
Le W-beam à deux ondes couvre l’essentiel des autoroutes et routes rurales dans le monde. Les panneaux à trois ondes ajoutent une troisième ondulation pour des niveaux de confinement supérieurs, généralement sur ponts, terre-pleins et sections à haut risque. Les producteurs de glissières servent généralement les deux marchés, et sur cette ligne les équipements en aval, empilage inclus, sont partagés entre les deux profils ; la section de formage et l’outillage sont fabriqués pour le profil spécifié à la commande. Une usine prévoyant les deux produits doit indiquer la part attendue de chacun dans la demande afin que l’implantation reflète le mix réel.
Applications principales
- Glissières latérales d’autoroutes et de routes nationales
- Installations de sécurité des routes rurales et provinciales
- Glissières de routes municipales et de ponts
- Protection d’approches de tunnels et routes de parcs industriels
Éléments à préparer avant de demander un devis
- Plan du panneau avec dimensions d’onde, épaisseur et motif de trous
- Norme cible du marché de destination
- Nuance d’acier et spécification du fournisseur de bande
- Objectif mensuel en panneaux ou tonnes
- Alimentation électrique du site et marques de commande préférées
FAQ
Quelle différence entre glissière à deux et trois ondes ?
Le W-beam à deux ondes est le panneau latéral standard du réseau routier général. Les panneaux à trois ondes portent une troisième ondulation et atteignent des niveaux de confinement supérieurs pour ponts, terre-pleins et sections à haut risque. L’outillage de formage diffère entre les profils ; le convoyage et l’empilage en aval de cette ligne servent les deux.
Quelles nuances d’acier la ligne peut-elle former ?
Le profileur est spécifié pour bande Q235, Q700HL et S355MC de 2.0-4.5 mm. Les nuances haute résistance sont le choix courant lorsque la norme du panneau impose des exigences de traction, et le nombre de passes, le matériau des rouleaux et la puissance moteur sont adaptés en conséquence.
Une ligne peut-elle produire des panneaux à deux et trois ondes ?
Les sections de poinçonnage, coupe, convoyage et empilage sont partagées. La section de formage est construite par profil d’onde, donc une usine à deux profils commande l’outillage des deux à la commande. Indiquez le mix produit dans la demande.
Quelle vitesse de production attendre ?
La section de formage fonctionne à 0-15 m/min selon l’épaisseur, avec 8-12 m/min comme plage courante sur bande haute résistance. La charge de poinçonnage par panneau influence la production horaire effective plus que la vitesse nominale.
Quelles conditions de livraison et d’installation s’appliquent ?
Les lignes standard sont expédiées en 30-45 jours et les configurations personnalisées en 60-90 jours, après essai complet sur le matériau de commande. Les ingénieurs THRONCH réalisent l’installation et la mise en service sur site et forment l’équipe avant la réception.