


方管和矩形钢管是按固定外廓尺寸和壁厚生产的空心结构型钢。方管(SHS)范围从 20 x 20 毫米到 400 x 400 毫米及以上,矩形管(RHS)从 40 x 20 毫米到约 400 x 300 毫米。标准长度为 6 米和 12 米。下表列出常见公制尺寸及每米理论重量,便于您在订购前估算成本、载荷和运输重量。所有重量按碳钢 7850 kg/m3、尖角计算;带角部圆角的钢厂公布表格约低 1%。
空心型钢尺寸如何表示
四个缩写覆盖这一产品系列。SHS 指方形空心型钢,两边相等,写作边长 x 边长 x 壁厚,例如 100 x 100 x 5 毫米。RHS 指矩形空心型钢,写作高度 x 宽度 x 壁厚,例如 200 x 100 x 8 毫米。CHS 是圆形版本,按外径和壁厚表示。HSS(空心结构型钢)是 ASTM A500 和 AISC 设计指南使用的北美统称。当图纸或价格表写 HSS 4 x 4 x 1/4 时,它与欧洲供应商所称 SHS 100 x 100 x 6.4 是同一产品。
尺寸代号始终使用外廓尺寸。内孔尺寸就是外廓尺寸减去两倍壁厚。这对装配很重要:100 x 50 x 4 毫米 RHS 的内孔为 92 x 42 毫米,它决定套接或连接细节中能装入什么。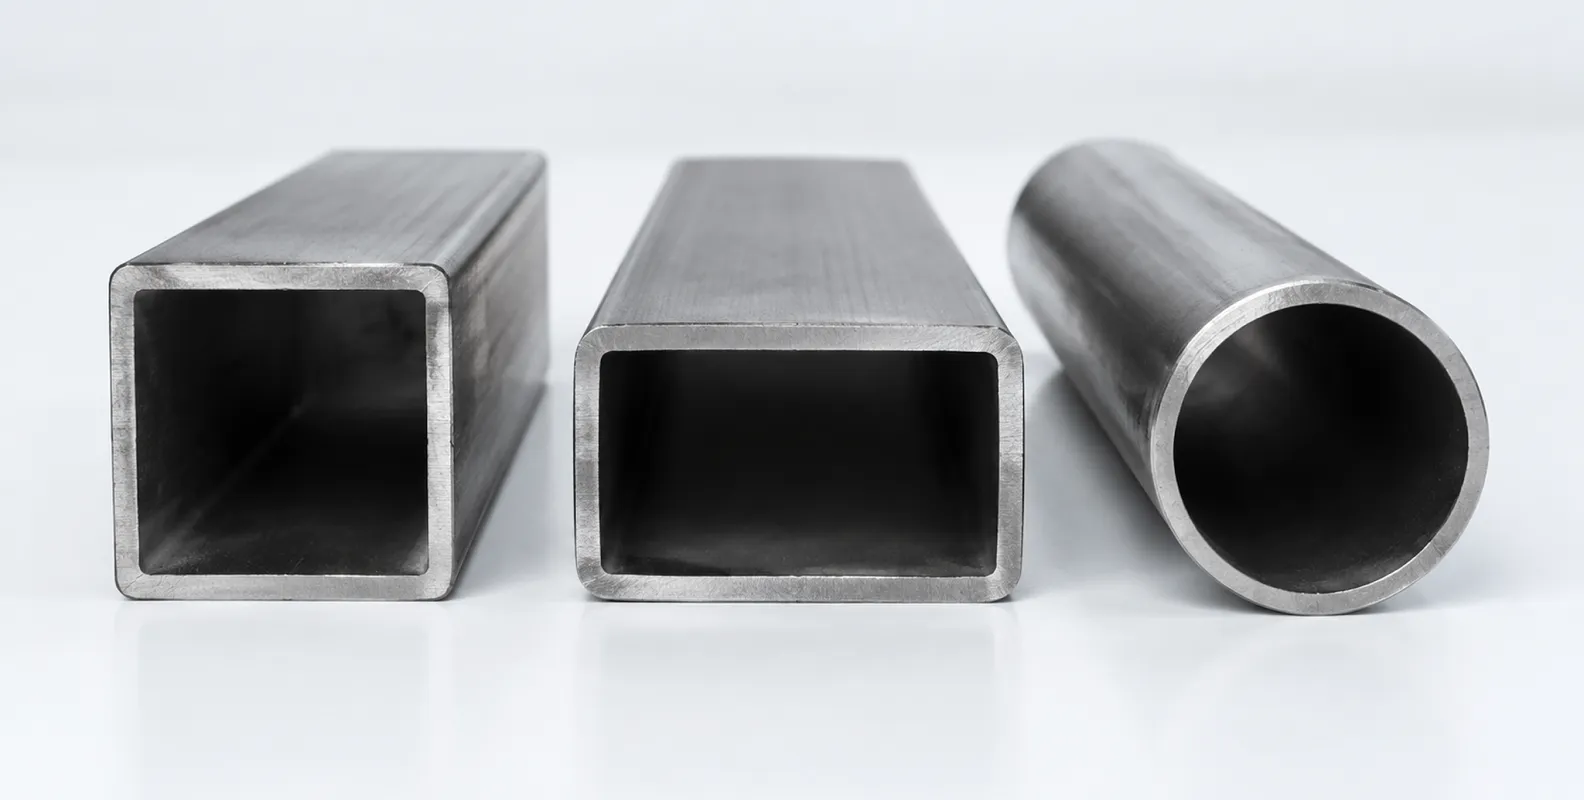
方管(SHS)尺寸和重量表
该表覆盖加工中使用的标准方管尺寸,从轻量家具和大门型材到结构立柱。重量为每米和每根标准 6 米定尺的理论值。
| 尺寸(毫米) | 壁厚(毫米) | 重量(千克/米) | 每根 6 米重量(千克) |
|---|---|---|---|
| 20 x 20 | 1.5 | 0.87 | 5.2 |
| 20 x 20 | 2 | 1.13 | 6.8 |
| 25 x 25 | 1.5 | 1.11 | 6.6 |
| 25 x 25 | 2 | 1.44 | 8.7 |
| 30 x 30 | 2 | 1.76 | 10.6 |
| 30 x 30 | 2.5 | 2.16 | 13.0 |
| 40 x 40 | 2 | 2.39 | 14.3 |
| 40 x 40 | 2.5 | 2.94 | 17.7 |
| 40 x 40 | 3 | 3.49 | 20.9 |
| 50 x 50 | 2.5 | 3.73 | 22.4 |
| 50 x 50 | 3 | 4.43 | 26.6 |
| 50 x 50 | 4 | 5.78 | 34.7 |
| 60 x 60 | 3 | 5.37 | 32.2 |
| 60 x 60 | 4 | 7.03 | 42.2 |
| 80 x 80 | 3 | 7.25 | 43.5 |
| 80 x 80 | 4 | 9.55 | 57.3 |
| 80 x 80 | 5 | 11.77 | 70.6 |
| 100 x 100 | 4 | 12.06 | 72.3 |
| 100 x 100 | 5 | 14.91 | 89.5 |
| 100 x 100 | 6 | 17.71 | 106.3 |
| 120 x 120 | 5 | 18.05 | 108.3 |
| 120 x 120 | 6 | 21.48 | 128.9 |
| 150 x 150 | 5 | 22.76 | 136.6 |
| 150 x 150 | 6 | 27.13 | 162.8 |
| 200 x 200 | 6 | 36.55 | 219.3 |
| 200 x 200 | 8 | 48.23 | 289.4 |
40 x 40 毫米到 150 x 150 毫米之间的尺寸覆盖大多数建筑和加工需求。200 x 200 毫米以上截面用于立柱和大跨桁架,通常按项目规格订购。
矩形管(RHS)尺寸和重量表
| 尺寸(毫米) | 壁厚(毫米) | 重量(千克/米) | 每根 6 米重量(千克) |
|---|---|---|---|
| 40 x 20 | 1.5 | 1.34 | 8.1 |
| 40 x 20 | 2 | 1.76 | 10.6 |
| 50 x 25 | 2 | 2.23 | 13.4 |
| 50 x 25 | 2.5 | 2.75 | 16.5 |
| 50 x 30 | 2.5 | 2.94 | 17.7 |
| 50 x 30 | 3 | 3.49 | 20.9 |
| 60 x 40 | 2.5 | 3.73 | 22.4 |
| 60 x 40 | 3 | 4.43 | 26.6 |
| 60 x 40 | 4 | 5.78 | 34.7 |
| 80 x 40 | 3 | 5.37 | 32.2 |
| 80 x 40 | 4 | 7.03 | 42.2 |
| 80 x 60 | 3 | 6.31 | 37.9 |
| 80 x 60 | 4 | 8.29 | 49.7 |
| 100 x 50 | 3 | 6.78 | 40.7 |
| 100 x 50 | 4 | 8.92 | 53.5 |
| 100 x 50 | 5 | 10.99 | 65.9 |
| 120 x 60 | 4 | 10.80 | 64.8 |
| 120 x 60 | 5 | 13.34 | 80.1 |
| 120 x 80 | 4 | 12.06 | 72.3 |
| 120 x 80 | 5 | 14.91 | 89.5 |
| 150 x 100 | 5 | 18.84 | 113.0 |
| 150 x 100 | 6 | 22.42 | 134.5 |
| 150 x 100 | 8 | 29.39 | 176.3 |
| 200 x 100 | 5 | 22.76 | 136.6 |
| 200 x 100 | 6 | 27.13 | 162.8 |
| 200 x 100 | 8 | 35.67 | 214.0 |
当深边竖直放置时,矩形截面抗弯效率最高,因为强轴截面系数远高于弱轴。这就是檩条、梁和拖车车架通常采用 RHS 而不是 SHS 的原因。
如何计算每米钢管重量
任何空心型钢的重量都来自同一个公式:截面积等于外矩形减去内矩形,再乘以钢材密度即得每米重量:
W(千克/米)= 0.00785 × [A × B - (A - 2t) × (B - 2t)]
计算示例:100 x 50 x 4 毫米 RHS 的面积为 5000 减 3864,即 1136 mm2。重量为 1136 × 0.00785 = 8.92 千克/米,一根 6 米定尺约重 53.5 千克。方管中 A 和 B 相同。该公式给出理论尖角重量;EN 10219 等标准公布的是扣除角部圆角后的质量,因此约低 1%。用于运费和成本估算时,公式值偏安全,因为它略偏重。
标准和牌号:ASTM A500 与 EN 10219
两项标准主导焊接方矩管的国际贸易。ASTM A500 覆盖美国市场的冷弯焊接碳素结构钢管,成型截面常用 Grade B 和 Grade C。EN 10219 覆盖欧洲和多数出口市场的冷弯焊接空心型钢,牌号为 S235JRH 和 S355J2H,其中 H 后缀表示空心型钢交货状态。
采购方常忽略 EN 10210 与 EN 10219 的区别。同一个 100 x 100 x 5 截面两者都有。EN 10210 是热成形产品,壁厚方向性能均匀、角部几何更紧密。EN 10219 由焊接钢带冷弯成形,角部有加工硬化且价格更低。一般结构以 EN 10219 为经济默认选择;对于动载荷、低温或关键构件,热成形 EN 10210 或保证冲击能量的牌号(零下 20 度 J2)更稳妥。询价时应写入标准和牌号,因为仅有尺寸不能定义产品。
如何选择尺寸和壁厚
选择从截面承担的工作开始。立柱和支柱需要在两个方向上等刚度,因此 SHS 是自然选择。梁、檩条和搁栅绕一个轴弯曲,因此深边竖直的 RHS 能以每公斤钢材提供更高承载力。同时承担两类工作的框架常把两者结合使用。
壁厚决定成本高低。钢管按重量销售,因此壁厚每增加一毫米,您购买或生产的每一米都会增加成本。100 x 100 毫米 SHS 在 4 毫米壁厚时重 12.06 千克/米;同一截面 6 毫米壁厚重 17.71 千克/米,外观相同但重量高 47%。壁厚超额会在整个项目中浪费钢材,壁厚不足则产生挠度和安全问题。实际做法是让结构工程师根据载荷工况确定尺寸和牌号,再在采购合同中控制壁厚公差。EN 10219 通常允许外廓尺寸正负 1%、壁厚正负 10% 的偏差,因此交付重量可能与理论表相差数个百分点。
标准钢厂长度为 6 米和 12 米,定尺切割服务也很常见。订购前按这些长度规划切割清单;零件长度稍作调整,就可能把废料从 15% 降到接近零。
在厂内生产这些尺寸
稳定批量采购方矩管的加工商和钢材贸易商,常会达到一个临界点:自产比外购更便宜。上表中的每个尺寸都由钢带在带焊接单元的冷弯成型机上生产,这类设备称为焊管机。钢带先成圆、高频焊接,再定径成最终方形或矩形,并由飞锯冷切定尺。
一台焊管机通过更换轧辊组覆盖一个尺寸系列。典型的中型方矩形管焊管机可生产约 50 x 50 毫米到 150 x 150 毫米方管及配套矩形管,壁厚 1.5 毫米到 4 毫米,速度最高 60 米/分钟。成型路线有两种:圆成方,即把焊好的圆管在定径机架中整形成方;以及直接成方,即钢带在焊接前直接形成最终形状。圆成方适合同时销售圆管的工厂;直接成方在厚壁上角部质量更好。较大生产线可扩展到 200 x 200 毫米,专用ERW 焊管生产线同时覆盖圆管范围。完整产品系列和生产线选项汇总在我们的制管机页面。
获取适合您尺寸范围的生产线方案
THRONCH 按您的壁厚和产量目标制造方管、矩形管和圆管焊管机。把尺寸清单和月产量吨位发给我们,工程师会回复包含轧辊组方案、布置图和交货计划的生产线配置。标准生产线 30 到 45 天完成,每台焊管机包装前都用真实钢带通过 48 小时试运行。请携带图纸通过 amy@thronch.com 联系我们。
-

通合
冷弯成型机制造商
通合 是一家直接生产制造商,专注于定制冷弯成型生产线及焊管机组。凭借十余年的工程专业经验,我们分享技术见解,并提供高精度的设备。



