


C 型钢檩条和 Z 型钢檩条是预制钢结构建筑中用于屋面与墙面围护体系的两种标准冷弯薄壁型钢。两者都由镀锌钢带辊压成型,常见截面高度约为 100-300 mm,并承担建筑的次级荷载:屋面板、墙面板,以及作用于其上的风荷载和雪荷载。两者的区别在于翼缘几何形状。C 檩条的两个翼缘朝向同一侧;Z 檩条的两个翼缘朝向相反方向。正是这一差异决定了两种截面在支座处的搭接方式、在斜坡屋面上的受力表现,以及能够经济覆盖的跨度。本指南将从结构、规格和材料方面比较这两种截面,并说明如何针对具体建筑进行选型。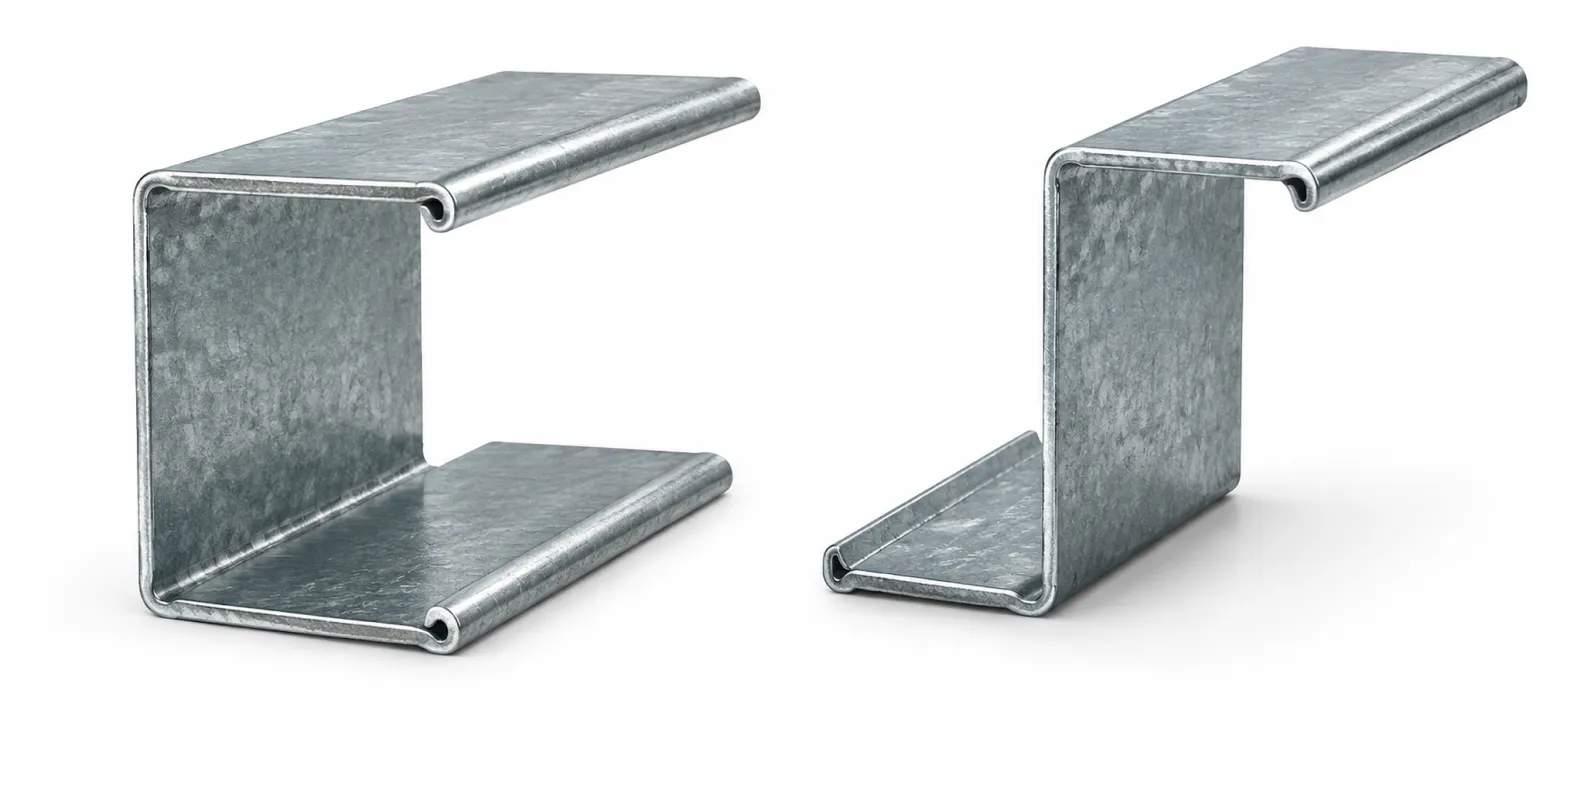
什么是 C 檩条和 Z 檩条?
檩条是横跨钢结构建筑主刚架之间的水平构件。屋面檩条支承屋面板;墙面檩条通常称为墙梁,用于支承墙面板。由于檩条沿整栋建筑每隔 1.2-1.8 米重复布置,它们在钢材总用量中占比较大,因此截面选择会直接影响项目成本。
C 檩条
C 檩条是一种槽形截面:平直腹板的同一侧设有两个翼缘,每个翼缘端部带有向腹板方向回折的小唇边。唇边可增强翼缘抵抗局部屈曲的能力。C 型截面关于腹板水平轴对称,因此当荷载沿腹板平面直接作用时,其受力稳定且性能可预测。这就是为什么 C 檩条通常作为墙梁的默认选择,因为风荷载垂直作用于墙面;同时它也适用于平屋面或低坡屋面的屋面檩条。在支座处,C 檩条通常按简支跨安装:每根构件位于两个刚架之间,通过螺栓连接到连接件,并与下一根构件之间留有少量间隙。
Z 檩条
Z 檩条的上、下翼缘朝向相反方向,形状类似字母 Z。这种几何结构带来了一个实用优势:两根 Z 檩条可以在支座处搭接,并通过腹板用螺栓连接,使相邻跨形成连续构件。连续性可降低弯矩和挠度,这意味着在相同截面高度和厚度下,Z 檩条可以覆盖比 C 檩条更长的跨度,或者以更薄的板厚承担相同荷载。其代价是 Z 型截面为非对称截面。在斜坡屋面承受重力荷载时,它容易发生扭转,因此坡屋面上的 Z 檩条通常需要设置拉杆或撑杆进行约束。
C 檩条与 Z 檩条:结构差异
下表总结了设计人员或采购人员需要关注的实际差异:
| 项目 | C 檩条 | Z 檩条 |
|---|---|---|
| 翼缘方向 | 两个翼缘位于同一侧 | 翼缘位于相反两侧 |
| 支座处连续性 | 简支跨,不搭接 | 搭接并螺栓连接,形成连续受力 |
| 跨越能力 | 约 6 m 以内较经济 | 通过搭接可经济覆盖 8-9 m |
| 斜坡屋面表现 | 稳定,荷载接近剪切中心 | 易扭转,需要拉杆 |
| 相同工况下的用钢量 | 长跨时略重 | 借助连续性,长跨时更轻 |
| 典型用途 | 墙梁、短跨屋面、门洞、檐口 | 长跨刚架的屋面檩条 |
最重要的结构因素是连续性。对于简支 C 檩条,最大弯矩为跨中 wL²/8。对于在两跨或多跨上连续工作的搭接 Z 型系统,弯矩分布会向支座转移,跨中弯矩随之降低。实际应用中,当刚架间距超过 6 米时,这通常可节省 10-20% 的檩条用钢量。在短跨条件下,这种节省会消失,因为搭接长度和额外螺栓会抵消较轻截面带来的优势。
第二个关键点是剪切中心。在斜坡屋面上,重力荷载会产生一个平行于屋面平面的分力。C 檩条在其强轴平面内承受该分力,因此能够保持稳定。Z 檩条则会发生扭转,因为其剪切中心与荷载路径不重合,所以在大约 10 度以上的坡屋面中,设计人员通常会在跨中或三分点设置拉杆。两种截面并不存在绝对优劣,最终取决于屋面几何条件和刚架间距。
标准规格、厚度与材料
C 檩条和 Z 檩条遵循相同的规格命名方式。截面名称中的数字表示以毫米为单位的截面高度:Z200 即表示 200 mm 高。常见商业规格范围如下:
| 截面高度 | 常用厚度 | 典型应用 |
|---|---|---|
| 100-150 mm | 1.5-2.0 mm | 小型棚库、墙梁、门洞框架 |
| 150-200 mm | 1.8-2.5 mm | 标准仓库和车间 |
| 200-250 mm | 2.0-3.0 mm | 较长屋面跨度、较大雪荷载地区 |
| 250-300 mm | 2.5-3.2 mm | 大柱距工业建筑 |
翼缘宽度通常为 50-75 mm,唇边为 15-20 mm,具体截面形状由辊压模具决定。厚度公差在冷弯薄壁结构设计中非常重要,因此檩条钢带通常按约 0.05 mm 的负公差订购,而不是采用结构钢板较宽的公差范围。
材料几乎总是镀锌钢带。常规环境通常采用符合 ASTM A653 或 EN 10346 的热镀锌钢卷,镀层为 Z275(双面合计 275 g/m²);在腐蚀条件严重的环境中,则采用 Z450 等更高镀层或锌铝镁镀层。屈服强度通常为 345-550 MPa:G450 和 G550 高强钢级是澳大利亚和东南亚市场的常用标准,而 S350GD 和 S450GD 则适用于欧洲项目。采用更高屈服强度的钢级,可以让设计人员在相同跨度下降低厚度,这是控制檩条成本的主要手段之一。
如何在 C 檩条和 Z 檩条之间选择
选型取决于与建筑相关的四个问题:
- 刚架间距:如果主刚架间距为 6 米或更小,在计入搭接材料和螺栓后,简支 C 檩条通常是更轻、更经济的方案。超过 6 米后,搭接 Z 檩条开始在用钢量方面体现优势。
- 屋面坡度:在大约 10 度以上的坡屋面中,C 檩条需要的约束更少。Z 檩条仍然可以使用,但必须设置拉杆,这会增加构件数量和安装时间。
- 构件位置:墙梁几乎总是采用 C 型截面,因为风荷载垂直作用于墙面,而且简支跨更容易围绕门窗洞口进行节点设计。真正需要比较 C 型与 Z 型截面的主要是屋面檩条。
- 安装习惯:搭接 Z 檩条通常在地面上用螺栓连接成连续段,再成组吊装,经验丰富的施工队安装速度很快。对于施工专业化程度较低的项目,简支 C 檩条对安装误差的容忍度更高。
从采购角度来看,更实际的做法是让刚架设计人员根据荷载计算确定截面和厚度,然后按照该规格采购。对于相同工况,在连接节点需要重新设计的情况下,临时在 C 型和 Z 型之间切换通常无法节省成本。
C 檩条和 Z 檩条如何生产
两种截面都通过冷弯辊压成型生产:镀锌钢卷经开卷、校平和螺栓孔冲孔后,依次通过一系列辊压机架,在室温下逐步弯曲成最终截面。成型后的檩条再由飞剪或锯切设备定尺切断,并自动堆垛。15-25 米/分钟的生产线速度较为常见,孔位、长度和数量均直接来自输入 PLC 的下料清单。其工作原理可参见我们关于什么是冷弯成型机。
由于在大多数建筑体系中,C 型和 Z 型截面的腹板、翼缘和唇边尺寸相同,因此行业标准设备是可换型 CZ 檩条生产线。在CZ 檩条辊压成型机上,操作员通过旋转一侧成型辊即可在 C 型和 Z 型之间切换,并通过电机调节截面高度和翼缘宽度,因此一条生产线无需更换辊组即可覆盖完整的 100-300 mm 范围。对于长期大批量生产单一固定截面的加工企业,C 檩条辊压成型机或Z 檩条辊压成型机等专用单截面生产线仍然具有优势,因为设备成本更低,而且在不同厚度之间切换更快。
对于需要为新建筑项目报价的加工企业来说,设备选择遵循与截面选择相同的逻辑:目标市场的刚架间距和截面清单,决定了可换型生产线或专用生产线哪一种能更快收回投资。我们的CZ 檩条生产解决方案页面详细介绍了完整工厂的产线布局、冲孔配置和物料搬运方案。
获取适合您截面范围的檩条生产线方案
请向我们发送截面图纸,或提供计划生产的截面高度、翼缘、唇边和厚度范围以及目标月产量,THRONCH 工程师将为您配置包含辊花设计、冲孔工位和开卷机能力的生产线方案。标准 CZ 可换型生产线的交付周期为 35-50 天,每条生产线在包装发货前都会使用真实镀锌钢带进行 48 小时试运行。请联系 amy@thronch.com。
-

通合
冷弯成型机制造商
通合 是一家直接生产制造商,专注于定制冷弯成型生产线及焊管机组。凭借十余年的工程专业经验,我们分享技术见解,并提供高精度的设备。



