


ERW 焊管是将扁平钢带冷弯成圆管,并用高频电流焊接纵向焊缝制成的钢管。ERW 是电阻焊的缩写。焊接时不添加填充金属:钢带边缘被加热到锻造温度后压合在一起,因此焊缝来自母材本身。ERW 是全球最常见的焊接钢管生产路线,外径范围约为 1/2 英寸到 24 英寸,服务于输水输气、消防、结构工程、脚手架和一般机械工程。本指南说明 ERW 焊管如何制造、焊接如何工作、适用哪些标准,以及它与实心坯穿孔管的比较。
ERW 焊管如何制造
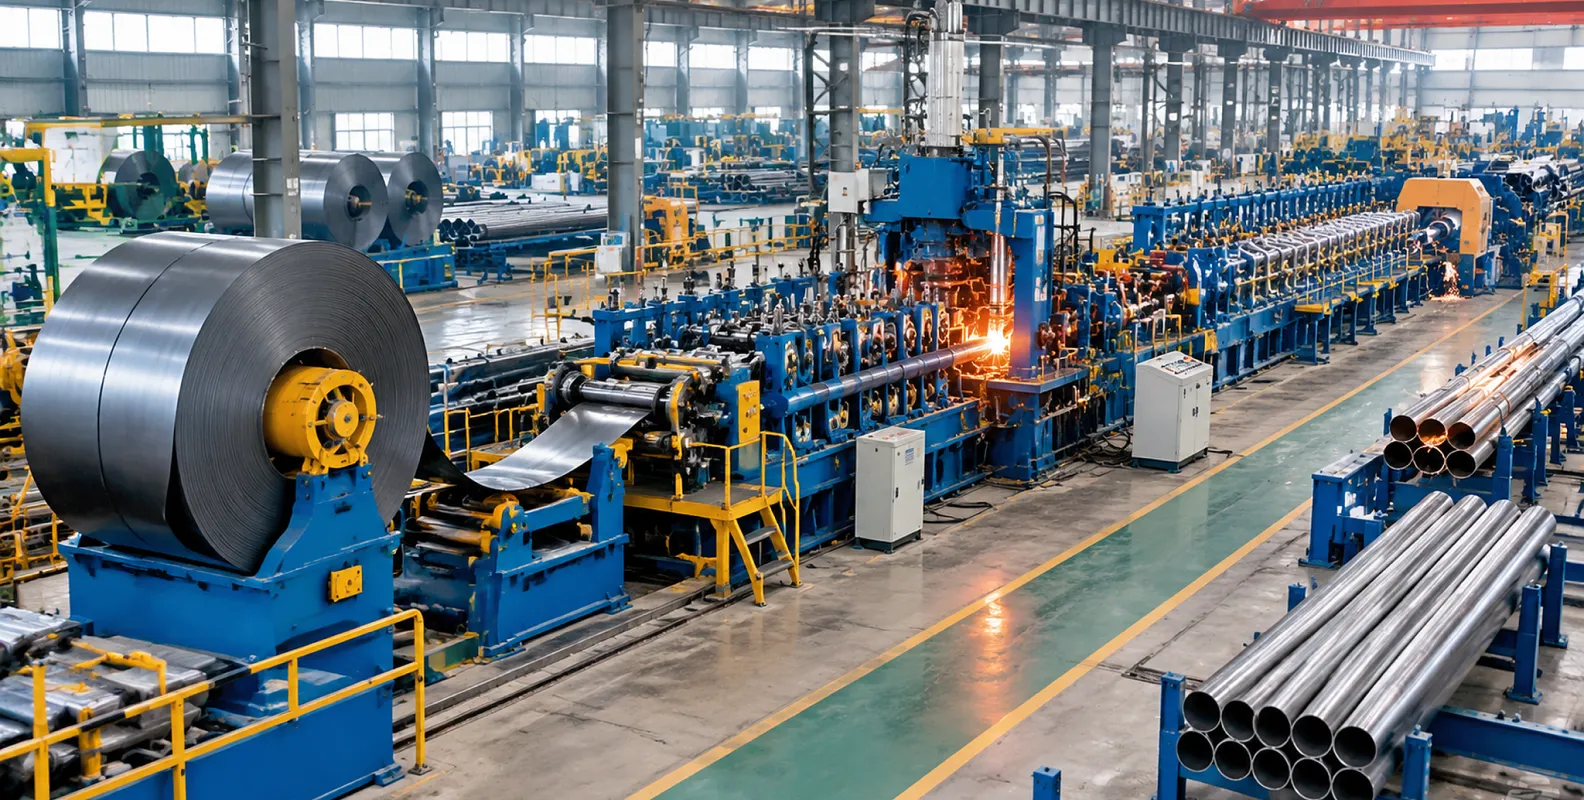
ERW 焊管机是一条连续生产线。卷板从一端进入,定尺成品管从另一端输出。主要工序包括:
- 卷板准备:热轧钢卷被纵剪成接近管周长的带钢宽度,带钢边缘经铣削清理以便焊接。
- 矫平与储料:带钢被矫平,活套储存足够带钢,使生产线在装载并接合下一卷时保持运行。
- 成型:一系列轧辊逐步将带钢弯曲成开口圆管。该成型阶段与每台冷弯成型机采用的渐进弯曲原理相同。
- 焊接:两条边缘被加热并锻合成纵向焊缝,详见下文。
- 毛刺清除:焊缝留下的凸起毛刺从外表面和内表面刮除。
- 焊缝热处理:焊缝区域通过感应重新加热并空冷,使焊缝周围晶粒组织正火。
- 定径与矫直:定径辊使钢管达到最终外径和圆度。
- 切割:飞锯或冷锯在生产线不停机的情况下将运动中的钢管切成定尺。
- 检测:焊缝经涡流或超声波检测,钢管在发货前进行水压试验、压扁试验和尺寸测量。
高频 ERW 焊接如何工作
现代 ERW 焊接使用 100 到 800 kHz 的交流电。两种电磁效应发挥作用:集肤效应把高频电流推向带钢表面,邻近效应则在两条边缘即将汇合前把电流集中到相对边缘。边缘在狭窄区域达到约 1430 摄氏度,随后挤压辊将其锻合在一起。氧化物和杂质随少量熔融金属排出,形成之后被清除的毛刺。由于热量集中在狭窄区域,热影响区很小,管体其余部分保持原有组织。
设备有两种形式。高频感应焊使用环绕钢管的线圈,在不接触的情况下加热边缘。接触焊通过接触带钢边缘的旋转铜电极轮输送电流。两者都已成熟;油气管道以感应焊为主。值得注意的是,ERW 并非一直如此可靠:自 1920 年代使用的原始低频工艺,焊缝容易出现选择性腐蚀和钩状裂纹。高频焊接约在 1970 年取代了它,现代 HF 焊缝已被 API 5L 管线管等级接受。
ERW、LSAW 和 SSAW:三种焊接钢管路线
焊接钢管有三种路线,并按直径划分市场。ERW 从卷板连续成管,主导最高 24 英寸的中小直径,并且线速度最高。LSAW 即直缝埋弧焊,把单张钢板成型为大直径钢管,并采用深熔电弧焊,典型用于 16 英寸及以上高压干线。SSAW 即螺旋埋弧焊,把带钢卷成螺旋,因此一种带钢宽度可覆盖多种直径,常用于大型输水管道。当项目需要大量 24 英寸以下直径时,ERW 几乎总是成本最低的路线。超过该尺寸,或关键管线需要厚壁时,则转向电弧焊路线。
ERW 焊管与 SMLS 无缝管
ERW 的标准比较对象是 SMLS 无缝管。SMLS 由实心圆坯穿孔并轧制,因此没有焊缝。两种路线在能力和成本上有所不同:
| 项目 | ERW 焊管 | SMLS 无缝管 |
|---|---|---|
| 原材料 | 热轧钢卷 | 实心圆坯 |
| 成型路线 | 冷弯成型加高频焊接 | 实心坯穿孔和热轧 |
| 焊缝 | 一条纵向焊缝 | 无 |
| 典型外径范围 | 1/2 英寸到 24 英寸 | 1/8 英寸到 28 英寸 |
| 壁厚精度 | 优异,由带钢决定 | 良好,公差较宽 |
| 表面 | 光滑均匀 | 较粗糙,热成品管带氧化皮 |
| 相对成本 | 更低 | 更高 |
| 最佳适用场景 | 输水输气、消防、结构、一般工程 | 最高压力、高温、关键炼化和锅炉工况 |
对于大多数输送和结构工程,ERW 是经济的默认选择,现代 HF 焊缝可达到与坯料管相同的管线管等级。SMLS 在工况最严苛的领域保持优势:极高压力、高温或关键系统中的腐蚀性介质。把工况条件写入规格后,路线选择通常自然明确。
ERW 焊管的标准和牌号
ERW 焊管按标准和牌号订购,标准决定检测要求。常见标准包括:
- API 5L:油气输送管线管,PSL1 和 PSL2,等级从 B 到 X70、X80。
- ASTM A53 Type E:压力和机械用途的一般钢管,Grade A 和 Grade B。
- ASTM A500:冷弯结构钢管,包括圆管。
- ASTM A795:消防喷淋管。
- EN 10217:压力用途焊接钢管。
- EN 10219:冷弯焊接结构空心型钢。
一个订购习惯能减少争议:写明标准、牌号,API 项目还要写明 PSL 等级,同时注明外径、壁厚、长度和端部加工。PSL2 在 PSL1 基础上增加强制化学成分限制、断裂韧性和无损检测要求,因此在关键管线上两者不能互换。
ERW 焊管用在哪里
输水和市政供水管线是用量最大的领域。燃气配送和集输管线紧随其后,其中大部分执行 API 5L。消防喷淋系统几乎全部采用符合 ASTM A795 的 ERW 焊管。结构应用包括立柱、桁架、标志杆、脚手架、围栏和温室框架;一般工程用途覆盖家具、汽车零部件和输送辊。对于腐蚀环境,ERW 焊管适合多种涂层:室内使用黑管或涂油管,户外结构采用热浸镀锌,埋地管线采用 3PE 或 FBE 涂层。
在焊管机上生产 ERW 焊管
上述所有工序都在一条设备线上完成:ERW 焊管机由辊压成型段、高频焊机、定径机架和切割装置组成,前端配活套,后端配检测设备。稳定批量采购焊接钢管的企业,常会达到自己运行焊管机比外购钢管更便宜的临界点。
THRONCH 制造的ERW 焊管生产线覆盖外径 59 到 152 毫米圆管,壁厚 1.5 到 4 毫米,线速度根据尺寸为每分钟 15 到 60 米。焊接单元采用固态高频感应焊机,飞锯冷切保证端部切口干净无毛刺。同一平台还可通过定径机架或直接成型生产方矩形截面,详见我们的方矩形管焊管机页面;完整产品系列汇总在制管机栏目。一台焊管机可通过更换轧辊覆盖一个尺寸系列,因此决定机架规格的是您计划销售的尺寸清单,而不是单一管径。
获取适合您管径范围的焊管机方案
把目标外径范围、壁厚、执行标准和月产量吨位发给我们,THRONCH 工程师会回复包含焊机功率、轧辊组方案和生产线布置的焊管机配置。标准焊管机 30 到 45 天完成,每条生产线在包装前都用真实带钢通过 48 小时试运行。请通过 amy@thronch.com 联系我们。
-

通合
冷弯成型机制造商
通合 是一家直接生产制造商,专注于定制冷弯成型生产线及焊管机组。凭借十余年的工程专业经验,我们分享技术见解,并提供高精度的设备。



