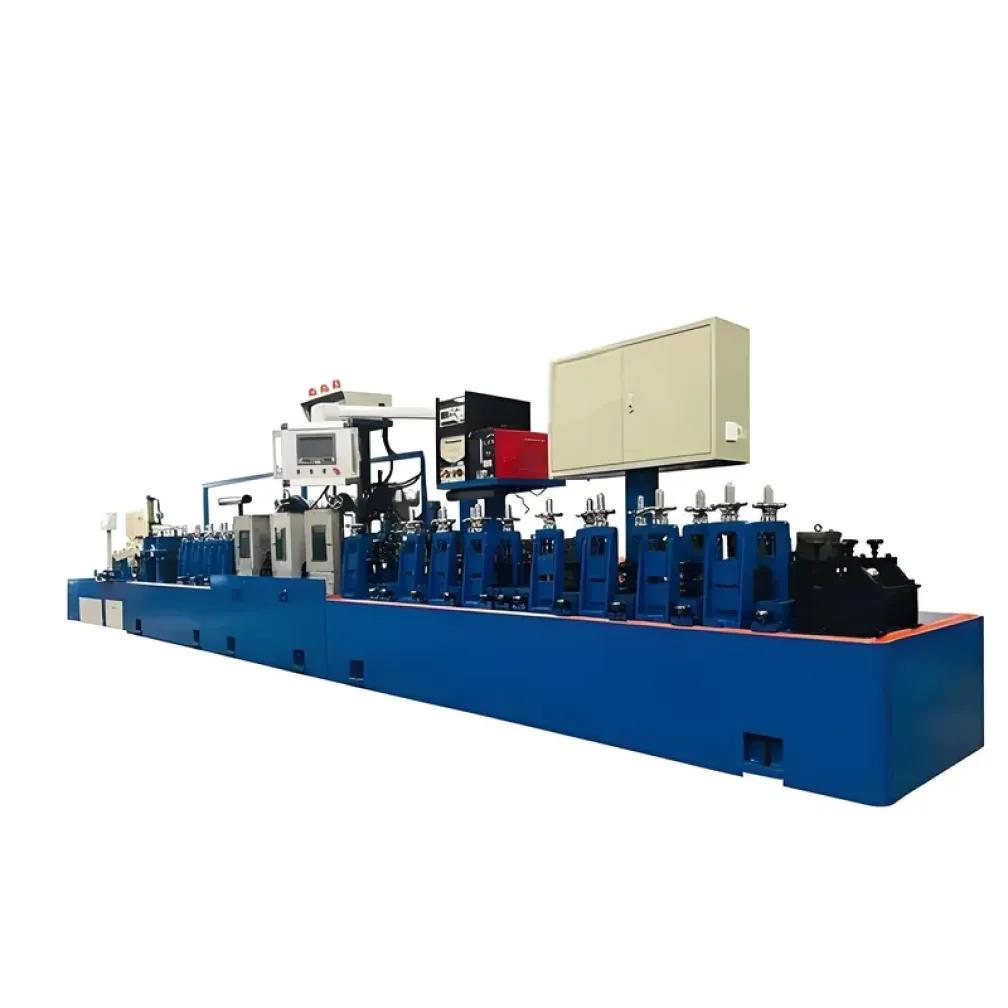
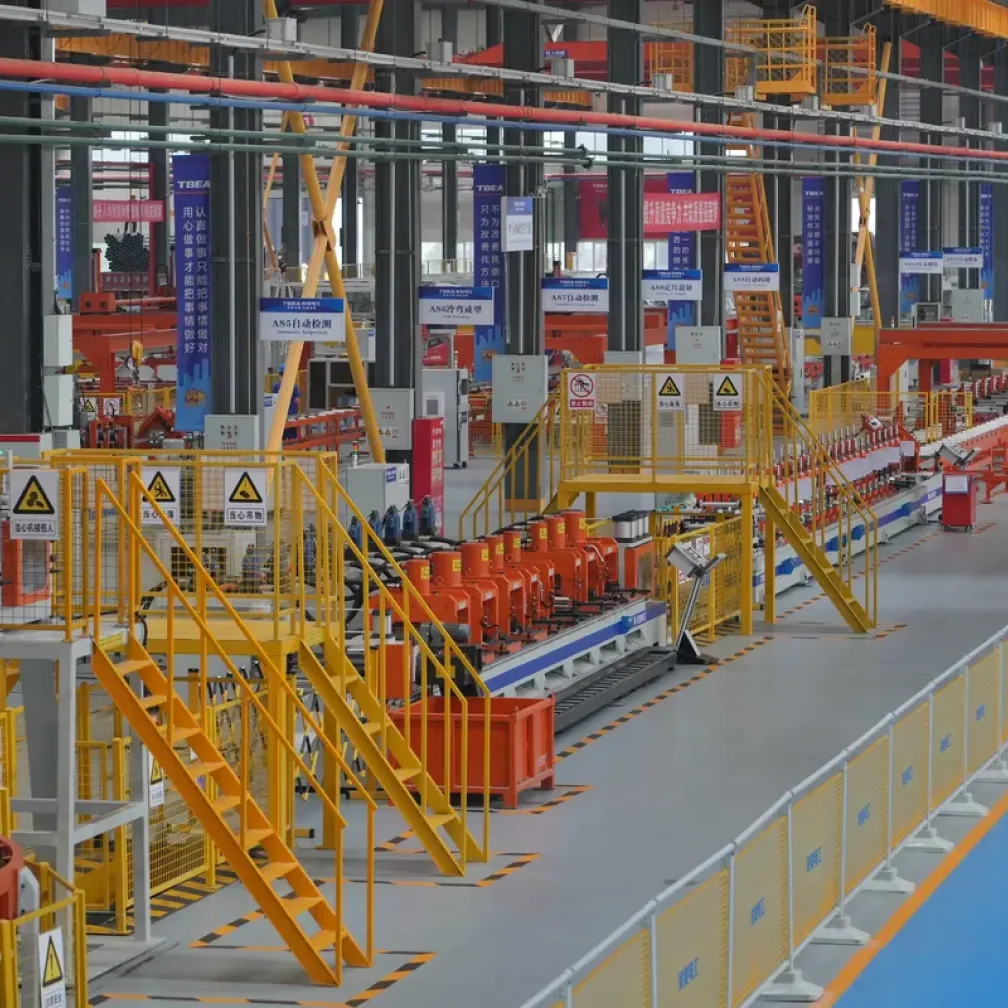
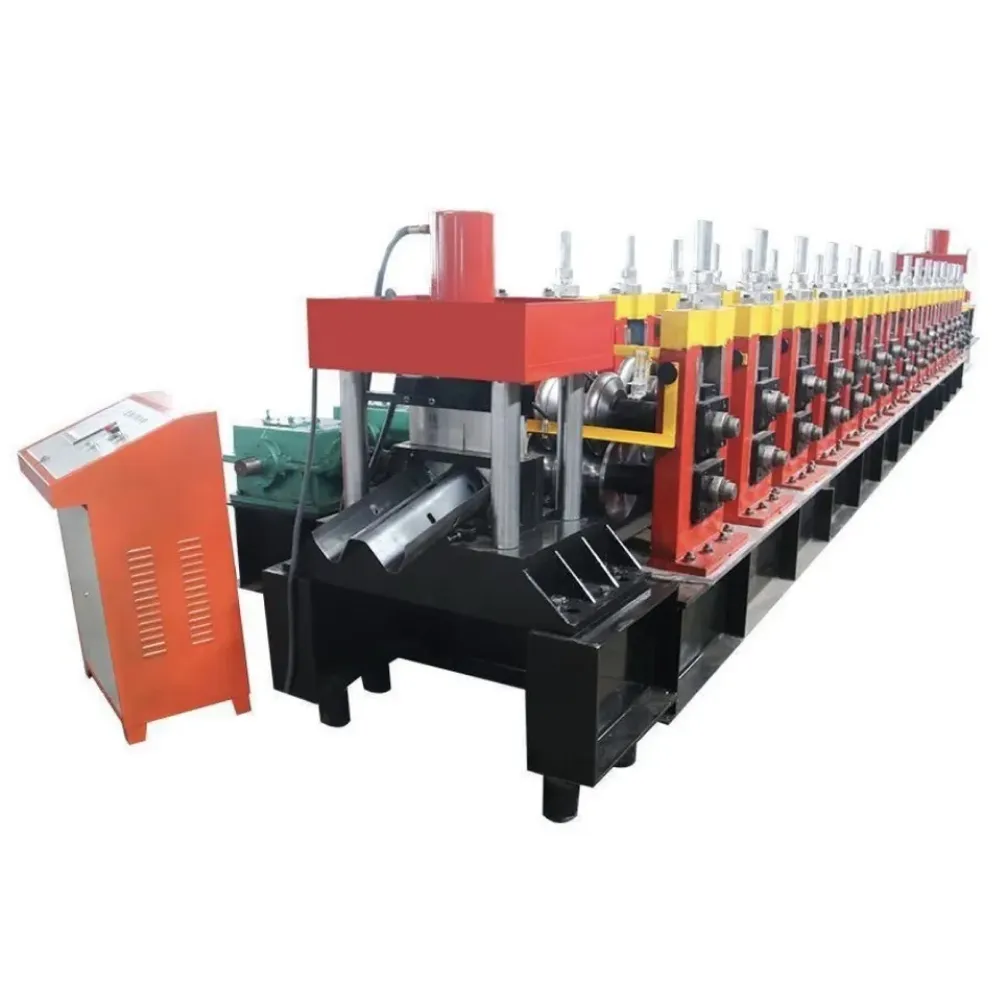
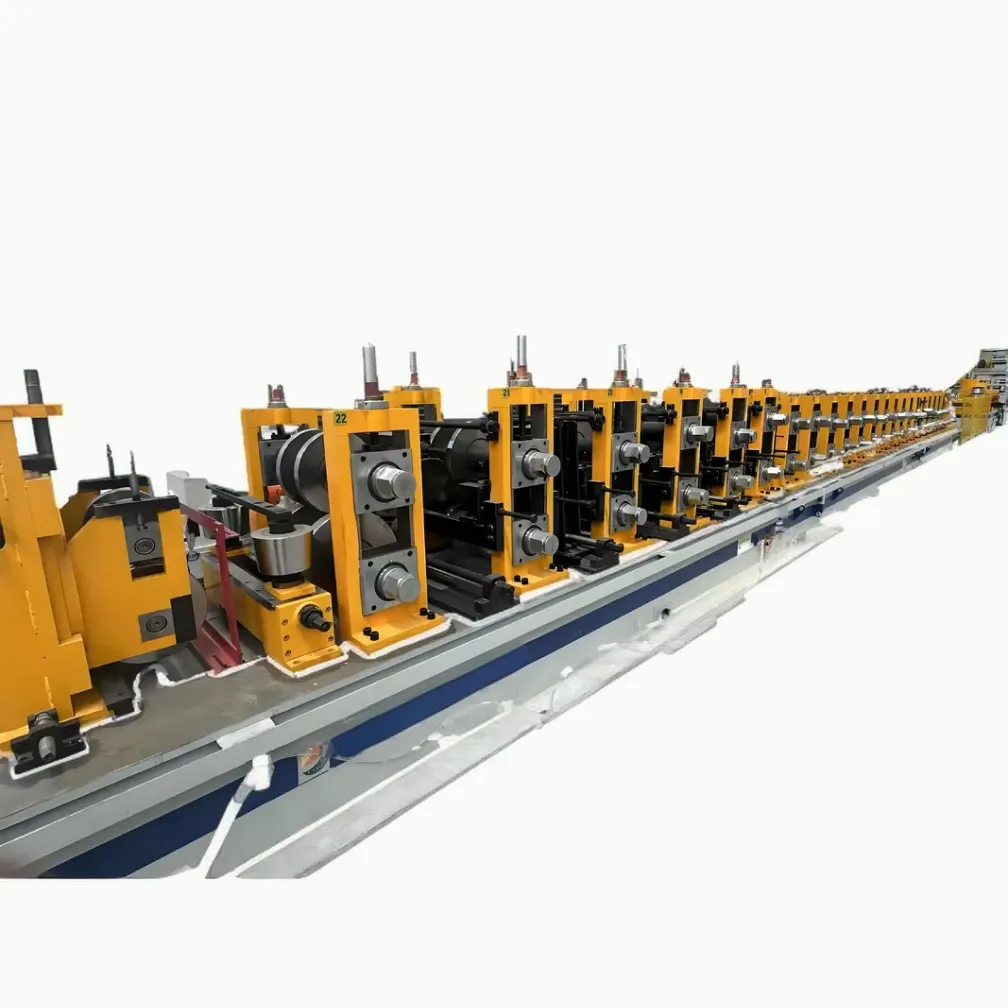
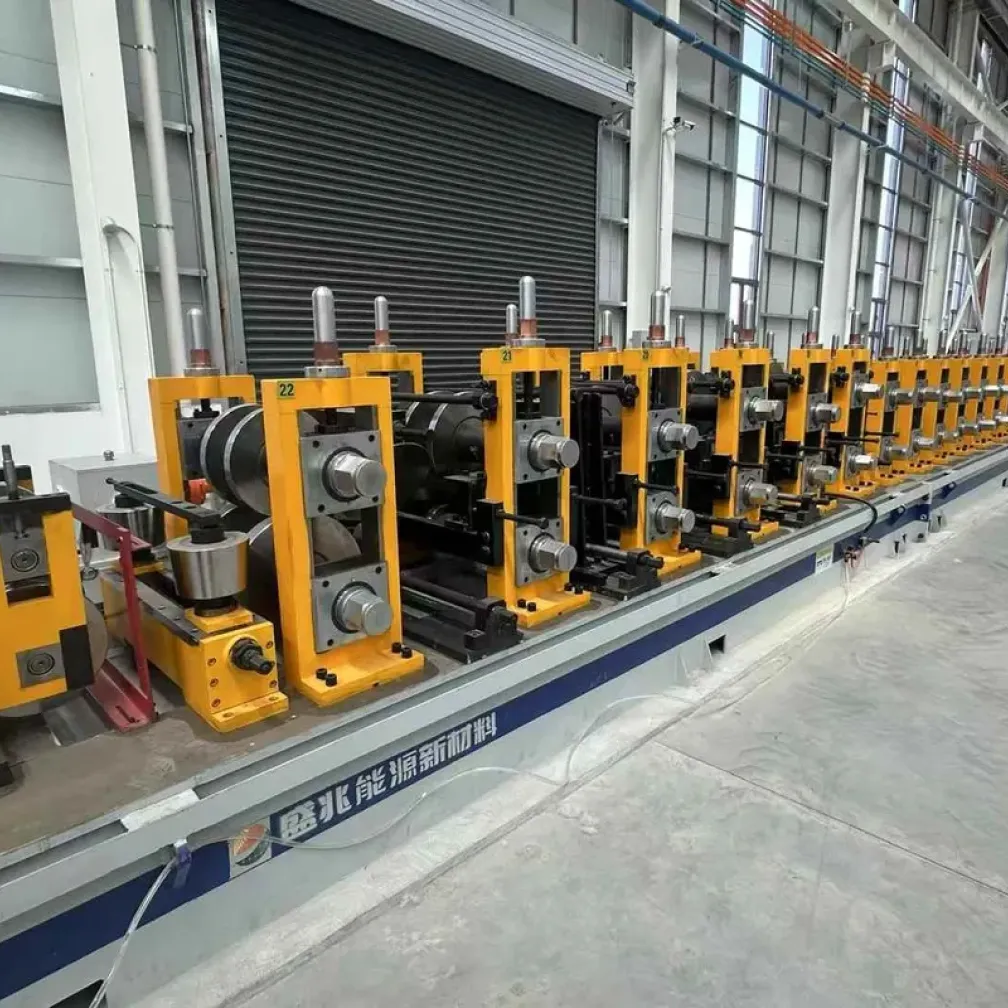
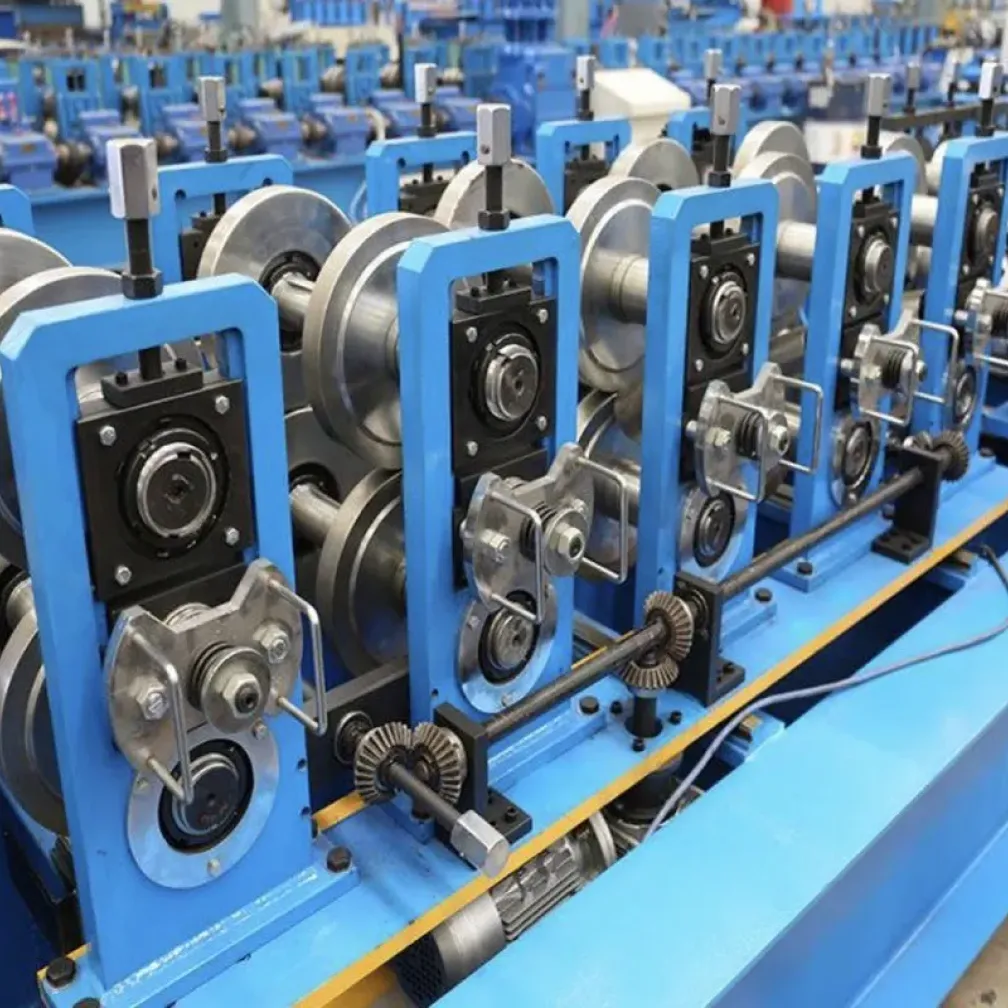
यह समाधान C, Z और U परलिन के लिए एक संपूर्ण इन-हाउस प्रोडक्शन लाइन है, जो स्टील स्ट्रक्चर निर्माताओं, PEB फैब्रिकेटरों और प्रोफाइल सर्विस सेंटरों के लिए बनाई गई है। एक लाइन गैल्वनाइज़्ड या ब्लैक स्टील कॉइल लेती है और तैयार परलिन देती है — प्रोजेक्ट की लंबाई के अनुसार पंच और कट की हुई, फैब्रिकेशन शॉप के लिए तैयार। लाइन डिकॉइलर से लेकर ऑटोमैटिक स्टैकर तक चलती है: लेवलिंग, सर्वो फीडिंग, हाइड्रॉलिक होल पंचिंग, रोल फॉर्मिंग और फ्लाइंग कट-ऑफ एक ही PLC प्रोग्राम में एकीकृत हैं। यह पेज बताता है कि यह समाधान किसके लिए उपयुक्त है, लाइन क्या उत्पादित करती है, उपकरण कैसे कॉन्फ़िगर होते हैं, प्लांट और थ्रूपुट की प्लानिंग कैसे करें, और डिलीवरी व सपोर्ट कैसी दिखती है।
यह परलिन उत्पादन समाधान किसके लिए है
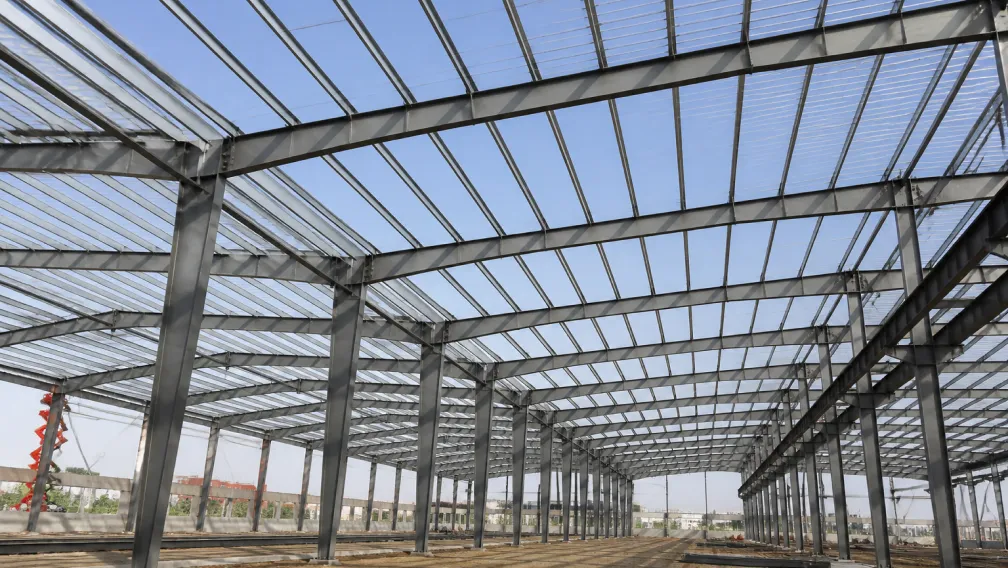
तीन प्रकार के खरीदारों को इन-हाउस परलिन लाइन से सबसे तेज़ रिटर्न मिलता है। पहला है PEB निर्माता जो बिल्डिंग किट के हिस्से के रूप में हर महीने परलिन और गर्ट खरीदता है। दूसरा है स्टील स्ट्रक्चर ठेकेदार जो एक साथ कई वेयरहाउस या फैक्ट्री प्रोजेक्ट चला रहा है, जहां परलिन की मांग स्थिर है लेकिन साइज़ हर काम में बदलते हैं। तीसरा है स्टील सर्विस सेंटर जो स्थानीय फैब्रिकेटरों को सप्लाई करता है और अपनी उत्पाद सूची में परलिन जोड़ना चाहता है। यदि आपका संचालन वर्तमान में किसी बाहरी रोल फॉर्मर से परलिन खरीदता है, तो आपकी वास्तविक लागतें हैं: मिल का मार्जिन, लंबे खोखले सेक्शनों की भाड़ा लागत, और प्रोजेक्ट सूची बदलने पर शेड्यूल जोखिम। इन-हाउस लाइन तीनों को समाप्त कर देती है।
लाइन क्या उत्पादित करती है
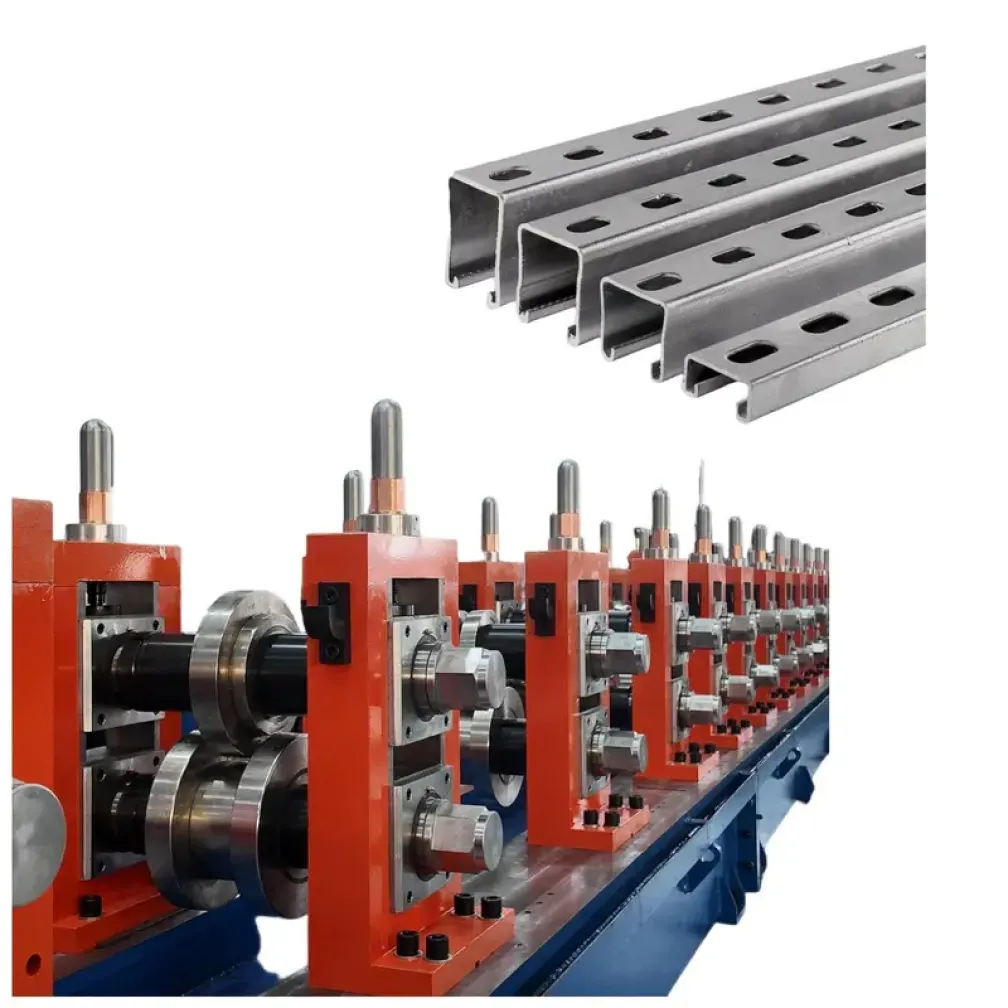
लाइन स्टील बिल्डिंग में उपयोग होने वाले तीनों सेक्शन कवर करती है: C परलिन, Z परलिन, और ब्रेसिंग तथा सोलर माउंटिंग कार्यों के लिए U सेक्शन। वेब ऊंचाई 80 मिमी से 400 मिमी तक होती है, फ्लैंज और लिप आयाम आपके ड्रॉइंग के अनुसार निर्धारित होते हैं। मानक बिल्ड में स्ट्रिप मोटाई 1.5 से 3.5 मिमी है, मोटे स्ट्रक्चरल सेक्शनों के लिए भारी कॉन्फ़िगरेशन उपलब्ध हैं। 1 मीटर से 12 मीटर की कट लंबाई टच स्क्रीन पर सेट होती है, 6 मीटर पर ±1 मिमी की सहनशीलता के साथ। मानक सामग्री Z275 कोटिंग वाली हॉट-डिप गैल्वनाइज़्ड स्ट्रिप, S350GD और S450GD जैसे हाई-स्ट्रेंथ ग्रेड, और पेंटेड या शॉप-प्राइम्ड सदस्यों के लिए Q235 या Q355 ब्लैक स्ट्रिप है।
इंस्टॉलेशन व्यवहार के मामले में, दोनों मुख्य सेक्शन एक महत्वपूर्ण बिंदु पर अलग होते हैं। C परलिन के फ्लैंज बराबर होते हैं और यह राफ्टर पर टिके सिंगल-स्पैन सदस्य की तरह काम करता है। Z परलिन के फ्लैंज ऑफ़सेट होते हैं, इसलिए आसन्न टुकड़े प्रत्येक सपोर्ट पर ओवरलैप होते हैं और कंटीन्यूअस बीम की तरह व्यवहार करते हैं। यही ओवरलैप Z सेक्शन को लंबे स्पैन पर समान भार वहन करने देता है, यही कारण है कि अधिकांश बड़ी छत प्रणालियां Z परलिन निर्दिष्ट करती हैं और C सेक्शन का उपयोग गर्ट और छोटे स्पैन के लिए करती हैं।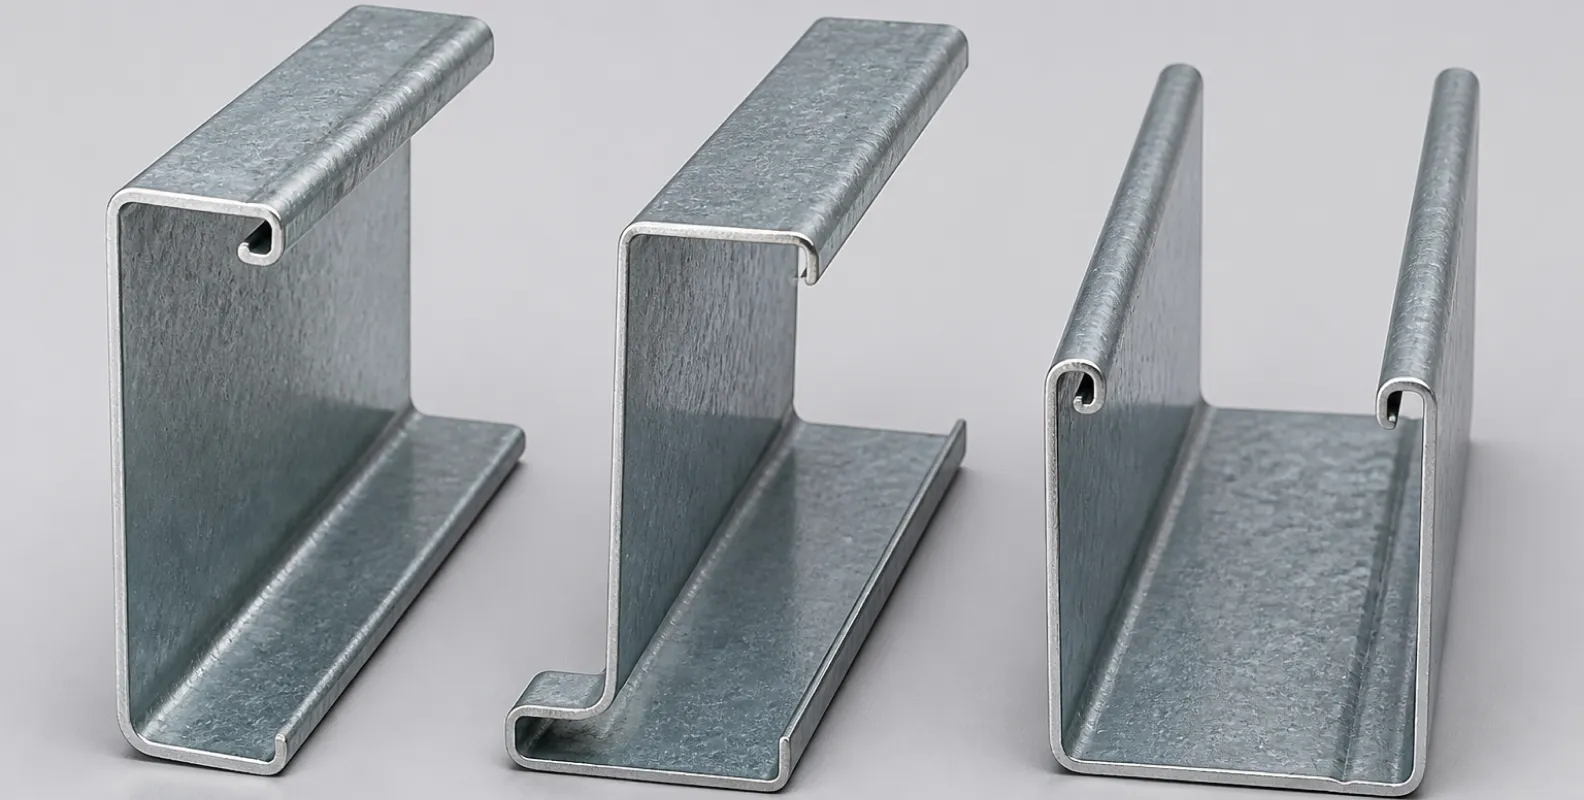
लाइन कॉन्फ़िगरेशन
मानक कॉन्फ़िगरेशन प्रमाणित इकाइयों की एक श्रृंखला है, प्रत्येक आपके सेक्शन रेंज और आउटपुट लक्ष्य के अनुसार आकारित:
| चरण | उपकरण | कार्य |
|---|---|---|
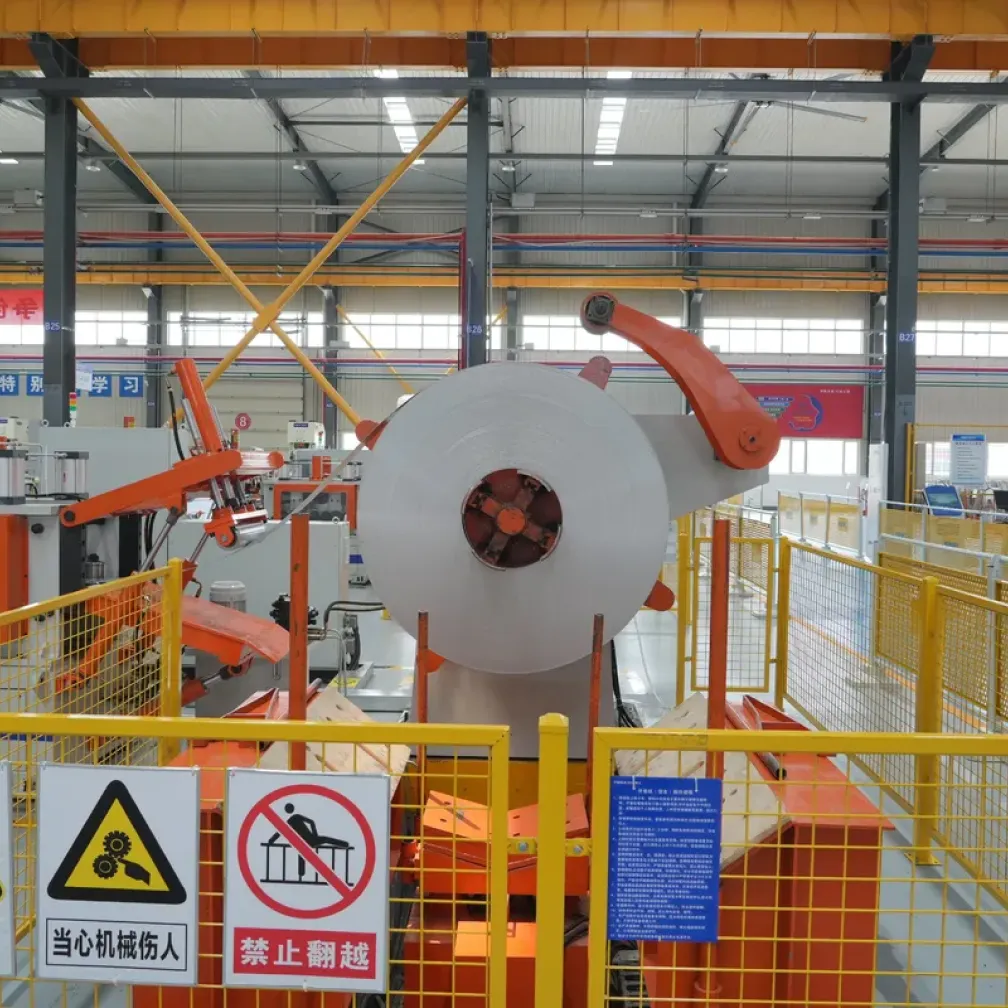
| डिकॉइलिंग | हाइड्रॉलिक डिकॉइलर, 6-टन क्षमता, कॉइल OD 1300 से 1800 मिमी | नियंत्रित तनाव में कॉइल को पकड़ता और खोलता है |
| लेवलिंग | मल्टी-रोल लेवलर | कॉइल सेट हटाता है ताकि स्ट्रिप मिल में सपाट प्रवेश करे |
| फीडिंग और पंचिंग | हाइड्रॉलिक पंच यूनिट के साथ सर्वो फीडर | स्ट्रिप को स्थिति में लाता है और वेब व फ्लैंज छेद इनलाइन पंच करता है |
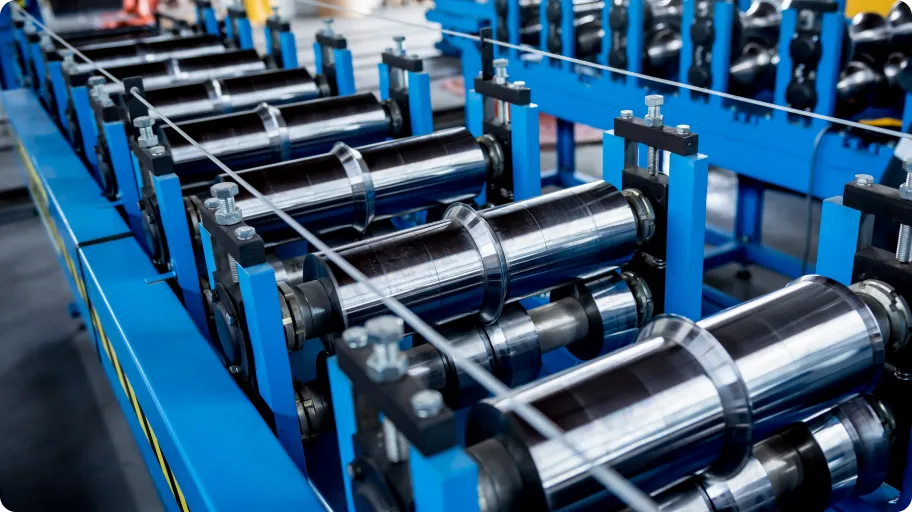
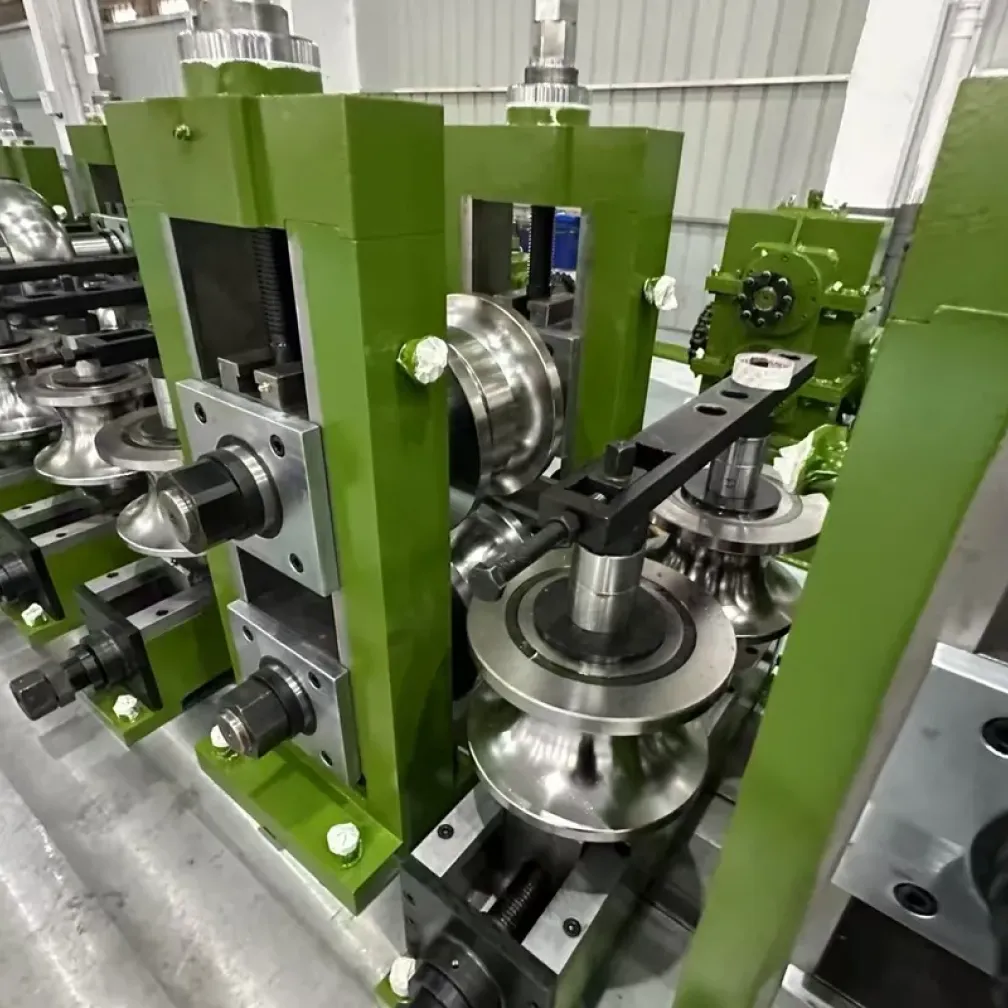
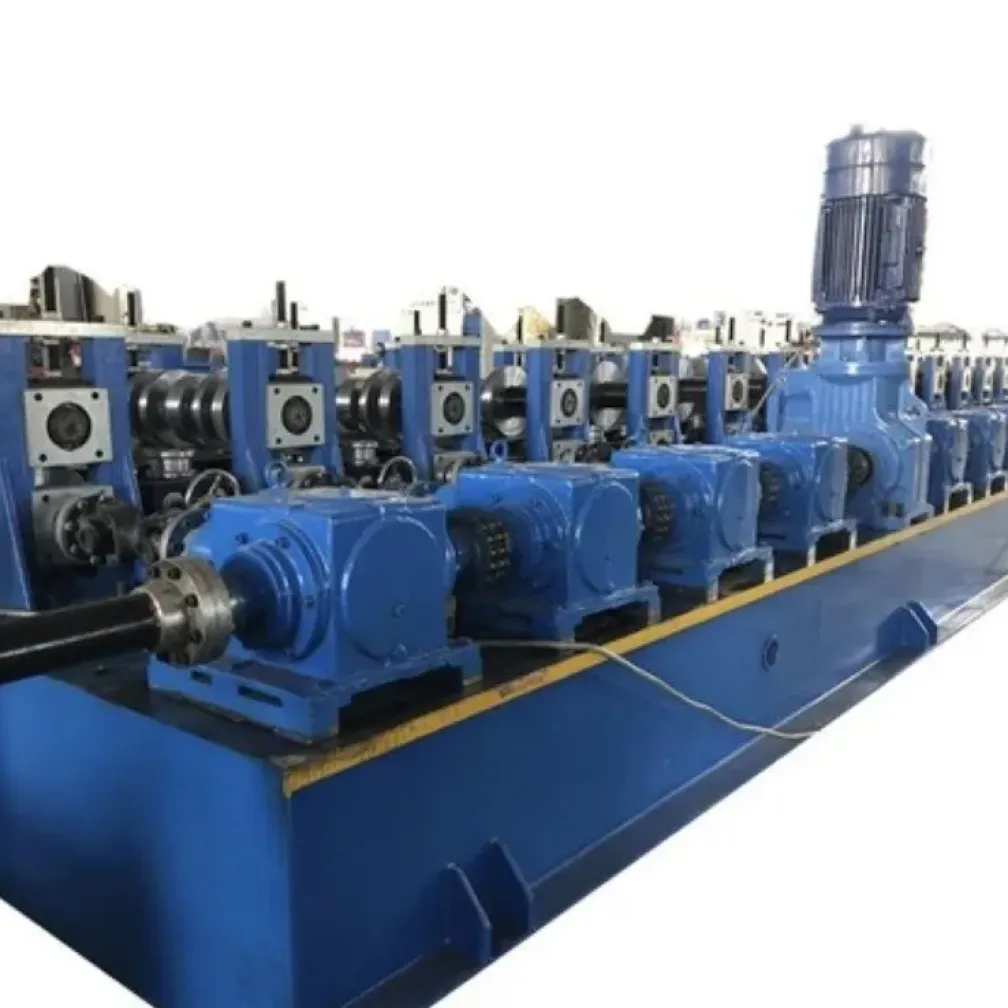
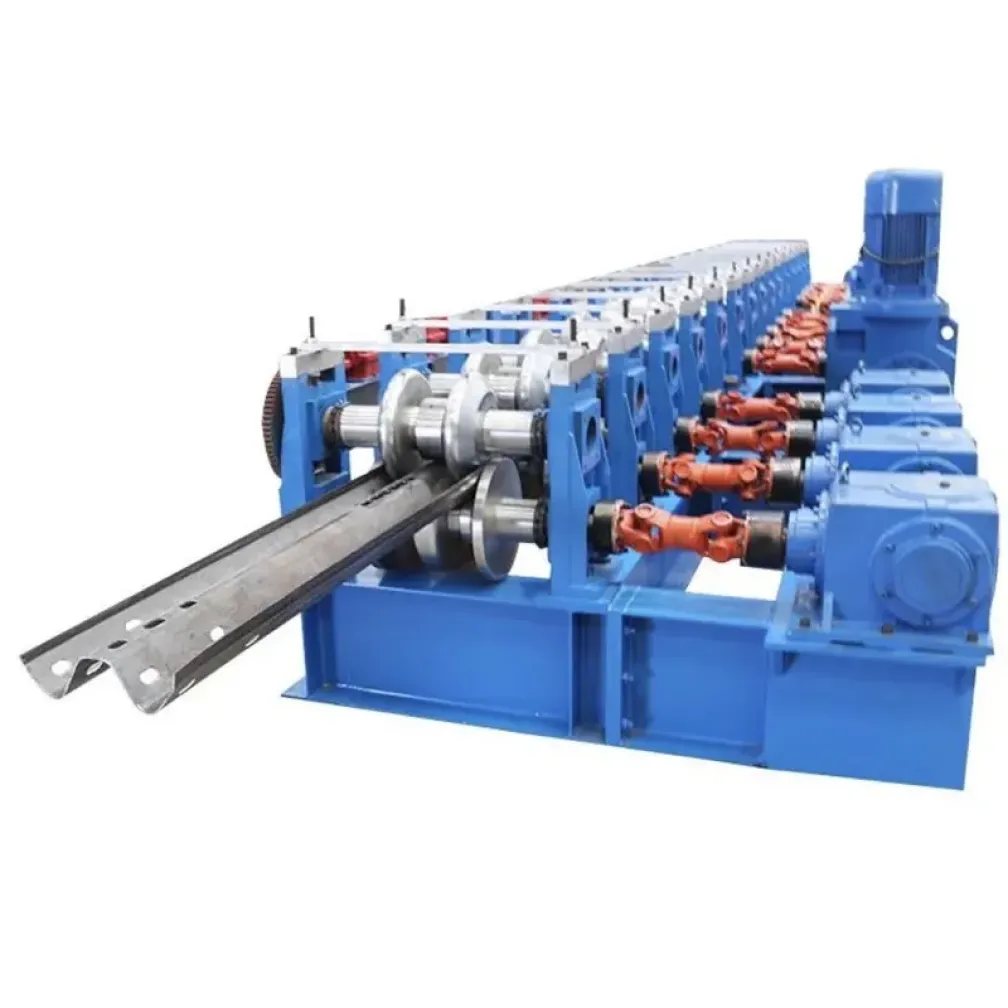
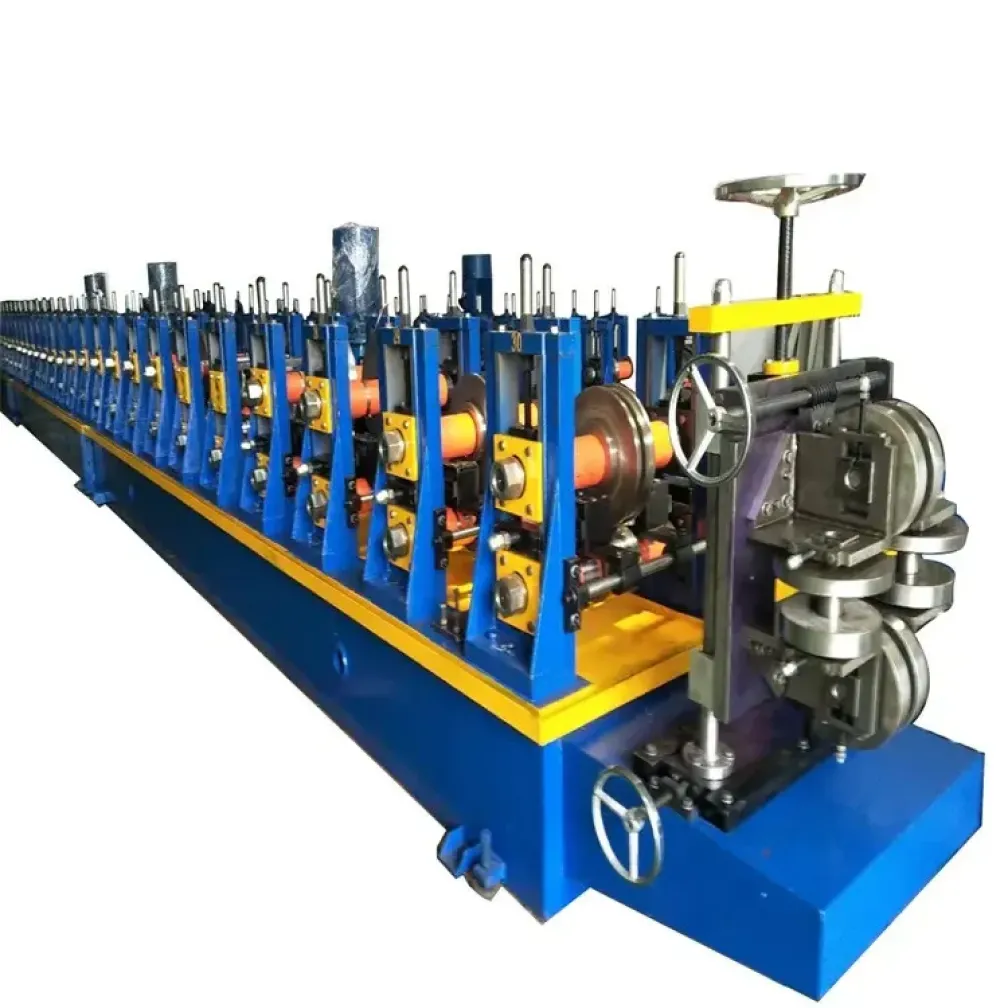
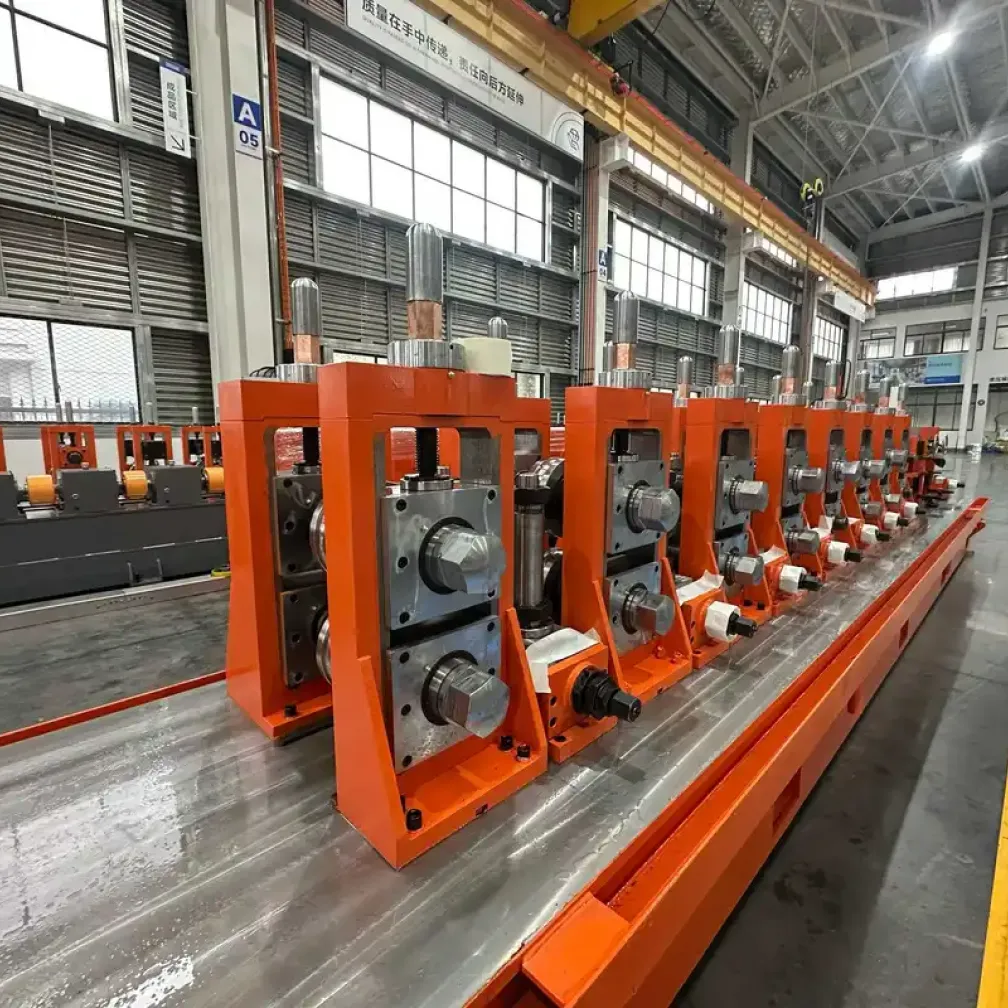
| फॉर्मिंग | रोल फॉर्मिंग मिल, 15 से 19 स्टैंड, बेयरिंग-स्टील क्रोम-प्लेटेड रोलर | स्ट्रिप को क्रमिक रूप से अंतिम सेक्शन में मोड़ता है |
| कटिंग | फ्लाइंग हाइड्रॉलिक कट-ऑफ | गति में लंबाई में काटता है, 6 मीटर पर ±1 मिमी |
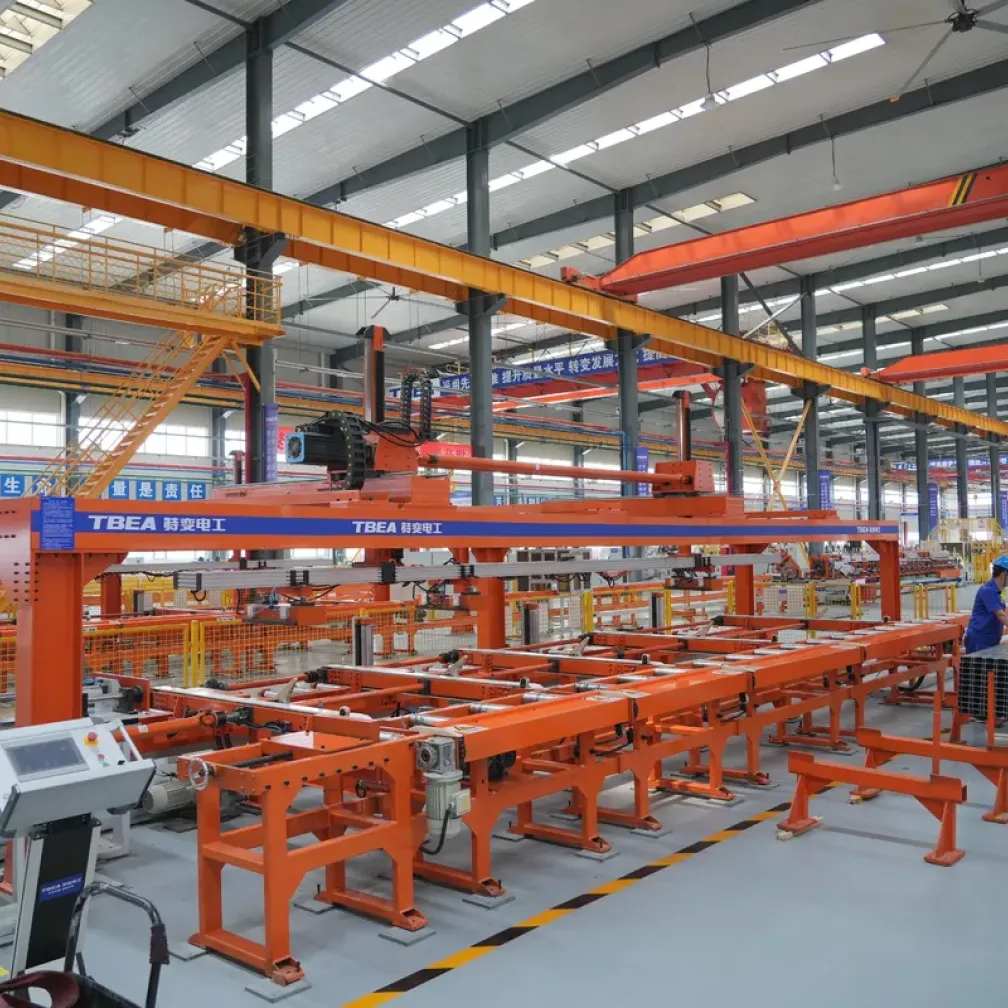
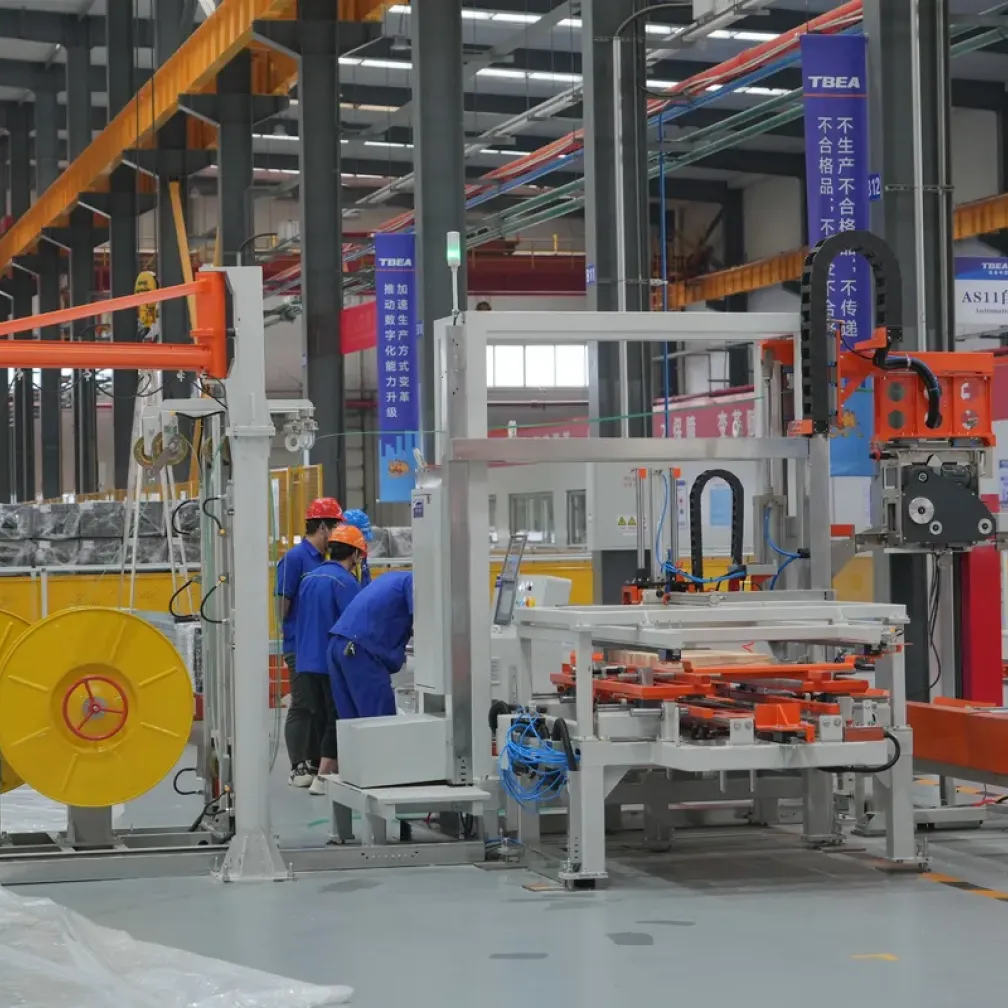
| स्टैकिंग | बंडल आउटपुट के साथ ऑटोमैटिक स्टैकर | स्ट्रैपिंग और डिस्पैच के लिए बंडल इकट्ठा और संरेखित करता है |
इंस्टॉल्ड पावर आमतौर पर सेक्शन साइज़ और गति के अनुसार 37 से 75 किलोवाट होती है। पूरी श्रृंखला एक PLC के तहत चलती है, इसलिए लंबाई, बैच और पंचिंग प्रोग्राम टच स्क्रीन पर एक बार दर्ज किए जाते हैं।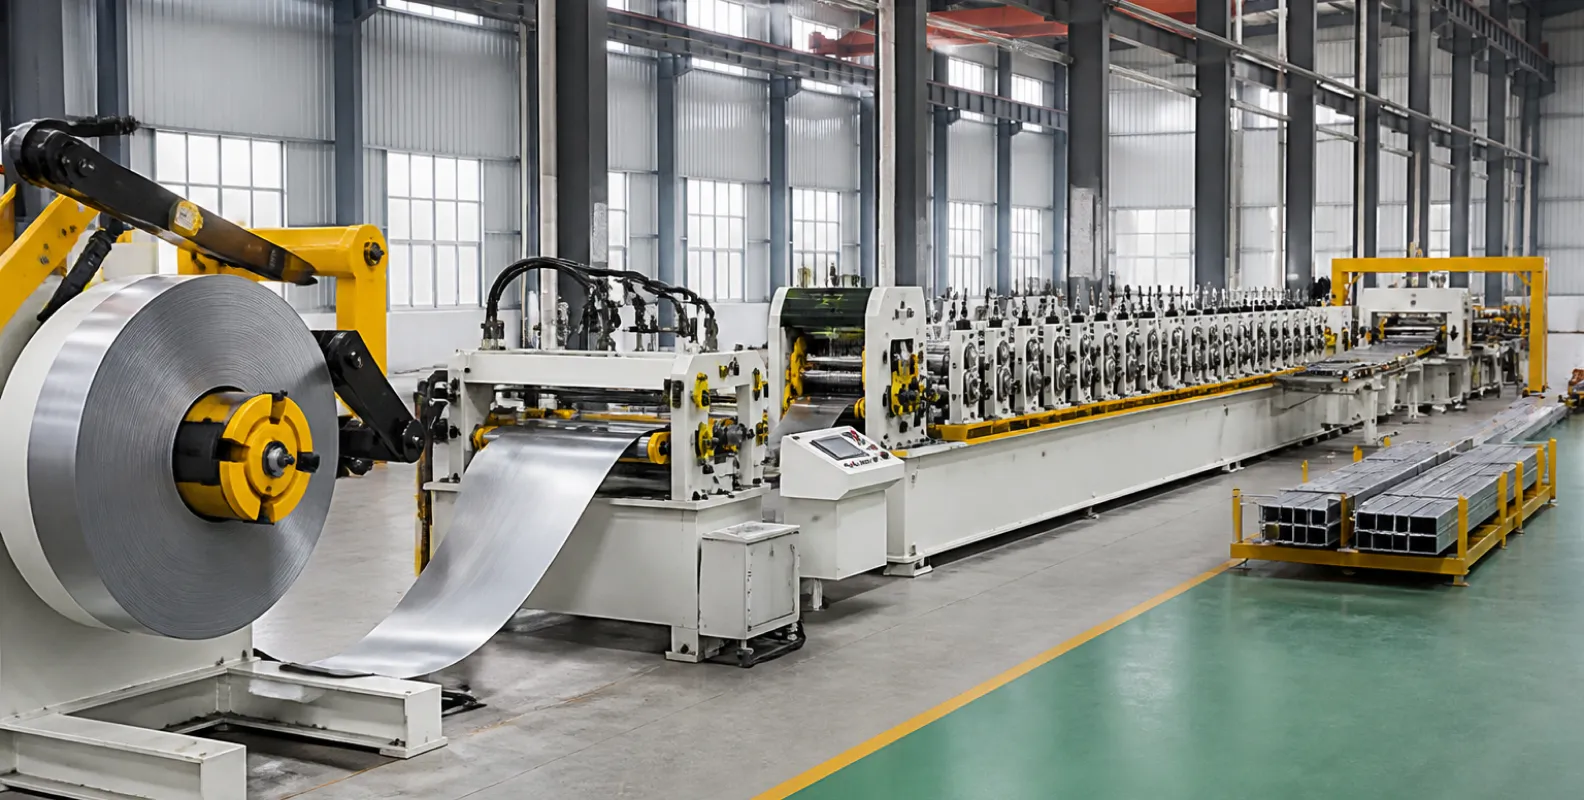
ऑटोमैटिक C/Z चेंजओवर
मिश्रित ऑर्डर स्टील बिल्डिंग व्यवसाय की सामान्य स्थिति है, इसलिए चेंजओवर समय वास्तविक दैनिक आउटपुट तय करता है। मिल मोटर-ड्रिवन समायोजन का उपयोग करती है: ऑपरेटर स्क्रीन पर सेक्शन और साइज़ चुनता है, और रोल गैप व वेब चौड़ाई अपने आप सेट हो जाते हैं। C और Z के बीच, या वेब ऊंचाइयों के बीच स्विच करने में मिनट लगते हैं, न कि मैनुअल स्पेसर कार्य का आधा दिन। इसलिए एक मशीन बिना दूसरी लाइन के प्रोजेक्ट की पूरी परलिन सूची को कवर करती है।
PEB कनेक्शन के लिए इनलाइन पंचिंग
परलिन अपना मूल्य कनेक्शन पर अर्जित करते हैं। लाइन फॉर्मिंग से पहले, जब स्ट्रिप अभी भी सपाट होती है, एंटी-सैग बार के लिए वेब होल और पैनल फिक्सिंग के लिए फ्लैंज होल पंच करती है। सर्वो पोजिशनिंग पूरी लाइन गति पर होल स्थान को सटीक रखती है, और होल पैटर्न प्रोग्राम के रूप में संग्रहीत होते हैं, इसलिए दोहराया गया प्रोजेक्ट एक रिकॉल ऑपरेशन है। इनलाइन पंचिंग उस सेकेंडरी ड्रिलिंग चरण को समाप्त करती है जो फैब्रिकेशन शॉप को धीमा करती है और स्थिति त्रुटियां लाती है।
प्लांट और थ्रूपुट की प्लानिंग
परलिन कार्य के लिए लाइन गति मोटाई और सेक्शन के अनुसार 10 से 30 मीटर/मिनट है। एक व्यावहारिक उदाहरण: लगभग 5 किग्रा/मीटर का 3 मिमी Z परलिन 20 मीटर/मिनट पर चलने से पूरी गति पर लगभग 6 टन प्रति घंटा देता है। वास्तविक प्लानिंग में कॉइल चेंज, चेंजओवर और बंडलिंग के लिए 60 से 70 प्रतिशत अपटाइम लिया जाता है, इसलिए एक शिफ्ट गंभीर मासिक टनन का समर्थन करती है। प्लांट आवश्यकताएं मामूली हैं: लाइन के लिए 40 से 60 मीटर सीधी लंबाई, कॉइल के लिए 5-टन ओवरहेड क्रेन, समतल कंक्रीट फर्श, और प्रति शिफ्ट दो से तीन ऑपरेटर तथा बंडल के लिए एक फोर्कलिफ्ट।
इन-हाउस उत्पादन बनाम परलिन खरीदना
इकोनॉमिक्स तीन तथ्यों पर टिकी है। पहला, परलिन लंबे खोखले सेक्शन हैं, और उनका भाड़ा काफी हद तक हवा ले जाने का भुगतान है; फैब्रिकेशन साइट पर उत्पादन उस लागत को समाप्त कर देता है। दूसरा, बाहरी मिल हर टन पर अपना मार्जिन जोड़ती है, जबकि आपकी अपनी लाइन कॉइल को केवल रूपांतरण लागत पर परलिन में बदलती है। तीसरा, लाइव प्रोजेक्ट सूचियों के अनुसार इन-हाउस कटिंग अतिरिक्त इन्वेंटरी और कमी के जोखिम दोनों को समाप्त करती है। जब मासिक खपत उस स्तर तक पहुंच जाती है जहां बचा हुआ मार्जिन और भाड़ा लाइन की किस्त को कवर करता है, तो निर्णय पहले से हो चुका होता है; सटीक क्रॉसओवर आपके स्थानीय कॉइल मूल्य और भाड़ा दरों पर निर्भर करता है, और हम कोटेशन के दौरान आपके साथ गणना कर सकते हैं।
डिलीवरी, इंस्टॉलेशन और सपोर्ट
मानक परलिन लाइनें 30 से 45 दिनों में पूरी होती हैं, और कस्टमाइज़्ड कॉन्फ़िगरेशन में 60 से 90 दिन लगते हैं। पैकिंग से पहले, प्रत्येक लाइन हमारी फैक्ट्री में वास्तविक स्ट्रिप के साथ 48 घंटे का ट्रायल रन पास करती है। शिपमेंट FOB, CFR, CIF या डोर-टू-डोर की व्यवस्था की जाती है। THRONCH इंजीनियर इंस्टॉलेशन और कमीशनिंग के लिए जाते हैं, जिसमें 3 से 5 दिन लगते हैं, और हैंडओवर से पहले आपके ऑपरेटरों को प्रशिक्षित करते हैं। लाइन पर 12 महीने की वारंटी है, कोर घटकों पर 18 महीने की, और मशीन के जीवन भर तकनीकी प्रश्नों का उत्तर 24 घंटों के भीतर दिया जाता है।
अपना परलिन उत्पादन प्रोजेक्ट शुरू करें
हमें अपनी सेक्शन सूची वेब ऊंचाइयों, मोटाई रेंज और मासिक टनन लक्ष्य के साथ भेजें, और हमारे इंजीनियर कॉन्फ़िगरेशन, लेआउट ड्रॉइंग और डिलीवरी शेड्यूल के साथ एक संपूर्ण लाइन प्रस्ताव लौटाएंगे। व्यक्तिगत मशीनों के संदर्भ कॉन्फ़िगरेशन हमारे CZ परलिन रोल फॉर्मिंग मशीन पेज पर हैं, जिसमें C परलिन, Z परलिन और U परलिन उत्पादन के लिए समर्पित बिल्ड हैं, और पूर्ण स्वचालित विकल्प ऑटोमैटिक रोल फॉर्मिंग मशीन के तहत हैं। हमसे amy@thronch.com पर संपर्क करें।
अक्सर पूछे जाने वाले प्रश्न
एक CZ परलिन लाइन कौन से सेक्शन उत्पादित कर सकती है?
एक लाइन C परलिन, Z परलिन और U सेक्शन उत्पादित करती है। 80 से 400 मिमी की वेब ऊंचाइयां मोटर-ड्रिवन समायोजन से कवर होती हैं, और सेक्शन व साइज़ के बीच स्विचिंग टच स्क्रीन से मिनटों में हो जाती है।
उपयोग में C और Z परलिन के बीच क्या अंतर है?
C परलिन राफ्टर पर टिके सिंगल-स्पैन सदस्य की तरह काम करता है। Z परलिन प्रत्येक सपोर्ट पर अगले टुकड़े से ओवरलैप होता है और कंटीन्यूअस बीम की तरह कार्य करता है, इसलिए यह लंबे स्पैन पर समान भार वहन करता है। अधिकांश बड़ी छतें Z परलिन का उपयोग करती हैं, गर्ट और छोटे स्पैन के लिए C सेक्शन के साथ।
परलिन प्रोडक्शन लाइन कितनी तेज़ चलती है?
मानक परलिन लाइनें स्ट्रिप मोटाई और सेक्शन साइज़ के अनुसार 10 से 30 मीटर प्रति मिनट चलती हैं। मोटी हाई-स्ट्रेंथ स्ट्रिप धीमी चलती है; पतली गैल्वनाइज़्ड स्ट्रिप रेंज के शीर्ष पर चलती है।
लाइन कौन सी सामग्री और मोटाई प्रोसेस कर सकती है?
मानक बिल्ड 1.5 से 3.5 मिमी स्ट्रिप चलाते हैं — हॉट-डिप गैल्वनाइज़्ड, हाई-स्ट्रेंथ S350GD और S450GD, और Q235 या Q355 ब्लैक स्टील। मोटे स्ट्रक्चरल सेक्शनों के लिए भारी कॉन्फ़िगरेशन अनुरोध पर उपलब्ध हैं।
लाइन को कितने ऑपरेटर चाहिए?
प्रति शिफ्ट दो से तीन ऑपरेटर कॉइल लोडिंग, निगरानी और बंडलिंग को कवर करते हैं, साथ में कॉइल और तैयार बंडल ले जाने के लिए एक फोर्कलिफ्ट ड्राइवर।
क्या होल पैटर्न कस्टमाइज़ किए जा सकते हैं?
हां। वेब और फ्लैंज होल फॉर्मिंग से पहले आपके ड्रॉइंग के अनुसार इनलाइन पंच किए जाते हैं, और पैटर्न PLC प्रोग्राम के रूप में संग्रहीत होते हैं। स्प्लाइस प्लेट के बोल्ट होल और एंटी-सैग बार होल मानक अनुरोध हैं।
इंस्टॉलेशन और कमीशनिंग में कितना समय लगता है?
ऑन-साइट इंस्टॉलेशन और कमीशनिंग THRONCH इंजीनियरों के साथ 3 से 5 दिन लेती है, जिसमें ऑपरेटर प्रशिक्षण शामिल है। लाइन इन-टॉलरेंस परलिन उत्पादित करती हुई सौंपी जाती है।
संपूर्ण परलिन लाइन की लीड टाइम क्या है?
मानक कॉन्फ़िगरेशन ऑर्डर कन्फर्मेशन के 30 से 45 दिनों में शिप होते हैं। विशेष सेक्शन या ऑटोमेशन पैकेज वाली कस्टमाइज़्ड लाइनों में 60 से 90 दिन लगते हैं, और प्रत्येक लाइन शिपमेंट से पहले 48 घंटे का ट्रायल रन पूरा करती है।
-

THRONCH
कोल्ड-रोल फॉर्मिंग मशीन निर्माता
THRONCH एक सीधा उत्पादन निर्माता है, जो कस्टम कोल्ड-रोल फॉर्मिंग उत्पादन लाइनों और वेल्डेड पाइप मिलों में विशेषज्ञता रखता है। एक दशक से अधिक के इंजीनियरिंग अनुभव के साथ, हम तकनीकी अंतर्दृष्टि साझा करते हैं और उच्च-सटीक उपकरण प्रदान करते हैं।