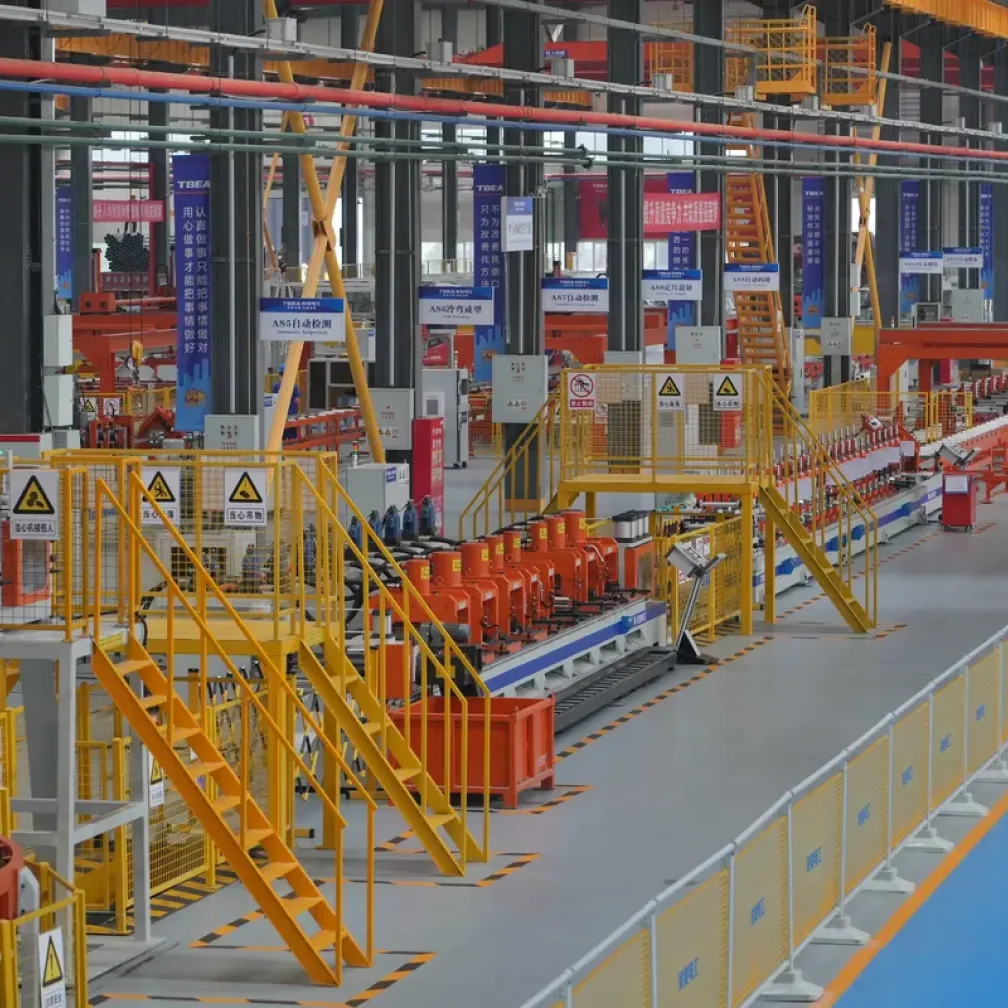
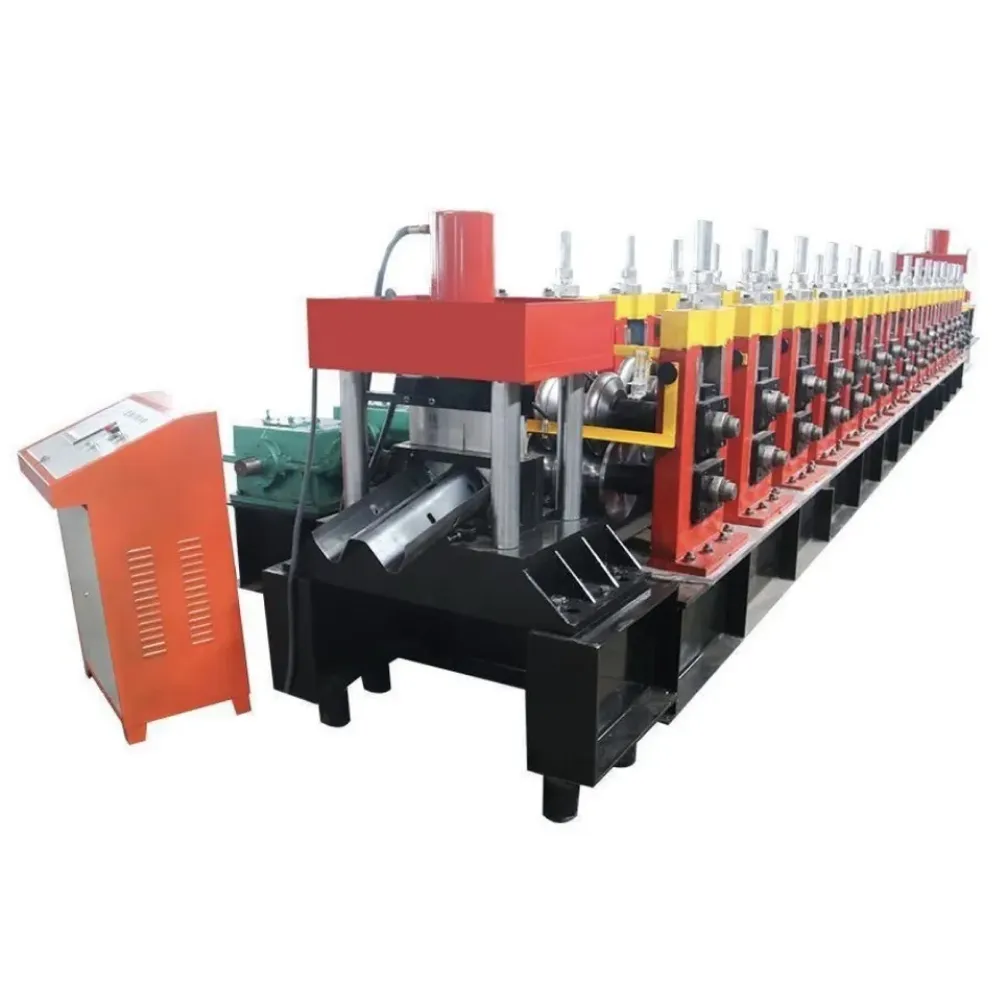
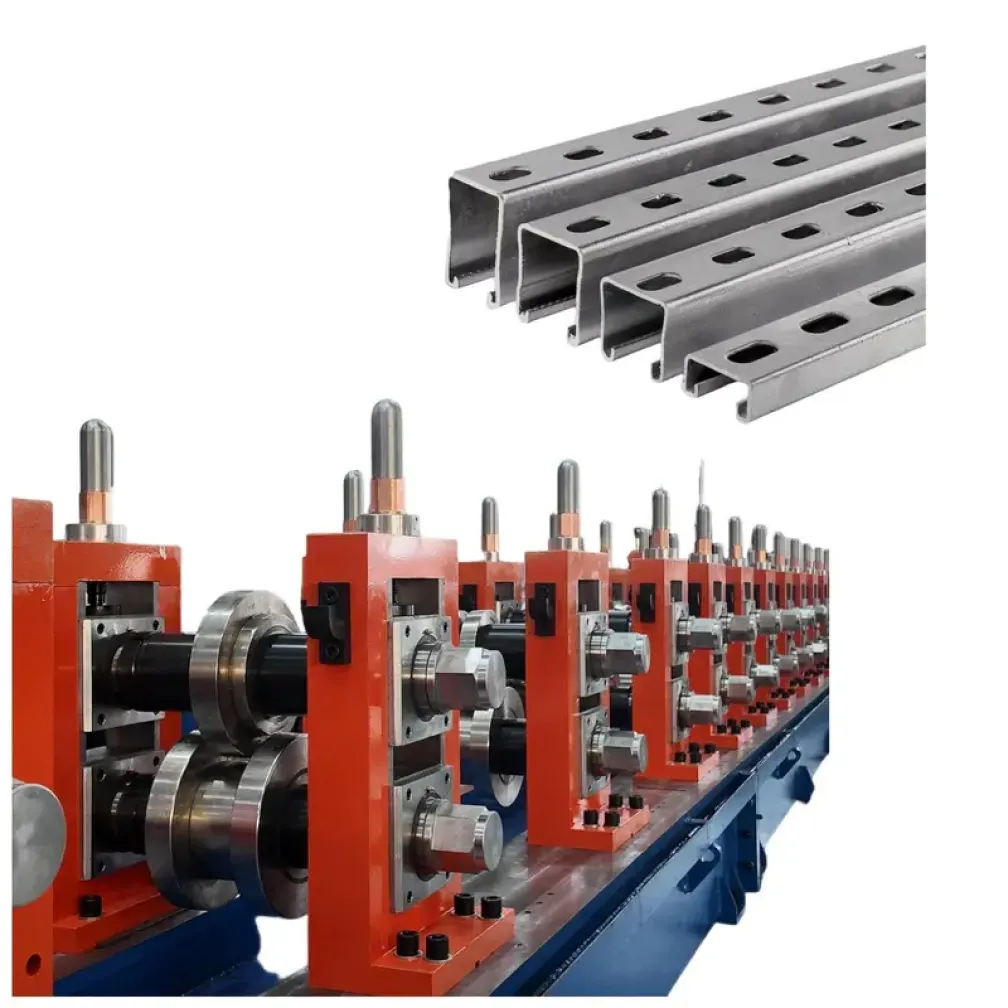
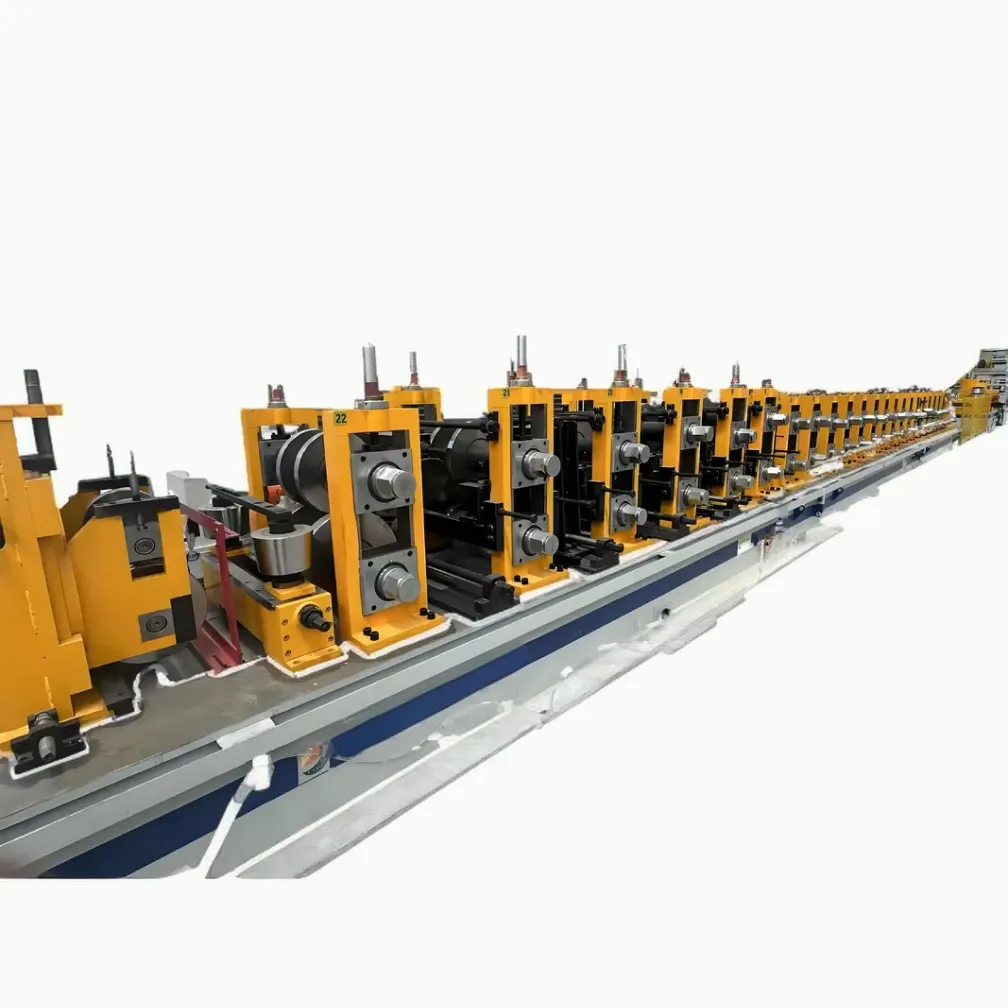
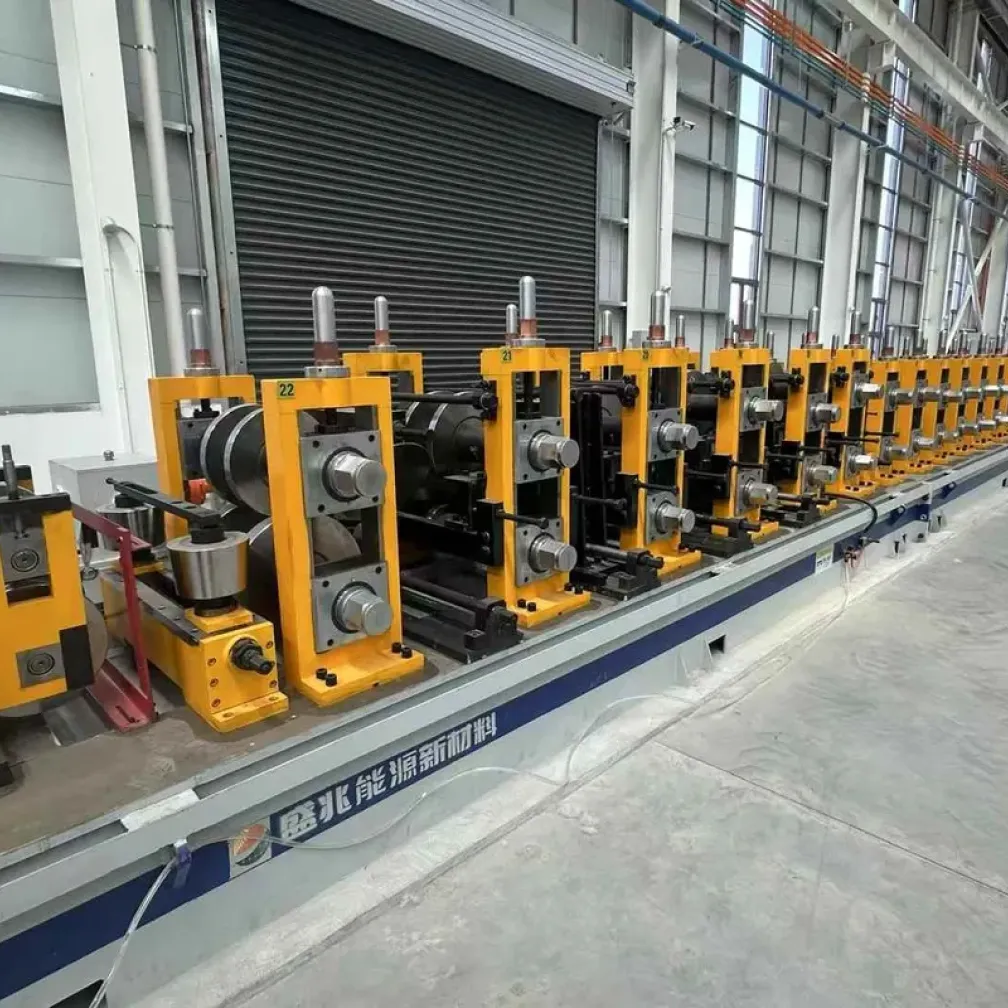
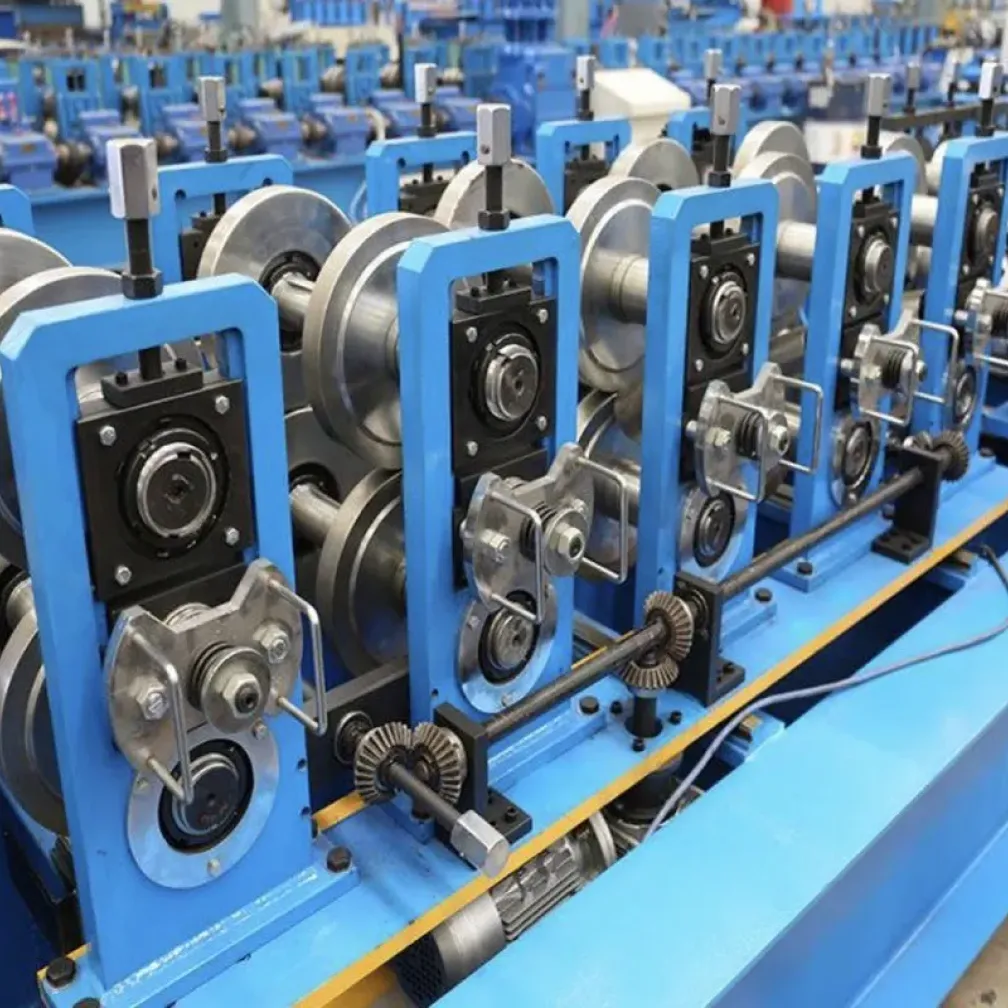
यह समाधान राजमार्ग क्रैश बैरियर बीम के लिए एक पूर्ण उत्पादन लाइन है, जिसमें राजमार्गों, पुलों और मीडियन पर इस्तेमाल होने वाली दो-तरंग W-बीम और तीन-तरंग थ्री-बीम दोनों शामिल हैं। एक लाइन स्टील स्ट्रिप को तैयार बीम में बदलती है: लेवलिंग, स्प्लाइस और पोस्ट होल पंचिंग, रोल फॉर्मिंग, मानक लंबाई में कटिंग और गैल्वनाइजिंग के लिए स्टैकिंग। यह क्रैश बैरियर निर्माताओं, गैल्वनाइजिंग प्लांट और सड़क-सुरक्षा की स्थिर मांग वाले निर्माण समूहों के लिए बनाई गई है। यह पेज बताता है कि यह समाधान किसके लिए उपयुक्त है, कौन से मानक उत्पाद को परिभाषित करते हैं, लाइन कैसे कॉन्फ़िगर होती है, थ्रूपुट कैसे योजित करें, और डिलीवरी तथा सपोर्ट शर्तें क्या हैं।
यह गार्डरेल उत्पादन समाधान किसके लिए है
तीन खरीदारों को सबसे तेज रिटर्न मिलता है। पहला स्थापित क्रैश बैरियर निर्माता है, जो राष्ट्रीय सड़क कार्यक्रमों की बोली लगाता है और प्रमाणित क्षमता चाहता है। दूसरा गैल्वनाइजिंग प्लांट या स्टील ट्रेडर है, जो पहले से बुनियादी ढांचा परियोजनाओं की सेवा करता है और वर्तमान में खरीदी जाने वाली बीम का उत्पादन करके वैल्यू चेन में ऊपर जाना चाहता है। तीसरा बहु-वर्षीय राजमार्ग अनुबंधों वाला सड़क निर्माण समूह है, जहाँ इन-हाउस बीम उत्पादन आपूर्तिकर्ता लीड टाइम को क्रिटिकल पाथ से हटा देता है। गार्डरेल मांग परियोजना-आधारित और मानक-चालित होती है, इसलिए लाइन को बैच दर बैच प्रोफ़ाइल सटीकता बनाए रखनी होती है: सड़क प्राधिकरण चाहते हैं कि हर बीम कभी भी बनी हो, परस्पर बदली योग्य हो।
मानक उत्पाद तय करते हैं
क्रैश बैरियर बीम स्वतंत्र आकार का उत्पाद नहीं है। अधिकांश निर्यात बाजारों को दो मानक प्रणालियाँ नियंत्रित करती हैं। उत्तरी अमेरिका और अमेरिका-वित्तपोषित परियोजनाओं में AASHTO M180 बीम को परिभाषित करता है: आयाम, स्टील ग्रेड, बेस मेटल मोटाई और जस्ता कोटिंग। स्थापित प्रणाली का क्रैश प्रदर्शन MASH परीक्षण स्तरों के तहत अलग से प्रमाणित होता है, जिसमें TL-3 (2270 kg वाहन, 100 km/h और 25 डिग्री) सामान्य राजमार्ग आवश्यकता है। यूरोप और कई अंतरराष्ट्रीय निविदाओं में EN 1317, N1 से H4 तक की कंटेनमेंट कक्षाएँ परिभाषित करता है, और बीम ज्यामिति अनुबंध में निर्दिष्ट वर्ग का पालन करती है।
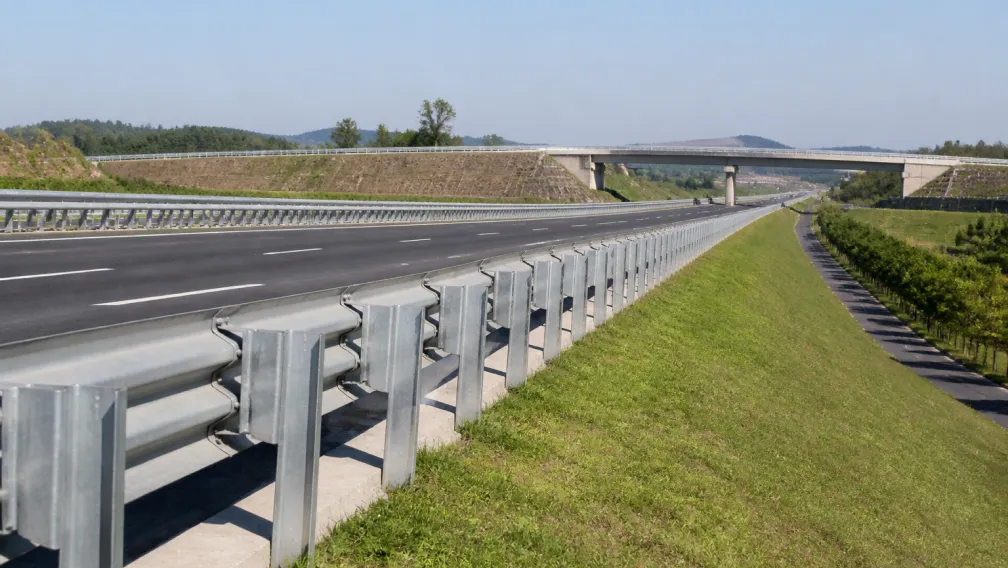
ये मानक आयामी परिवार तय करते हैं। W-बीम 310 से 312 मिमी चौड़ी और 80 से 85 मिमी तरंग गहराई वाली होती है, अंतरराष्ट्रीय बाजारों के लिए प्रभावी लंबाई 4320 मिमी और उत्तरी अमेरिका के लिए 3810 मिमी होती है। थ्री-बीम 506 मिमी चौड़ी होती है। बेस मेटल मोटाई वर्ग के अनुसार 2.67 मिमी से 4 मिमी तक होती है, और 550 g/m2 या उससे अधिक हॉट-डिप जिंक कोटिंग डिफ़ॉल्ट फिनिश है। चूंकि सड़क विनिर्देशों में परस्पर बदली योग्यता लिखी होती है, फॉर्मिंग लाइन को हर कॉइल में प्रोफ़ाइल को कड़ी सहिष्णुता के भीतर रखना होगा, और यही आवश्यकता गार्डरेल लाइन को सामान्य-उद्देश्य रोल फॉर्मर से अलग करती है।
लाइन क्या उत्पादित करती है
एक लाइन दोनों बीम परिवार बनाती है। दो-तरंग और तीन-तरंग प्रोफ़ाइल समान फ्रेम, ड्राइव और पंचिंग सिस्टम साझा करती हैं, प्रत्येक प्रोफ़ाइल के लिए समर्पित रोल सेट के साथ। इनके बीच बदलाव घंटों में योजित रोल बदलाव है। 4320 मिमी, 4130 मिमी और 3810 मिमी की मानक बीम टच स्क्रीन पर प्रोग्राम होती हैं, और घुमावदार या रैंप सेक्शन की कस्टम लंबाई आयाम दर्ज करके काटी जाती है। पोस्ट, स्पेसर ब्लॉक और टर्मिनल पार्ट्स जैसे सहायक घटक अलग उपकरणों पर चलते हैं, और हम अनुरोध पर उन लाइनों को कॉन्फ़िगर करते हैं ताकि प्लांट पूर्ण गार्डरेल किट का कोटेशन दे सके।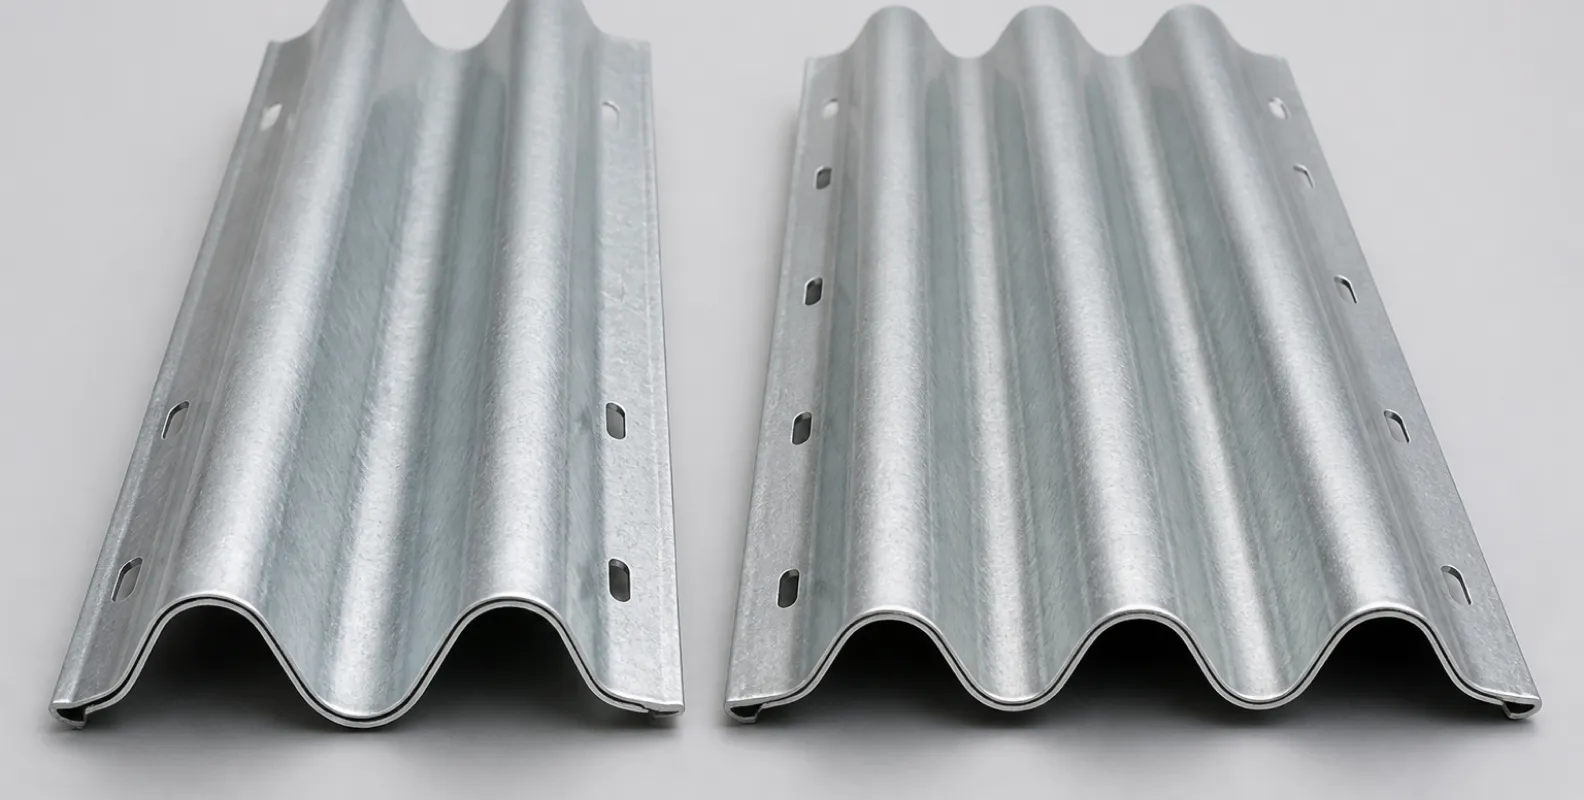
लाइन कॉन्फ़िगरेशन
लाइन पहले यूनिट से ही भारी बनाई जाती है, क्योंकि 2 से 4.5 मिमी उच्च-शक्ति स्ट्रिप हल्के उपकरण को कठोर रूप से प्रभावित करती है:
| चरण | उपकरण | कार्य |
|---|---|---|
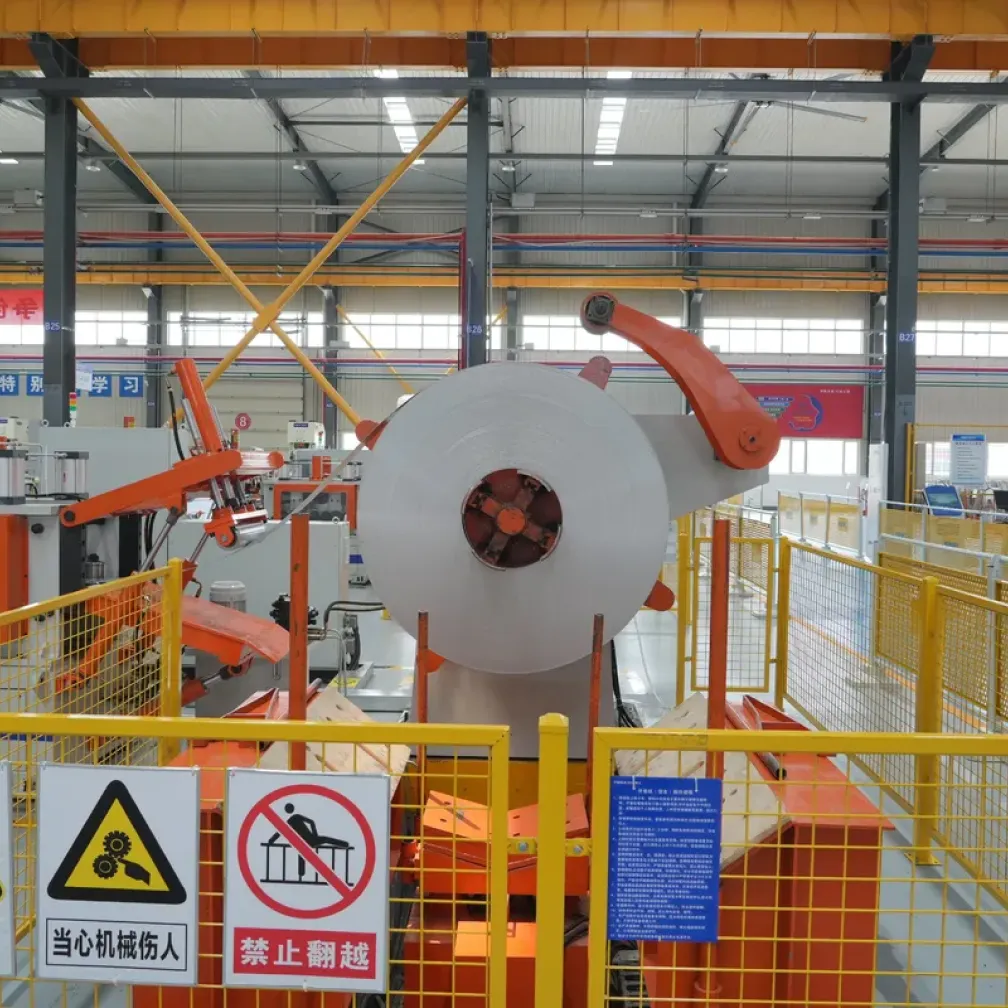
| डीकॉइलिंग | भारी हाइड्रोलिक डीकॉइलर, पूर्ण-चौड़ाई स्ट्रिप कॉइल के लिए आकारित | नियंत्रित तनाव में 480 मिमी तक चौड़ी स्ट्रिप खोलता है |
| लेवलिंग | भारी मल्टी-रोल लेवलर | पंचिंग से पहले उच्च-शक्ति स्ट्रिप को सपाट करता है |
| फीडिंग और पंचिंग | हाइड्रोलिक पंच प्रेस के साथ सर्वो फीडर | स्ट्रिप को स्थिति में रखकर स्प्लाइस और पोस्ट होल पैटर्न इनलाइन पंच करता है |
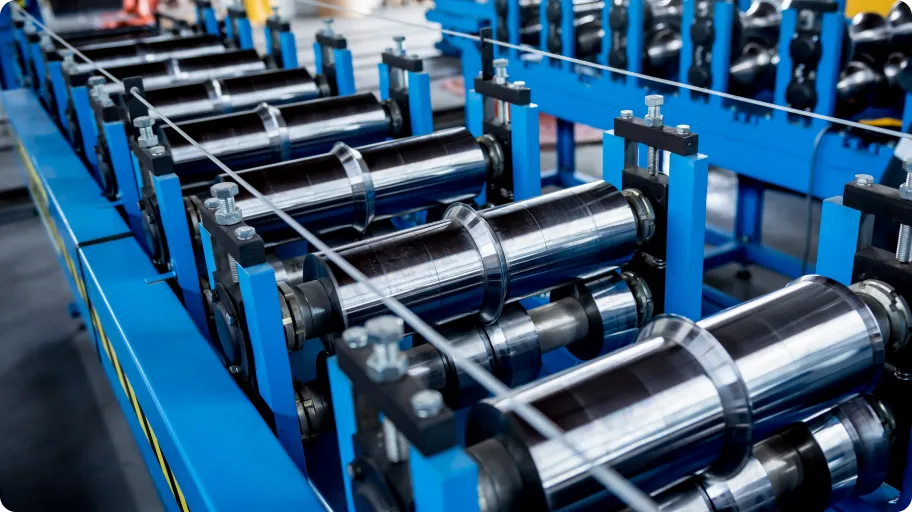
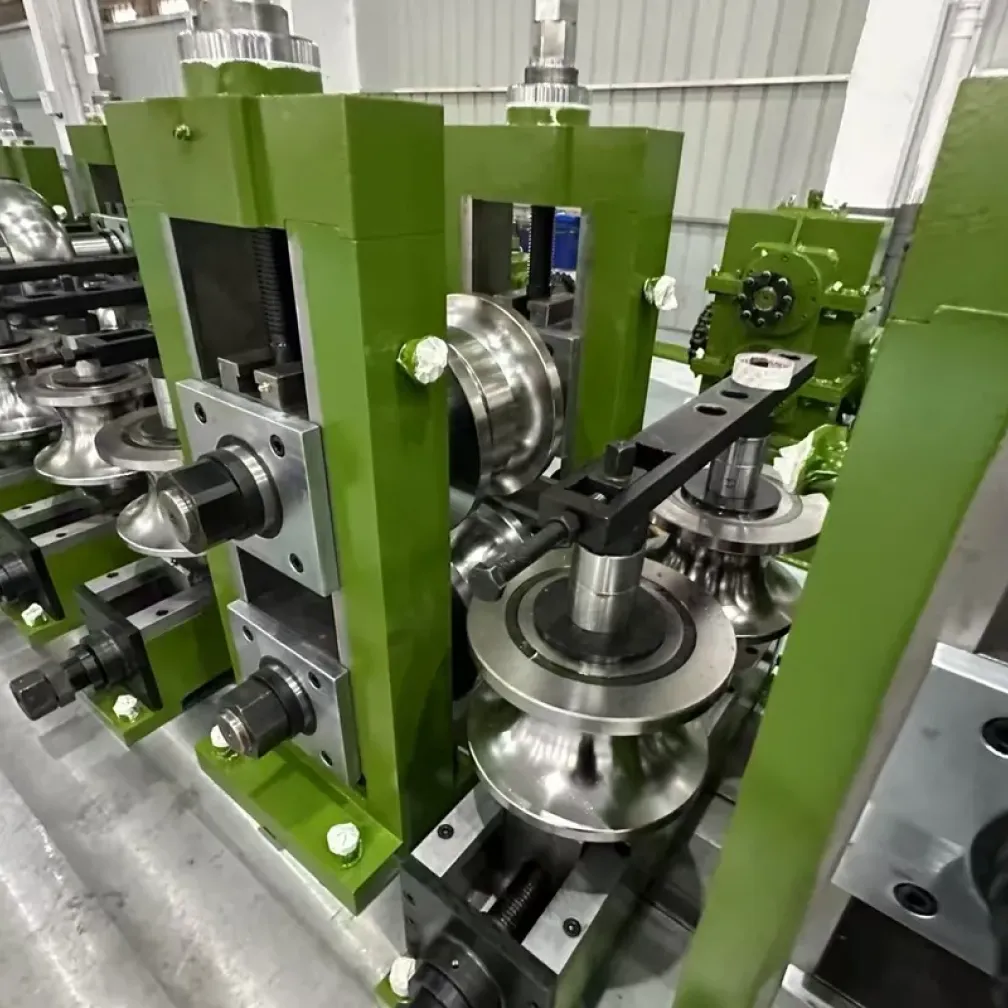
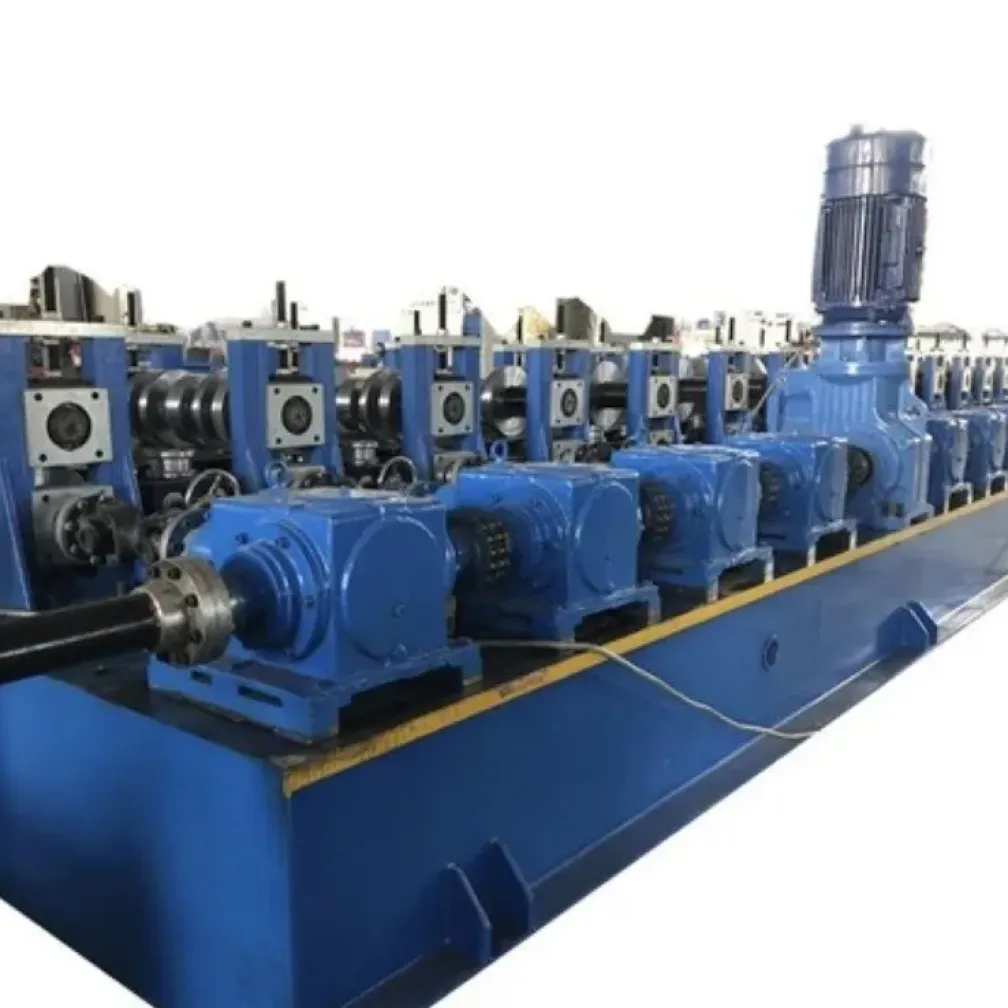
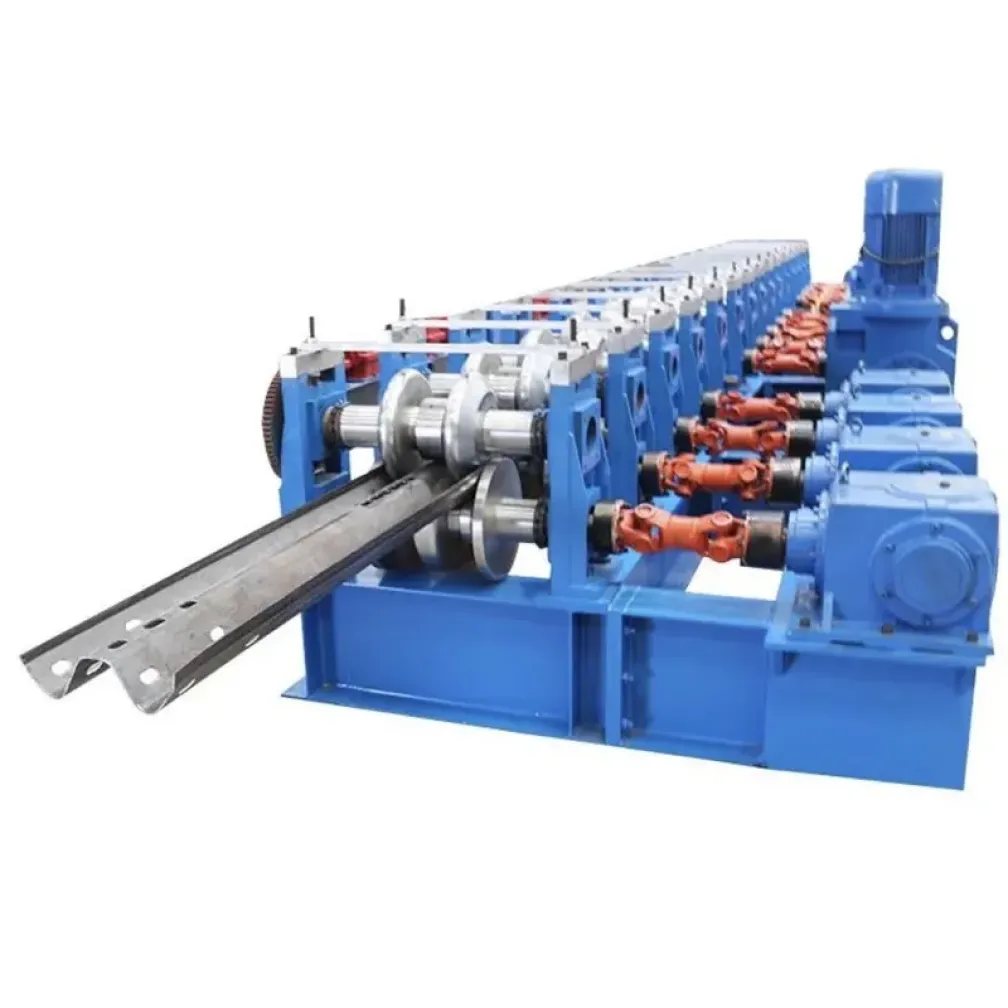
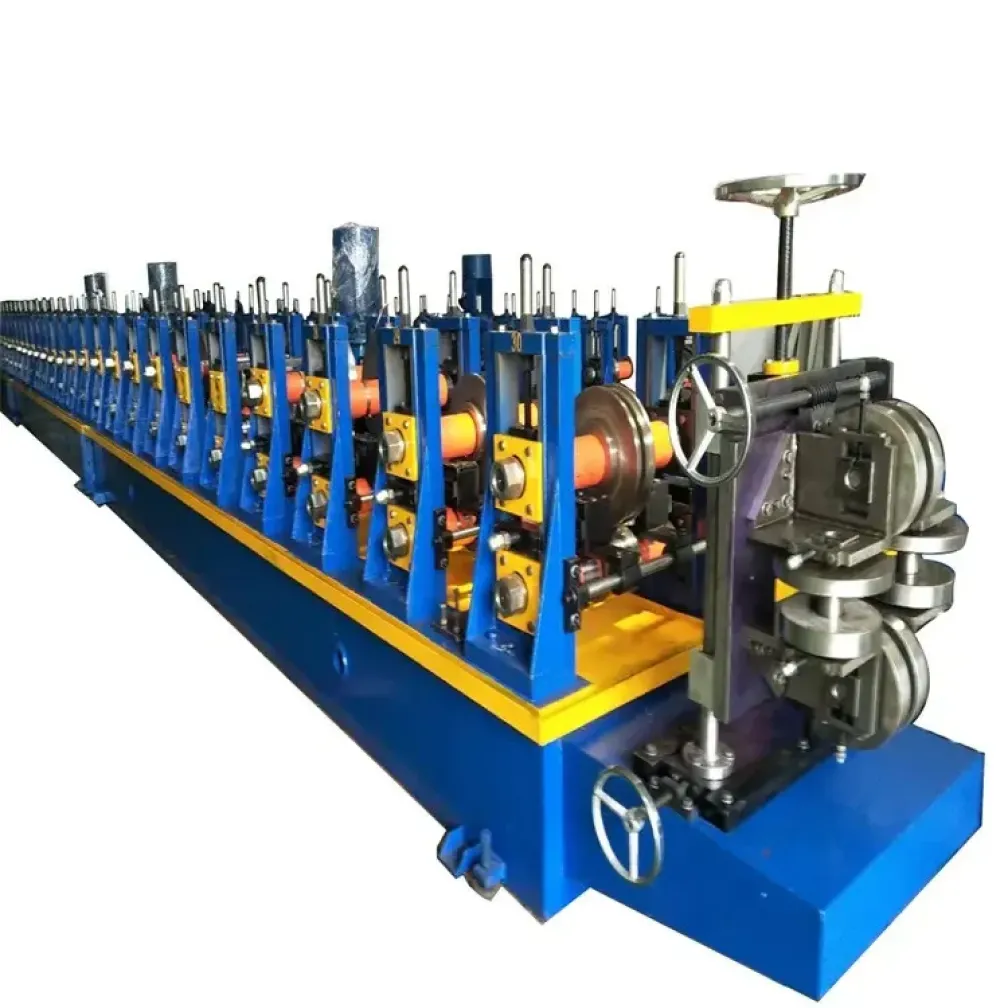
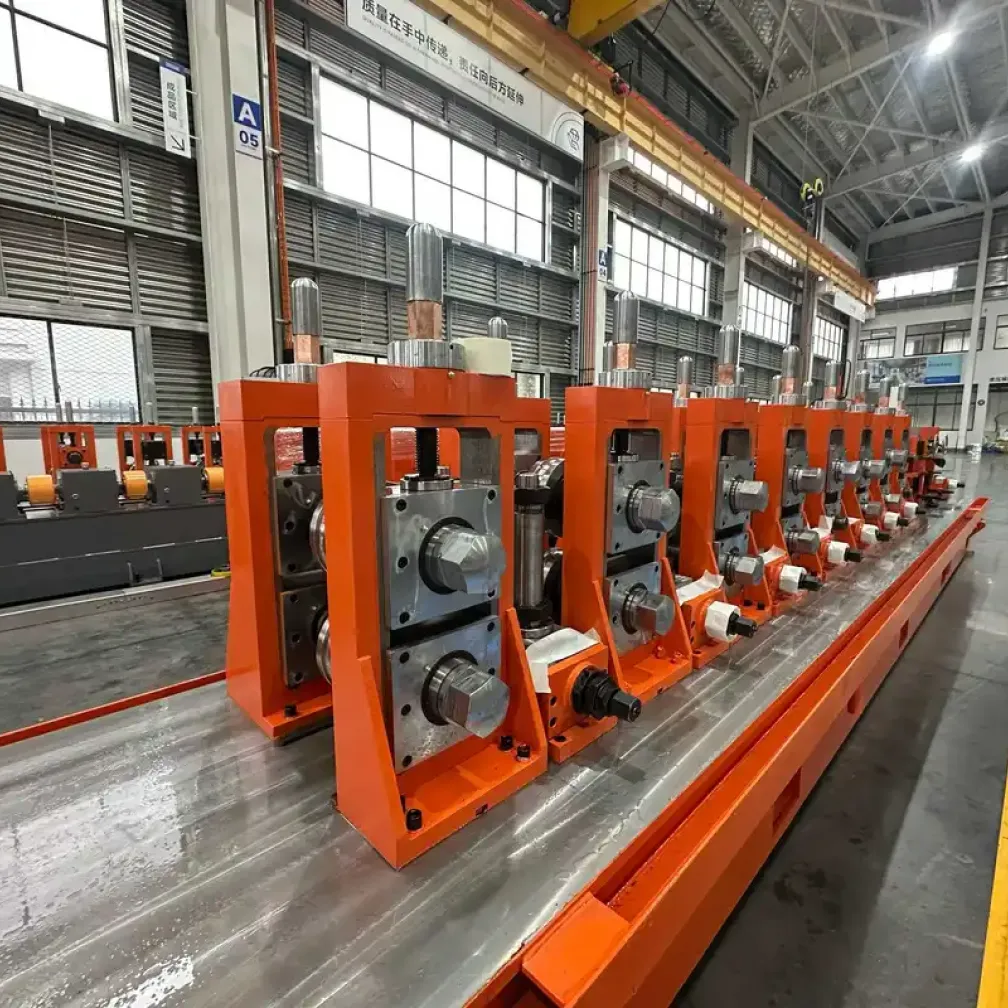
| फॉर्मिंग | रोल फॉर्मिंग मिल, 15 से 24 स्टैंड, HRC58-63 तक कठोर GCr15 या Cr12 रोलर, गियरबॉक्स ड्राइव | प्लस-माइनस 2 मिमी सटीकता से तरंग प्रोफ़ाइल बनाता है |
| कटिंग | फ्लाइंग हाइड्रोलिक कट-ऑफ | गति में बीम को प्रोग्राम की गई लंबाई में काटता है |
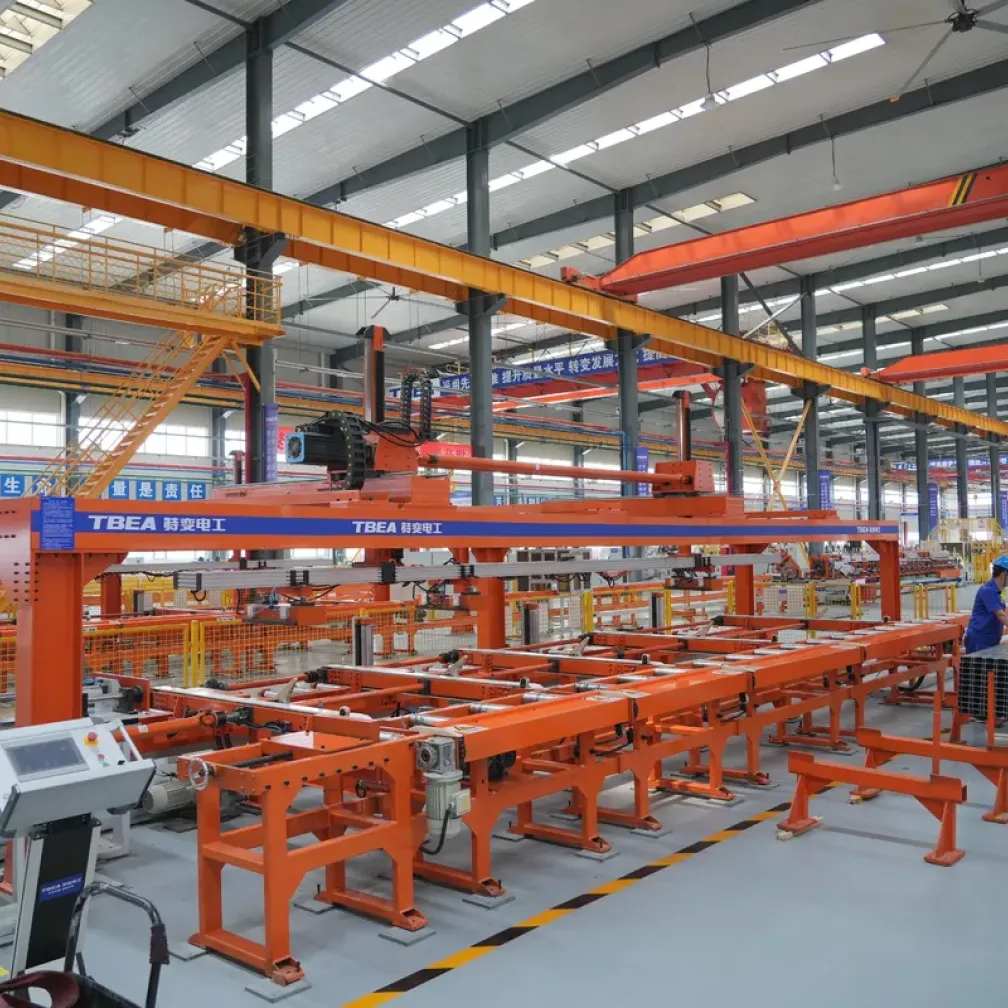
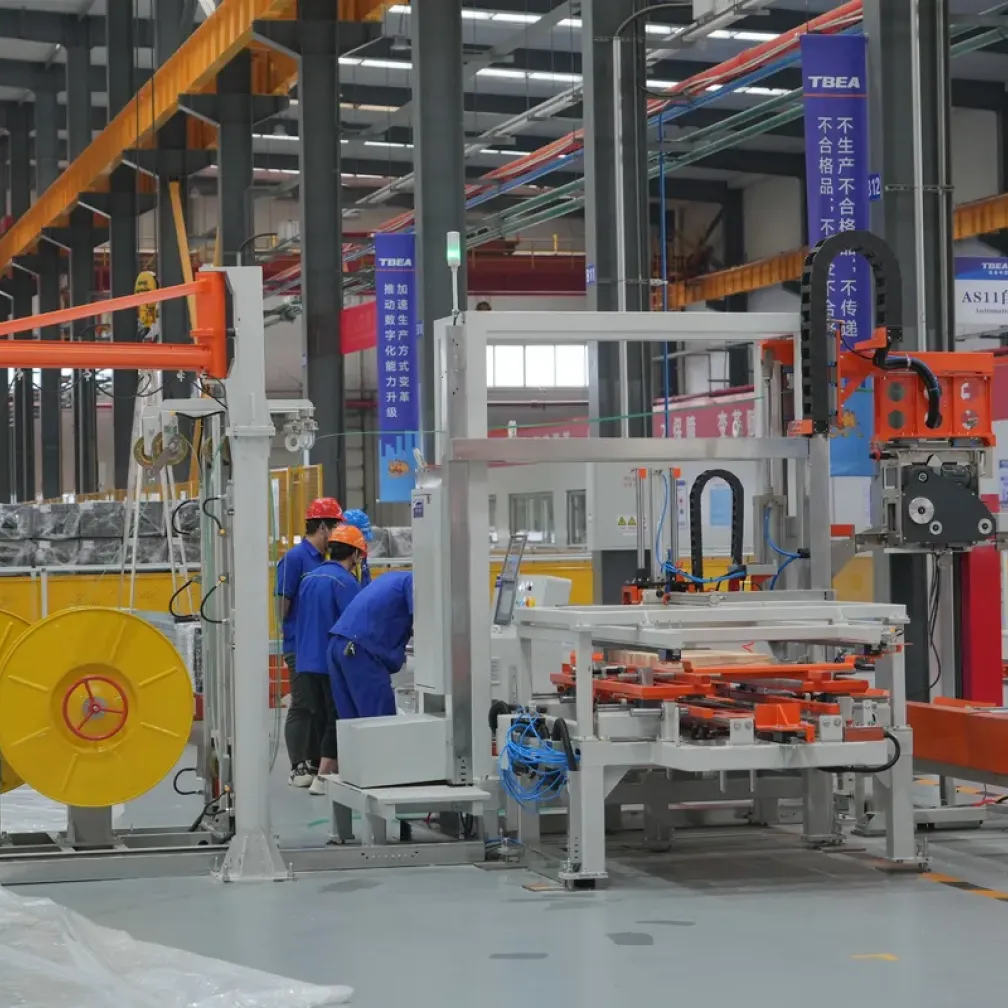
| स्टैकिंग | दो-तरंग और तीन-तरंग के लिए साझा स्वचालित स्टैकर | गैल्वनाइजिंग और परिवहन के लिए वर्गाकार बंडल बनाता है |
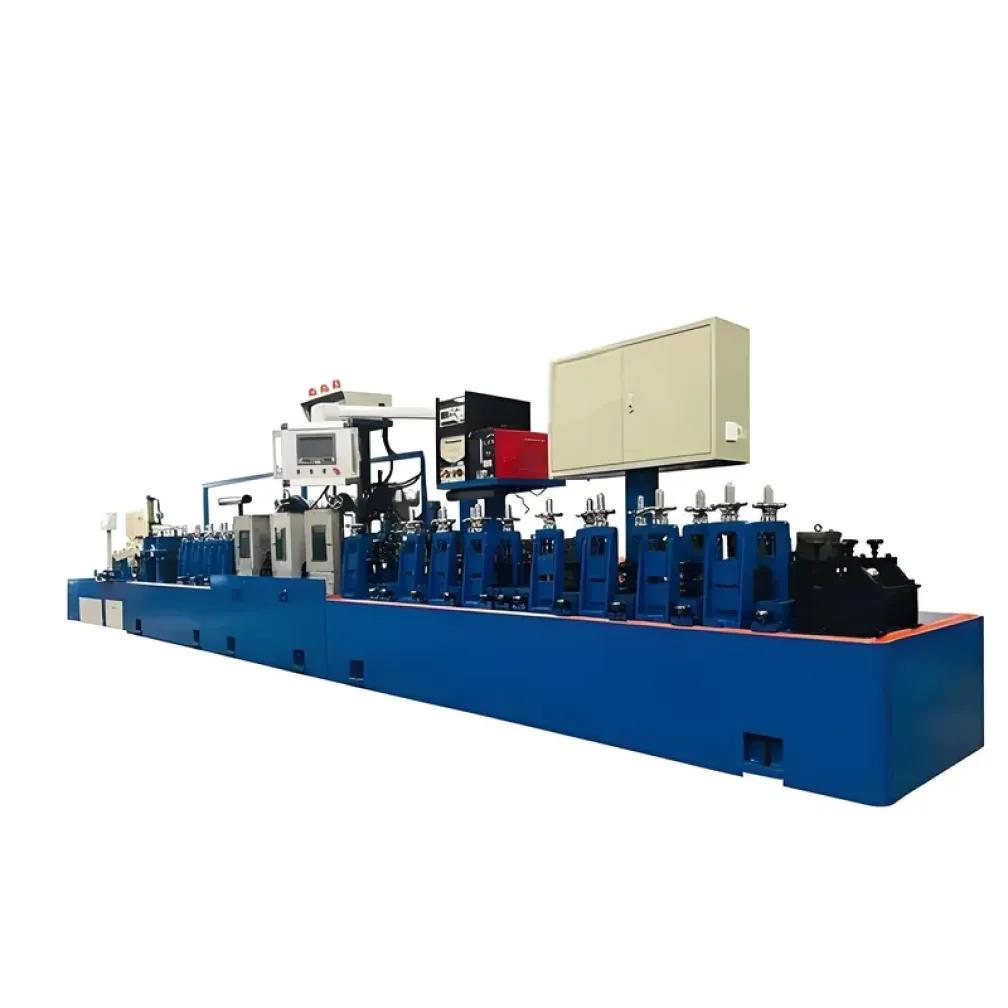
स्थापित पावर मोटाई रेंज और लक्ष्य गति के अनुसार 55 से 120 kW होती है, साथ में लंबाई, बैच और पंचिंग प्रोग्राम के लिए 15-इंच टच स्क्रीन होती है। दो फ्लो लेआउट हैं: पोस्ट-कट, जिसमें फॉर्मिंग के बाद बीम कट होती है, और प्री-कट, जिसमें अधिक लाइन गति के लिए फॉर्मिंग से पहले ब्लैंक कट किए जाते हैं। कोटेशन के दौरान हम आपकी मोटाई रेंज और उत्पादन लक्ष्य के अनुसार लेआउट तय करते हैं।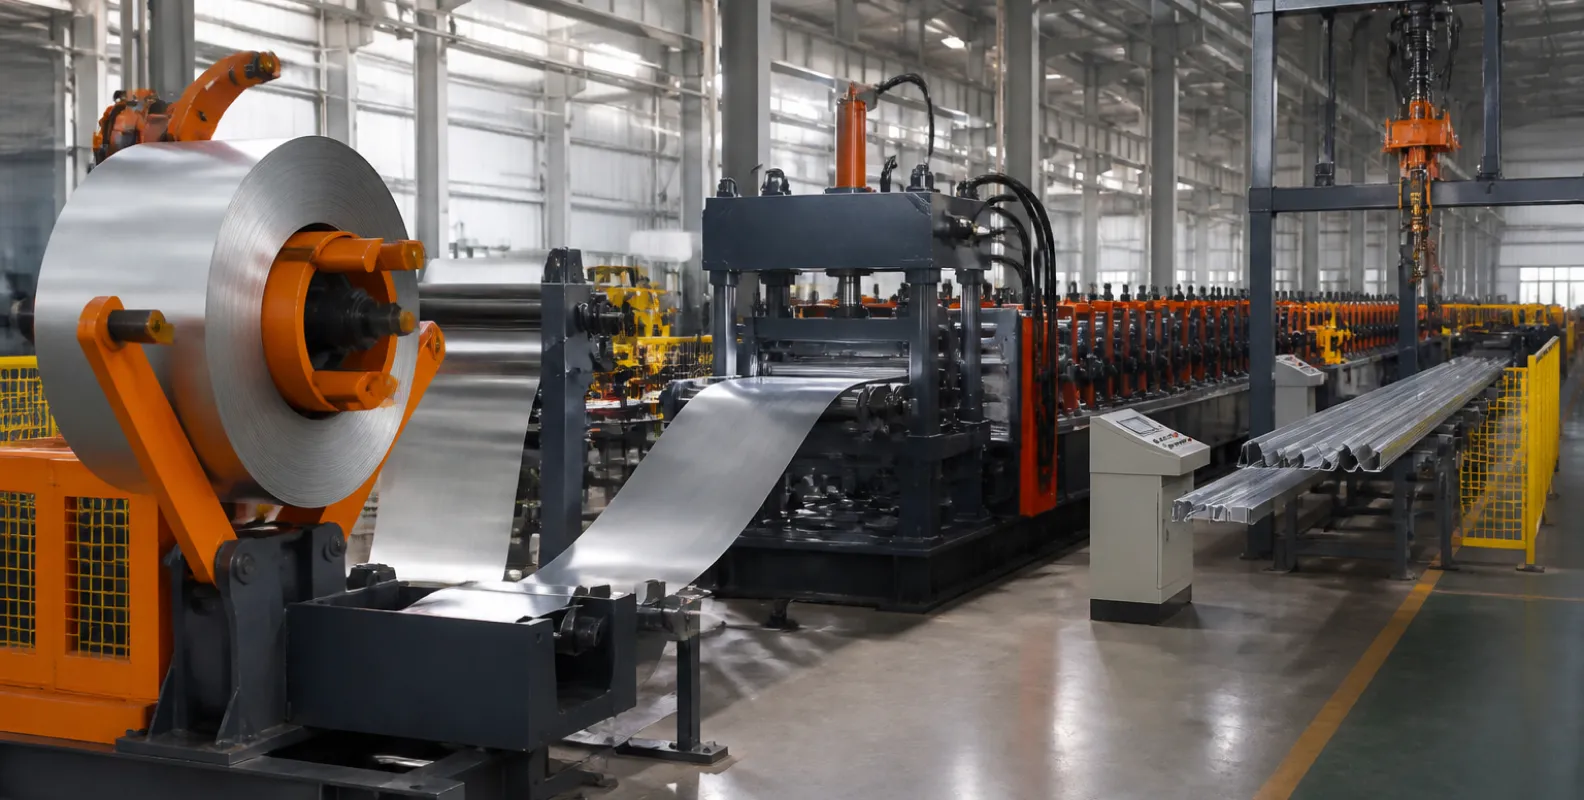
स्प्लाइस और पोस्ट कनेक्शन के लिए पंचिंग
हर बीम में दो होल परिवार होते हैं: सिरों पर स्प्लाइस होल जहाँ बीम ओवरलैप होती हैं, और लंबाई के साथ पोस्ट होल या स्लॉट जहाँ बीम पोस्ट से बोल्ट होती है। होल पैटर्न लागू मानक और अनुबंध में पोस्ट स्पेसिंग का पालन करते हैं, आमतौर पर 1.905 मीटर या 2 मीटर। लाइन स्ट्रिप के सपाट होने पर दोनों परिवार पंच करती है, सर्वो पोज़िशनिंग पूरी गति पर स्थान सटीकता बनाए रखती है, इसलिए तैयार बीम साइट पर बिना रीवर्क के बोल्ट हो जाती है।
प्लांट और थ्रूपुट की योजना
3 से 4 मिमी स्ट्रिप पर मानक उत्पादन गति 8 से 12 मी/मिनट है। गणना सीधी है: 12 मी/मिनट पर 4320 मिमी बीम लगभग 2.7 बीम प्रति मिनट है, और 3 मिमी W-बीम लगभग 49 kg वज़न की होती है, इसलिए लाइन पूरी गति पर लगभग 8 टन प्रति घंटा परिवर्तित करती है। कॉइल बदलाव, रोल बदलाव और बंडलिंग के लिए 60 से 70 प्रतिशत अपटाइम की योजना बनाएं; एक शिफ्ट 35 से 45 टन तैयार बीम उत्पादित करती है। प्लांट को 50 से 70 मीटर सीधी लाइन लंबाई, कॉइल के लिए 10-टन क्रेन और प्रति शिफ्ट दो से तीन ऑपरेटर चाहिए।
अर्थशास्त्र और गैल्वनाइजिंग प्रश्न
इन-हाउस उत्पादन निर्माता मार्जिन और लंबी बीम का माल ढुलाई खर्च हटाता है, और परियोजना शेड्यूलिंग आपके हाथ में देता है। एक प्रक्रिया निर्णय प्लांट को आकार देता है: AASHTO M180 और M111 सहित अधिकांश मानक निर्माण के बाद हॉट-डिप गैल्वनाइजिंग मांगते हैं, यानी बीम ब्लैक स्ट्रिप में फॉर्म और पंच होकर बाद में जिंक कोट होती हैं। इसलिए उत्पादक या तो अपना गैल्वनाइजिंग बाथ चलाते हैं या स्थानीय गैल्वनाइज़र के साथ क्षमता लॉक करते हैं। कुछ बाजार प्री-गैल्वनाइज़्ड स्ट्रिप स्वीकार करते हैं, जिससे प्रवाह सरल होता है, इसलिए लाइन लेआउट तय करने से पहले अपने लक्षित मानकों की कोटिंग आवश्यकता की पुष्टि करें। कोटेशन के दौरान हम आपकी स्थानीय कॉइल कीमत और गैल्वनाइजिंग दरों के साथ क्रॉसओवर अर्थशास्त्र चलाएँगे।
डिलीवरी, इंस्टॉलेशन और सपोर्ट
मानक गार्डरेल लाइनें 30 से 45 दिनों में पूरी होती हैं, और कस्टमाइज़्ड कॉन्फ़िगरेशन 60 से 90 दिन लेती हैं। हर लाइन पैकिंग से पहले वास्तविक स्ट्रिप के साथ 48 घंटे का ट्रायल रन पास करती है। लंबे मिल फ्रेम के लिए कंटेनर लोडिंग योजना के साथ शिपमेंट FOB, CFR, CIF या डोर-टू-डोर व्यवस्थित की जाती है। THRONCH इंजीनियर 3 से 5 दिनों में साइट पर लाइन इंस्टॉल और कमीशन करते हैं और हैंडओवर से पहले आपके ऑपरेटरों को प्रशिक्षित करते हैं। वारंटी लाइन के लिए 12 महीने और मुख्य घटकों के लिए 18 महीने कवर करती है, मशीन के जीवनकाल में तकनीकी उत्तर 24 घंटों के भीतर मिलते हैं।
अपना गार्डरेल उत्पादन प्रोजेक्ट शुरू करें
अपना लक्षित मानक, प्रोफ़ाइल ड्रॉइंग या आयाम, मोटाई रेंज और मासिक टनेज भेजें, और हमारे इंजीनियर कॉन्फ़िगरेशन, रोल सेट योजना और लेआउट के साथ लाइन प्रस्ताव लौटाएँगे। उत्पाद-स्तरीय संदर्भ हमारे राजमार्ग गार्डरेल रोल फॉर्मिंग मशीन पेज पर हैं, दो-तरंग और तीन-तरंग मॉडल के समर्पित पेज के साथ, और स्वचालन विकल्प स्वचालित रोल फॉर्मिंग मशीन के अंतर्गत हैं। amy@thronch.com पर हमसे संपर्क करें।
अक्सर पूछे जाने वाले प्रश्न
दो-तरंग और तीन-तरंग गार्डरेल बीम में क्या अंतर है?
दो-तरंग बीम (W-बीम) 310 मिमी चौड़ी मानक राजमार्ग बैरियर है। तीन-तरंग बीम (थ्री-बीम) 506 मिमी चौड़ी और गहरी प्रोफ़ाइल वाली होती है, जिसका उपयोग वहाँ होता है जहाँ अधिक कंटेनमेंट या कम विक्षेपण चाहिए, जैसे पुल, मीडियन और भारी-वाहन मार्ग।
क्या एक लाइन दो-तरंग और तीन-तरंग दोनों बीम बना सकती है?
हाँ। दोनों प्रोफ़ाइल समान फ्रेम, ड्राइव, पंचिंग और स्टैकिंग सिस्टम पर समर्पित रोल सेट के साथ चलती हैं। प्रोफ़ाइल बदलना घंटों में मापा जाने वाला नियोजित रोल बदलाव है।
लाइन किन मानकों के अनुसार उत्पादन कर सकती है?
लाइन आपके लक्षित बाजार के अनुसार कॉन्फ़िगर होती है: उत्तरी अमेरिका और अमेरिका-वित्तपोषित परियोजनाओं के लिए AASHTO M180, यूरोप के लिए EN 1317 कंटेनमेंट कक्षाएँ, और अनुरोध पर AS/NZS 3845 जैसे क्षेत्रीय मानक। होल पैटर्न और लंबाई मानक तथा अनुबंध ड्रॉइंग का पालन करते हैं।
लाइन कौन सी सामग्री और मोटाई चलाती है?
Q235, Q355, S355MC और Q700HL जैसे उच्च-शक्ति ग्रेड में 2.0 से 4.5 मिमी स्ट्रिप, 480 मिमी तक चौड़ी। इन ग्रेड पर प्रोफ़ाइल सटीकता बनाए रखने के लिए रोलर GCr15 या Cr12 से HRC58-63 तक कठोर किए जाते हैं।
गार्डरेल लाइन कितनी तेज चलती है?
3 से 4 मिमी स्ट्रिप पर मानक उत्पादन गति 8 से 12 मीटर प्रति मिनट है, जो लगभग दो से तीन मानक बीम प्रति मिनट के बराबर है। पतले गेज वाले उच्च-मात्रा कार्यक्रमों के लिए उच्च-गति प्री-कट लेआउट उपलब्ध हैं।
बीम को फॉर्मिंग से पहले या बाद में गैल्वनाइज़ करना चाहिए?
AASHTO M180 और M111 सहित अधिकांश सड़क मानक निर्माण के बाद हॉट-डिप गैल्वनाइजिंग मांगते हैं, इसलिए बीम ब्लैक स्ट्रिप में फॉर्म और पंच होकर बाद में कोट होती हैं। कुछ बाजार प्री-गैल्वनाइज़्ड स्ट्रिप स्वीकार करते हैं। प्लांट लेआउट अंतिम करने से पहले अपने लक्षित मानक का कोटिंग खंड पुष्टि करें।
लाइन को कितने ऑपरेटर चाहिए?
प्रति शिफ्ट दो से तीन ऑपरेटर कॉइल लोडिंग, निगरानी और बंडल हैंडलिंग संभालते हैं, साथ में कॉइल और तैयार बंडल के लिए क्रेन और फोर्कलिफ्ट सहायता चाहिए।
पूरी गार्डरेल लाइन की लीड टाइम क्या है?
मानक लाइनें ऑर्डर पुष्टि के 30 से 45 दिनों में शिप होती हैं, और कस्टम बिल्ड 60 से 90 दिन लेती हैं। शिपमेंट से पहले वास्तविक स्ट्रिप के साथ 48 घंटे का ट्रायल रन पूरा किया जाता है।
-

THRONCH
कोल्ड-रोल फॉर्मिंग मशीन निर्माता
THRONCH एक सीधा उत्पादन निर्माता है, जो कस्टम कोल्ड-रोल फॉर्मिंग उत्पादन लाइनों और वेल्डेड पाइप मिलों में विशेषज्ञता रखता है। एक दशक से अधिक के इंजीनियरिंग अनुभव के साथ, हम तकनीकी अंतर्दृष्टि साझा करते हैं और उच्च-सटीक उपकरण प्रदान करते हैं।