


В течение первых трех недель октября 2026 года инфраструктура фотоэлектрических установок коммунального масштаба столкнулась с одновременными структурными сдвигами в закупках, глобальной логистике и торговой политике. По мере ускорения гигаваттных солнечных проектов на Ближнем Востоке, в Северной Америке и Центральной Азии закупочные команды испытывают беспрецедентное давление в отношении импорта готовых стальных кронштейнов. Ужесточение требований к местной добавленной стоимости, усиление антидемпингового контроля за сборными стальными компонентами и волатильные ставки морских перевозок изменили финансовые модели проектов. Вместо импорта готовых швеллеров и профилей трекеров EPC-подрядчики уровня Tier-1 и региональные металлообработчики переходят к локализованному производству, закупая специализированное оборудование для профилирования рулонной стали местного или импортного происхождения непосредственно на площадке.
Ужесточение торговых правил и требований к местной стоимости
Инструменты торговой защиты и национальная промышленная политика изменили экономику цепочек поставок конструкционной стали накануне последнего квартала 2026 года. В США обновленные нормативные разъяснения относительно расчета бонуса за местное содержание в рамках Закона о снижении инфляции повысили финансовый порог для несущих конструкций. Проекты, претендующие на субсидии за отечественное производство, должны подтвердить, что элементы несущего каркаса, включая опоры наземного монтажа, прогоны и компоненты крутящего момента трекеров, проходят существенную переработку на внутренних предприятиях.
Одновременно системы торгового соответствия в Европе и на Ближнем Востоке вводят более строгий контроль происхождения. В регионе Совета сотрудничества арабских государств Персидского залива (GCC) Саудовская Аравия усилила показатели общей добавленной стоимости на территории Королевства (IKTVA) для тендеров на солнечные электростанции коммунального масштаба в рамках Национальной программы возобновляемой энергетики (NREP). Консорциумы EPC, подающие заявки на проекты мощностью более 1.5 GW в конце 2026 года, должны подтвердить долю локализованного производства выше 50%, чтобы сохранить право участия. Кроме того, антидемпинговые и компенсационные расследования, начатые ранее в этом году в отношении импортных сварных полых профилей и предварительно перфорированных конструкционных профилей, побудили девелоперов исключить импорт готовых профилей из долгосрочных реестров рисков.
Штраф за перевозку и объемный вес готовых профилей
Помимо регуляторных ограничений, физика международных контейнерных перевозок существенно штрафует трансграничную торговлю готовыми монтажными компонентами. Конструкционные солнечные швеллеры, включая C-швеллеры, омега-профили и монтажные каналы, имеют сложную геометрию с пробитыми пазами, отогнутыми кромками и предварительно сформированными ребрами жесткости. При упаковке для экспорта такие профили обеспечивают низкую плотность загрузки по сравнению с плоским прокатом.
Стандартный 40-футовый морской контейнер высокого куба вмещает примерно от 26 до 28 тонн плотного стального рулона. Напротив, связанные и вложенные друг в друга холодногнутые солнечные профили редко превышают 16–20 тонн на контейнер из-за ограничений габаритной укладки и распределения центра тяжести. Покупатели фрахта оплачивают полную стоимость контейнерного слота, фактически перевозя значительное количество пустого воздуха внутри полостей профилей. Доставка плоских стальных рулонов в порты назначения и их обработка на автоматизированной линии производства солнечных креплений устраняет объемные транспортные штрафы, защищает предварительно оцинкованные покрытия от длительного воздействия морского солевого тумана и сокращает цикл доставки от причала до поля с двенадцати недель до менее трех дней.
Структурное сравнение: импорт готовых профилей и профилирование на месте
| Параметр оценки | Импорт сборных профилей | Локальное профилирование в стране |
|---|---|---|
| Плотность перевозки | 16-20 тонн на контейнер 40ft HC (низкая эффективность упаковки) | 26-28 тонн на контейнер (полное использование полезной нагрузки за счет рулонов) |
| Подверженность торговым барьерам | Высокая; действуют тарифы на конструкционную сталь и антидемпинговые пошлины | Минимальная; рулоны сырья облагаются стандартными тарифами на первичные материалы |
| Квалификация местного содержания | Нулевой кредит за местную переработку; проекты теряют право на субсидии | Высокая местная добавленная стоимость; соответствует правилам IKTVA, DCR и местного содержания |
| Срок изменения профиля | От 8 до 14 недель на перепроектирование, прокатку на заводе и международную доставку | Немедленно; цифровая схема пробивки и длина резки настраиваются через интерфейс ПЛК |
| Риск деградации покрытия | Риск поверхностной белой ржавчины и царапин во время многоэтапной морской перевозки | Минимальный; рулон обрабатывается локально точно в срок для монтажа на площадке |
| Капитальные затраты | Отсутствие инвестиций в оборудование; постоянные высокие наценки на закупку компонентов | Единовременные капитальные затраты на оборудование, амортизируемые на объеме проекта 20-50 MW |
Металлургические требования: сплавы цинк-алюминий-магний
Технические требования к оборудованию для холодного профилирования возросли вместе с развитием материалов в октябре 2026 года. Инженерные спецификации солнечных электростанций коммунального масштаба в значительной степени отказались от традиционной углеродистой стали с последующей горячей оцинковкой для легких наземных конструкций. Ее заменяют современные стали с непрерывным цинк-алюминий-магниевым покрытием (ZAM), соответствующие таким обозначениям, как ASTM A1046, EN 10346 (ZM310/ZM430), и эквивалентным маркам заводов.
Подложки ZAM обеспечивают самовосстанавливающуюся защиту кромок от коррозии благодаря образованию симонколлеита и слоистых двойных гидроксидов вдоль линий среза. Однако профилирование стали ZAM требует точных механических допусков в формующих клетях. Слой сплава цинк-алюминий-магний тверже и хрупче чистого цинка и имеет более высокий коэффициент трения о формующие валки. Стандартный инструмент вызывает микротрещины защитного покрытия или сильное налипание цинка на поверхности инструмента, если шаги линии проходов слишком крутые. Инженеры по профилированию должны применять постепенные переходы изгиба, криогенно обработанный инструмент D2 или Cr12MoV с микрополированной поверхностью и оптимизированную охлаждающую смазку, чтобы гарантировать коррозионную стойкость на формуемых радиусах.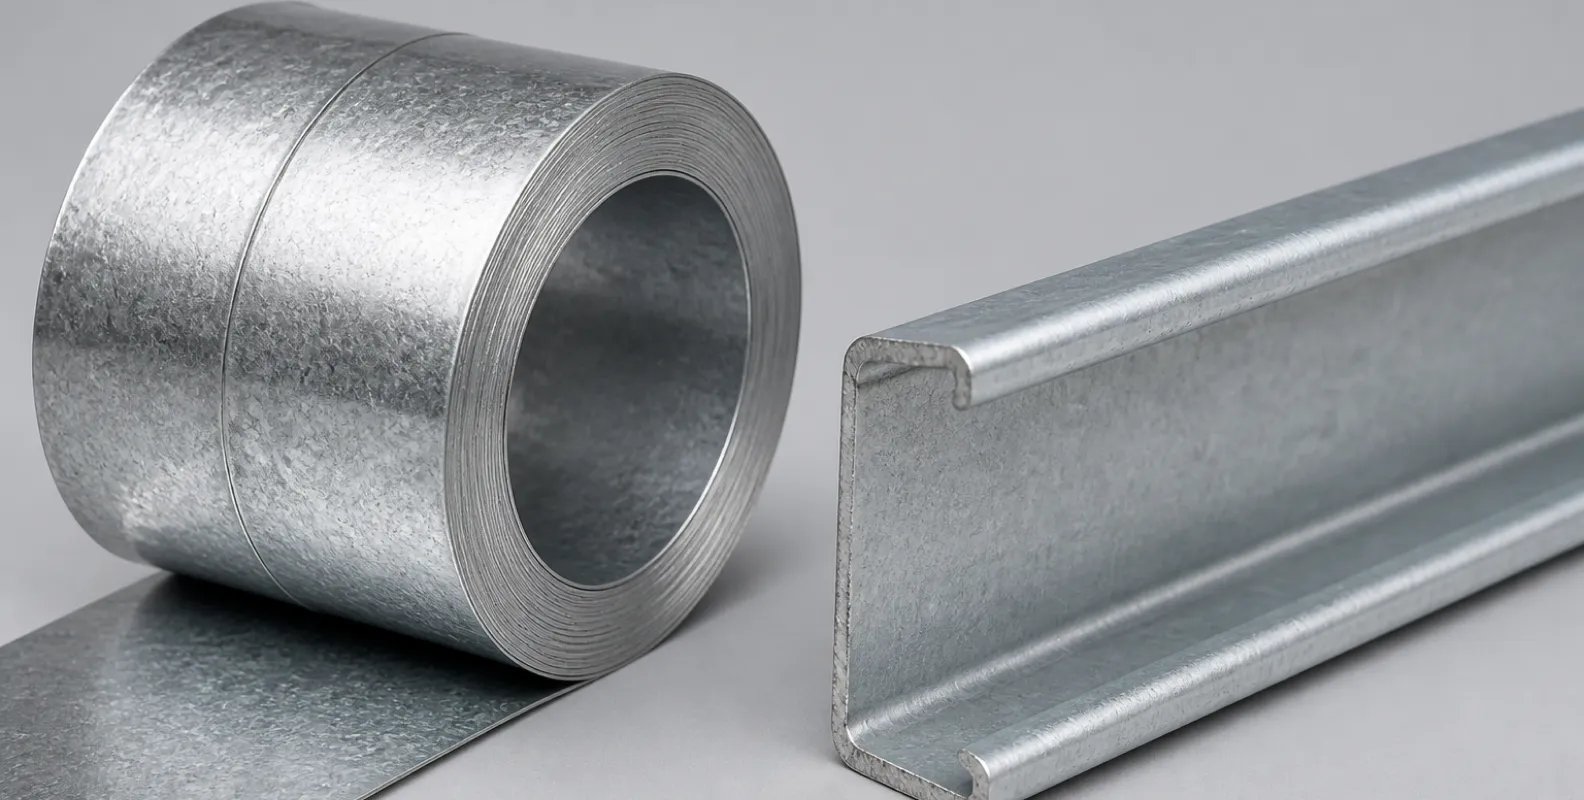
Развитие оборудования для профилирования солнечных профилей
Для поддержки быстрого развертывания солнечных полей архитектура линий профилирования быстро развивалась в конце 2026 года. Современный станок для профилирования солнечных швеллеров больше не является изолированным формующим агрегатом; он работает как полностью интегрированная автоматизированная технологическая линия. Механическая компоновка начинается с тяжелых двухконусных разматывателей с рулонными тележками, обеспечивающих смену рулона за три минуты, что критично для поддержания производительности при обработке ленты толщиной от 1.5 mm до 3.5 mm.
Перед профилегибочной мельницей расположены прецизионные гидравлические сервопробивные станции. Эти узлы выполняют непрерывную многошаблонную пробивку, формируя монтажные пазы, отверстия заземления и установочные отверстия с допуском позиционирования от стенки до полки в пределах ±0.2 mm. Для производств с разнообразной геометрией креплений, таких как глубокие C-прогоны, системы вторичной поддержки на станках для профилирования монтажных каналов или линии верхнего монтажа на станках для профилирования шляпных профилей, моторизованные системы регулировки ширины позволяют операторам изменять размеры стенки и полки менее чем за пять минут через сенсорную панель, исключая ручную смену валков. Подробные принципы работы таких систем непрерывной холодной обработки описаны в нашем анализе что такое станок холодного профилирования.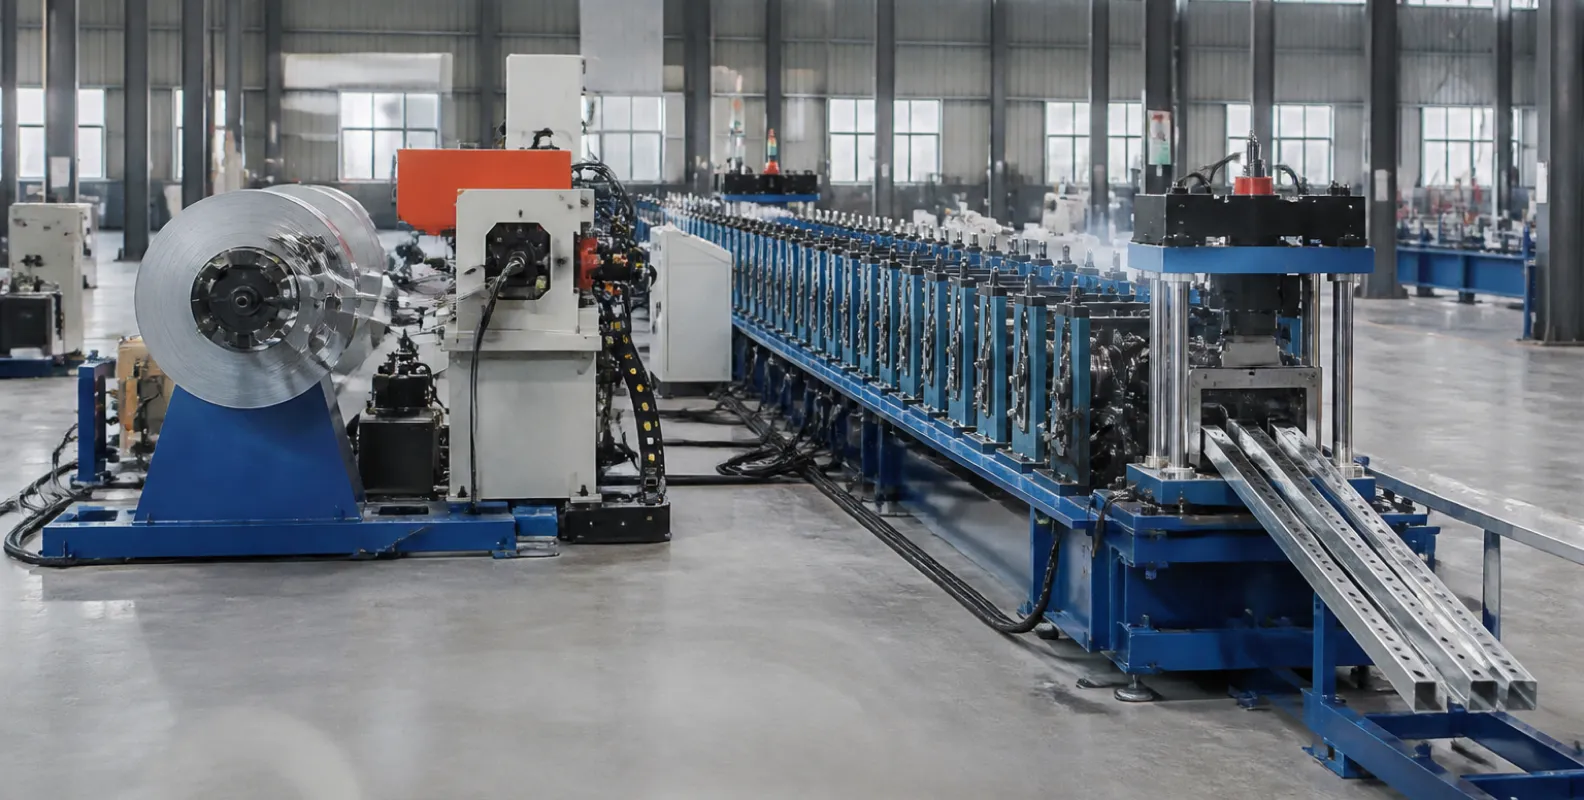
Региональные стратегии внедрения в IV квартале 2026 года
Промышленные производители и EPC-подрядчики, оценивающие инвестиции в производство в этом квартале, должны подходить к конфигурации оборудования на основе региональных структурных параметров. Нормы ветровой нагрузки в прибрежных проектах Ближнего Востока требуют высокопрочных подложек от S420GD до S550GD, что предполагает использование тяжелых зубчатых формующих клетей, жестких чугунных станин и высокомоментных двигателей для обработки ленты с экстремальным пределом текучести без прогиба валов.
Напротив, агросолнечные установки двойного назначения и сейсмостойкие проекты в Центральной Азии требуют сложных глубокотянутых швеллерных профилей с несколькими отогнутыми усилителями для перекрытия больших расстояний между колоннами. При закупке линии необходимо учитывать сменные кассеты профилей, высокоскоростные следящие ножницы, устраняющие задержки цикла «старт-стоп», а также автоматические магнитные или пневматические штабелеры, формирующие пакеты профилей для полевой перевозки. Оценка интегрированной компоновки завода через наше решение для производства солнечных PV-кронштейнов предоставляет механическую основу, необходимую для оценки площади, электрической нагрузки и логистических потоков.
Заключение и закупка производственной линии
Промышленная ситуация в конце октября 2026 года делает очевидной одну операционную реальность: зависимость от дальних морских цепочек поставок готовых солнечных кронштейнов создает серьезные регуляторные, тарифные и объемные транспортные риски. По мере расширения солнечных проектов коммунального масштаба в условиях строгих режимов местного содержания локализованная мощность холодного профилирования стала ключевым стратегическим активом для конкурентоспособных EPC-подрядчиков и региональных производителей.
THRONCH проектирует и строит высокопроизводительные линии профилирования, специально настроенные для высокопрочных солнечных профилей из ZAM и предварительно оцинкованной стали. Каждая производственная линия перед отгрузкой проходит строгие заводские приемочные испытания с использованием рулонов заказчика, проверяя геометрию профиля, точность пробивки и непрерывную скорость линии. Свяжитесь с нашей инженерной командой по адресу amy@thronch.com, чтобы рассмотреть чертежи профилей, требования местного содержания и график закупки капитального оборудования.
-

THRONCH
Производитель станков холодного профилирования
THRONCH — завод-производитель, специализирующийся на линиях холодного профилирования под заказ и трубоэлектросварочных станках. Опираясь на более чем десятилетний инженерный опыт, мы делимся техническими знаниями и поставляем высокоточное оборудование.



