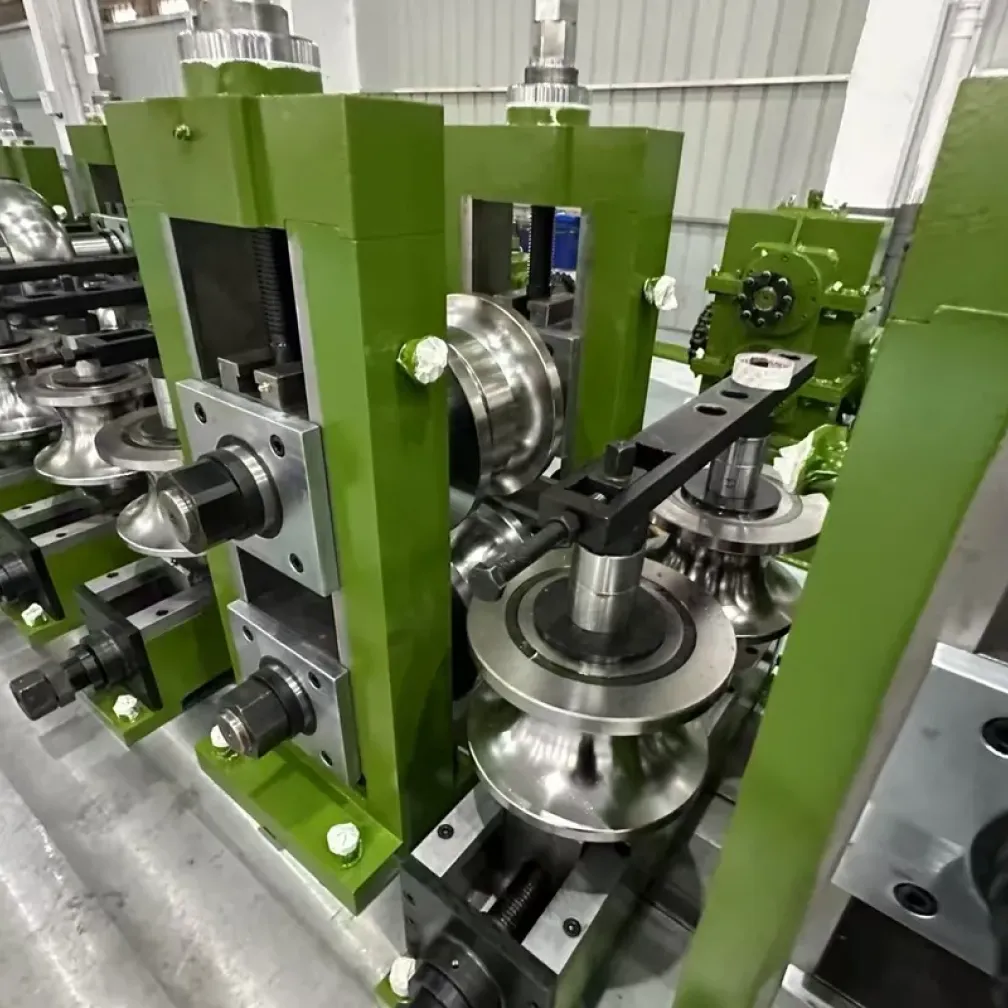
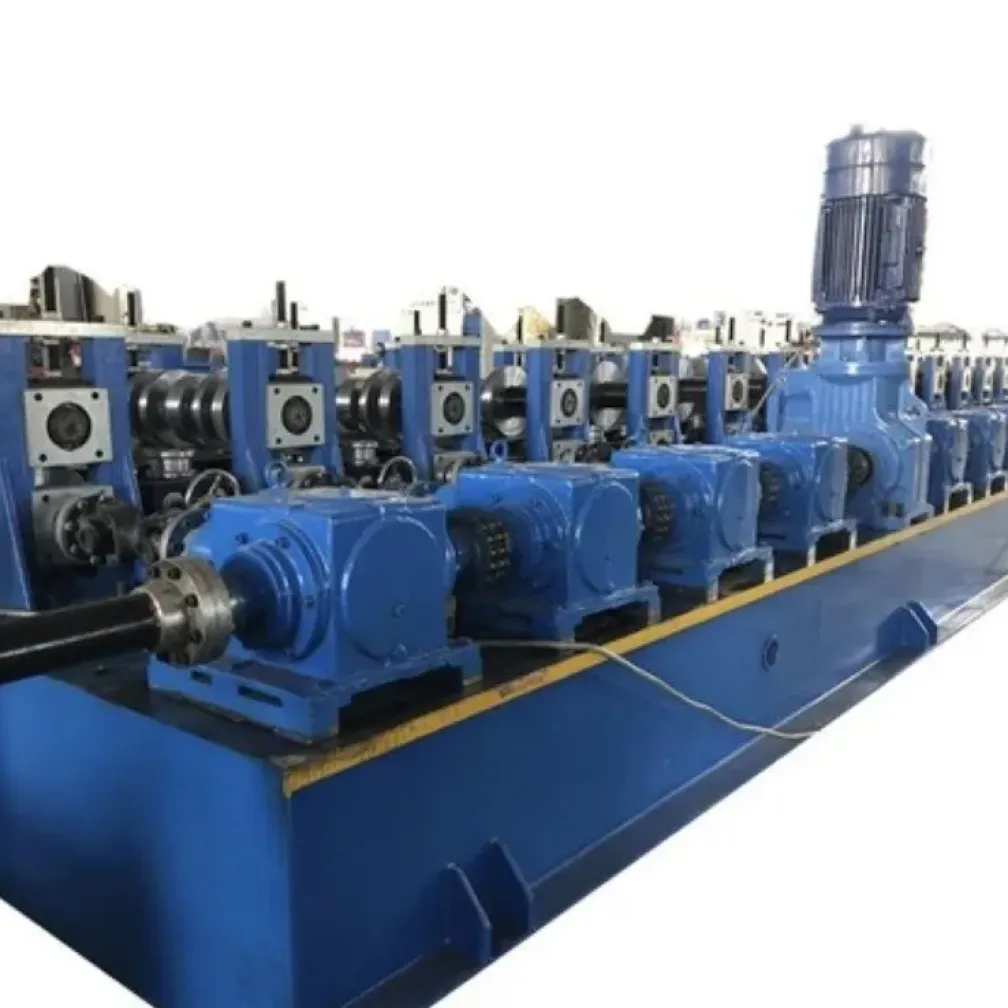
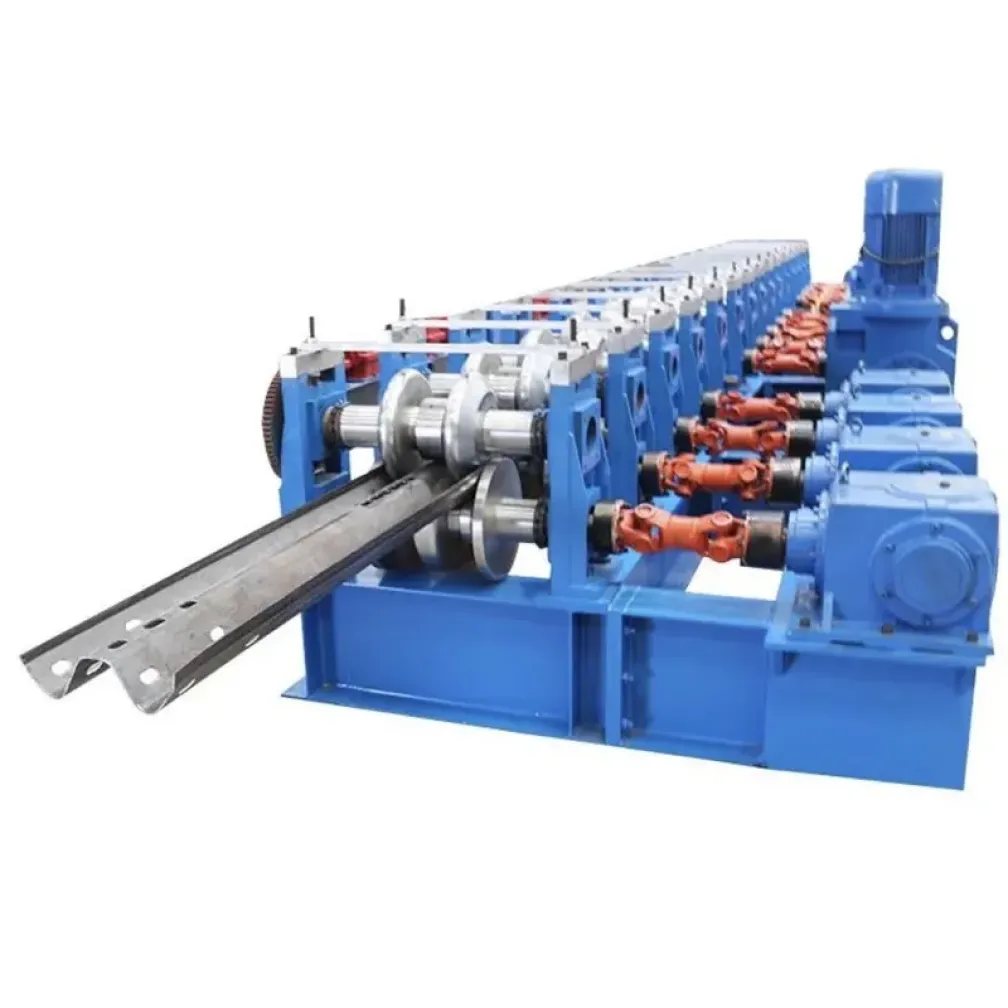
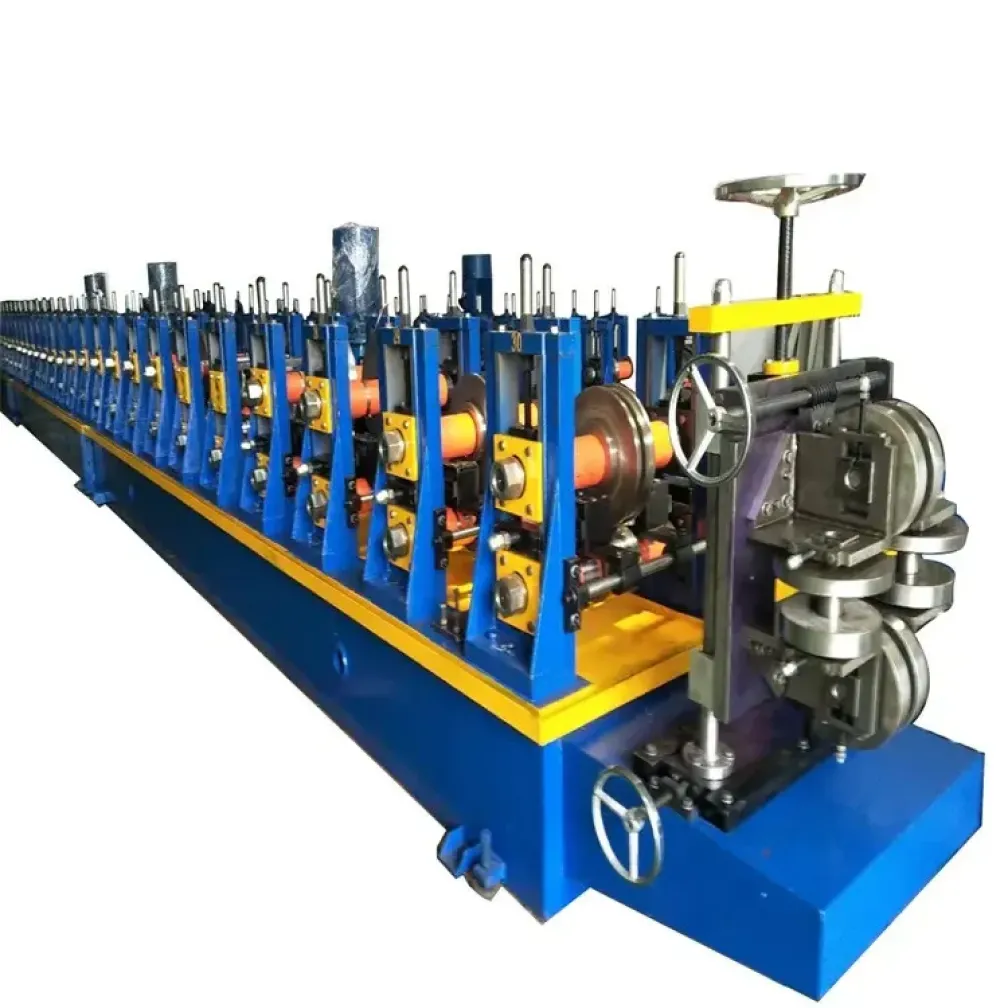
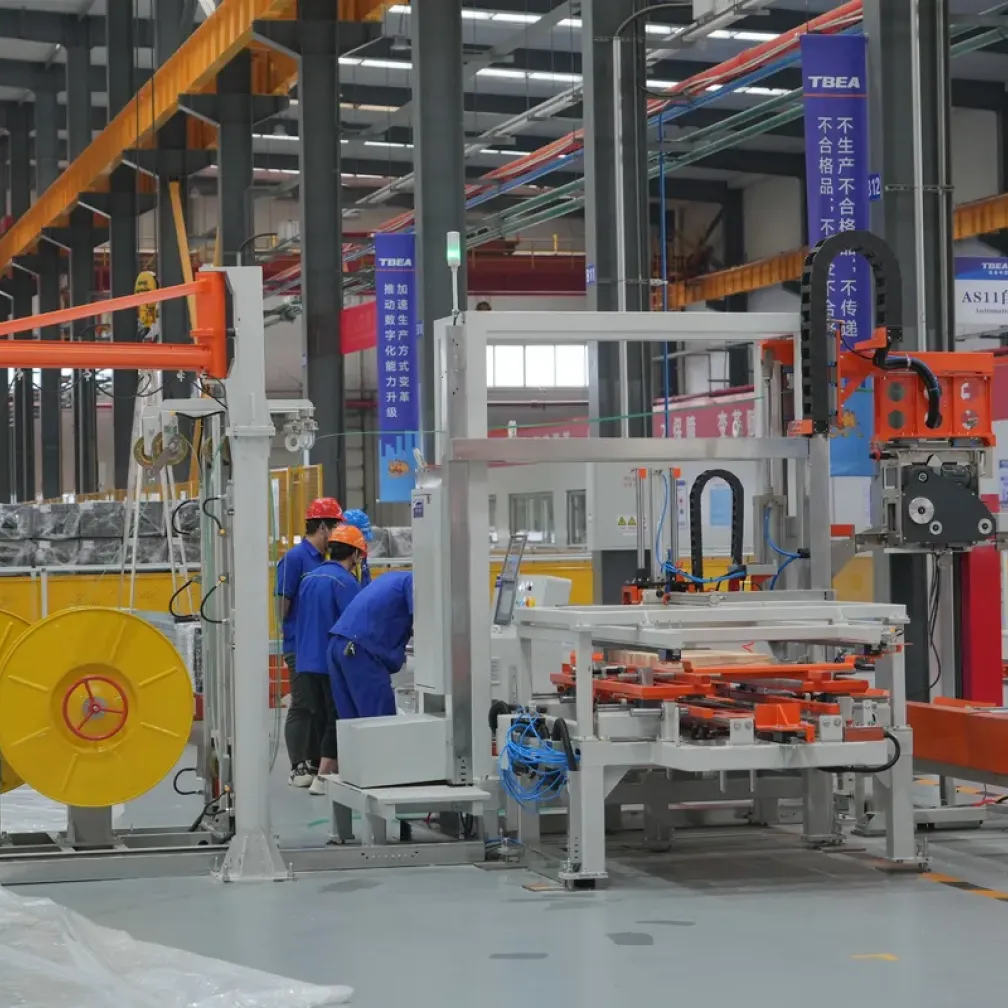
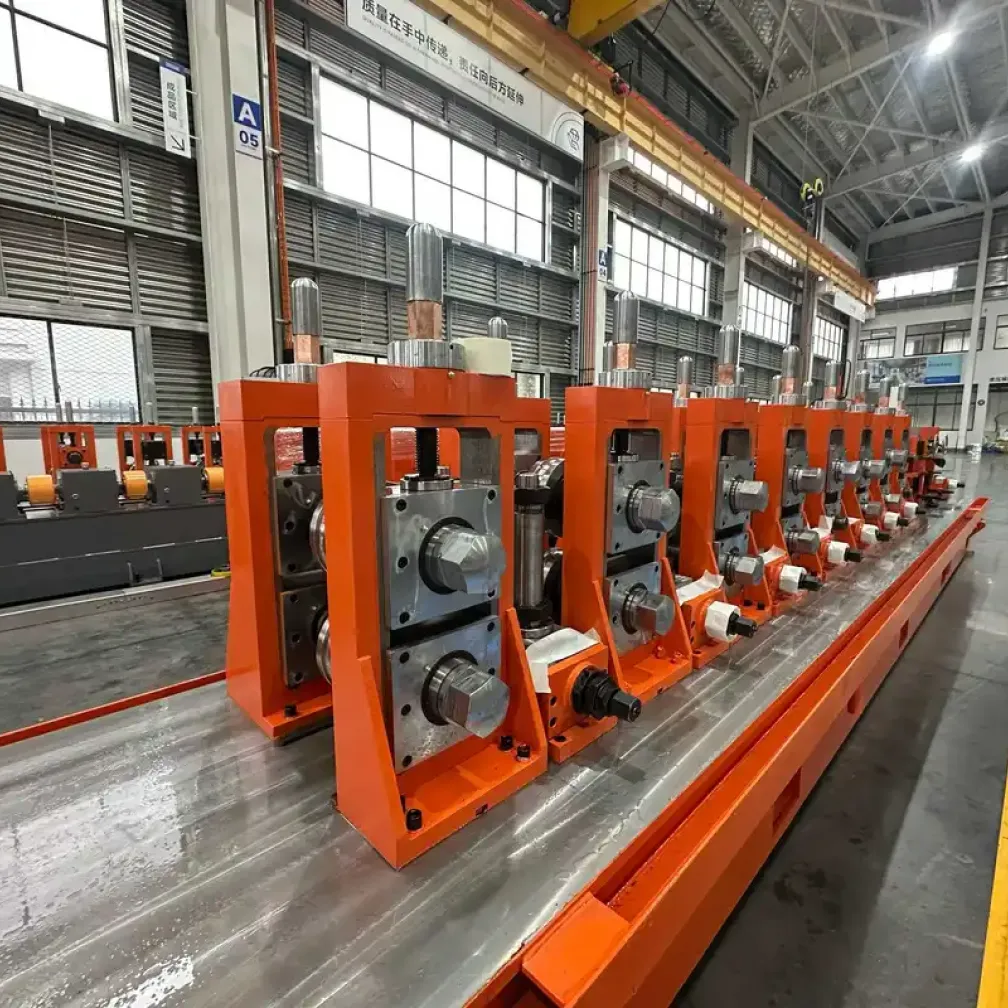
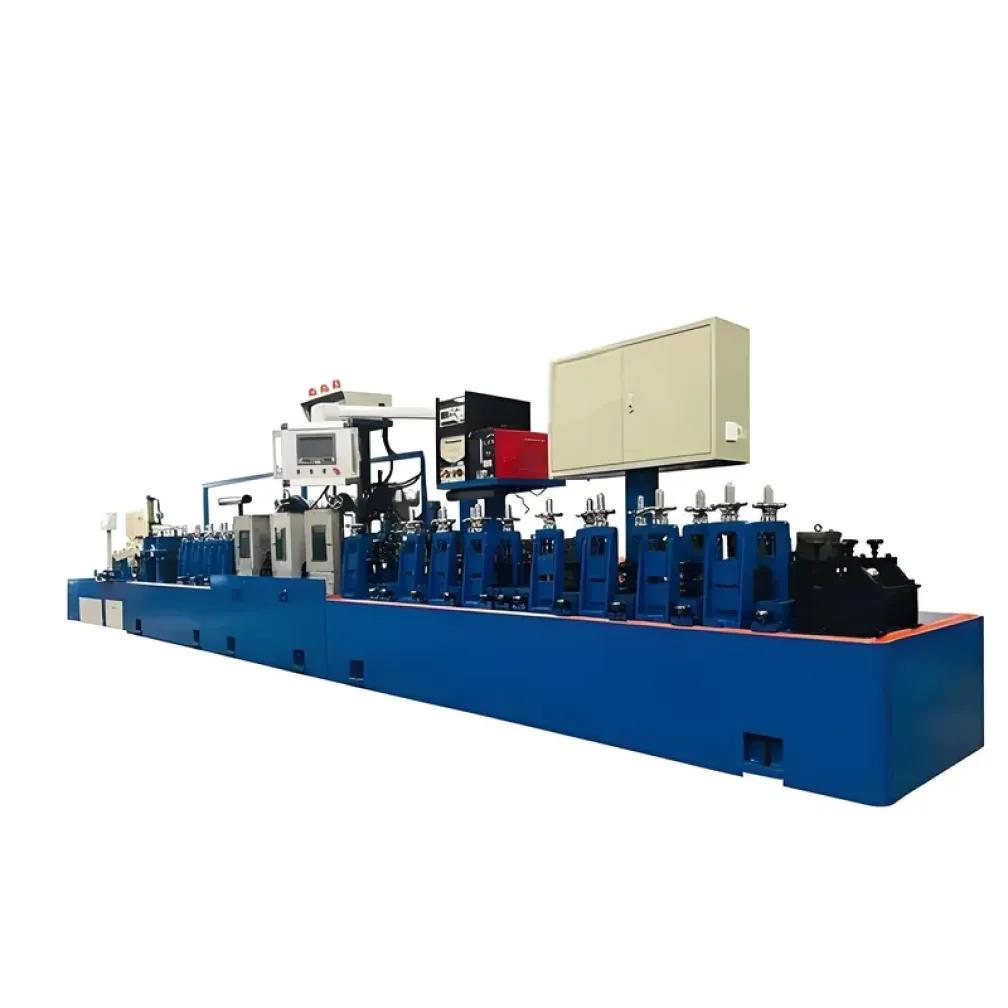
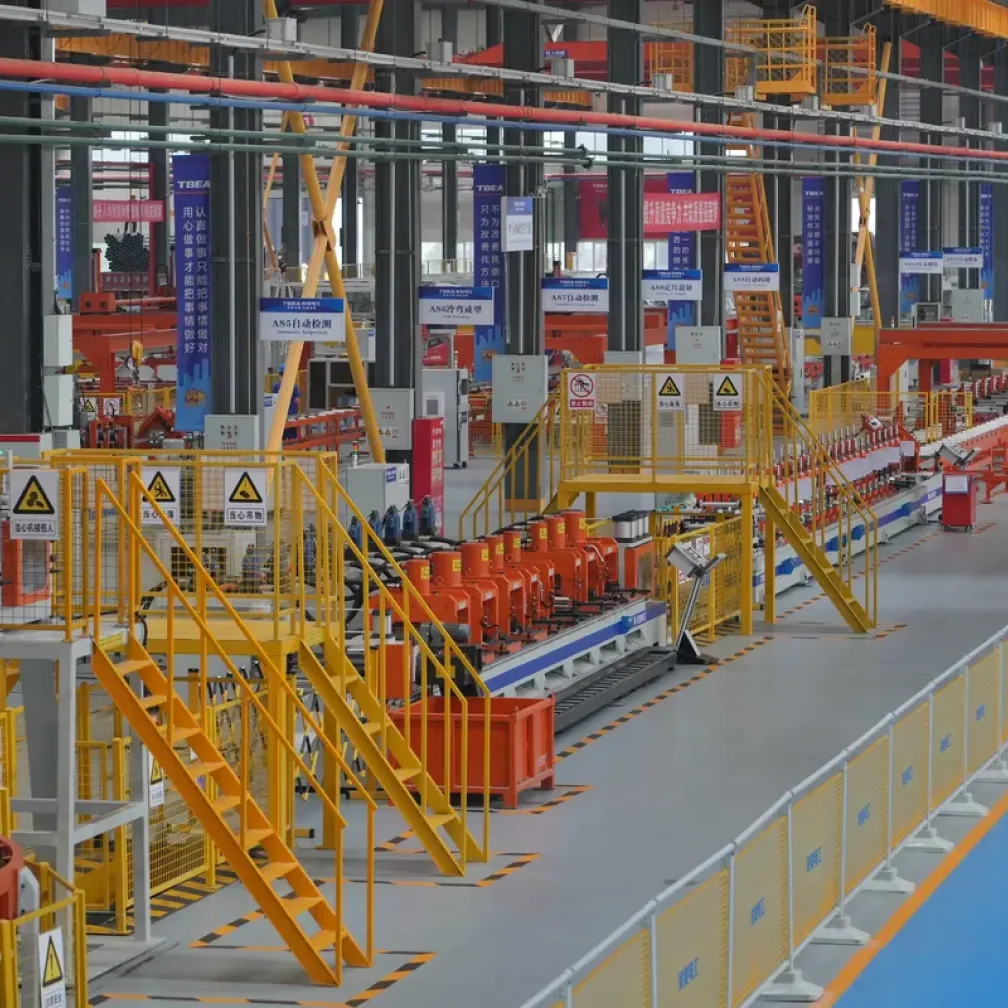
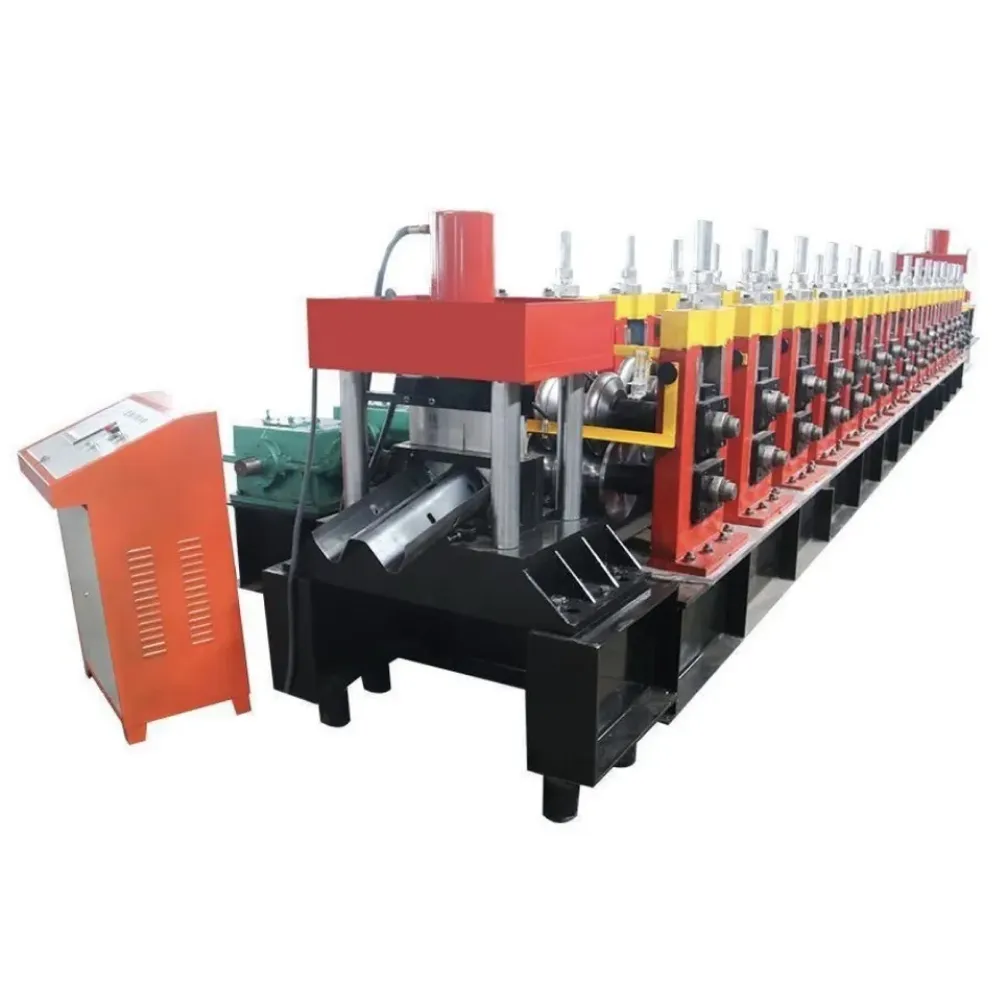
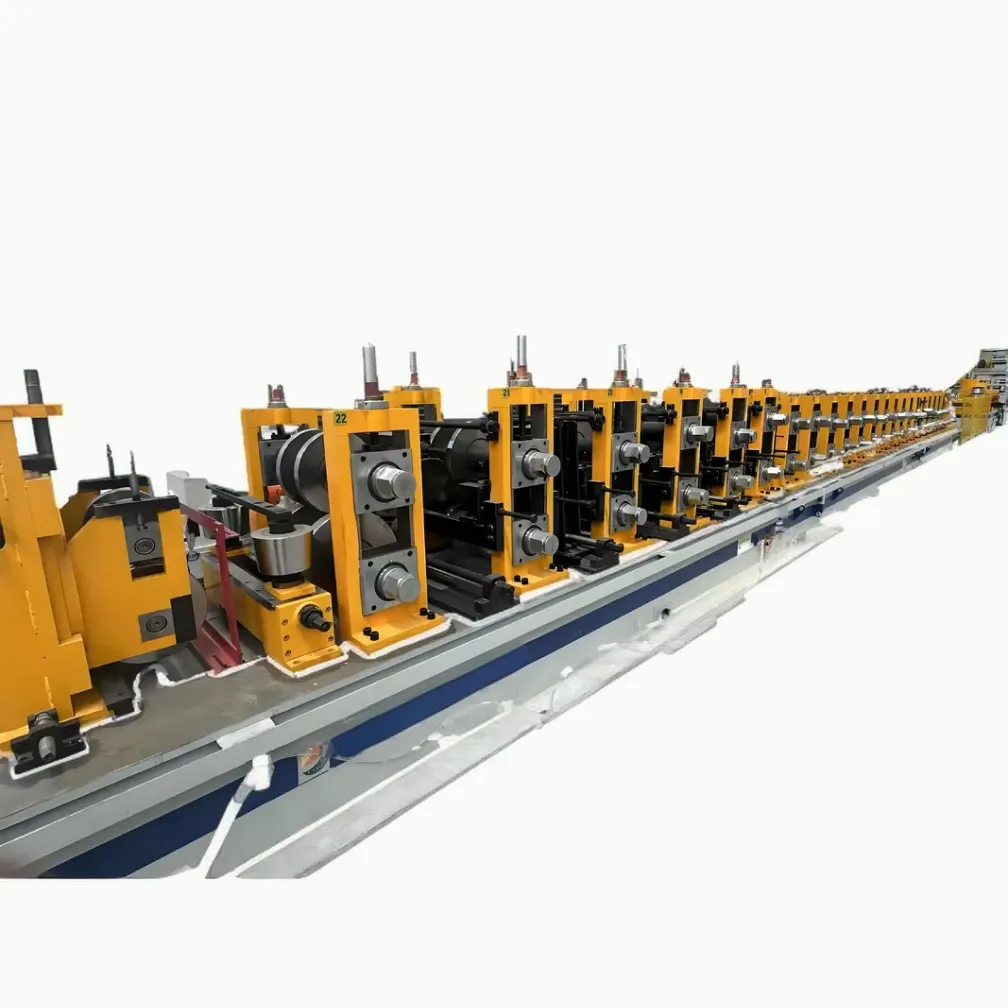
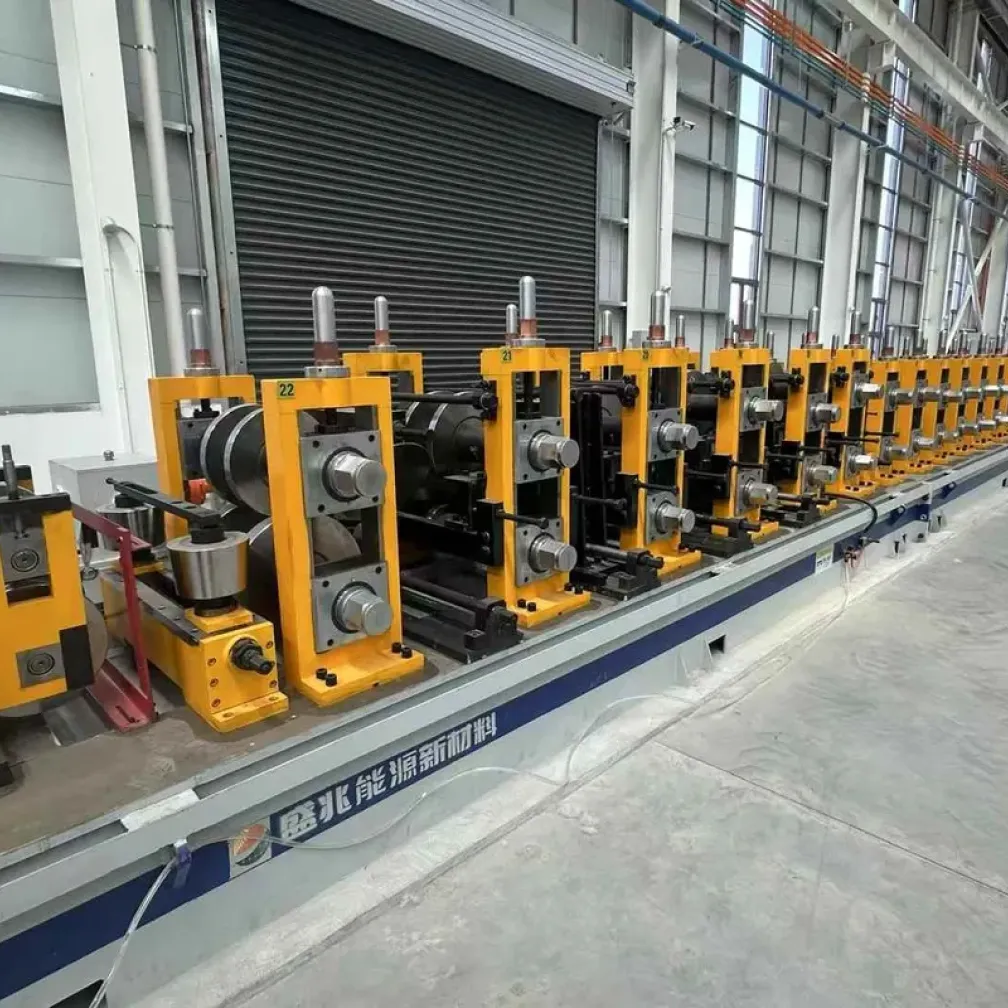
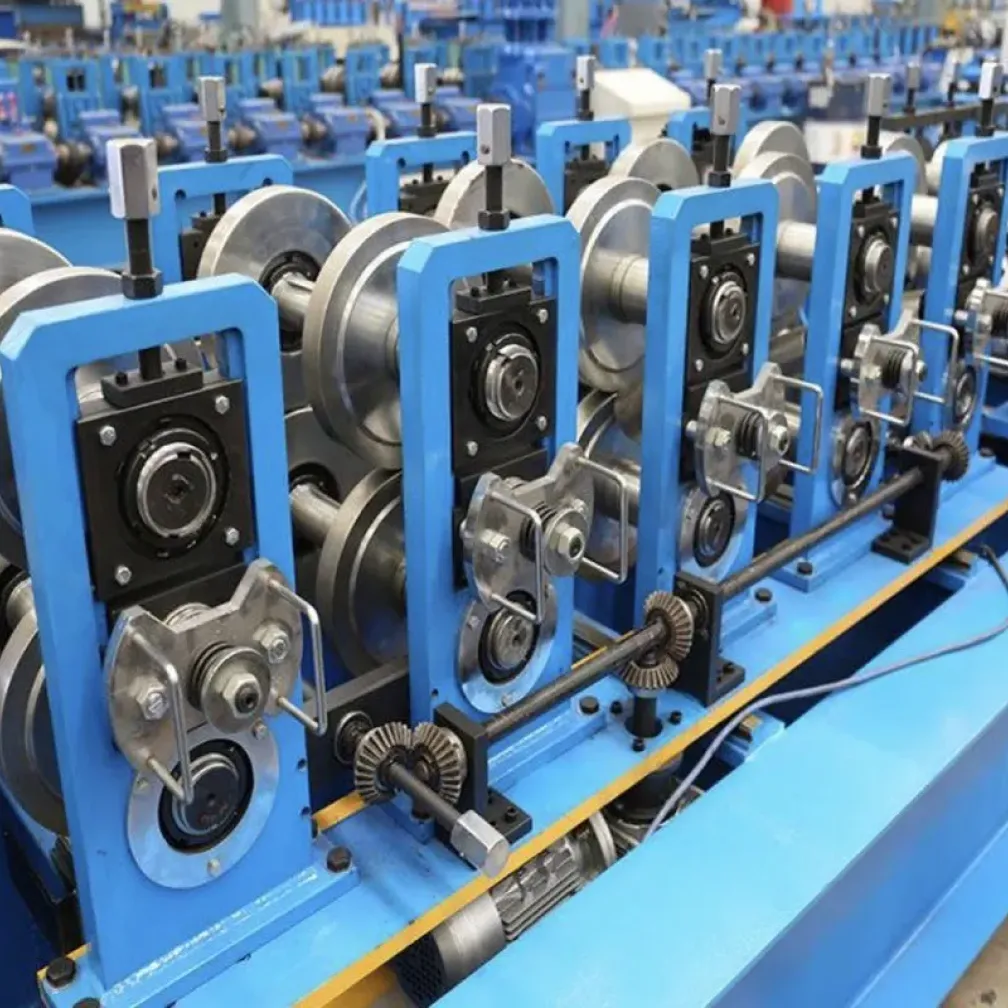
Это решение представляет собой комплексную автоматизированную линию холодной профилировки, предназначенную для производства креплений солнечных фотоэлектрических (PV) систем. Разработанная для производителей PV-компонентов, сервисных центров конструкционных профилей и крупных EPC-подрядчиков, система превращает рулоны высокопрочной стали в точно перфорированные и сформованные монтажные рельсы, готовые к немедленной установке на объекте. От разматывания и непрерывной высокоскоростной сервопробивки до холодной профилировки и летучей резки весь процесс синхронизируется единой системой управления на базе ПЛК. На этой странице подробно описаны целевые операторы, производственные возможности, конфигурация оборудования, показатели планирования предприятия и поддержка внедрения THRONCH.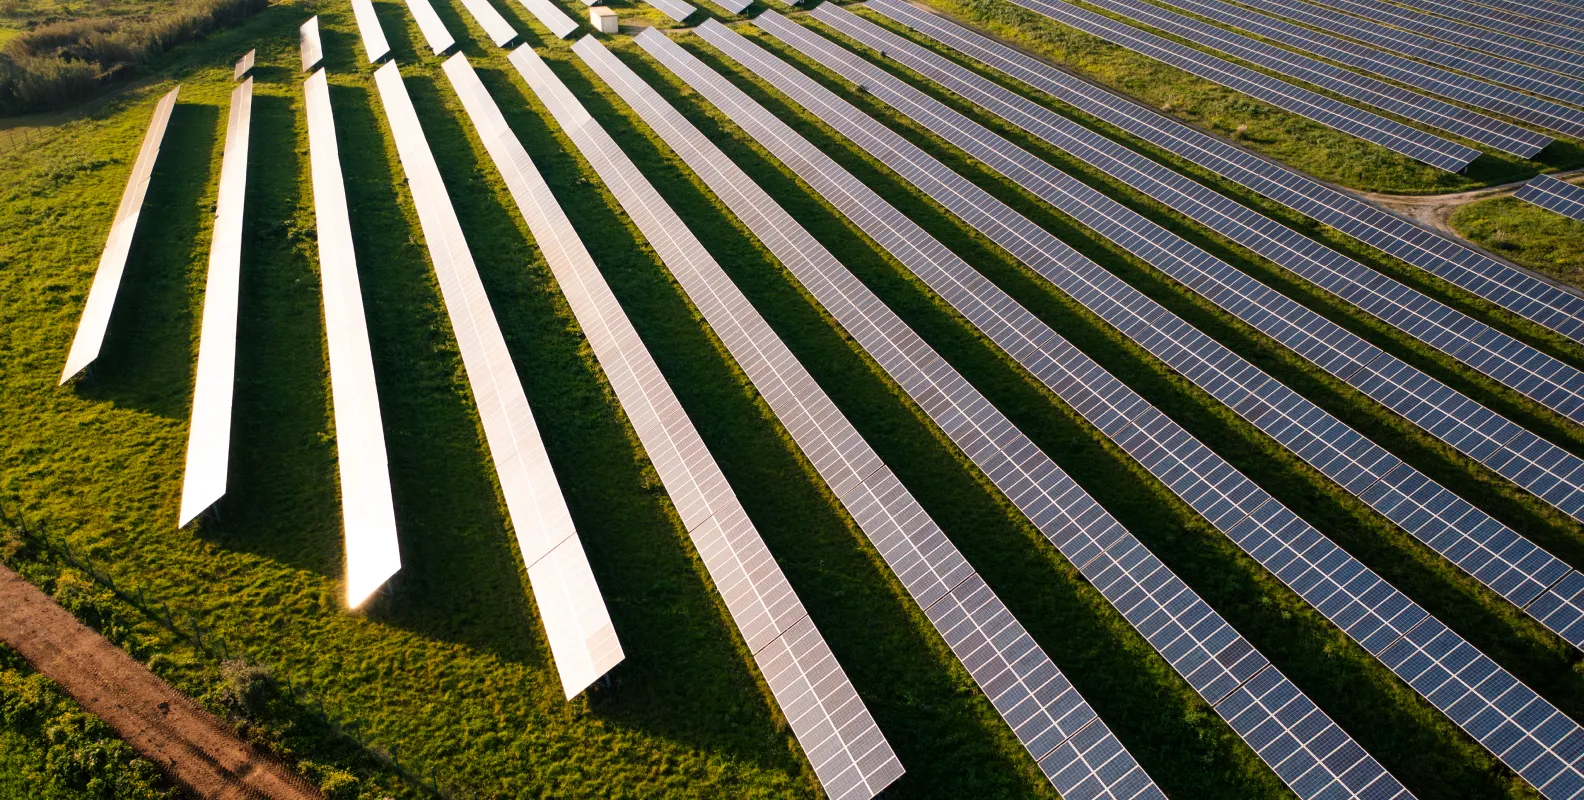
Для кого предназначено это производственное решение
Эта автоматизированная линия обеспечивает максимальную окупаемость инвестиций для трех типов предприятий. Во-первых, это специализированные производители солнечных монтажных систем, поставляющие продукцию для крупных солнечных парков и нуждающиеся в непрерывном массовом производстве C-, U- или Omega-профилей. Во-вторых, это сервисные центры стальных профилей, стремящиеся диверсифицировать продуктовый портфель и занять растущий рынок инфраструктуры возобновляемой энергетики. В-третьих, это крупные EPC-подрядчики (инжиниринг, закупки и строительство), реализующие много-мегаваттные солнечные проекты коммунального масштаба, для которых создание собственного производства на объекте или поблизости устраняет чрезмерные логистические расходы на перевозку предварительно сформованных полых профилей.
Что производит линия
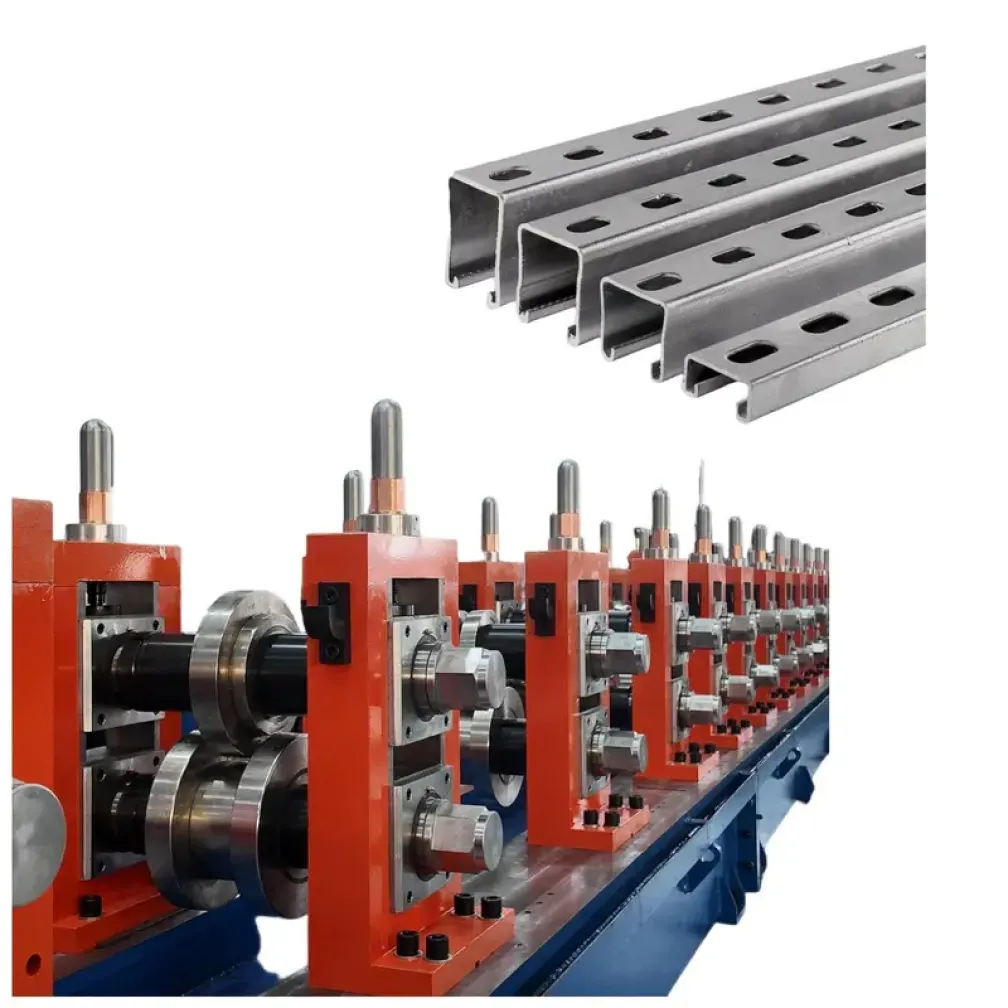
Линия предназначена для изготовления базовых конструктивных компонентов солнечных трекеров и систем с фиксированным наклоном. В первую очередь это C-профили, U-профили, Z-профили и сложные Omega-сечения, используемые в качестве колонн, торсионных труб и направляющих для панелей. Ширина профиля и размеры полок настраиваются в соответствии с проектными чертежами. Оборудование надежно обрабатывает полосу толщиной от 1,5 до 4,0 мм. Совместимость материалов включает стандартную горячеоцинкованную сталь, высокопрочные конструкционные марки (например, S350GD, S450GD) и все более распространенные рулоны с цинк-алюминий-магниевым (Zn-Al-Mg) покрытием. Допуски по длине строго контролируются в пределах ±1,5 мм на участке 6 метров.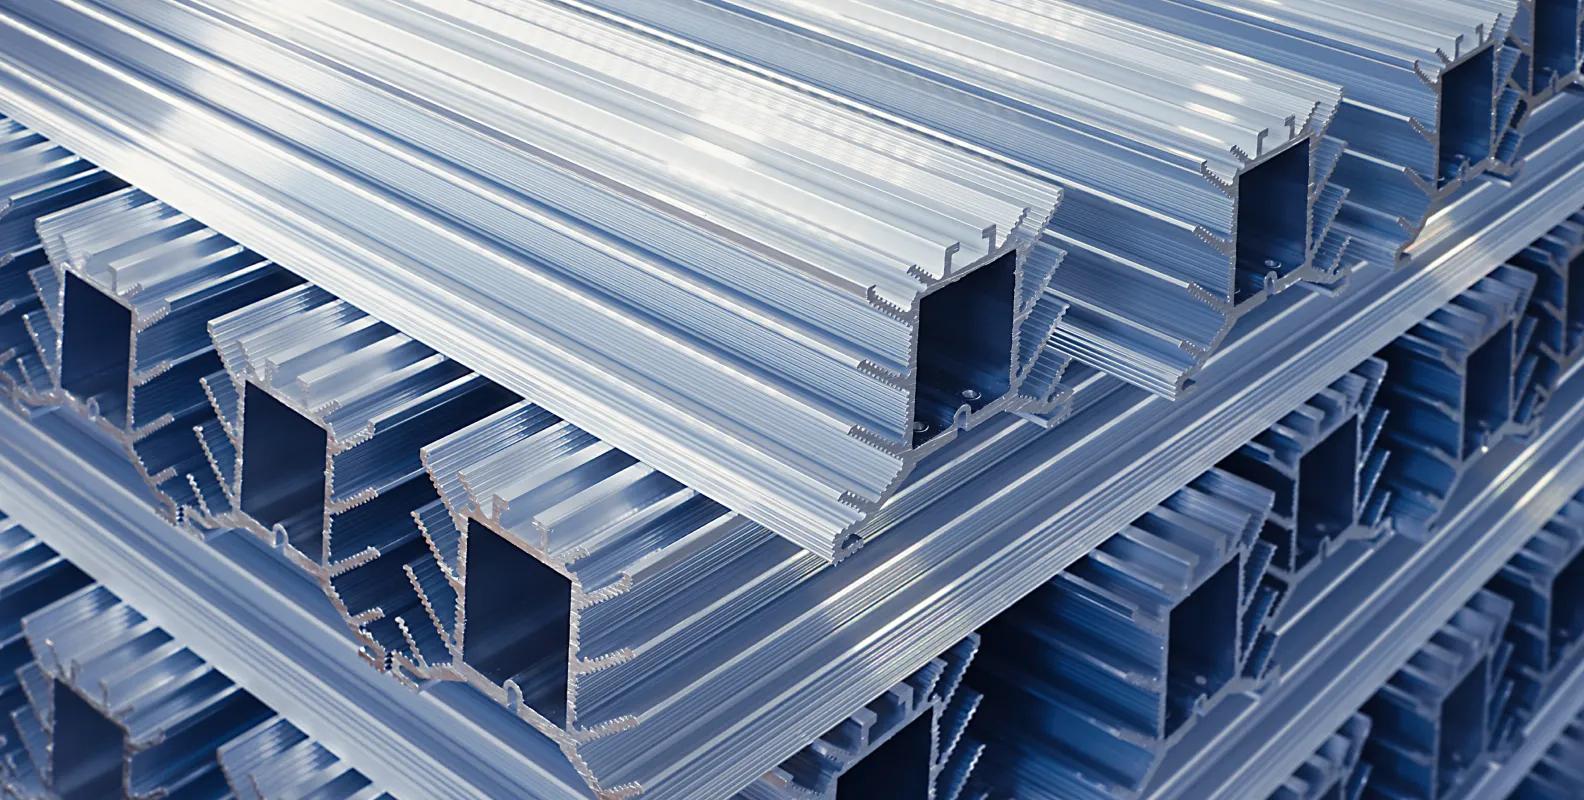
Конфигурация линии и технологический процесс
Стандартная архитектура линии производства солнечных кронштейнов объединяет тяжелые компоненты, рассчитанные на непрерывную многосменную работу:
| Этап | Оборудование | Функция |
|---|---|---|
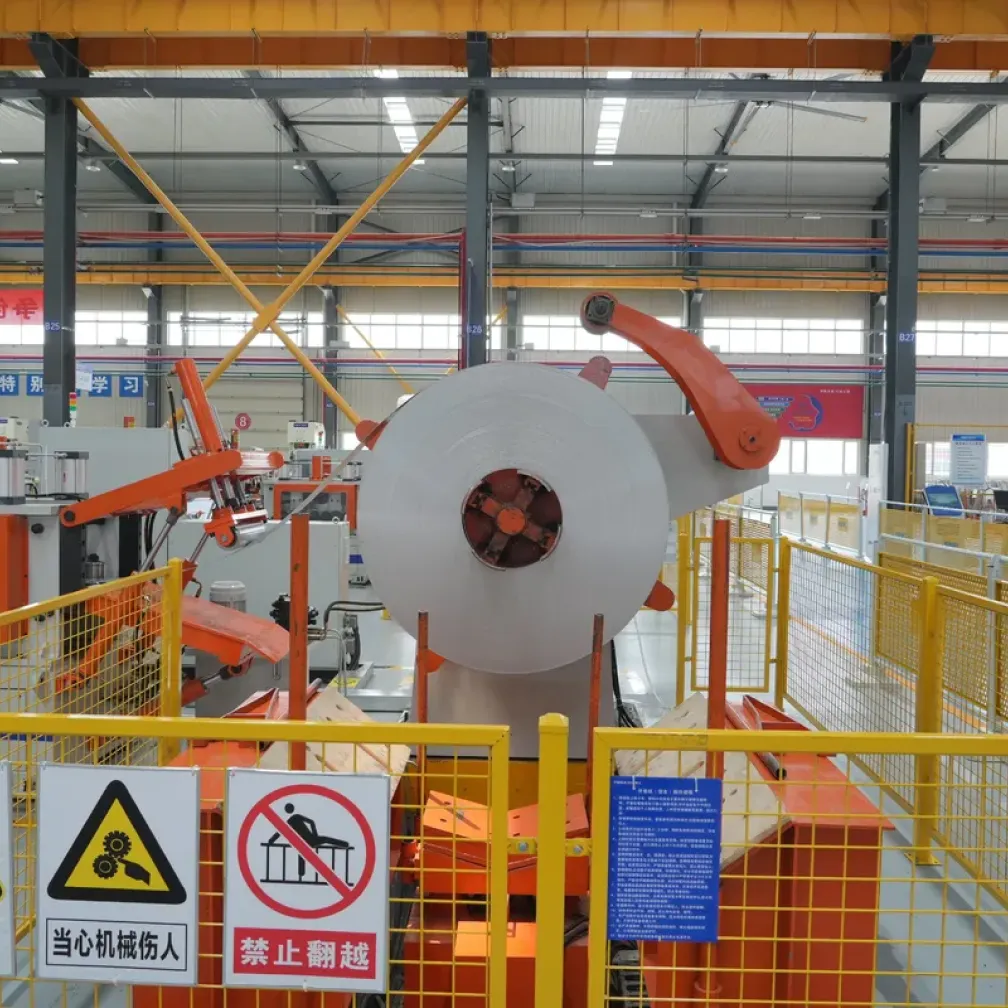
| Разматывание | Гидравлический разматыватель грузоподъемностью 5–10 тонн | Поддерживает тяжелые рулоны и обеспечивает контролируемую подачу с натяжением |
| Правка | Тяжелый 7- или 9-валковый правильный станок | Устраняет винтовую деформацию рулона для обеспечения плоскостности полосы перед пробивкой |
| Пробивка | Сервоподача с независимыми гидравлическими пробивными прессами | Выполняет сложные непрерывные схемы отверстий для монтажа панелей без остановки линии |
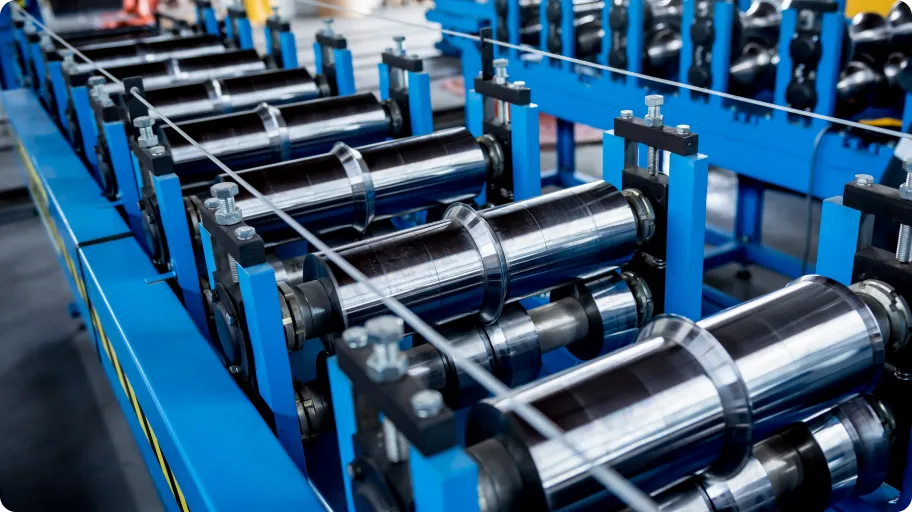
| Формование | Жесткий профилировочный стан, 18–24 клети с оснасткой Cr12 | Постепенно формует полосу, предотвращая микротрещины покрытия |
| Резка | Гидравлическое следящее отрезное устройство (летучие ножницы) | Выполняет резку в движении без деформации на заданную длину |
Высокоскоростная непрерывная пробивка
Солнечные монтажные конструкции требуют многочисленных повторяющихся схем отверстий (овальных и круглых) на полках и стенке для адаптации к различным размерам солнечных модулей и особенностям рельефа. Интеграция гидравлической пробивной системы с сервоприводом перед этапом формования обеспечивает непрерывную высокоскоростную перфорацию. Координаты отверстий программируются непосредственно в интерфейсе ПЛК, что гарантирует абсолютную точность размеров и устраняет необходимость вторичного сверления после изготовления.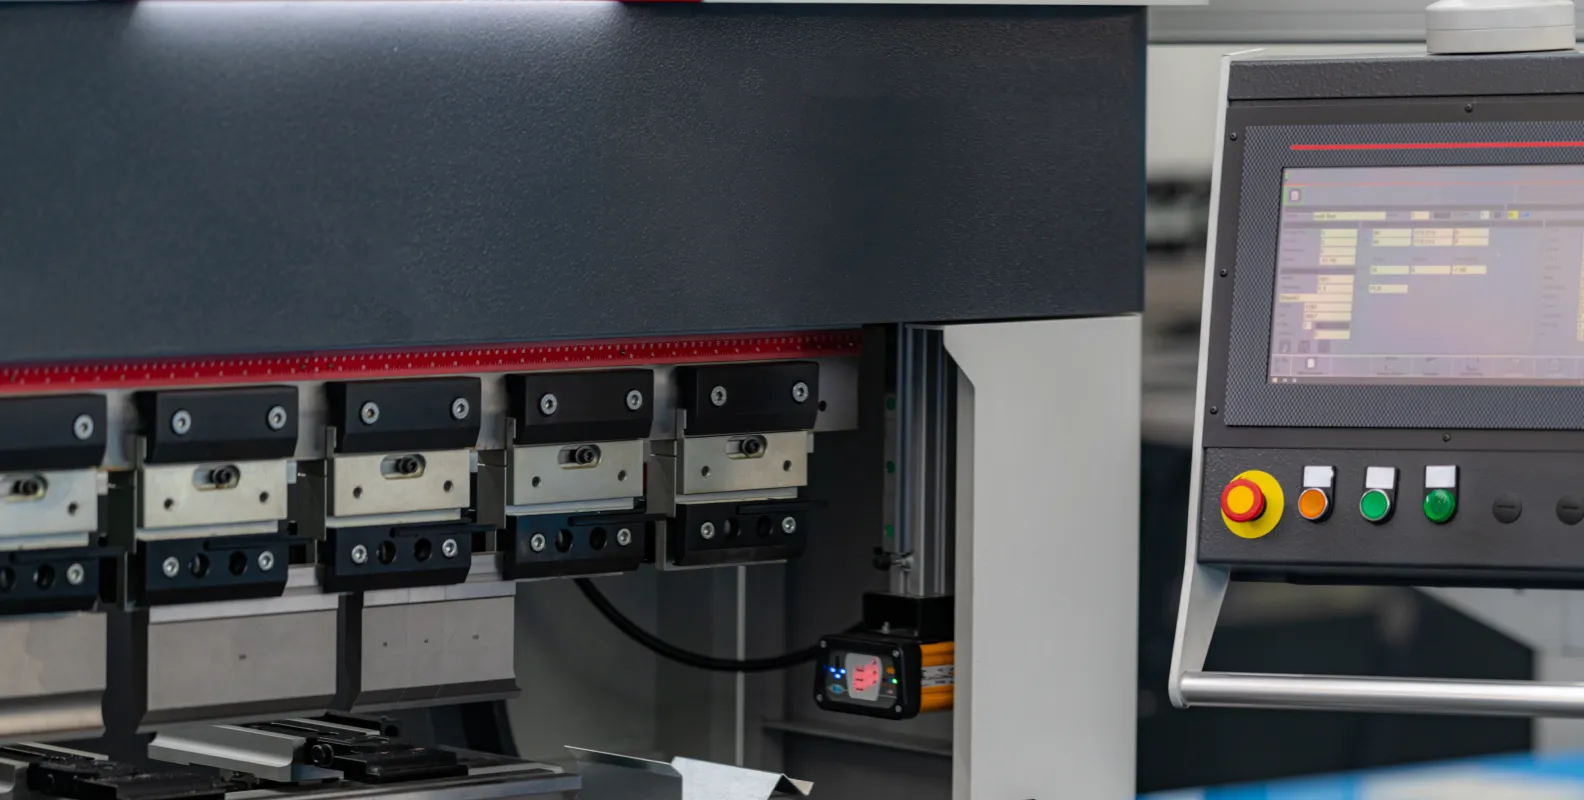
Планирование предприятия и производительности
Стандартная линия THRONCH для PV-кронштейнов работает со скоростью профилирования от 15 до 25 метров в минуту в зависимости от толщины материала и плотности перфорации. При расчете фактической производительности с учетом 70% времени безотказной работы (с поправкой на смену рулонов и удаление пакетов) одна производственная линия может выпускать тысячи метров монтажных рельсов за 8-часовую смену. Для предприятия требуется прямая ровная линейная площадка длиной примерно 35–45 метров. Основная инфраструктура включает мостовой кран грузоподъемностью 10 тонн для безопасной обработки рулонов и достаточную зону складирования сырья и готовой продукции.
Поставка, монтаж и техническая поддержка
Стандартные линии профилирования солнечных профилей обычно изготавливаются, собираются и проходят заводские испытания в течение 45–60 дней. Сложные полностью автоматизированные конфигурации могут занять до 90 дней. Каждая машина проходит строгие испытания с фактическим рулонным материалом на нашей площадке в Уси перед отправкой. Мы поддерживаем мировую логистику на условиях FOB, CIF или полной доставки «от двери до двери». THRONCH направляет специализированных инженеров на ваш объект для полного монтажа, пусконаладки и обучения операторов, что обычно занимает 5–7 дней. Наше оборудование сопровождается комплексной гарантией и пожизненной удаленной технической поддержкой.
Начните проект производства солнечных кронштейнов
Отправьте нашей команде чертежи конкретных поперечных сечений профиля, спецификации материалов и ожидаемые объемы производства. Наши инженеры предоставят подробное техническое предложение, включая конфигурацию оборудования, схемы компоновки и конкурентоспособную коммерческую котировку. Создавайте инфраструктуру возобновляемой энергетики с помощью точного производства. Свяжитесь с нами напрямую по адресу amy@thronch.com, чтобы начать проект.
Часто задаваемые вопросы
Какие типы солнечных монтажных профилей может производить одна машина?
Одну производственную линию можно настроить для выпуска нескольких профилей, например C-, U- и Omega-сечений. Благодаря регулируемым роликовым станинам или быстросменным кассетным системам операторы могут переключаться между различной шириной стенки и размерами полок без замены всего комплекта роликовой оснастки.
Может ли машина обрабатывать высокопрочную сталь и рулоны с покрытием Zn-Al-Mg?
Да. Профилировочный стан оснащен жесткими станинами с редукторным приводом и оснасткой Cr12MoV или DC53. Такая архитектура легко обрабатывает высокопрочные конструкционные марки (например, S350GD, S450GD) и предотвращает задиры поверхности или микротрещины при обработке полосы с цинк-алюминий-магниевым (Zn-Al-Mg) покрытием.
Как пробиваются отверстия для крепления панелей и каков допуск?
Отверстия пробиваются в линии независимым гидравлическим прессом, управляемым прецизионной сервоподачей, до этапа холодного формования. Этот метод непрерывной предварительной пробивки исключает вторичное сверление и сохраняет строгие продольные допуски шага даже на высоких скоростях линии.
Какова типичная производственная скорость линии солнечных кронштейнов?
Эффективная скорость линии обычно составляет от 15 до 25 метров в минуту. Точная скорость зависит от толщины полосы, сложности поперечного сечения и плотности схем встроенной пробивки.
Сколько времени занимает смена размеров профиля во время производства?
На линиях с моторизованной автоматической регулировкой ширины переналадка выполняется через сенсорный экран ПЛК за несколько минут. На стандартных линиях с ручной регулировкой втулок и распорных колец смена размера обычно занимает 1–2 часа в зависимости от квалификации оператора.
Предоставляете ли вы монтаж на объекте и обучение операторов?
Да. THRONCH направляет специализированных техников на вашу площадку для контроля полного механического и электрического монтажа, проведения пусконаладки на реальном материале и комплексного обучения ваших операторов.
-

THRONCH
Производитель станков холодного профилирования
THRONCH — завод-производитель, специализирующийся на линиях холодного профилирования под заказ и трубоэлектросварочных станках. Опираясь на более чем десятилетний инженерный опыт, мы делимся техническими знаниями и поставляем высокоточное оборудование.