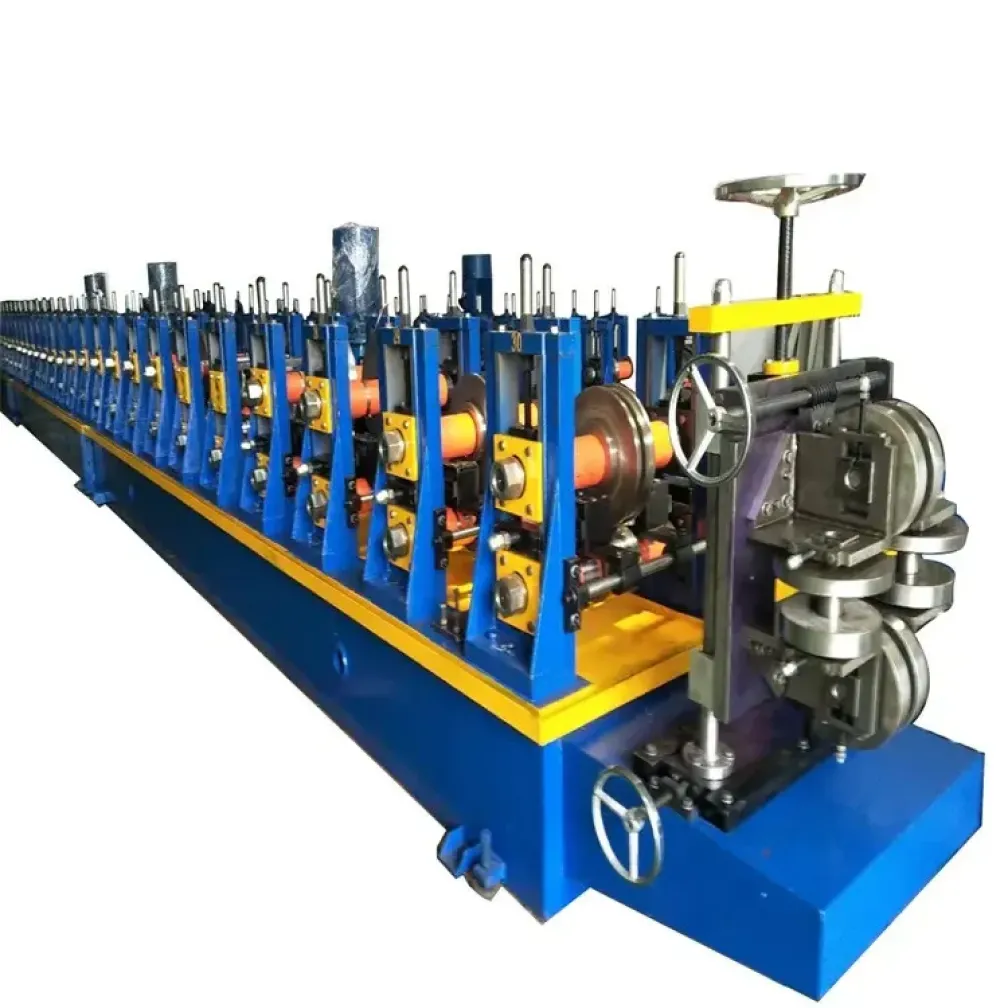
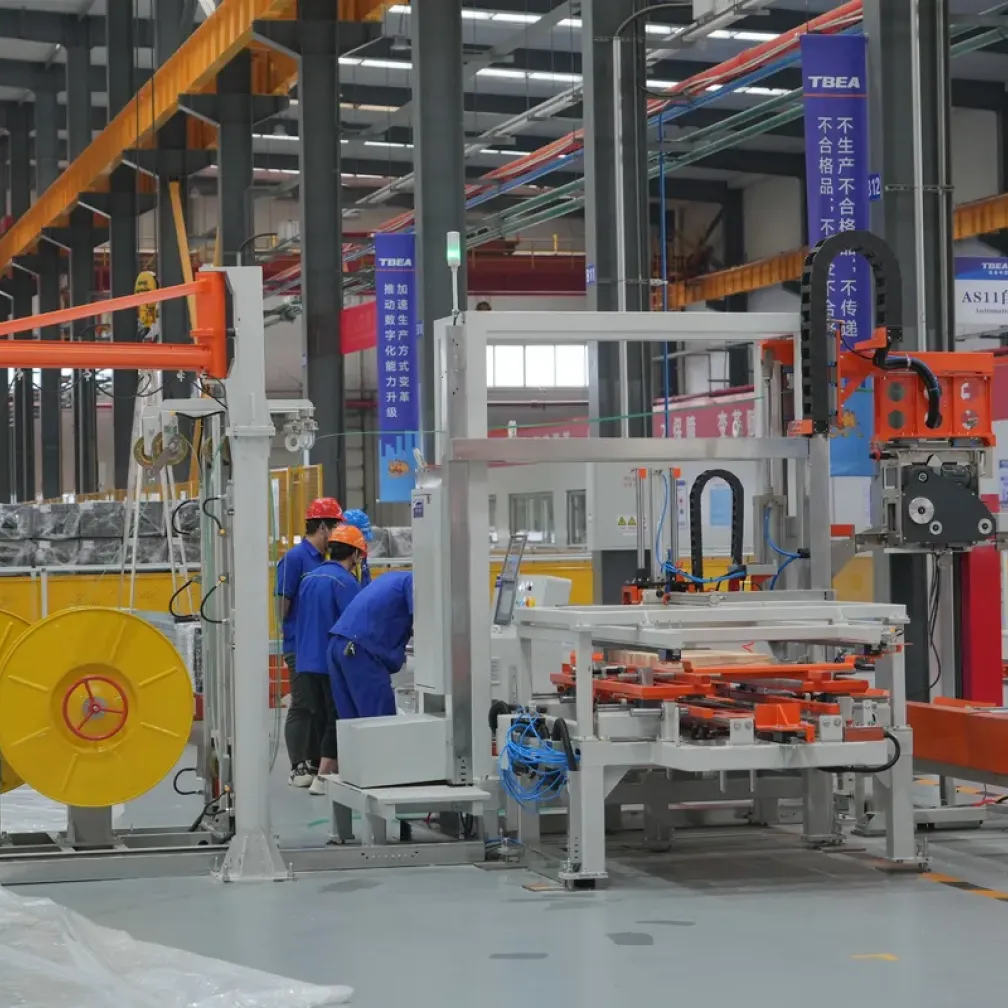
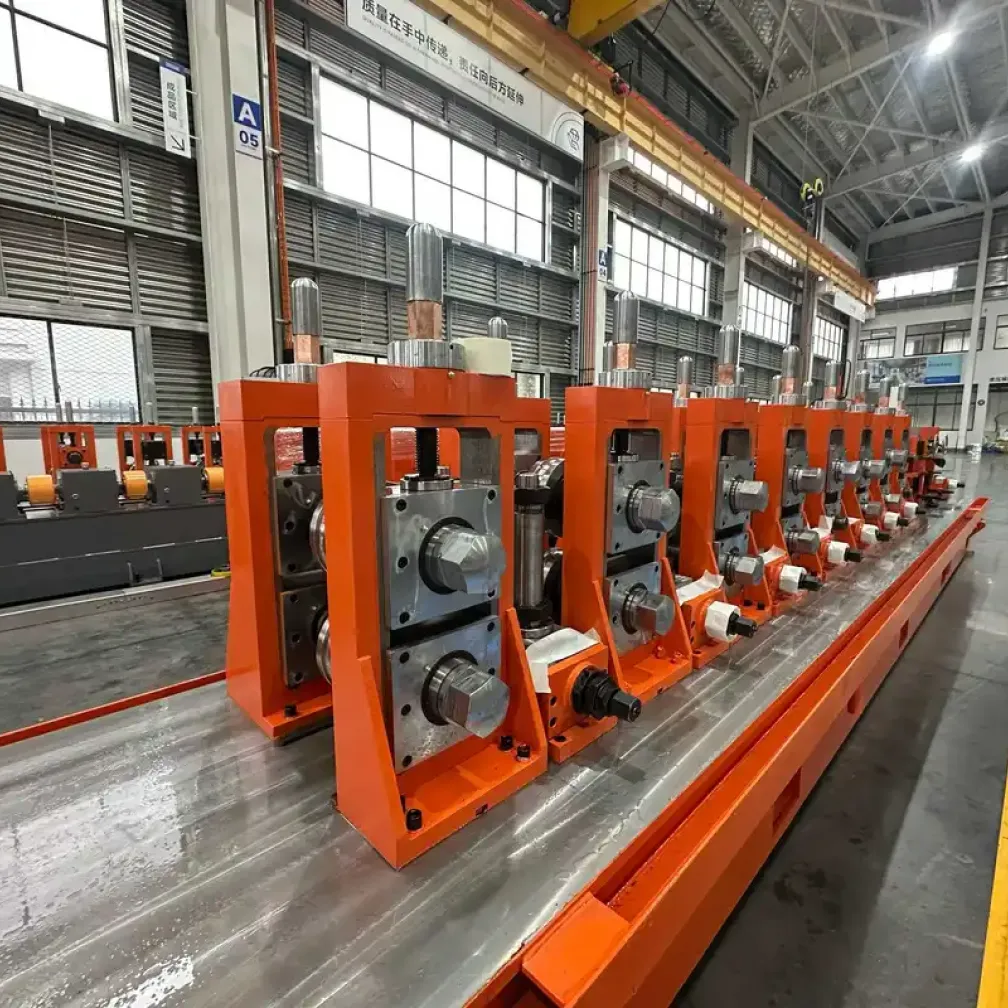
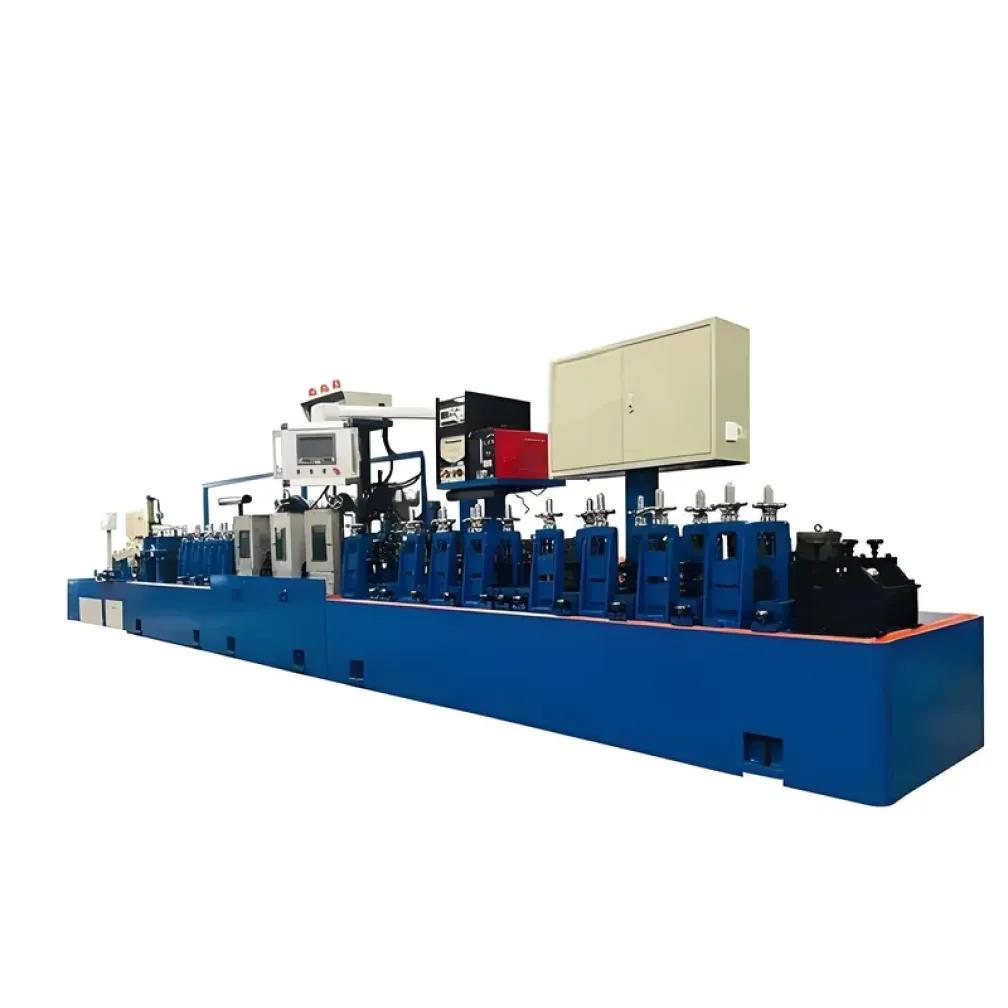
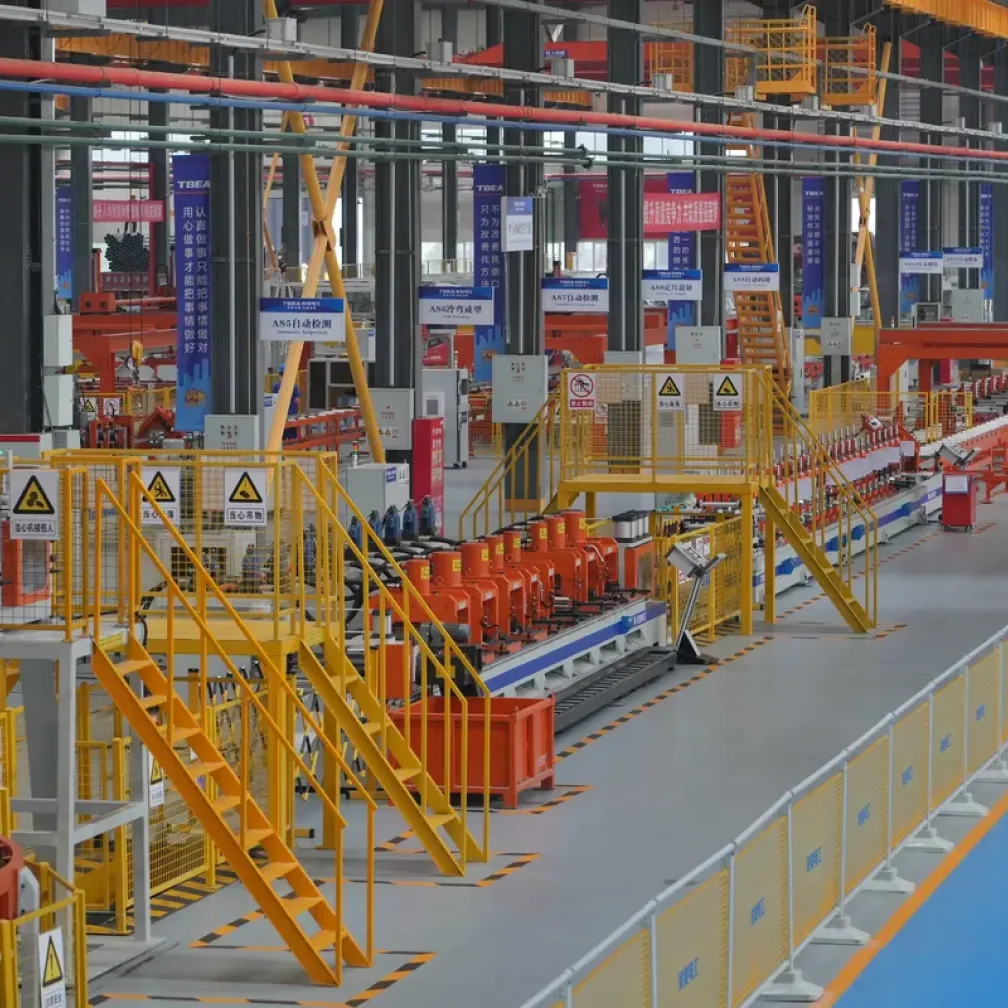
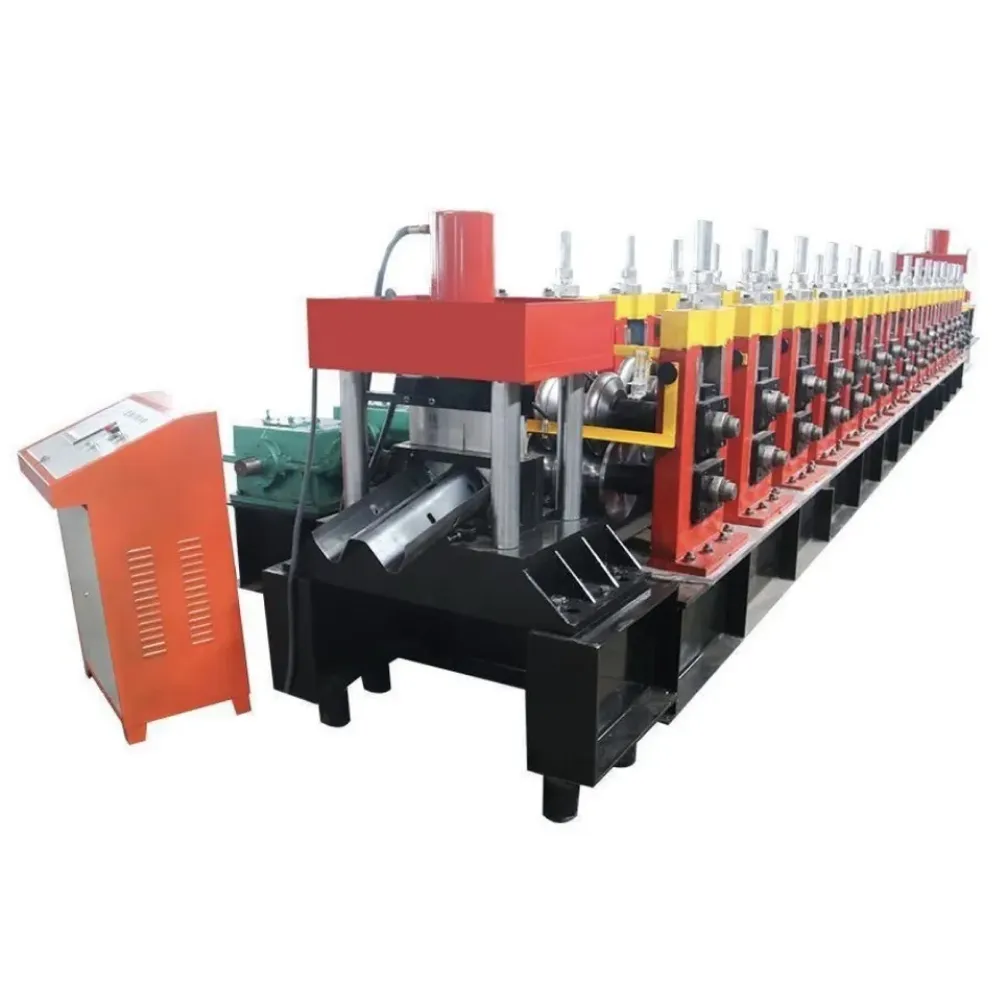
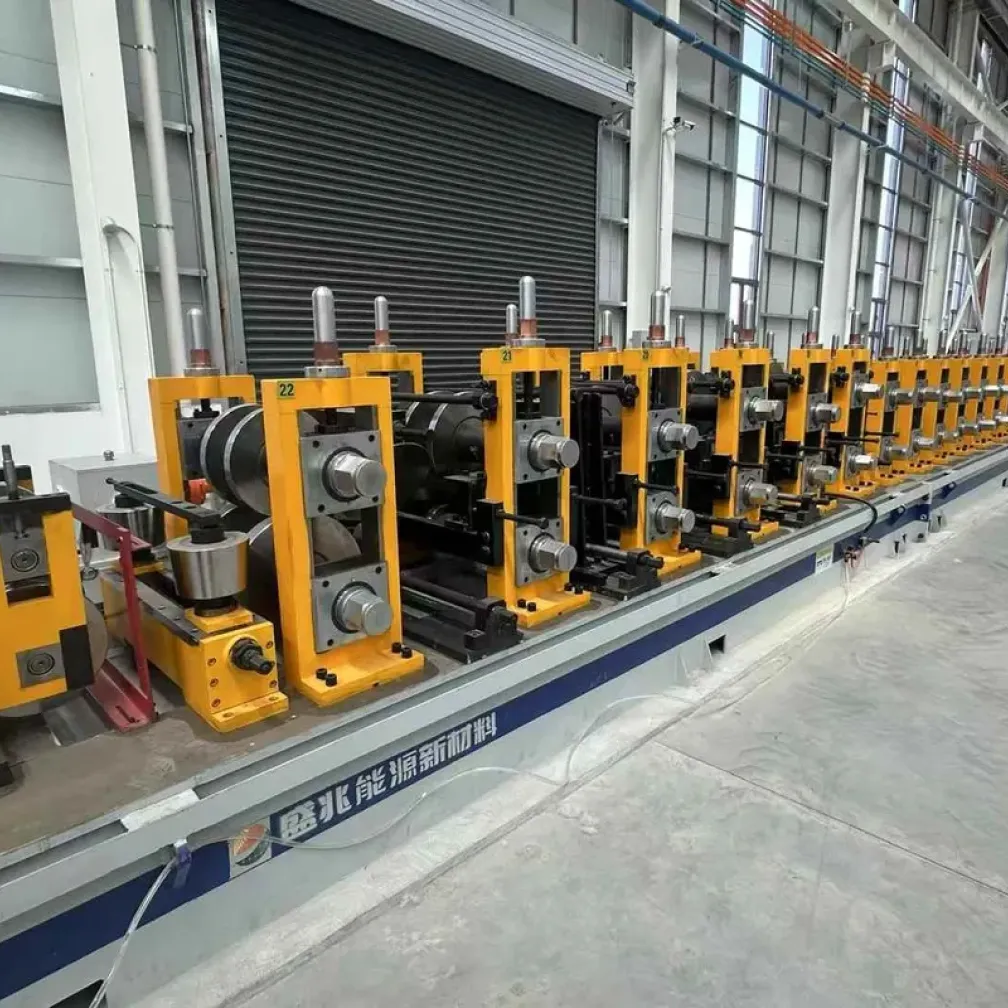
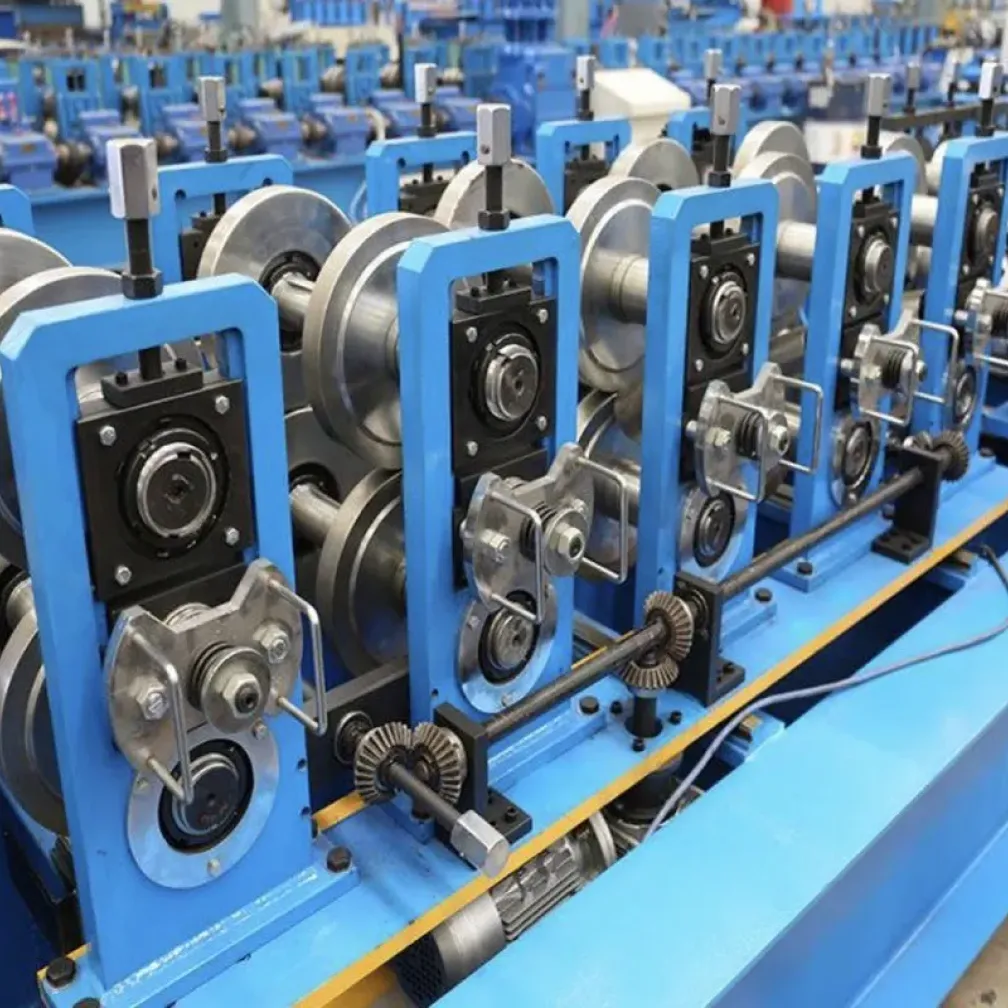
Это решение представляет собой полную производственную линию для балок дорожных барьерных ограждений, охватывающую как двухволновую W-балку, так и трехволновую балку, применяемые на автомагистралях, мостах и разделительных полосах. Одна линия превращает стальную полосу в готовые балки: правка, пробивка стыковых и стоечных отверстий, профилирование, резка в стандартную длину и штабелирование для цинкования. Она создана для производителей барьерных ограждений, гальванических заводов и строительных групп со стабильным спросом на дорожную безопасность. На этой странице объясняется, кому подходит решение, какие стандарты определяют продукт, как конфигурируется линия, как планировать производительность, а также условия поставки и поддержки.
Для кого предназначено это решение по производству ограждений
Быстрее всего окупаются три типа покупателей. Первый — действующий производитель барьерных ограждений, который участвует в национальных дорожных программах и нуждается в сертифицированной мощности. Второй — гальванический завод или торговец сталью, уже обслуживающий инфраструктурные проекты и желающий подняться по цепочке стоимости, производя балки, которые сейчас закупает. Третий — дорожно-строительная группа с многолетними контрактами на автомагистрали, где собственное производство балок убирает сроки поставщиков с критического пути. Спрос на ограждения проектный и регулируется стандартами, поэтому линия должна сохранять точность профиля партия за партией: дорожные службы требуют, чтобы каждая балка была взаимозаменяемой независимо от даты производства.
Стандарты определяют продукт
Балки барьерных ограждений не являются произвольным изделием. Большинство экспортных рынков регулируют две системы стандартов. В Северной Америке и проектах с финансированием США AASHTO M180 определяет саму балку: размеры, марку стали, толщину основного металла и цинковое покрытие. Ударные характеристики установленной системы отдельно сертифицируются по уровням испытаний MASH, где TL-3 (автомобиль 2270 kg на скорости 100 km/h под углом 25 градусов) является обычным требованием для автомагистралей. В Европе и многих международных тендерах EN 1317 задает классы удержания от N1 до H4, а геометрия балки следует классу, указанному в контракте.
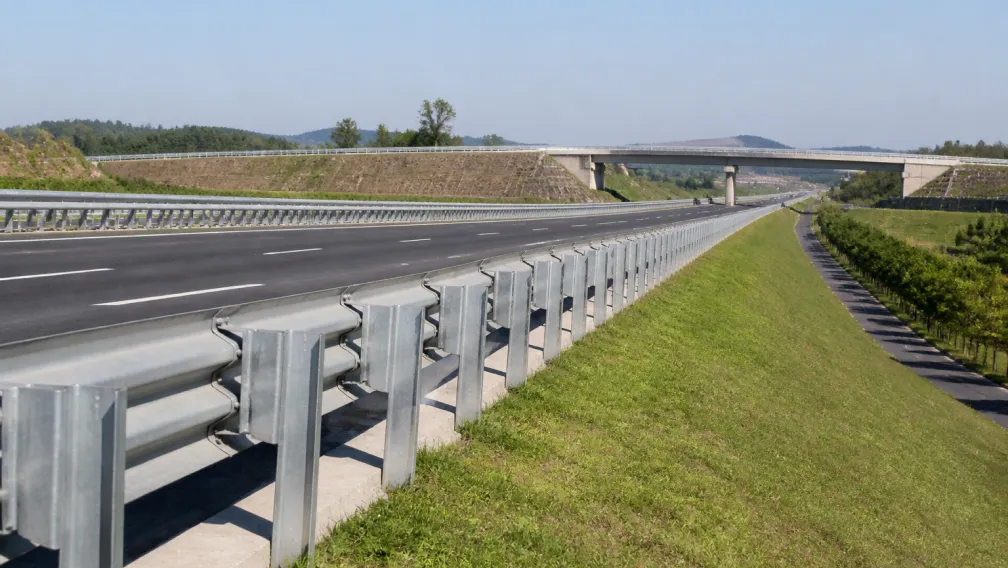
Размерные семейства закреплены этими стандартами. W-балка имеет ширину 310–312 мм и глубину волны 80–85 мм, с эффективными длинами 4320 мм для международных рынков и 3810 мм для Северной Америки. Трехволновая балка имеет ширину 506 мм. Толщина основного металла составляет от 2.67 до 4 мм в зависимости от класса, а стандартным покрытием является горячее цинкование 550 g/m2 и выше. Поскольку взаимозаменяемость записана в дорожные спецификации, профилирующая линия должна удерживать профиль в жестком допуске на каждом рулоне; именно это требование отличает линию ограждений от универсального профилегибочного стана.
Что производит линия
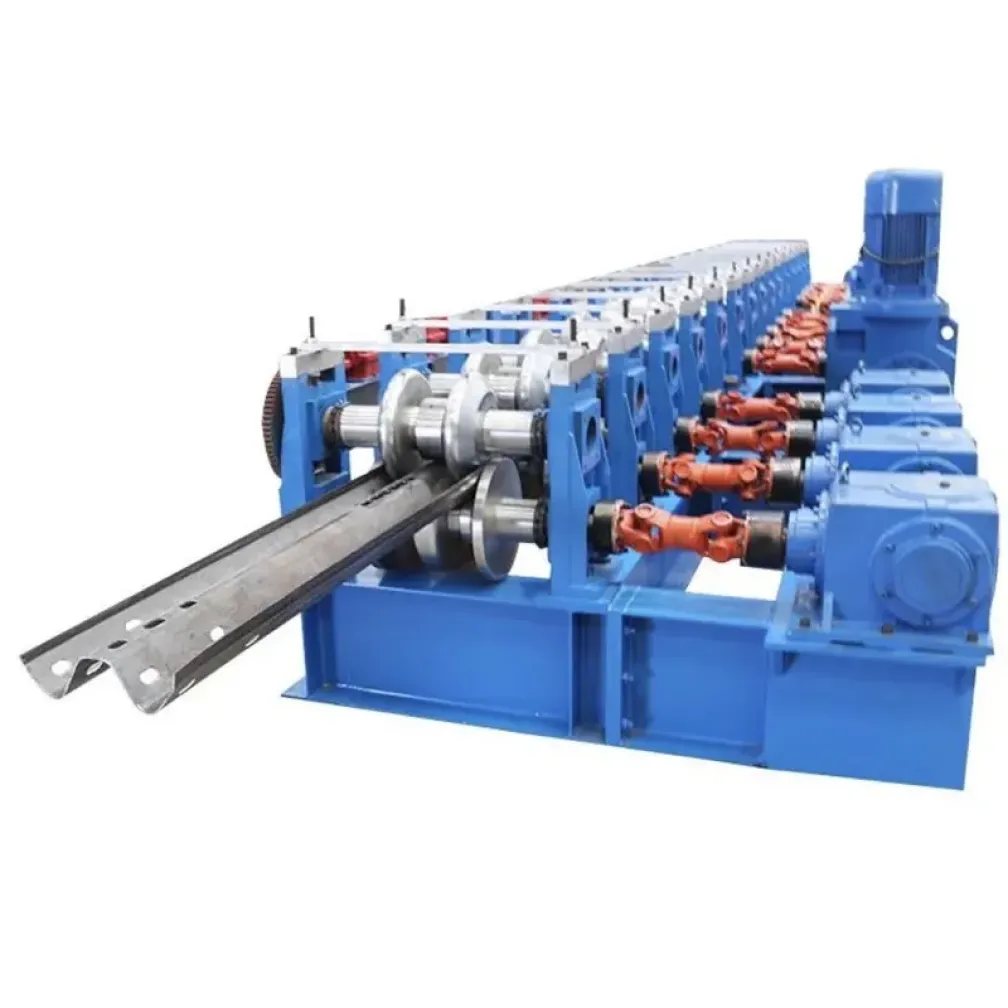
Одна линия выпускает оба семейства балок. Двухволновый и трехволновый профили используют одну станину, привод и пробивную систему, с отдельными комплектами валков для каждого профиля. Переход между ними — смена валков, планируемая в часах. Стандартные балки длиной 4320 мм, 4130 мм и 3810 мм программируются на сенсорном экране, а нестандартные длины для кривых или съездов режутся вводом размера. Сопутствующие элементы — стойки, проставки и концевые детали — производятся на отдельном оборудовании, и по запросу мы конфигурируем эти линии, чтобы завод мог предлагать полные комплекты ограждений.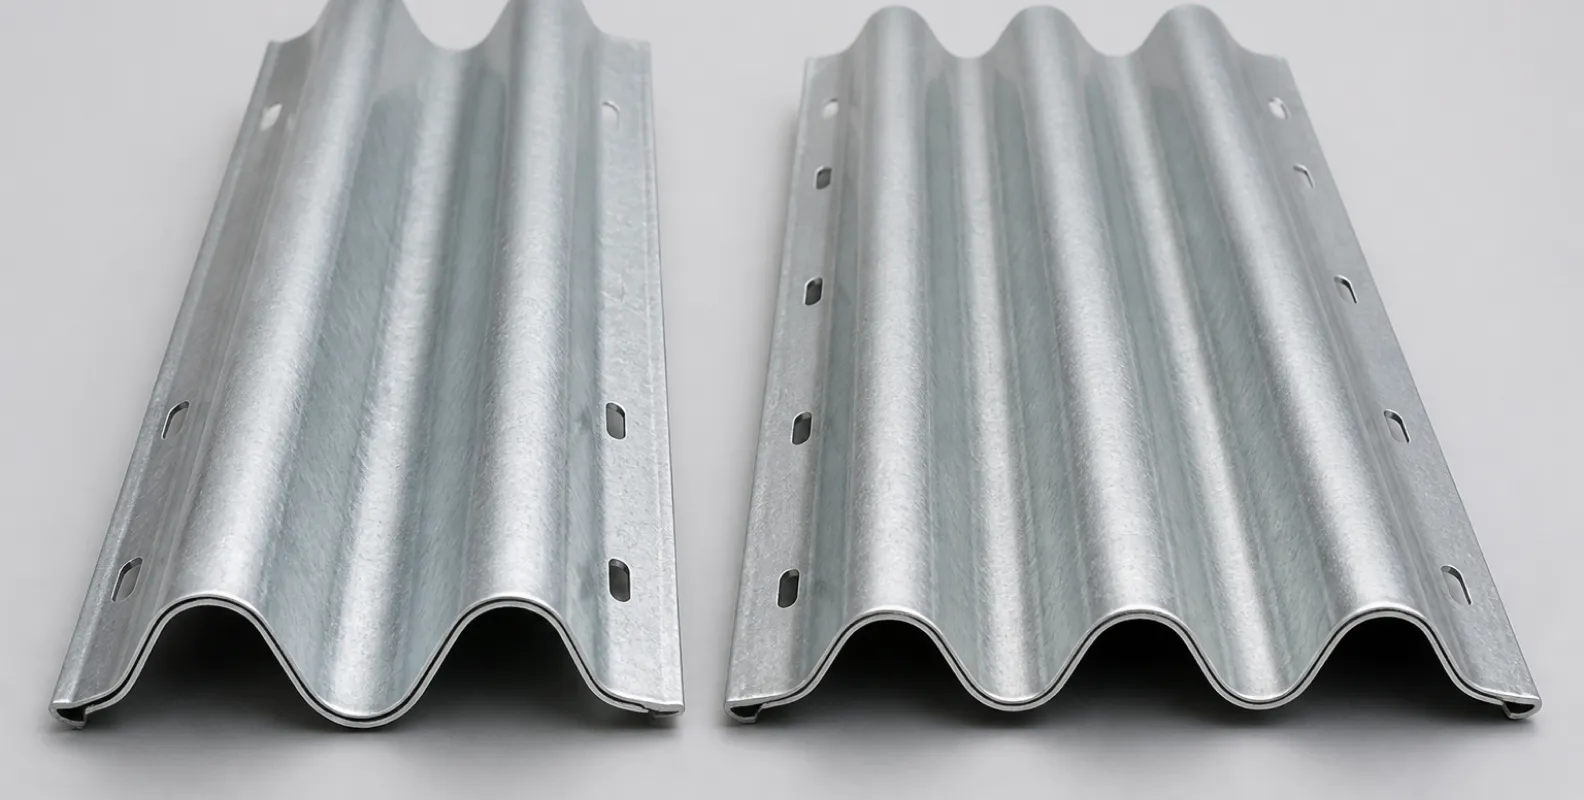
Конфигурация линии
Линия строится тяжелой с первого узла, потому что высокопрочная полоса 2–4.5 мм быстро изнашивает легкое оборудование:
| Этап | Оборудование | Функция |
|---|---|---|
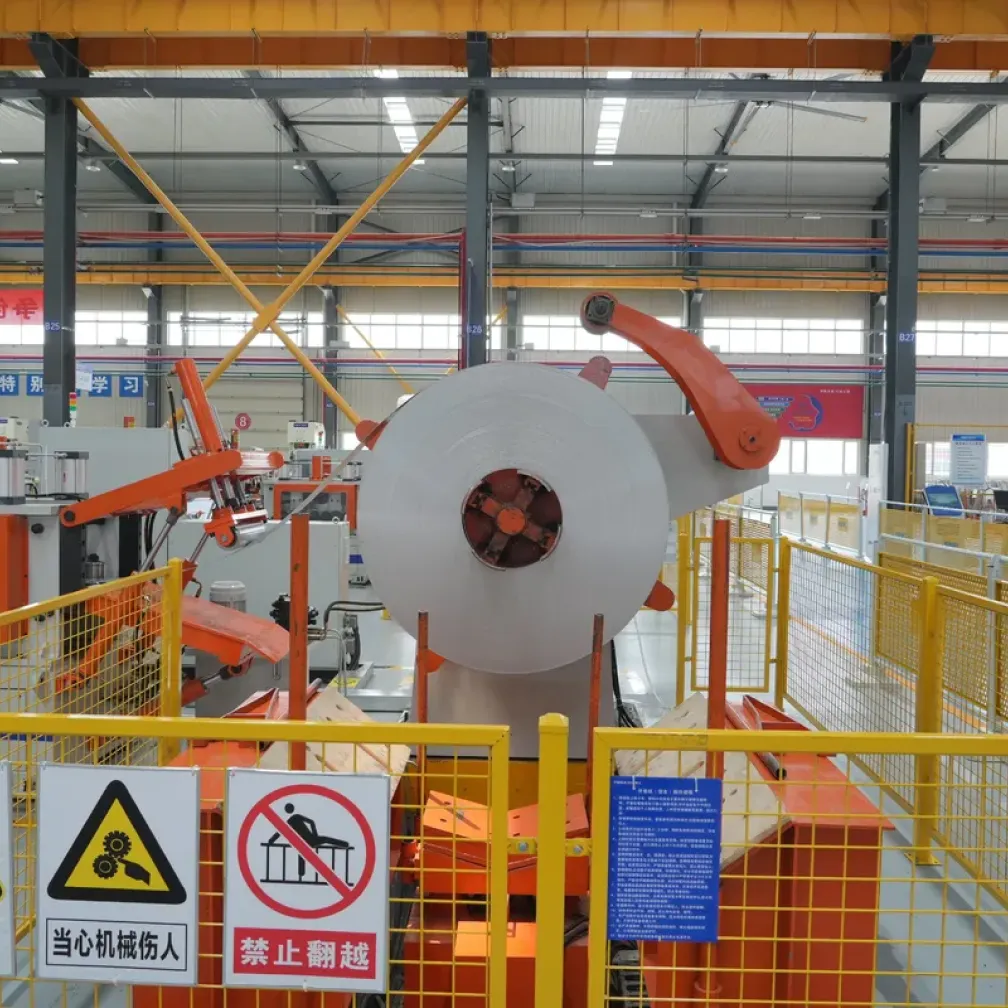
| Разматывание | Тяжелый гидравлический разматыватель для полноширинных рулонов | Выдает полосу шириной до 480 мм под контролируемым натяжением |
| Правка | Тяжелый многовалковый правильный стан | Выравнивает высокопрочную полосу перед пробивкой |
| Подача и пробивка | Сервопитатель с гидравлическими пробивными прессами | Позиционирует полосу и пробивает схемы стыковых и стоечных отверстий на линии |
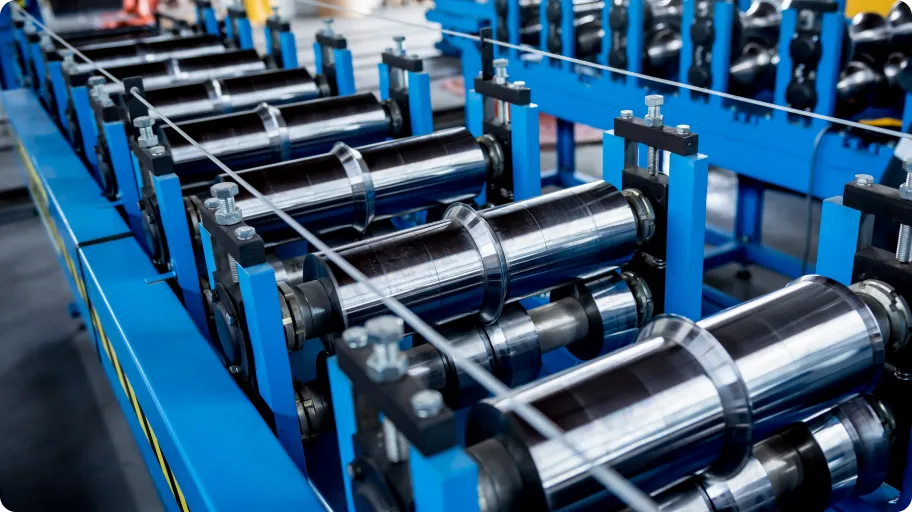
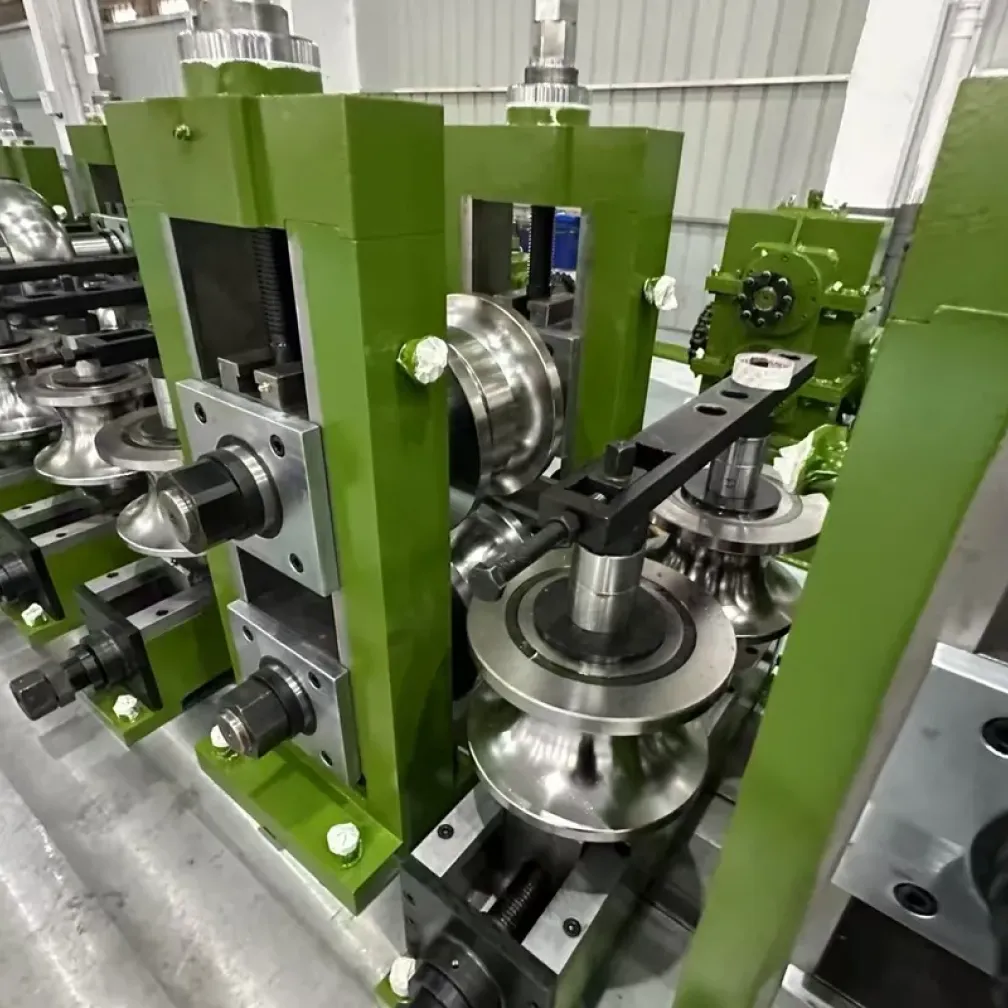
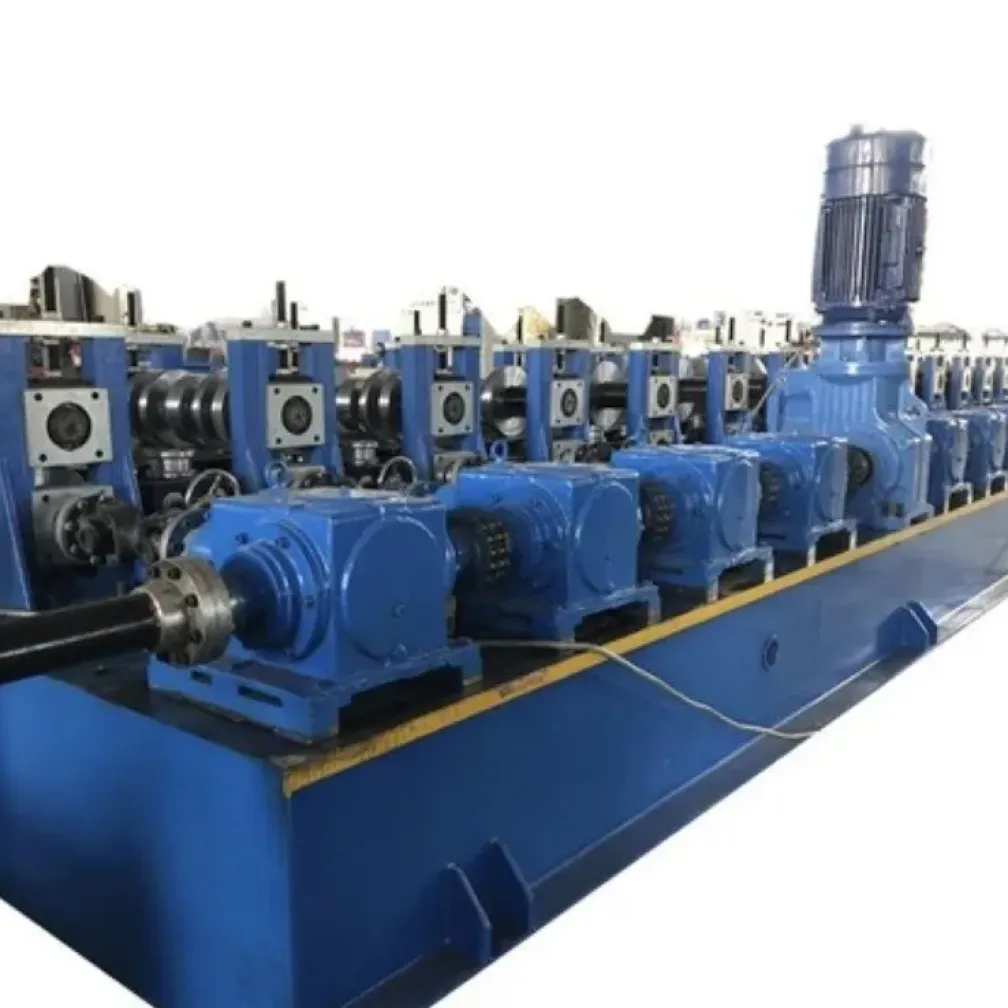
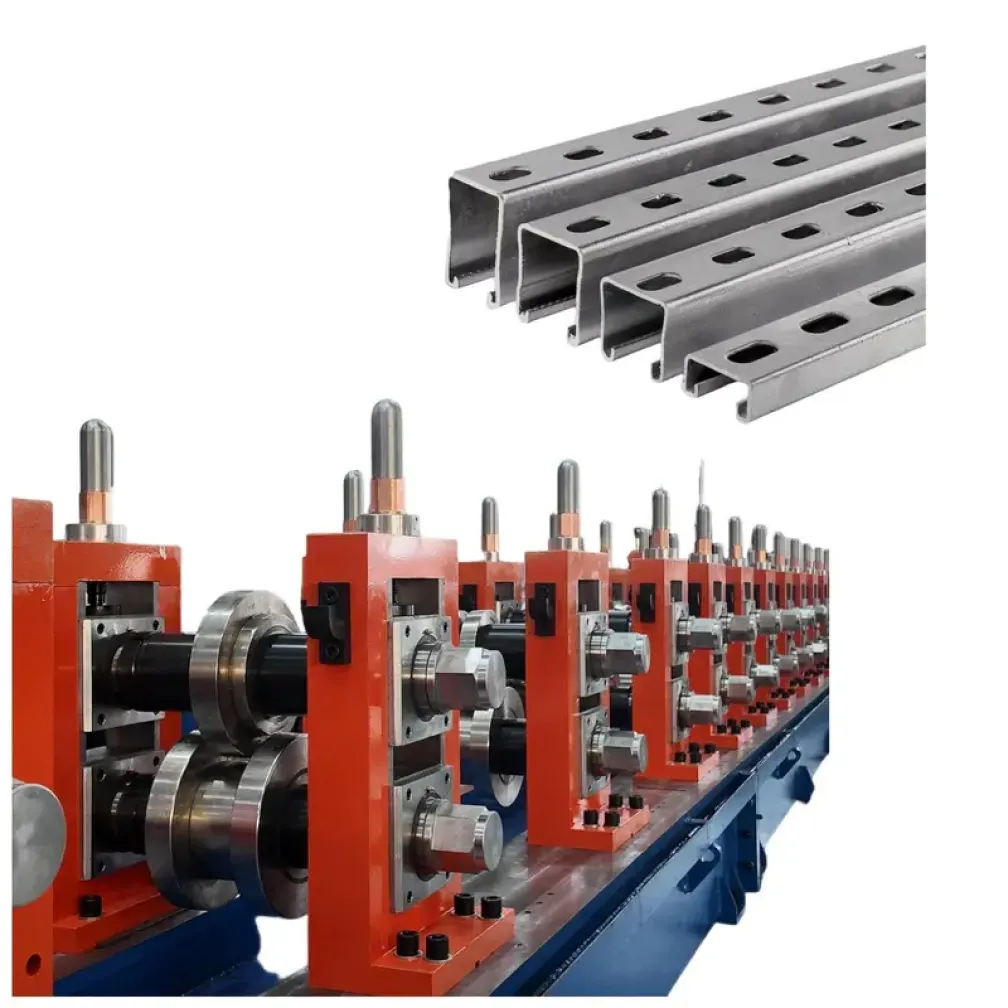
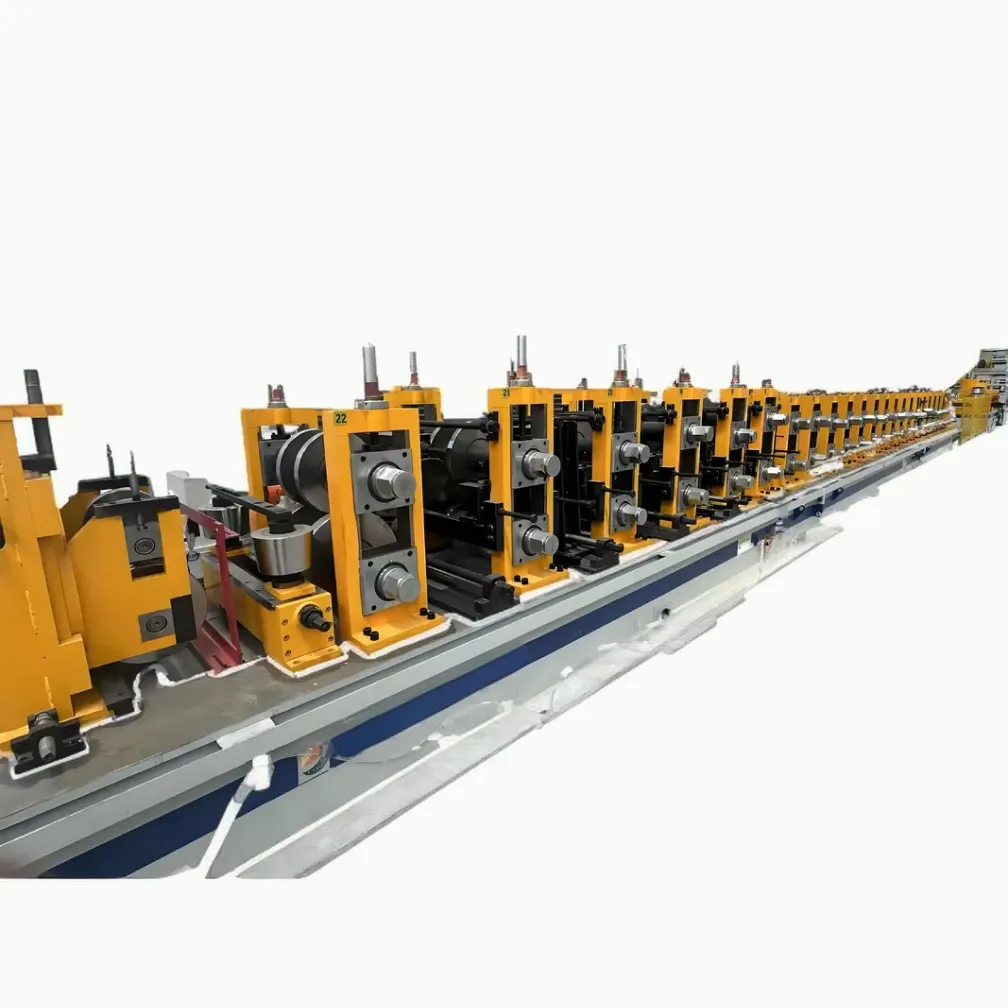
| Формовка | Профилегибочный стан, 15–24 клети, валки GCr15 или Cr12 закалены до HRC58-63, редукторный привод | Формирует волновой профиль с точностью плюс-минус 2 мм |
| Резка | Летучий гидравлический отрезной станок | Режет балки на заданную длину в движении |
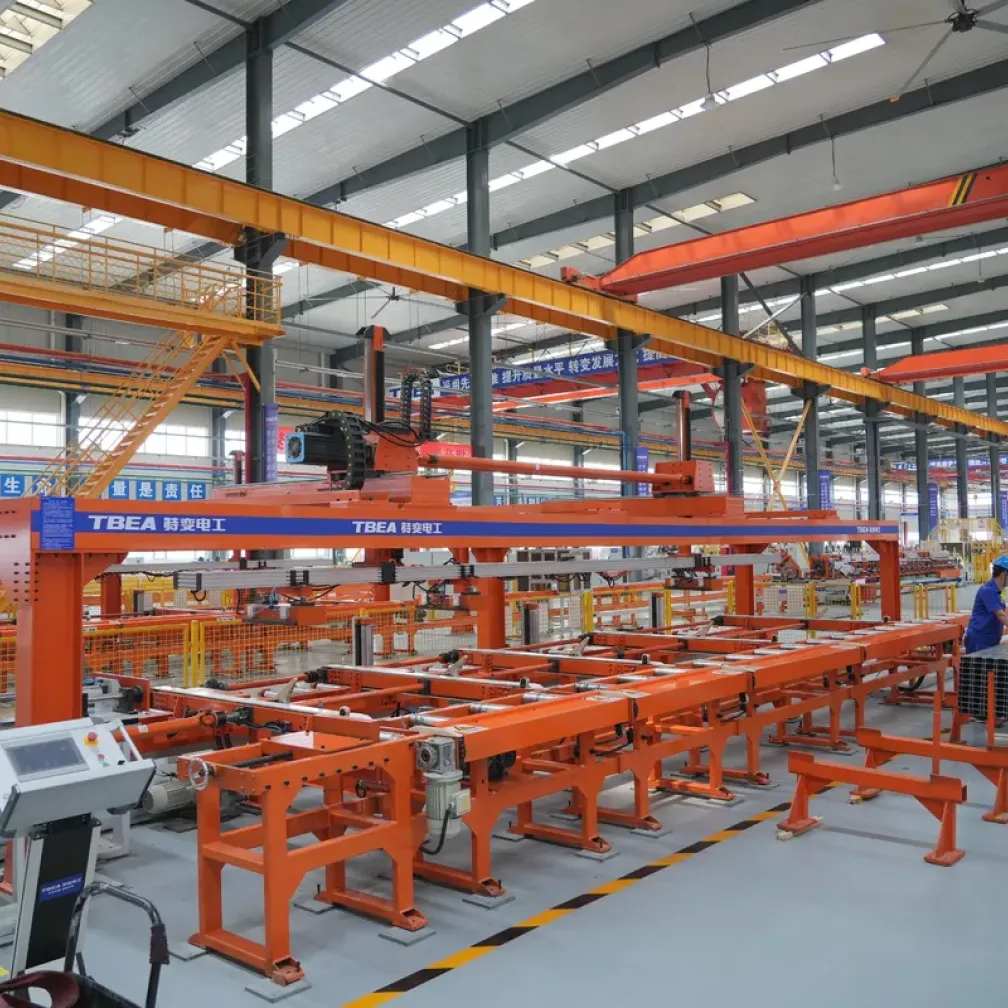
| Штабелирование | Автоматический штабелер, общий для двух- и трехволновых профилей | Формирует квадратные пакеты для цинкования и транспортировки |
Установленная мощность составляет 55–120 kW в зависимости от диапазона толщин и целевой скорости, с 15-дюймовым сенсорным экраном для программ длины, партии и пробивки. Существуют две компоновки потока: резка после формовки, когда балка режется после профилирования, и предварительная резка, когда заготовки режутся до формовки ради более высокой скорости линии. Мы подбираем компоновку под ваш диапазон толщин и целевой выпуск при расчете предложения.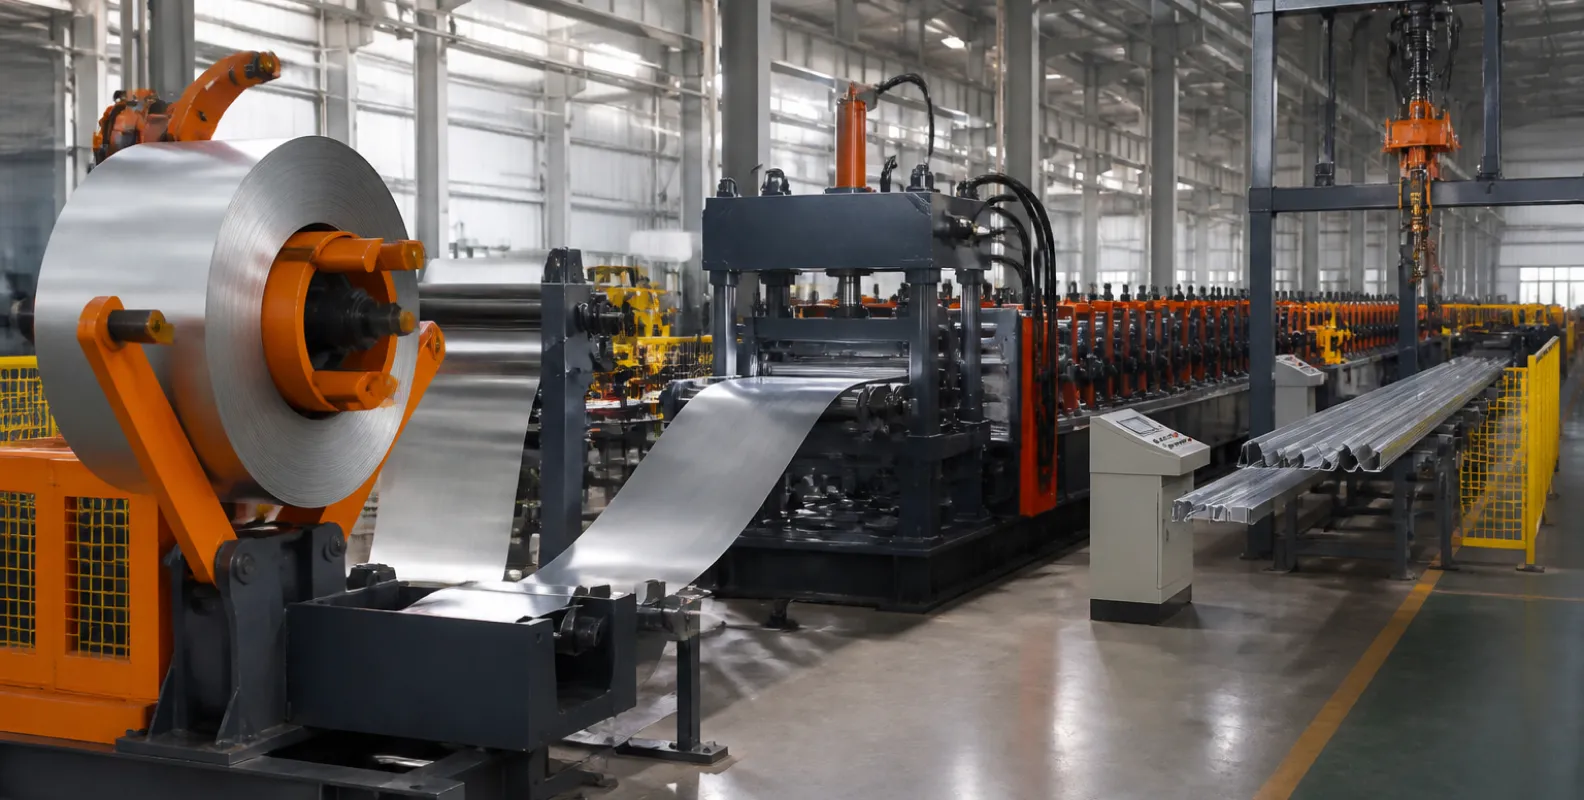
Пробивка отверстий для стыков и стоек
Каждая балка несет два семейства отверстий: стыковые отверстия на концах, где балки перекрываются, и отверстия или пазы для стоек по длине, где балка прикручивается к стойкам. Схемы отверстий следуют действующему стандарту и шагу стоек в контракте, обычно 1.905 м или 2 м. Линия пробивает оба семейства, пока полоса плоская, а сервопозиционирование сохраняет точность расположения на полной скорости, поэтому готовая балка собирается на площадке без доработки.
Планирование завода и производительности
Стандартная скорость производства — 8–12 м/мин на полосе 3–4 мм. Расчет прост: балка 4320 мм при 12 м/мин дает около 2.7 балки в минуту, а W-балка толщиной 3 мм весит около 49 kg, поэтому на полной скорости линия перерабатывает примерно 8 тонн в час. Планируйте 60–70 процентов времени безотказной работы на смену рулонов и валков и пакетирование; одна смена выпускает 35–45 тонн готовых балок. Заводу требуется 50–70 м прямой длины линии, кран на 10 тонн для рулонов и два-три оператора в смену.
Экономика и вопрос цинкования
Собственное производство устраняет маржу производителя и перевозку длинных балок, а также передает график проекта в ваши руки. Один технологический выбор формирует завод: большинство стандартов, включая AASHTO M180 с M111, требуют горячего цинкования после изготовления, то есть балки формуются и пробиваются из черной полосы, а затем покрываются цинком. Поэтому производители либо эксплуатируют собственную ванну цинкования, либо резервируют мощность у местного цинковальщика. В некоторых рынках принимается предварительно оцинкованная полоса, что упрощает поток; подтвердите требование по покрытию в целевых стандартах до фиксации компоновки линии. При расчете мы оценим точку экономического пересечения по вашей местной цене рулона и тарифам цинкования.
Поставка, монтаж и поддержка
Стандартные линии ограждений выполняются за 30–45 дней, индивидуальные конфигурации занимают 60–90 дней. Каждая линия проходит 48-часовой пробный запуск на реальной полосе перед упаковкой. Отгрузка организуется FOB, CFR, CIF или до двери, с планом загрузки контейнеров для длинной станины. Инженеры THRONCH монтируют и вводят линию в эксплуатацию на площадке за 3–5 дней и обучают операторов до передачи. Гарантия — 12 месяцев на линию и 18 месяцев на основные компоненты, с техническими ответами в течение 24 часов в течение всего срока службы машины.
Начните проект производства ограждений
Отправьте нам целевой стандарт, чертежи или размеры профиля, диапазон толщин и месячный тоннаж, и наши инженеры вернут предложение линии с конфигурацией, планом комплектов валков и компоновкой. Справочную информацию на уровне продукта смотрите на странице станка для профилирования дорожных ограждений, отдельные страницы посвящены моделям двухволновых и трехволновых балок, а варианты автоматизации представлены в разделе автоматического профилегибочного станка. Свяжитесь с нами по адресу amy@thronch.com.
Часто задаваемые вопросы
Чем отличаются двухволновые и трехволновые балки ограждения?
Двухволновая балка (W-балка) шириной 310 мм является стандартным дорожным барьером. Трехволновая балка шириной 506 мм имеет более глубокий профиль и применяется там, где требуется более высокое удержание или меньшая деформация, например на мостах, разделительных полосах и маршрутах тяжелых транспортных средств.
Может ли одна линия производить двухволновые и трехволновые балки?
Да. Оба профиля работают на одной станине, приводе, пробивной и штабелирующей системах с отдельными комплектами валков. Переход профиля — это плановая смена валков, измеряемая часами.
По каким стандартам может работать линия?
Линия конфигурируется под ваш целевой рынок: AASHTO M180 для Северной Америки и проектов с финансированием США, классы удержания EN 1317 для Европы и региональные стандарты вроде AS/NZS 3845 по запросу. Схемы отверстий и длины следуют стандарту и контрактным чертежам.
Какой материал и толщину обрабатывает линия?
Полоса 2.0–4.5 мм из Q235, Q355, S355MC и высокопрочных марок вроде Q700HL, шириной до 480 мм. Валки из GCr15 или Cr12 закалены до HRC58-63, чтобы сохранять точность профиля на этих марках.
Как быстро работает линия ограждений?
Стандартная скорость — 8–12 метров в минуту на полосе 3–4 мм, что примерно равно двум-трем стандартным балкам в минуту. Для тонких высокообъемных программ доступны более быстрые компоновки с предварительной резкой.
Следует ли цинковать балки до формовки или после нее?
Большинство дорожных стандартов, включая AASHTO M180 с M111, требуют горячего цинкования после изготовления, поэтому балки формуются и пробиваются из черной полосы, а затем покрываются. Некоторые рынки принимают предварительно оцинкованную полосу. Подтвердите пункт о покрытии целевого стандарта до окончательной компоновки завода.
Сколько операторов требуется линии?
Два-три оператора в смену покрывают загрузку рулонов, контроль и работу с пакетами, плюс поддержка краном и погрузчиком для рулонов и готовых пакетов.
Каков срок поставки полной линии ограждений?
Стандартные линии отгружаются через 30–45 дней после подтверждения заказа, индивидуальные версии занимают 60–90 дней. Перед отгрузкой выполняется 48-часовой пробный запуск на реальной полосе.
-

THRONCH
Производитель станков холодного профилирования
THRONCH — завод-производитель, специализирующийся на линиях холодного профилирования под заказ и трубоэлектросварочных станках. Опираясь на более чем десятилетний инженерный опыт, мы делимся техническими знаниями и поставляем высокоточное оборудование.