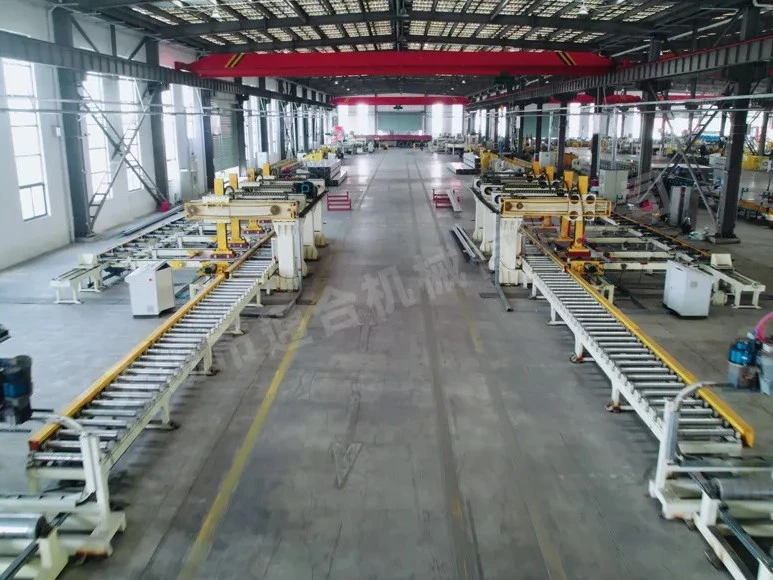
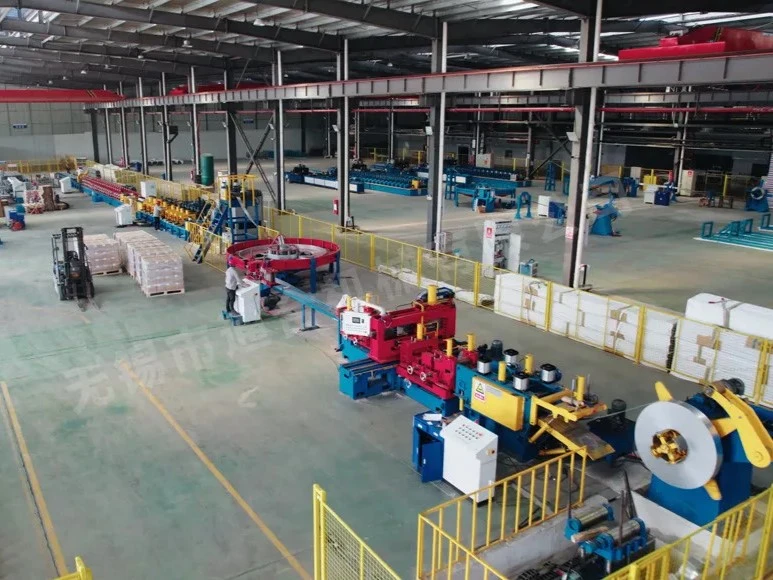
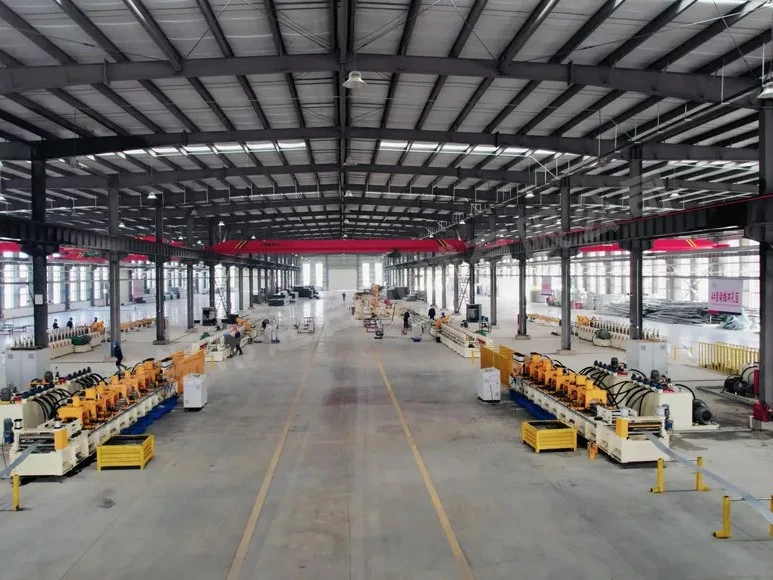
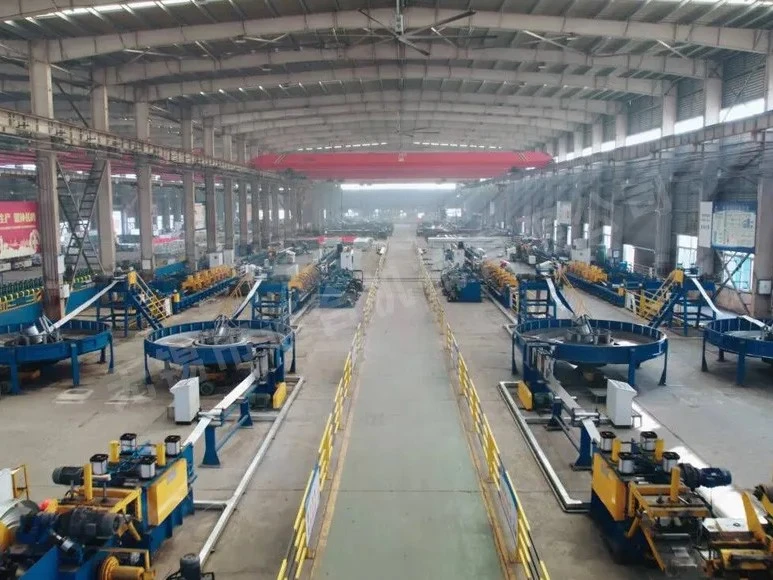
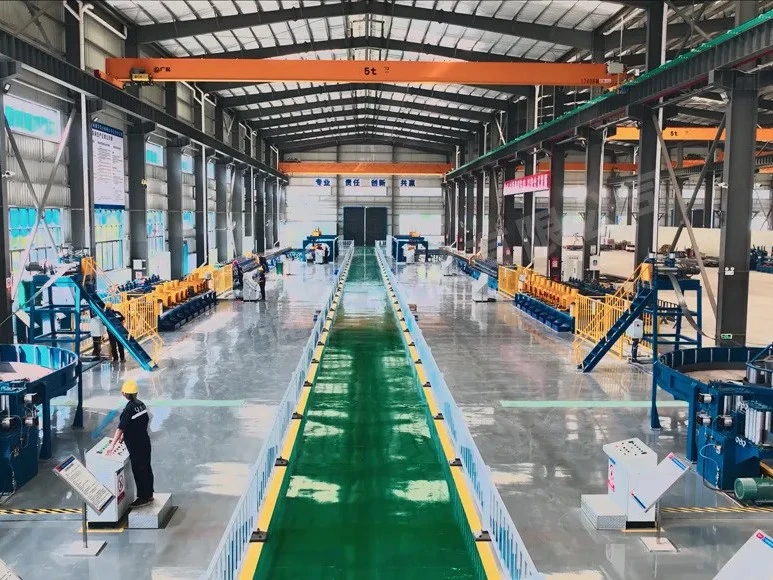
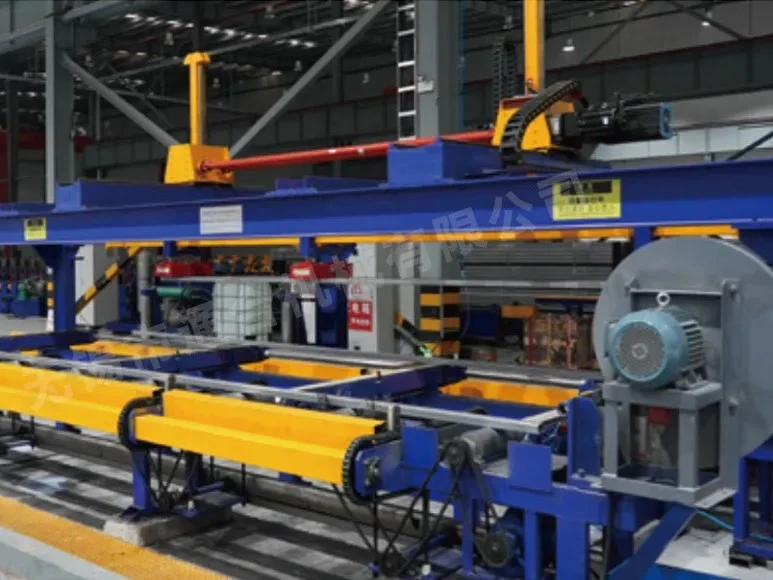
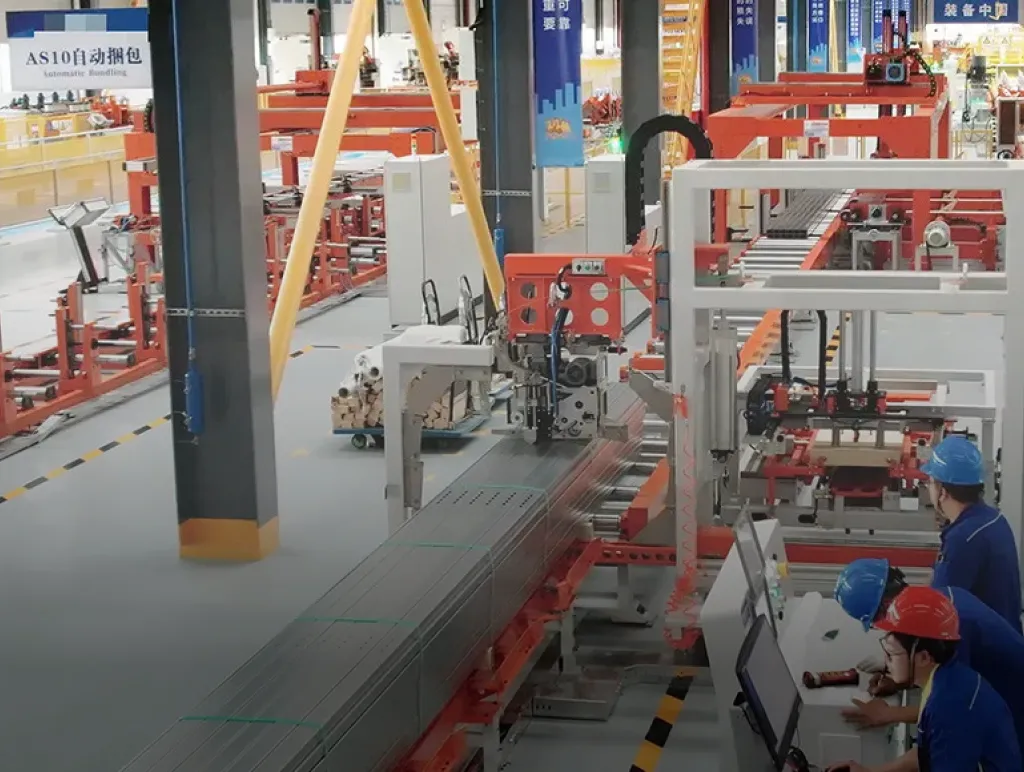
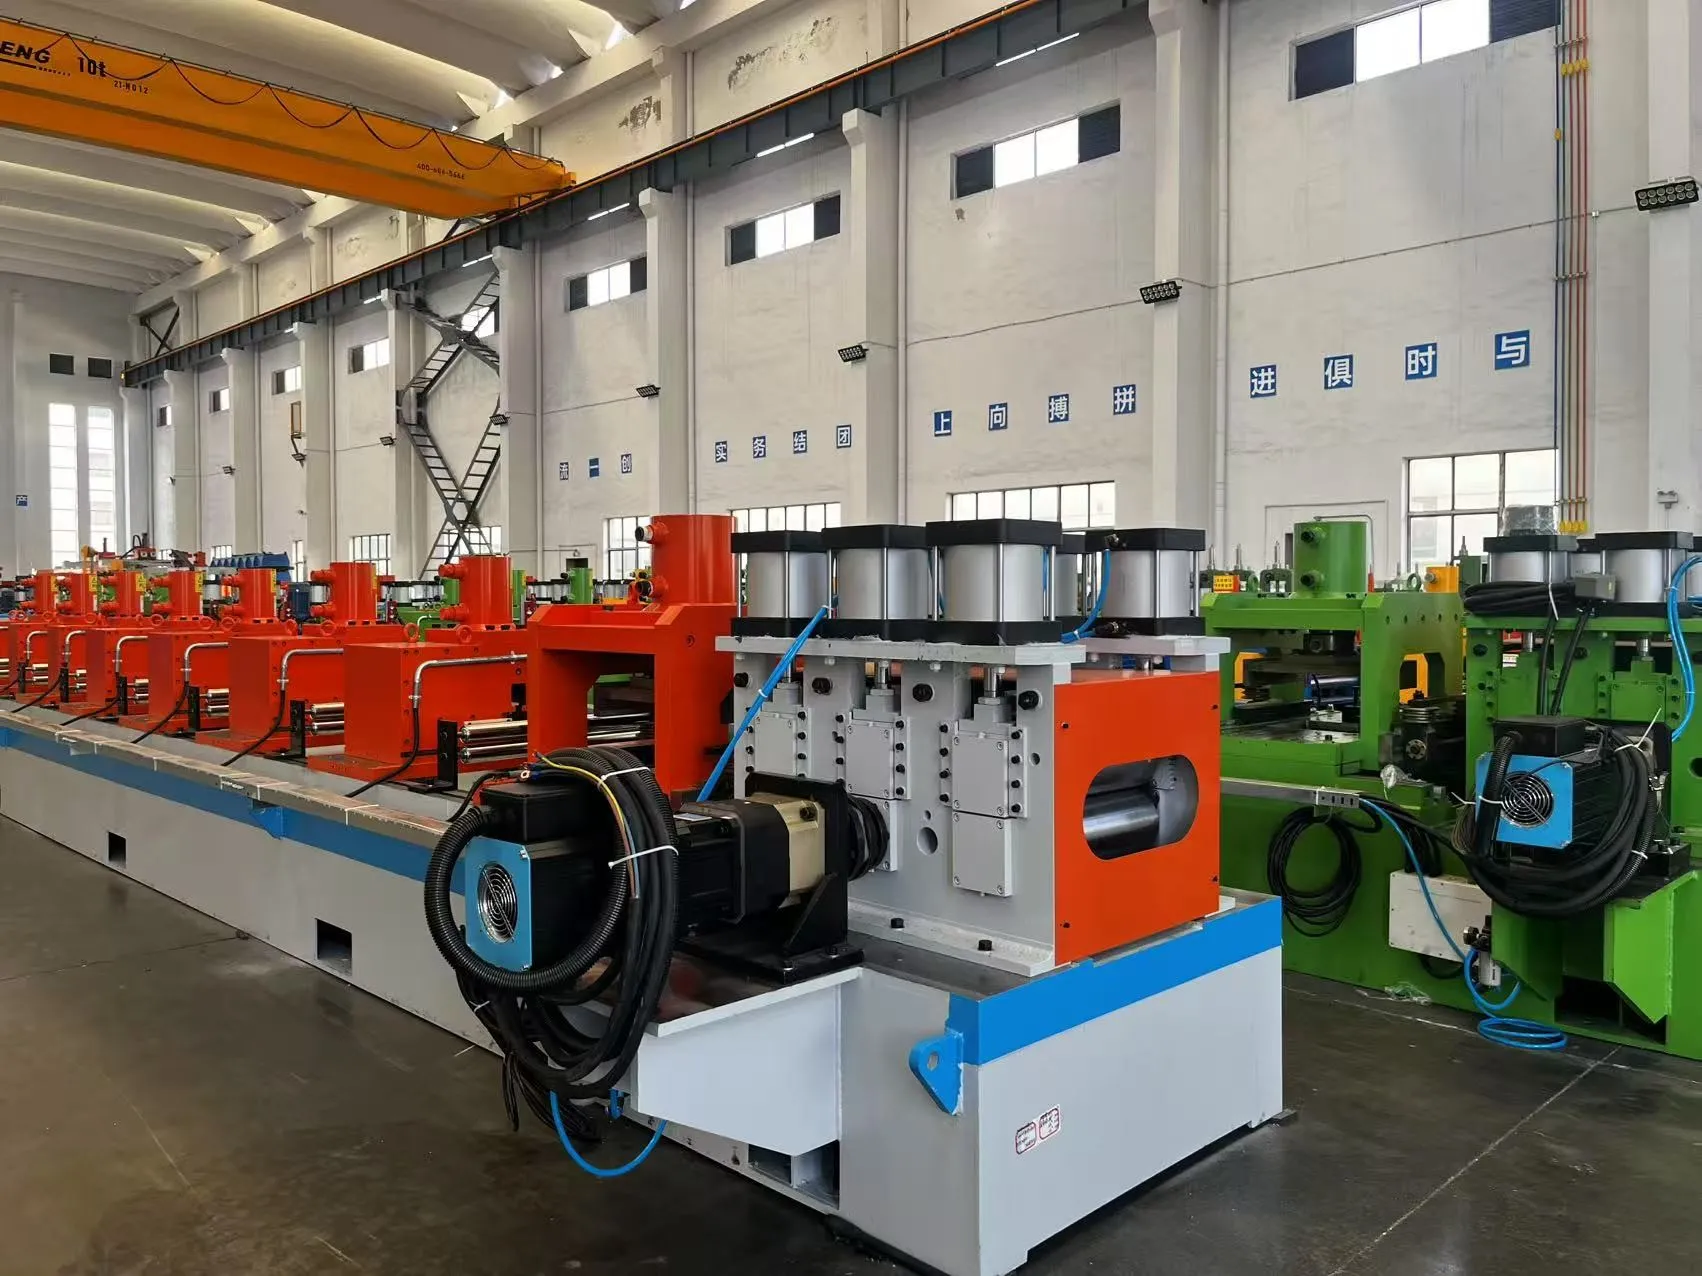
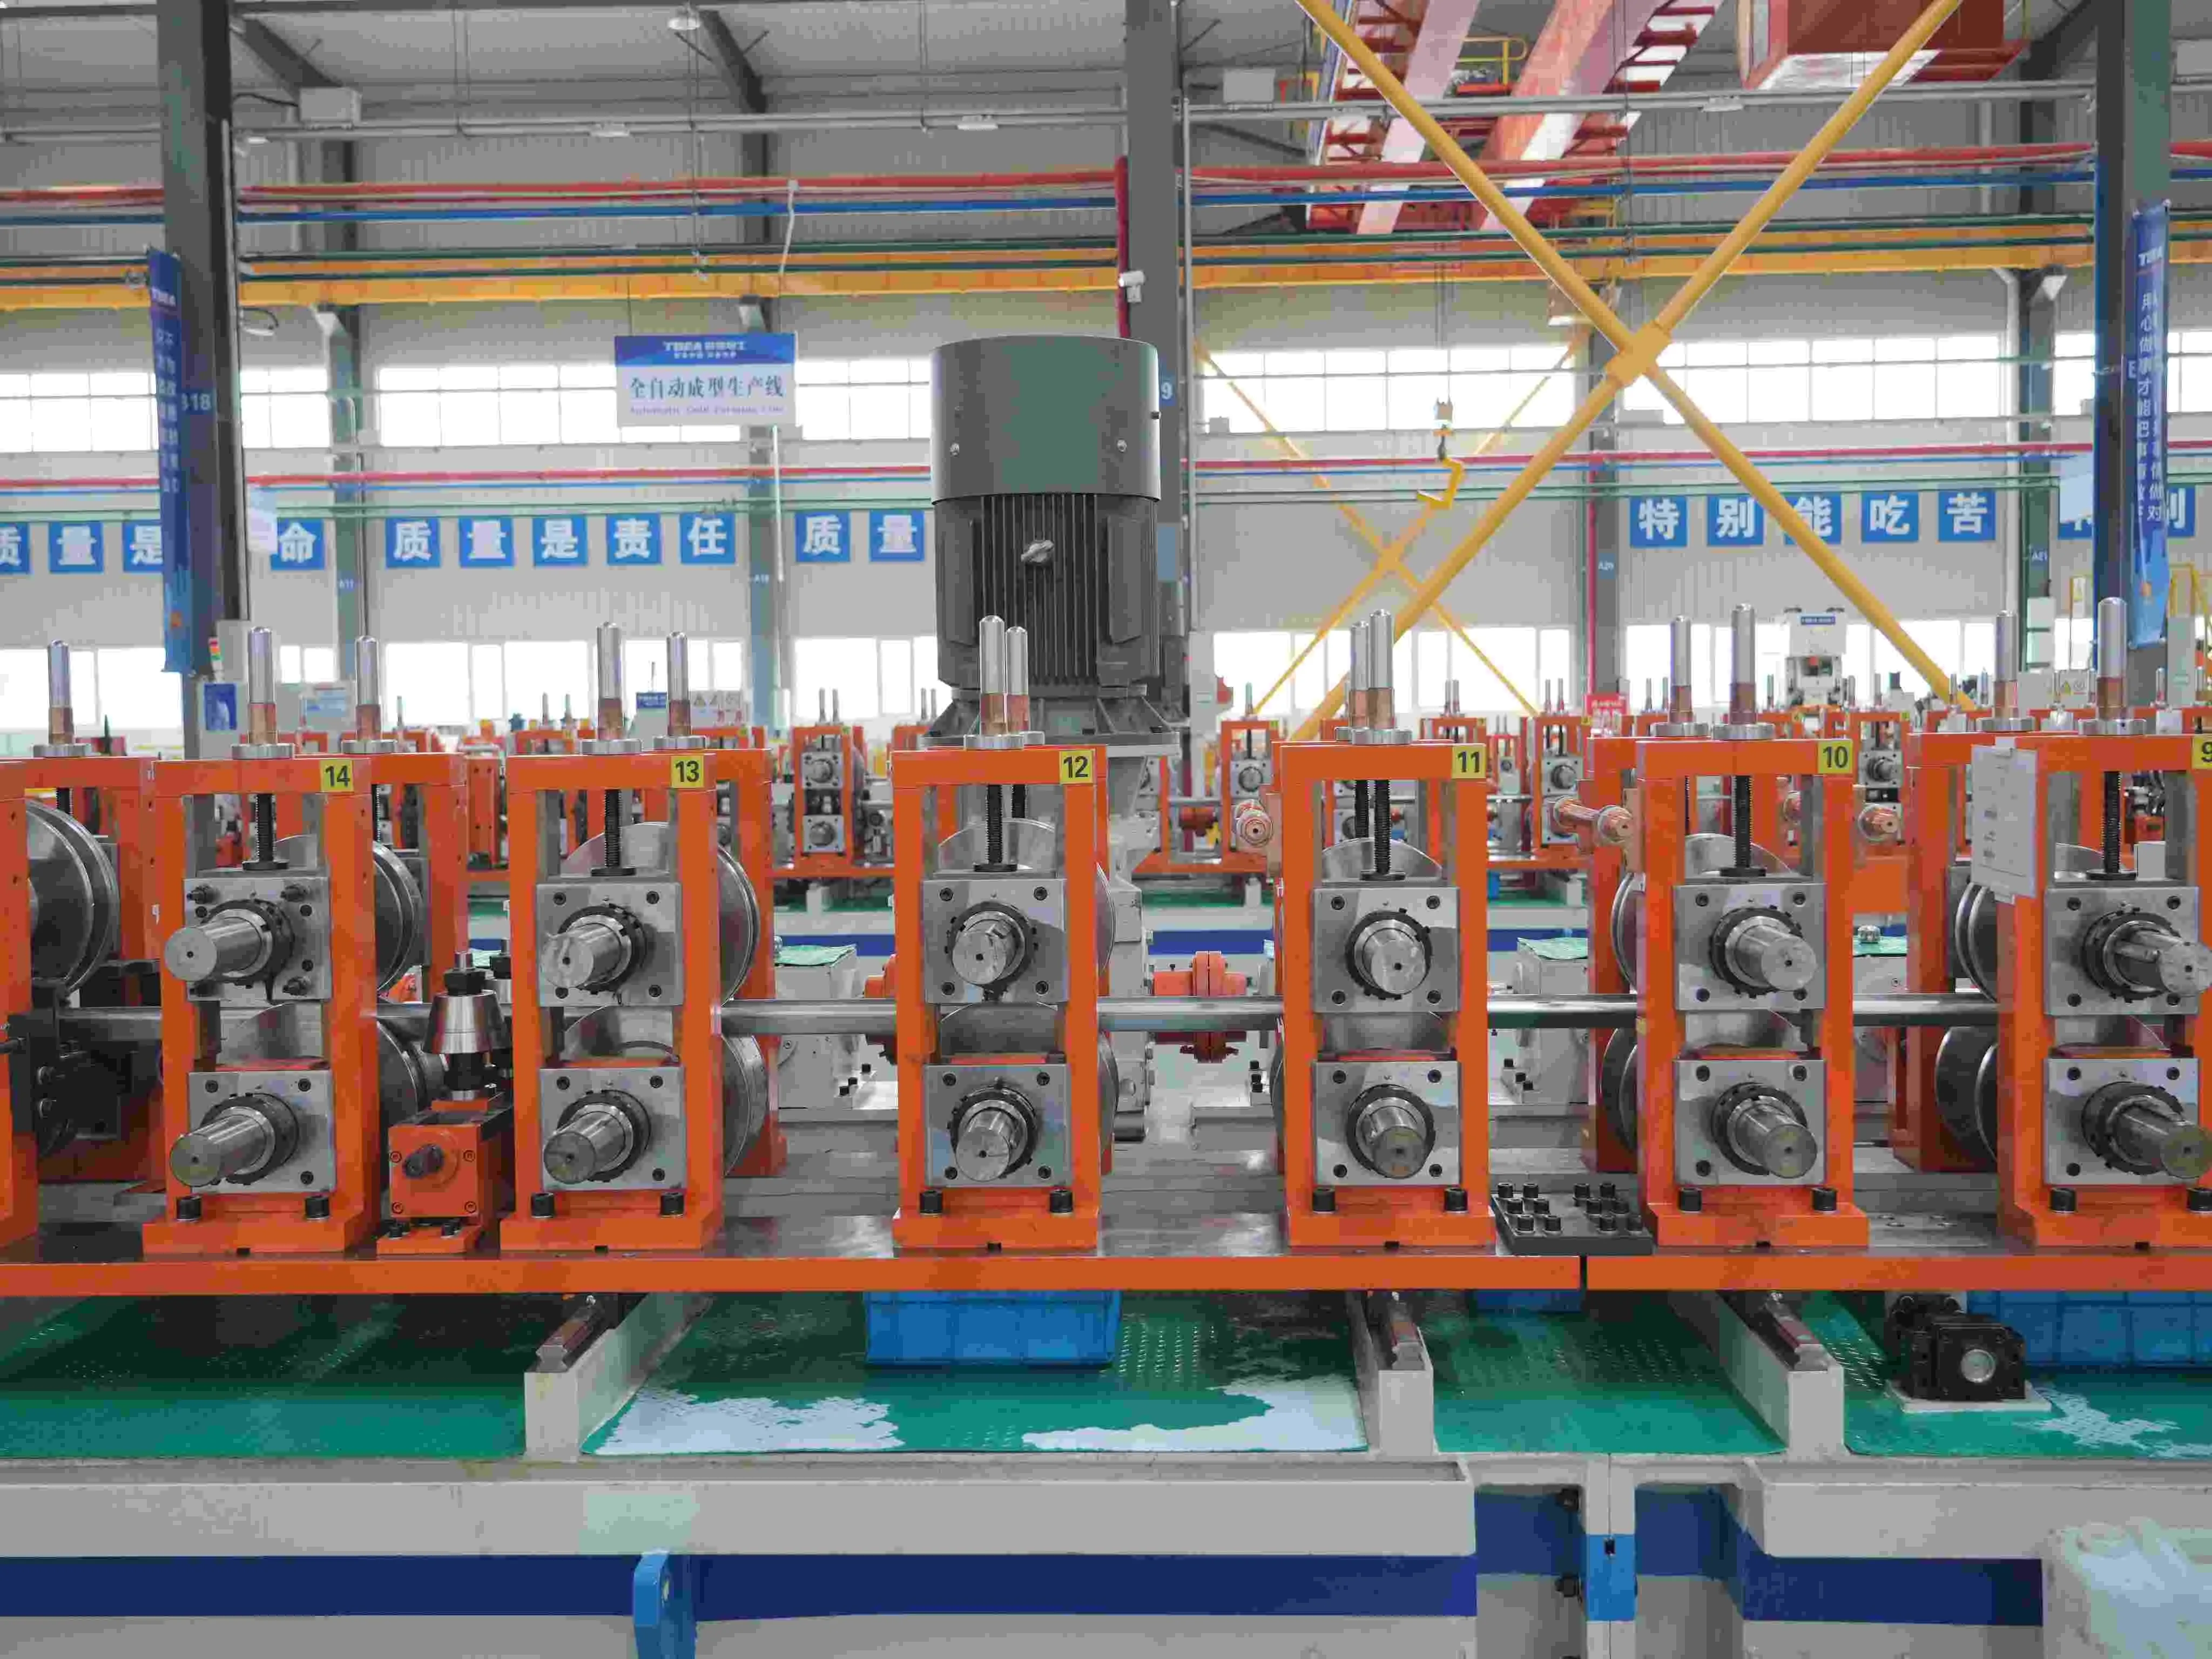
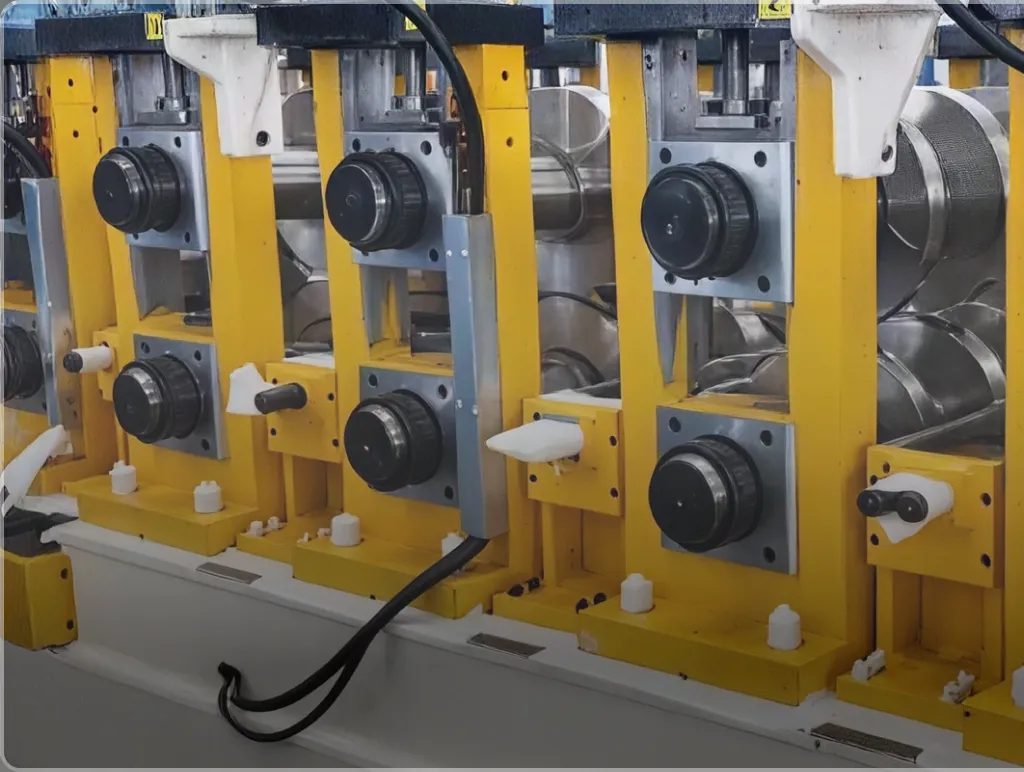
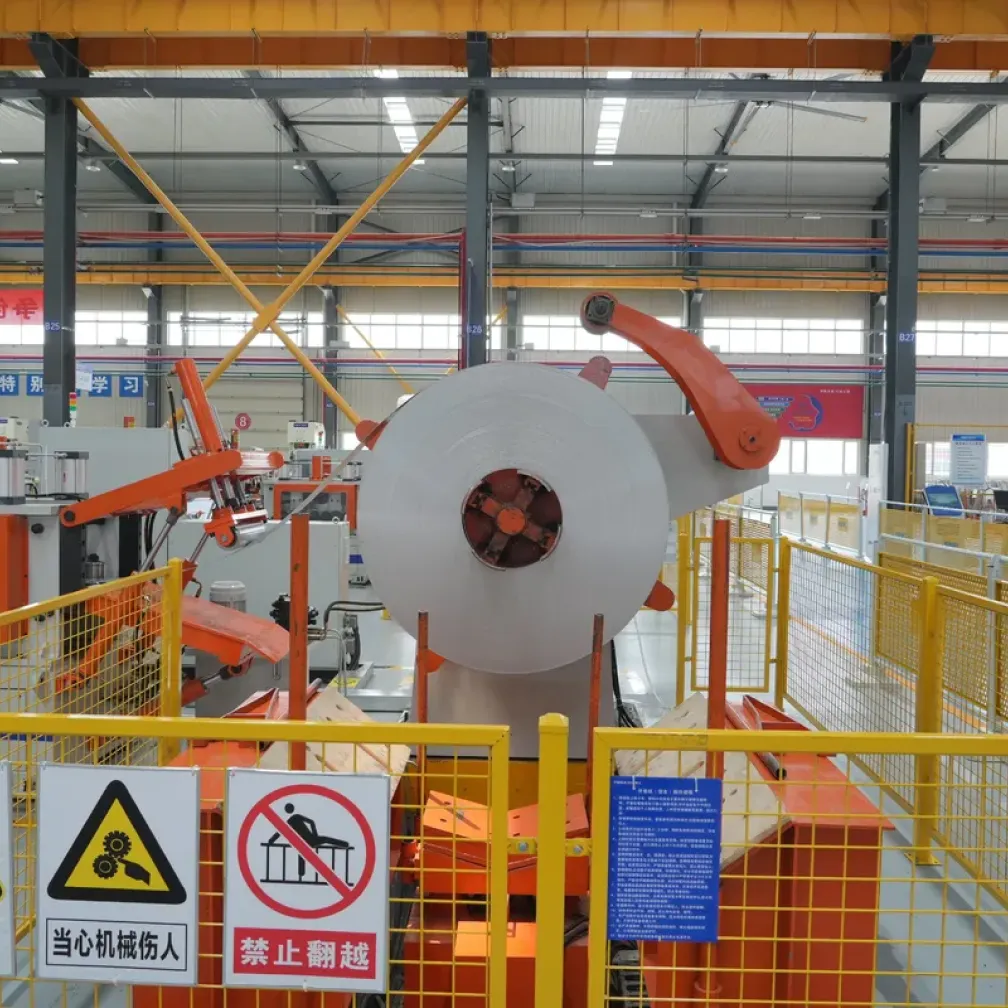
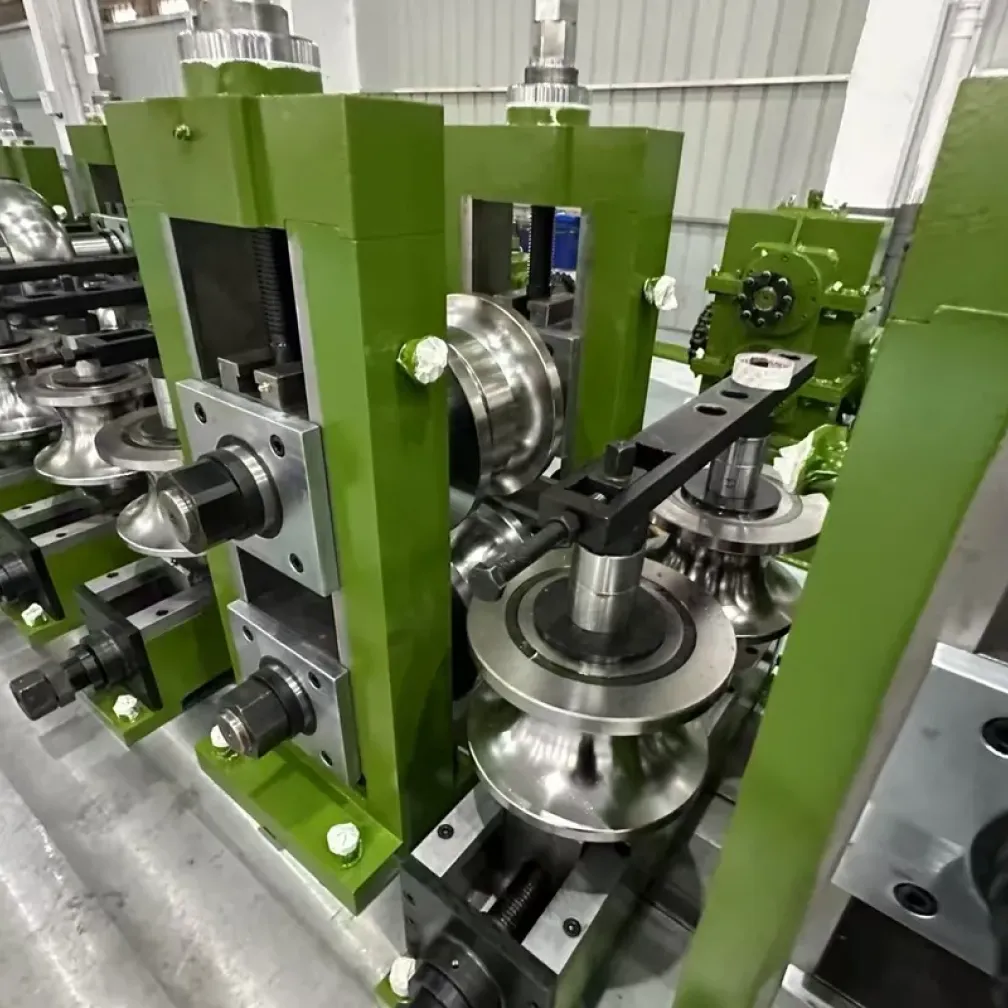
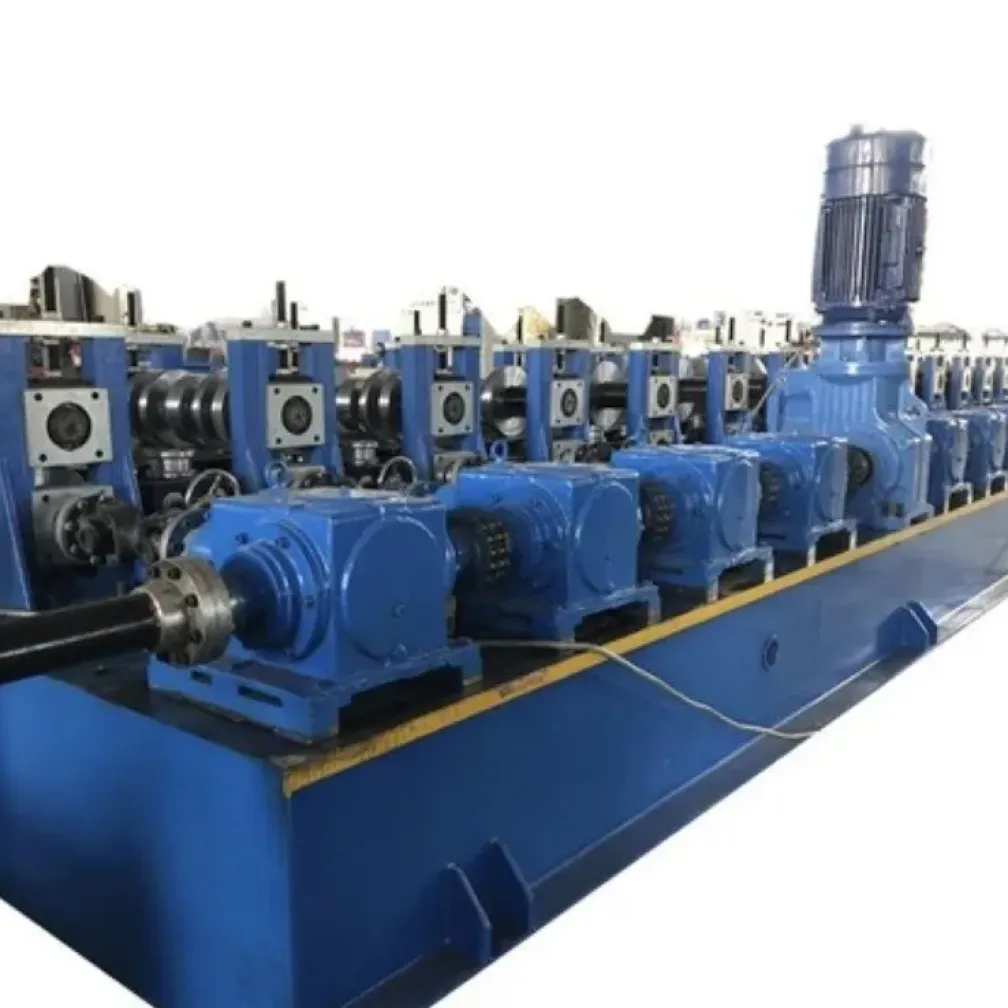
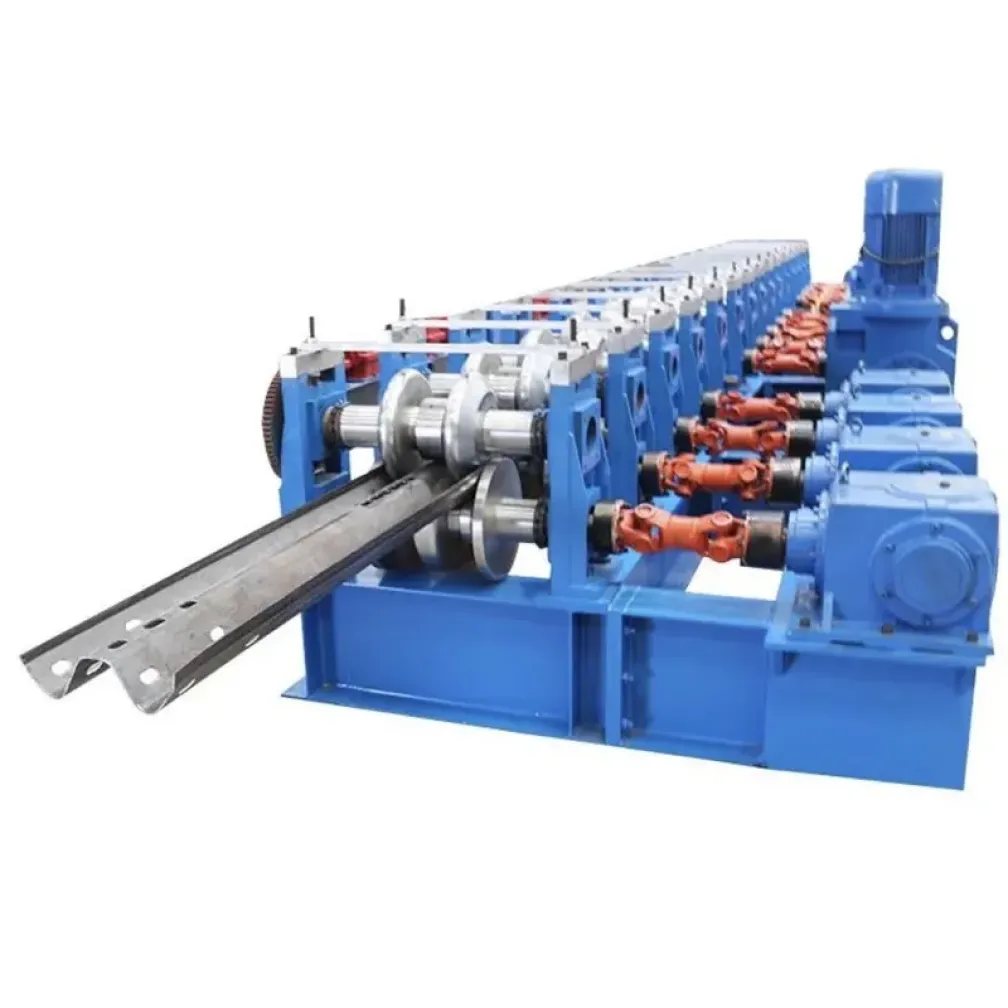
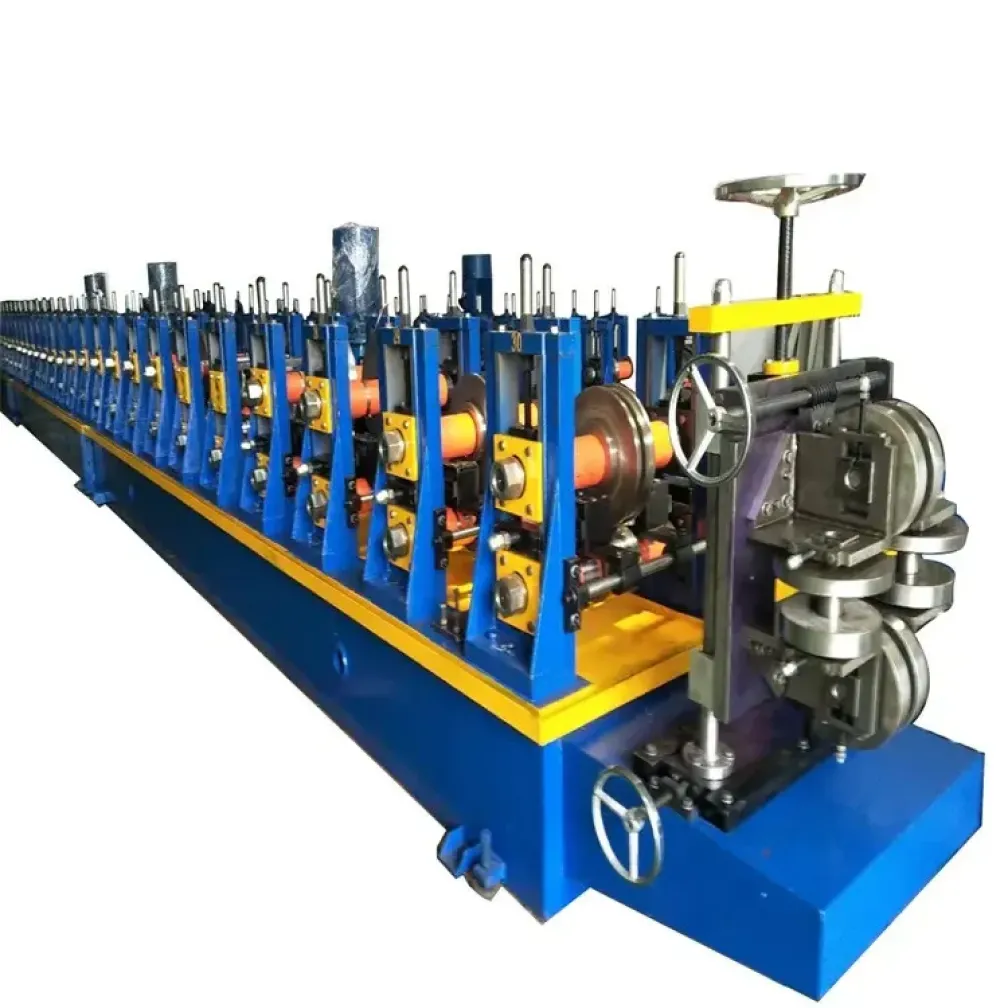
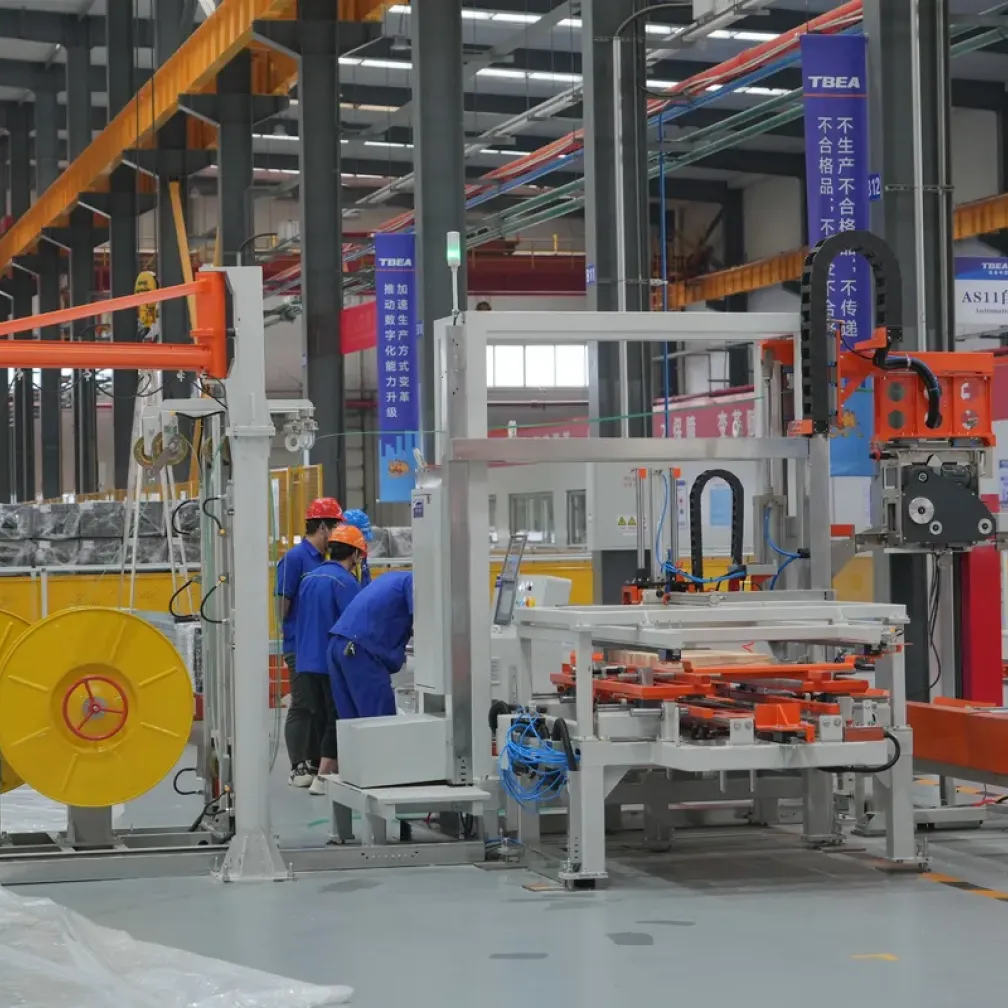
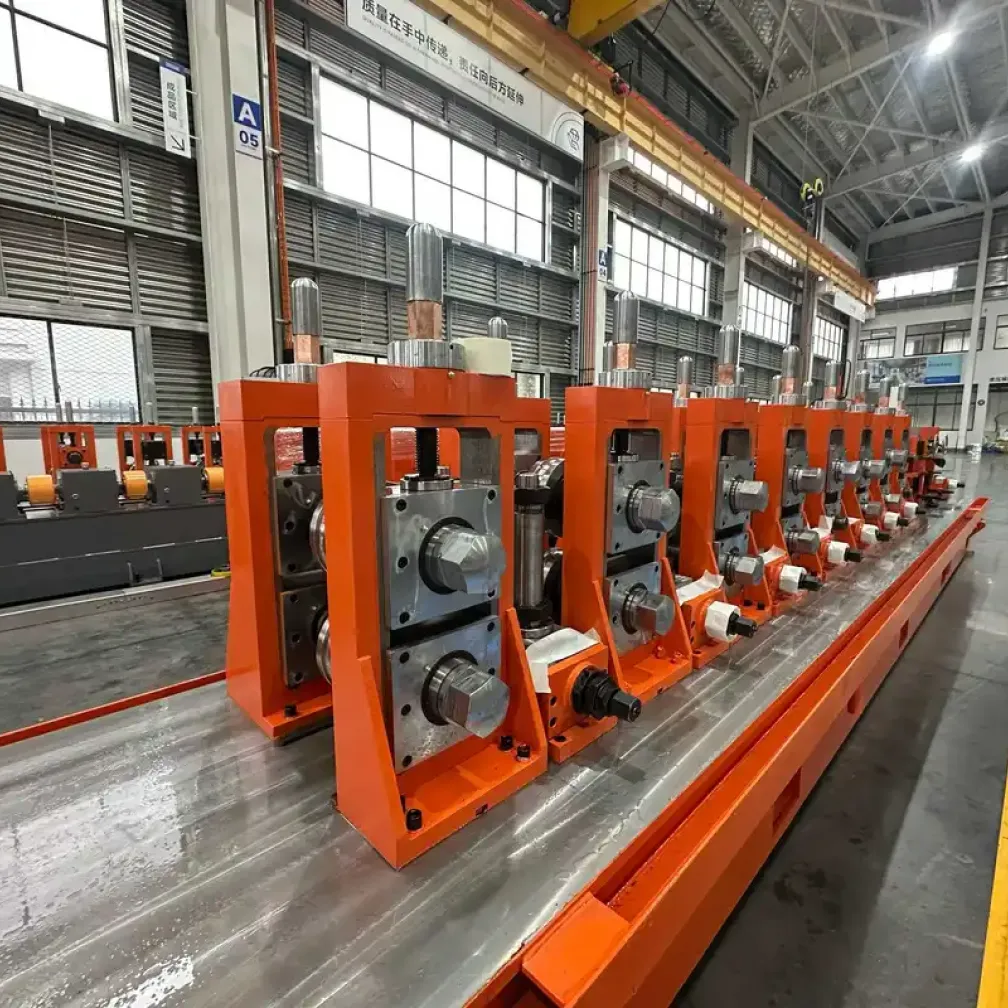
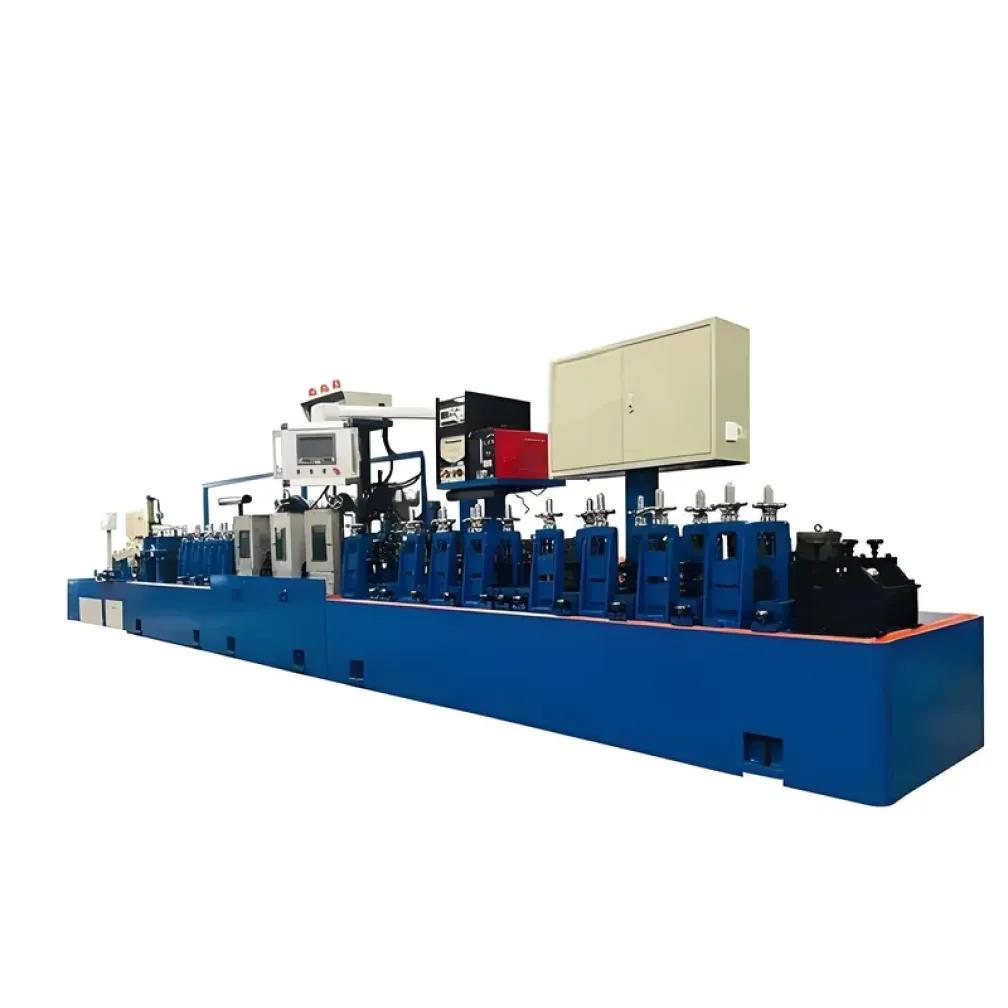
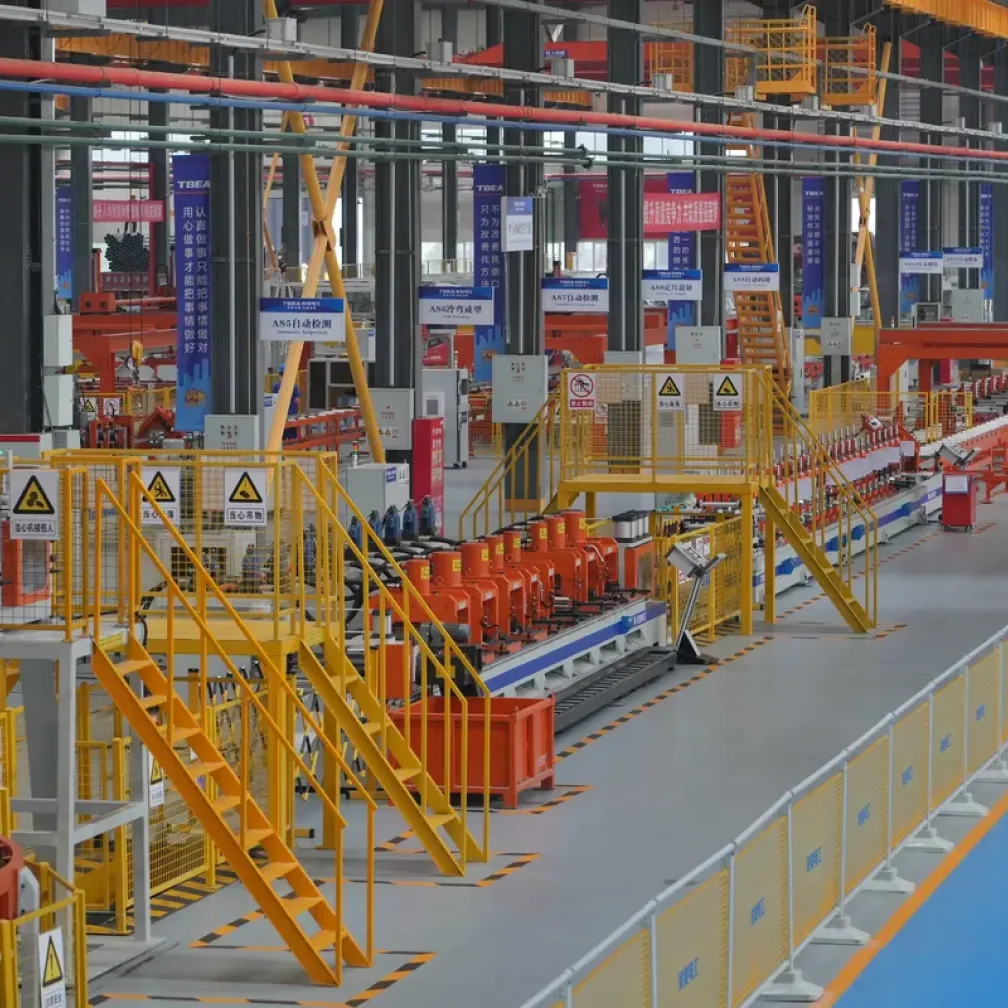
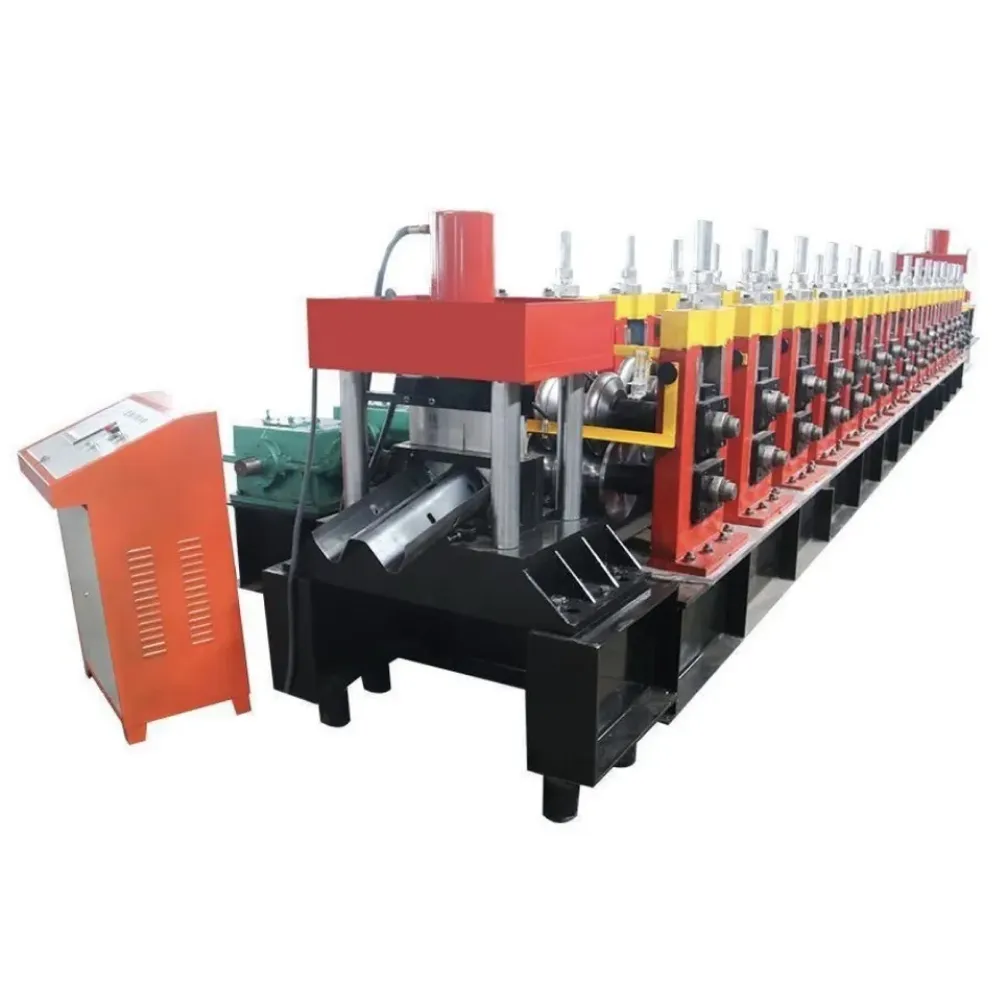
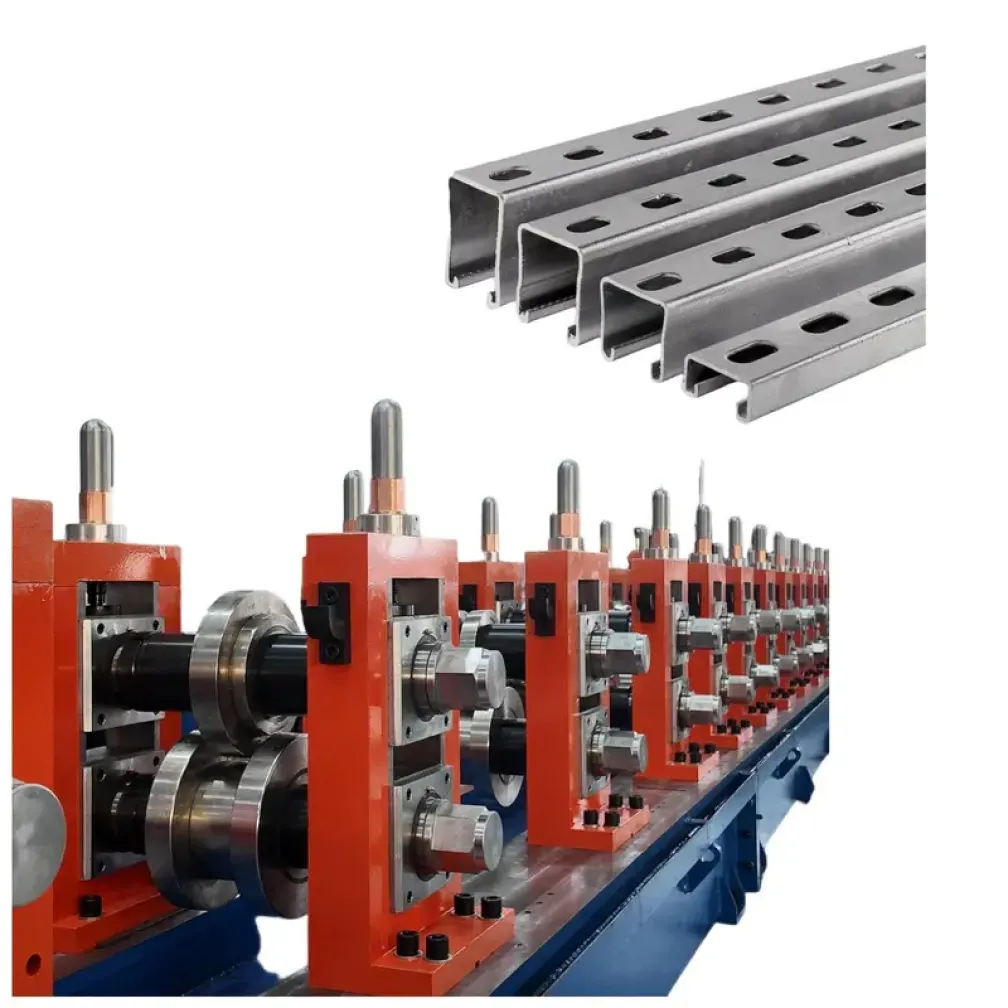
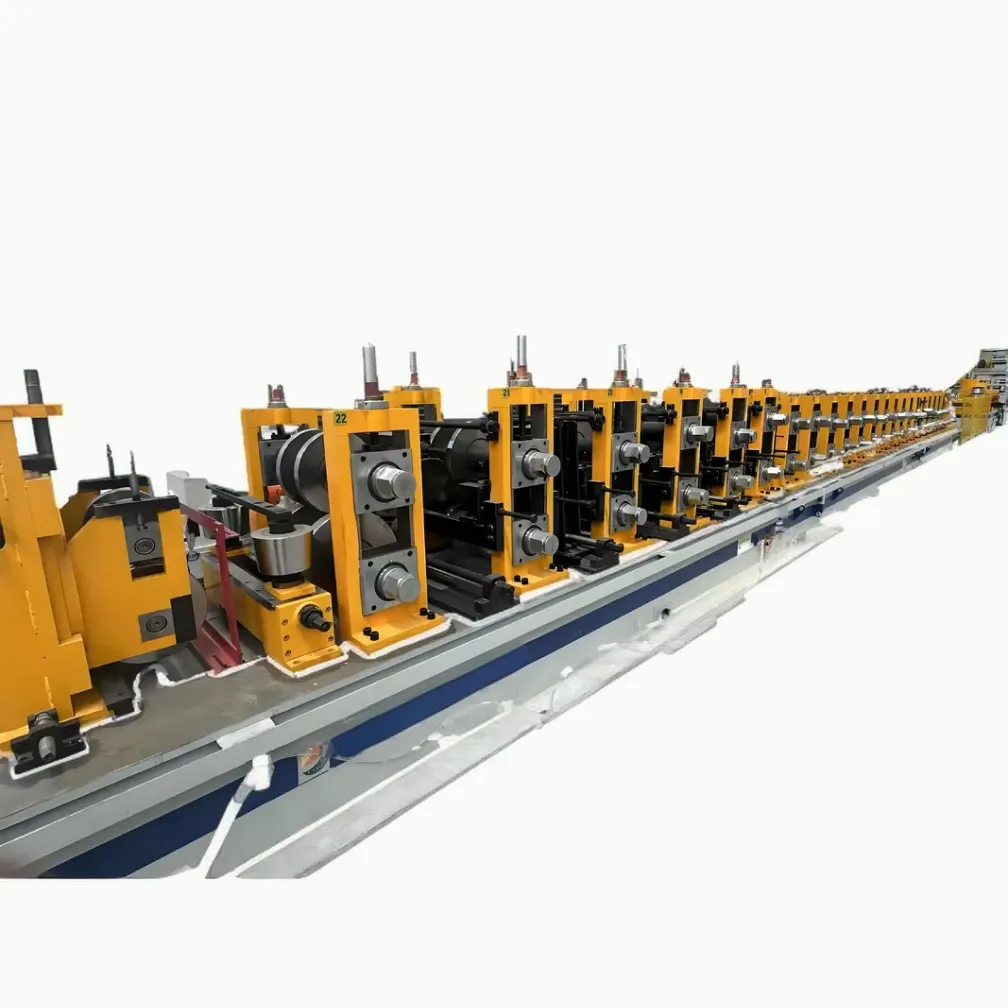
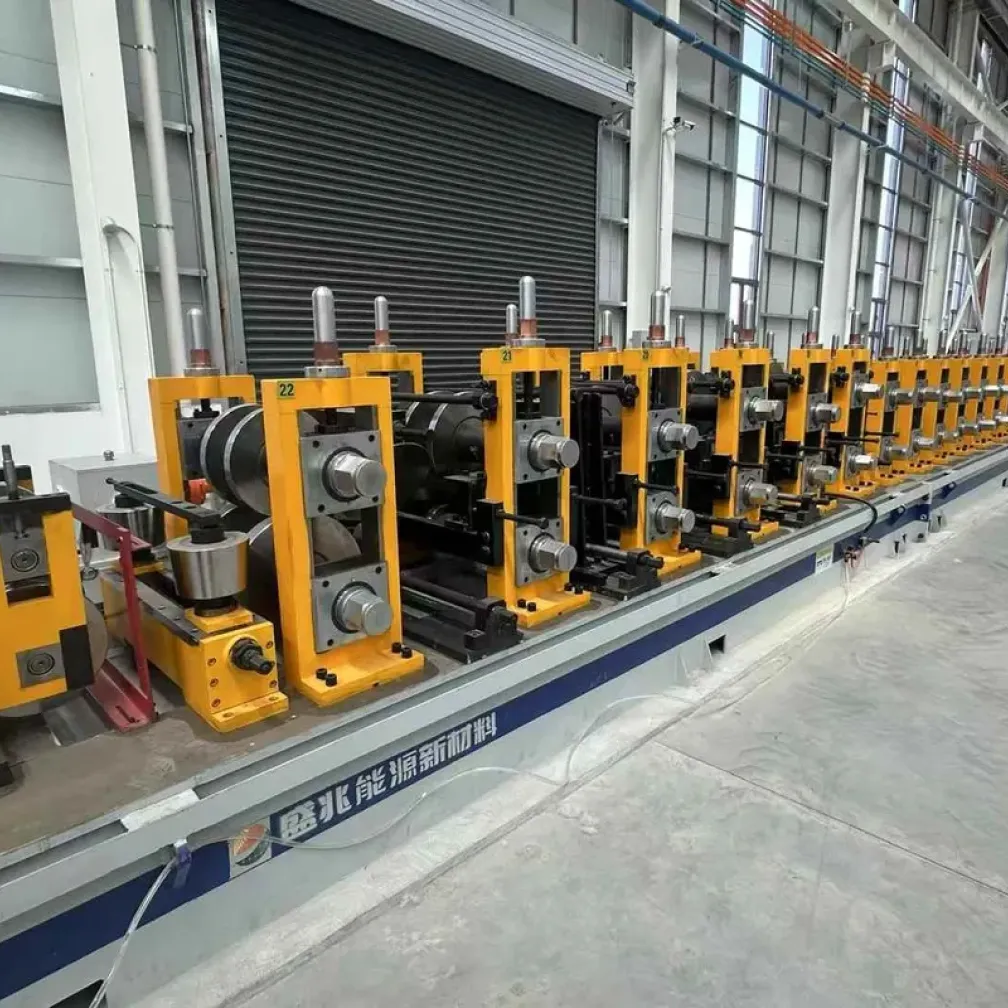
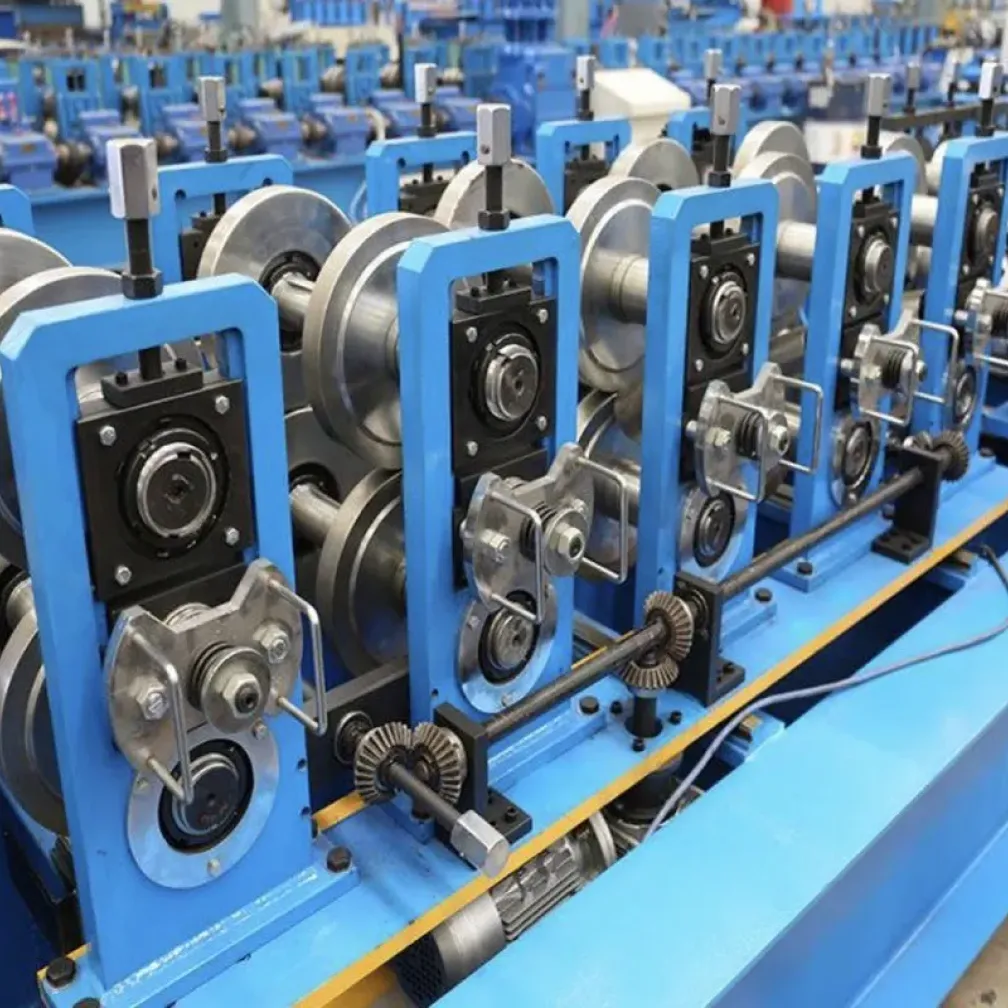
Пример рабочего процесса формовки швеллерного профиля:
Размотайте стальную ленту и подайте ее в станок. ➔ Валки постепенно подгибают кромки вверх. ➔ Валки формируют стенку швеллера в равномерную «П»-образную форму. ➔ Летучие ножницы режут швеллер на заданные длины. ➔ Готовые швеллеры укладываются в штабель для отгрузки.
Использование профилегибочного станка включает ряд последовательных этапов — от подготовки и настройки до непосредственной работы и остановки — с неизменным приоритетом безопасности. Вот подробное руководство по правильной эксплуатации профилегибочного станка:
I. Проверки и настройка перед работой
Перед запуском станка тщательная подготовка имеет решающее значение для безопасности, эффективности и качества продукции.
- Изучите руководство: у каждой модели профилегибочного станка есть свои инструкции, предупреждения по безопасности и графики обслуживания. Ознакомьтесь с руководством производителя.
- Осмотрите станок: выполните визуальную проверку на предмет ослабленных болтов, поврежденных компонентов, нехарактерного износа валков или признаков утечек (гидравлическая жидкость, охлаждающая жидкость). Убедитесь, что все защитные ограждения, крышки и кнопки аварийной остановки на месте и работают правильно. Проверьте, что все движущиеся части достаточно смазаны.
- Подготовьте материал: убедитесь, что металлический рулон соответствует характеристикам станка и требованиям задания (тип материала, толщина, ширина). Безопасно загрузите рулон на разматыватель, убедившись, что он отцентрован и надежно закреплен. При необходимости отрегулируйте правильную машину для снятия винтообразности рулона.
- Настройте систему управления (ПЛК/ЧПУ): введите требуемые параметры в HMI, включая нужную длину профиля, размер партии, скорость станка и настройки для встроенных операций пробивки или резки.
II. Работа (запуск производства)
После завершения подготовки можно начинать процесс профилирования.
- Первоначальная подача материала (заправка): вручную подайте передний край металлической ленты во входные направляющие, а затем в первую пару валков. Осторожно проведите ленту через начальные формовочные клети на низкой скорости, чтобы убедиться в правильном прохождении материала.
- Пробный прогон и регулировки: пропустите небольшой отрезок материала через весь станок в качестве контрольного образца. Тщательно проверьте сформованный профиль на соответствие спецификациям по точности размеров, однородности профиля и качеству поверхности. При необходимости выполните микрорегулировку клетей, направляющих или параметров управления.
- Полный производственный цикл: когда контрольные образцы соответствуют стандартам качества, переключите станок в автоматический режим. Непрерывно контролируйте производство, прислушивайтесь к посторонним шумам, следите за проскальзыванием материала и регулярно проверяйте готовые изделия.
III. Остановка и обслуживание
Правильная остановка и регулярное обслуживание жизненно важны для долговечности оборудования и оптимальной производительности.
- Окончание производства: остановите подачу материала, дайте оставшемуся материалу полностью обработаться и выйти, затем выключите приводную систему.
- Очистка и смазка: тщательно очистите станок, особенно валки, направляющие и режущий узел, удалив металлическую стружку и мусор. Повторно смажьте движущиеся компоненты в соответствии с графиком обслуживания.
- Осмотр и отключение питания: выполните послерабочий осмотр на предмет новых признаков износа или повреждений. Выключите все вспомогательные системы, а затем основной источник питания.
IV. Безопасность превыше всего
Строгое соблюдение правил безопасности обязательно на всех этапах эксплуатации:
- Средства индивидуальной защиты (СИЗ): всегда используйте соответствующие СИЗ, включая защитные очки, средства защиты слуха, перчатки и защитную обувь.
- Ограждения станка и аварийные остановки: никогда не снимайте и не обходите защитные ограждения. Знайте точное расположение и назначение всех кнопок аварийной остановки.
- Блокировка/маркировка (LOTO): всегда соблюдайте процедуры LOTO при выполнении обслуживания, регулировок или устранении заторов. Убедитесь, что питание полностью отключено.
-

THRONCH
Производитель станков холодного профилирования
THRONCH — завод-производитель, специализирующийся на линиях холодного профилирования под заказ и трубоэлектросварочных станках. Опираясь на более чем десятилетний инженерный опыт, мы делимся техническими знаниями и поставляем высокоточное оборудование.