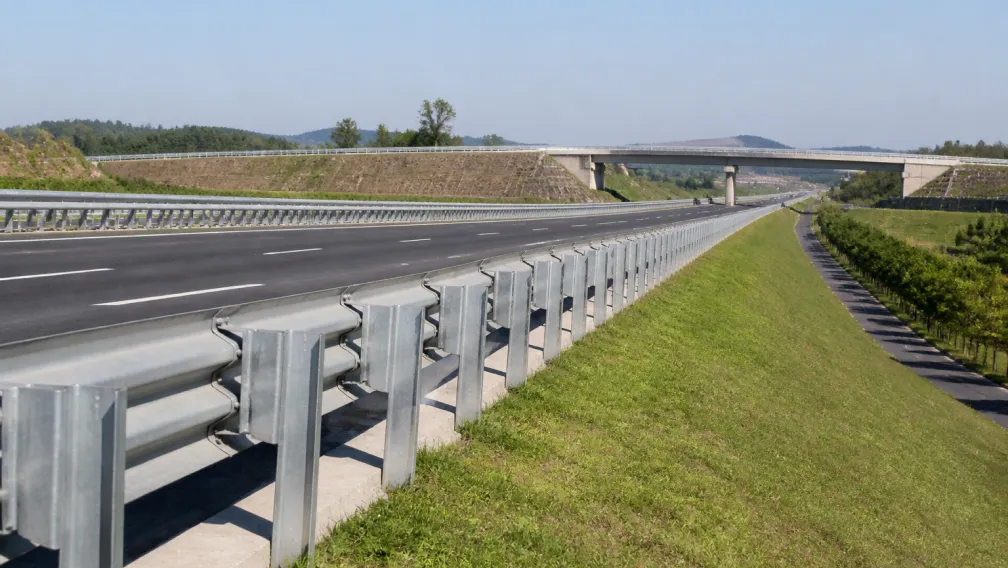
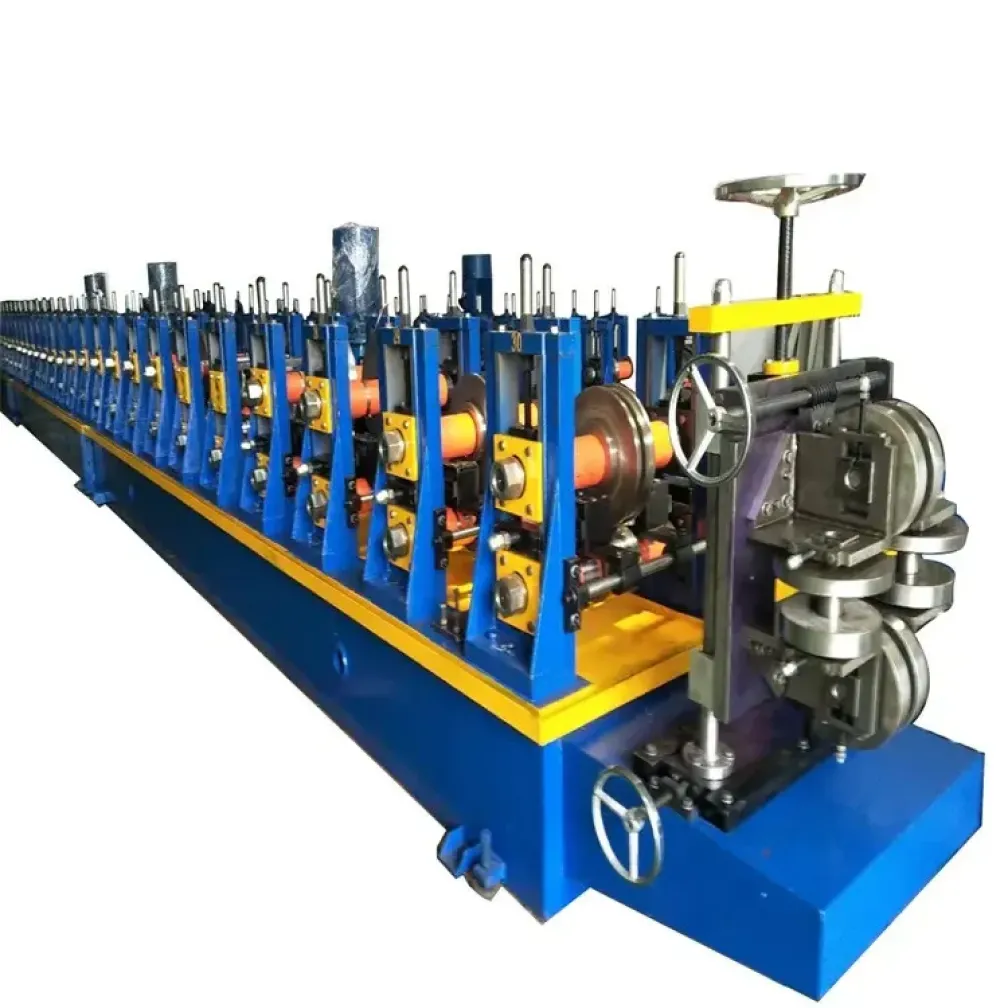
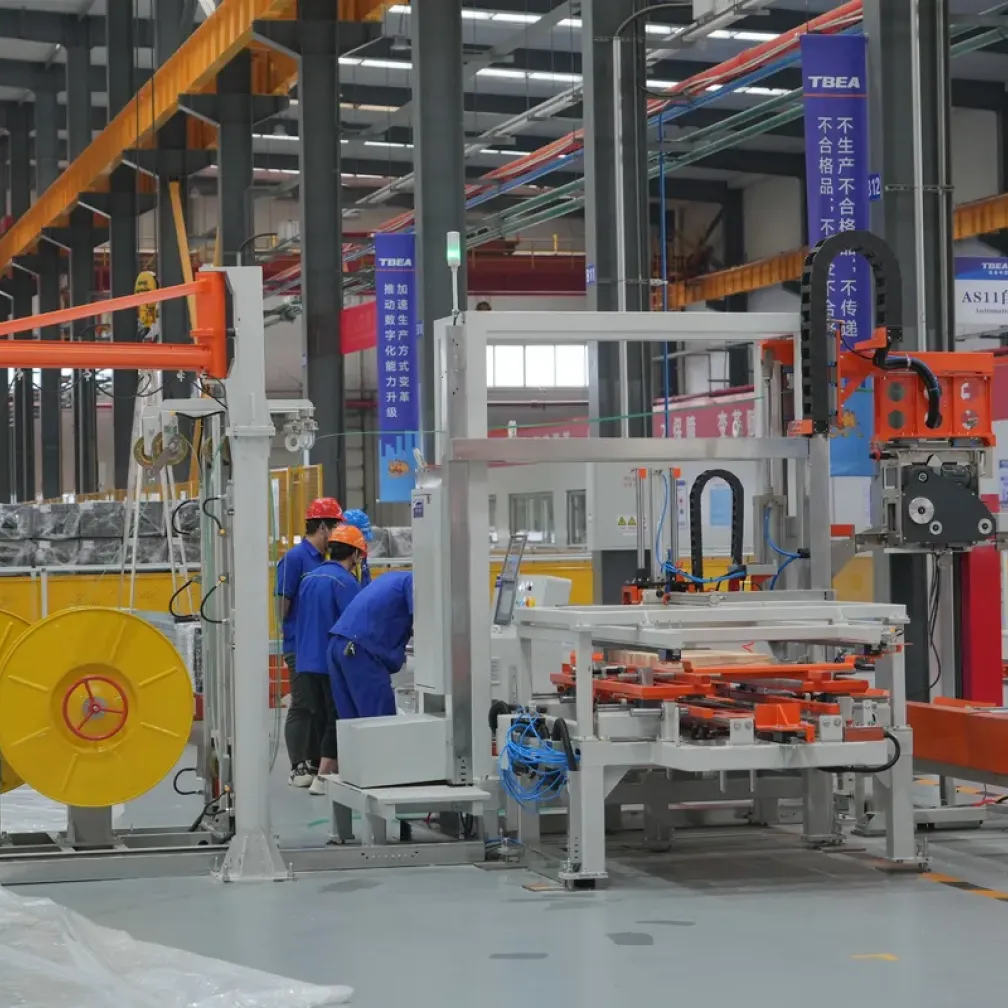
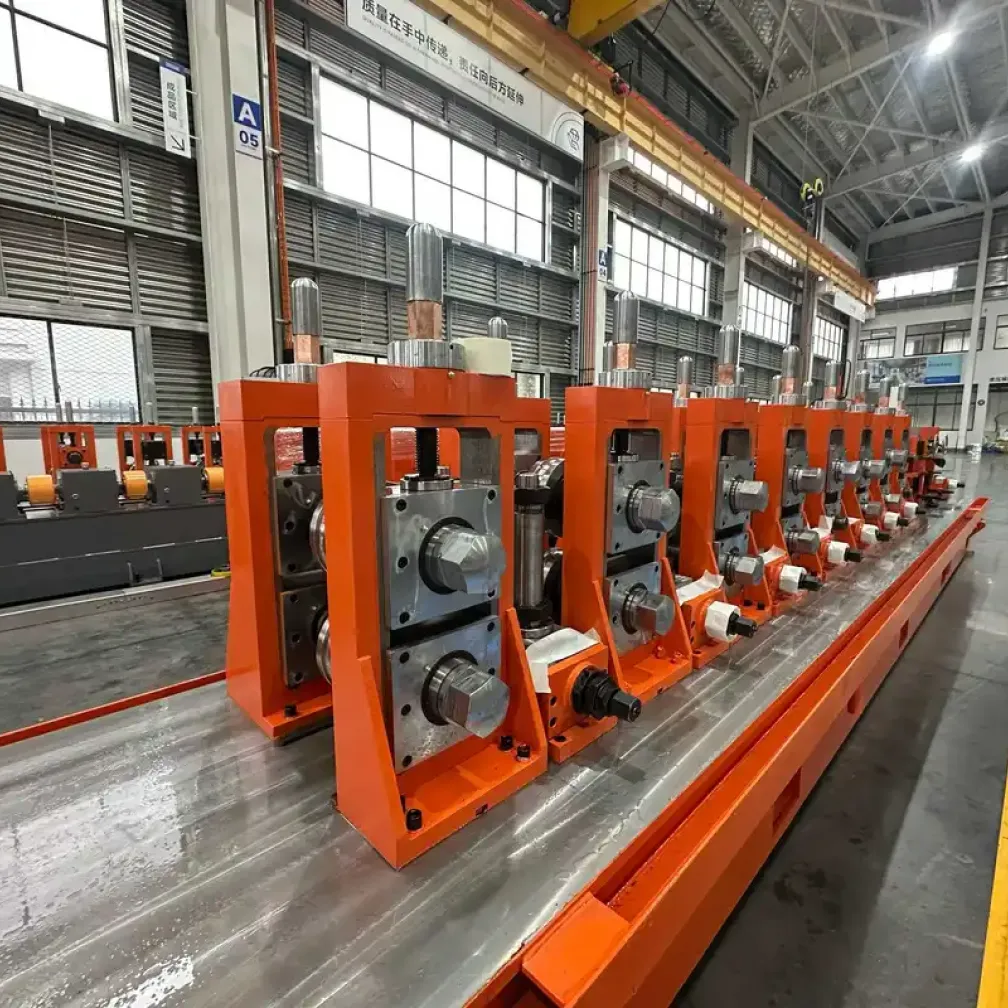
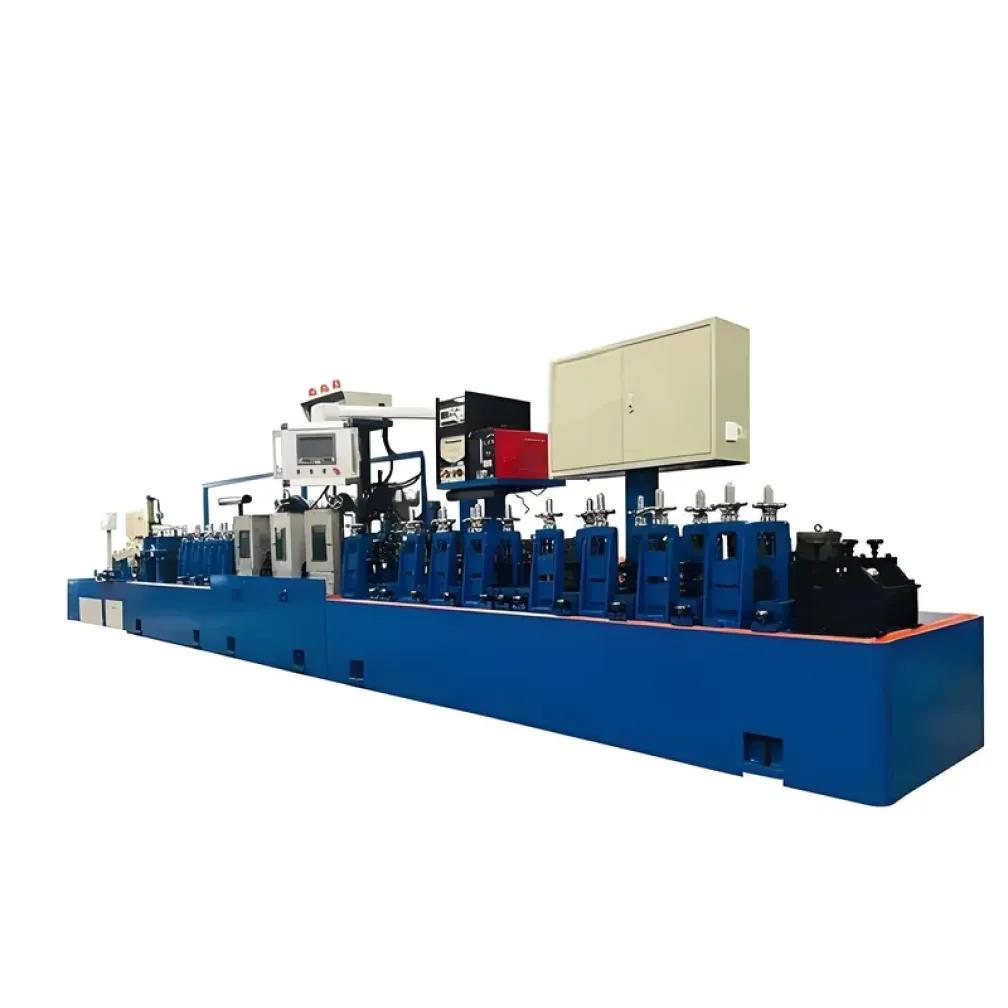
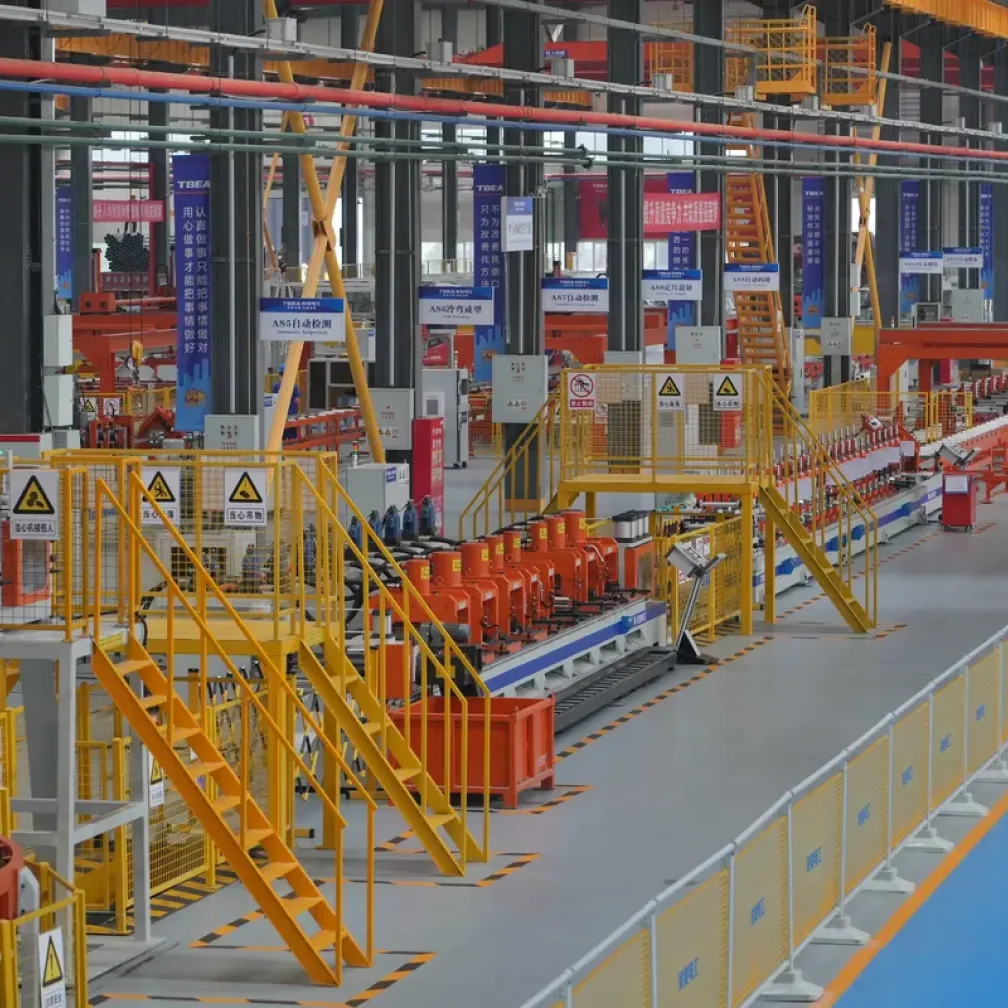
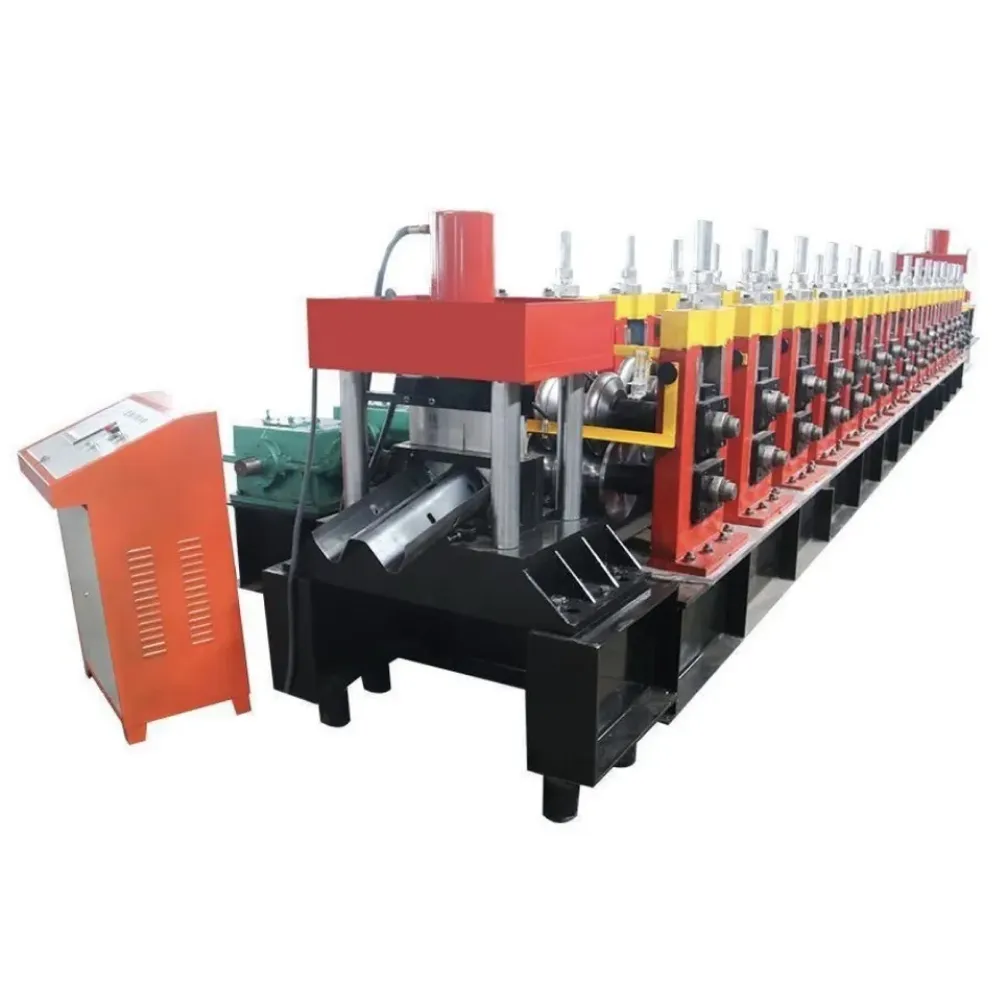
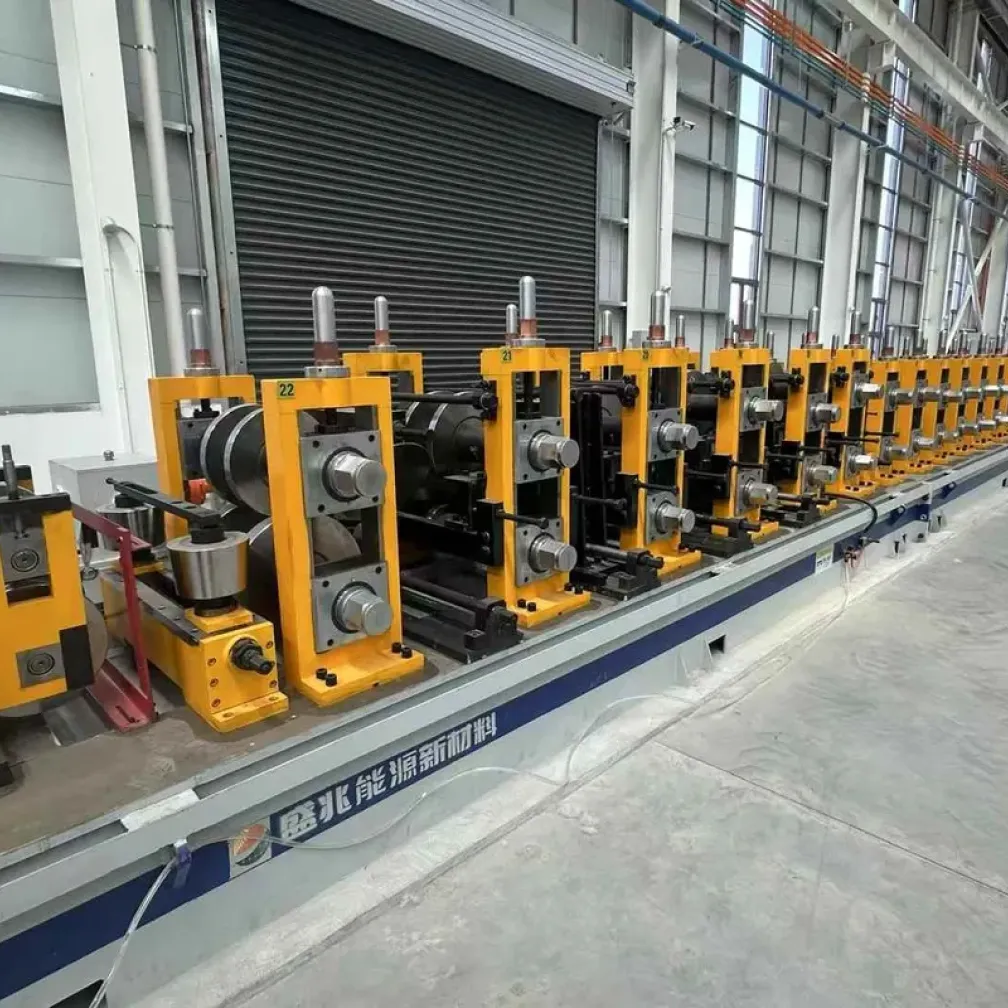
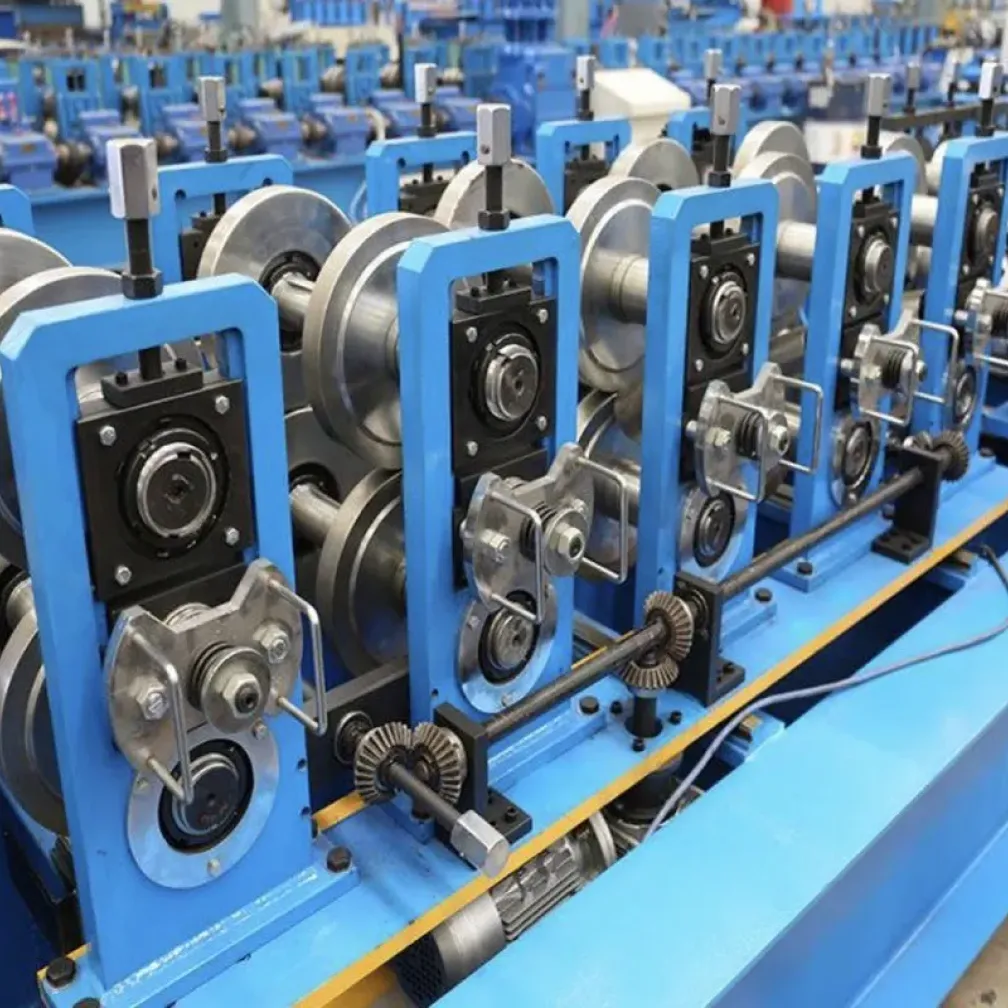
Cette solution est une ligne de production complète pour longerons de barrières autoroutières, couvrant à la fois le longeron à deux ondes W-beam et le longeron à trois ondes utilisés sur autoroutes, ponts et terre-pleins centraux. Une seule ligne transforme la bande d’acier en longerons finis : planage, poinçonnage des trous d’éclissage et de poteaux, profilage, coupe à longueur standard et gerbage pour la galvanisation. Elle est conçue pour les fabricants de barrières, les galvaniseurs et les groupes de construction ayant une demande stable en sécurité routière. Cette page explique à qui la solution convient, quelles normes définissent le produit, comment la ligne est configurée, comment planifier la capacité, ainsi que les conditions de livraison et de support.
À qui s’adresse cette solution de production de glissières
Trois acheteurs obtiennent le retour le plus rapide. Le premier est le fabricant établi de barrières qui répond aux programmes routiers nationaux et a besoin d’une capacité certifiée. Le second est le galvaniseur ou négociant en acier qui sert déjà les projets d’infrastructure et veut monter dans la chaîne de valeur en produisant les longerons qu’il achète actuellement. Le troisième est un groupe de construction routière avec des contrats autoroutiers pluriannuels, où la production interne de longerons retire les délais fournisseurs du chemin critique. La demande de glissières est par projet et pilotée par les normes ; la ligne doit donc tenir la précision du profil lot après lot : les autorités routières exigent que chaque longeron soit interchangeable quelle que soit sa date de production.
Les normes décident du produit
Les longerons de barrières ne sont pas un produit de forme libre. Deux systèmes de normes gouvernent la plupart des marchés d’exportation. En Amérique du Nord et dans les projets financés par les États-Unis, AASHTO M180 définit le longeron lui-même : dimensions, nuance d’acier, épaisseur du métal de base et revêtement de zinc. La performance au choc du système installé est certifiée séparément selon les niveaux d’essai MASH, TL-3 (véhicule de 2270 kg à 100 km/h et 25 degrés) étant l’exigence autoroutière courante. En Europe et dans de nombreux appels d’offres internationaux, EN 1317 définit les classes de retenue de N1 à H4, et la géométrie du longeron suit la classe précisée au contrat.
Ces normes fixent les familles dimensionnelles. Un W-beam mesure 310 à 312 mm de large avec une profondeur d’onde de 80 à 85 mm, en longueurs utiles de 4320 mm pour les marchés internationaux et 3810 mm pour l’Amérique du Nord. Un longeron à trois ondes mesure 506 mm de large. L’épaisseur du métal de base va de 2.67 à 4 mm selon la classe, et la finition par défaut est un revêtement de zinc à chaud de 550 g/m2 ou plus. Comme l’interchangeabilité est écrite dans les spécifications routières, la ligne de profilage doit tenir le profil dans une tolérance étroite sur chaque bobine ; cette exigence distingue une ligne de glissières d’un profileur polyvalent.
Ce que la ligne produit
Une ligne produit les deux familles de longerons. Les profils à deux et trois ondes partagent le même bâti, entraînement et système de poinçonnage, avec des jeux de galets dédiés à chaque profil. Le passage de l’un à l’autre est un changement de galets planifié en heures. Les longerons standard de 4320 mm, 4130 mm et 3810 mm se programment sur l’écran tactile, et les longueurs personnalisées pour sections courbes ou rampes se coupent en saisissant la dimension. Les composants associés comme poteaux, entretoises et embouts fonctionnent sur des équipements séparés, et nous configurons ces lignes sur demande afin que l’usine puisse chiffrer des kits de glissières complets.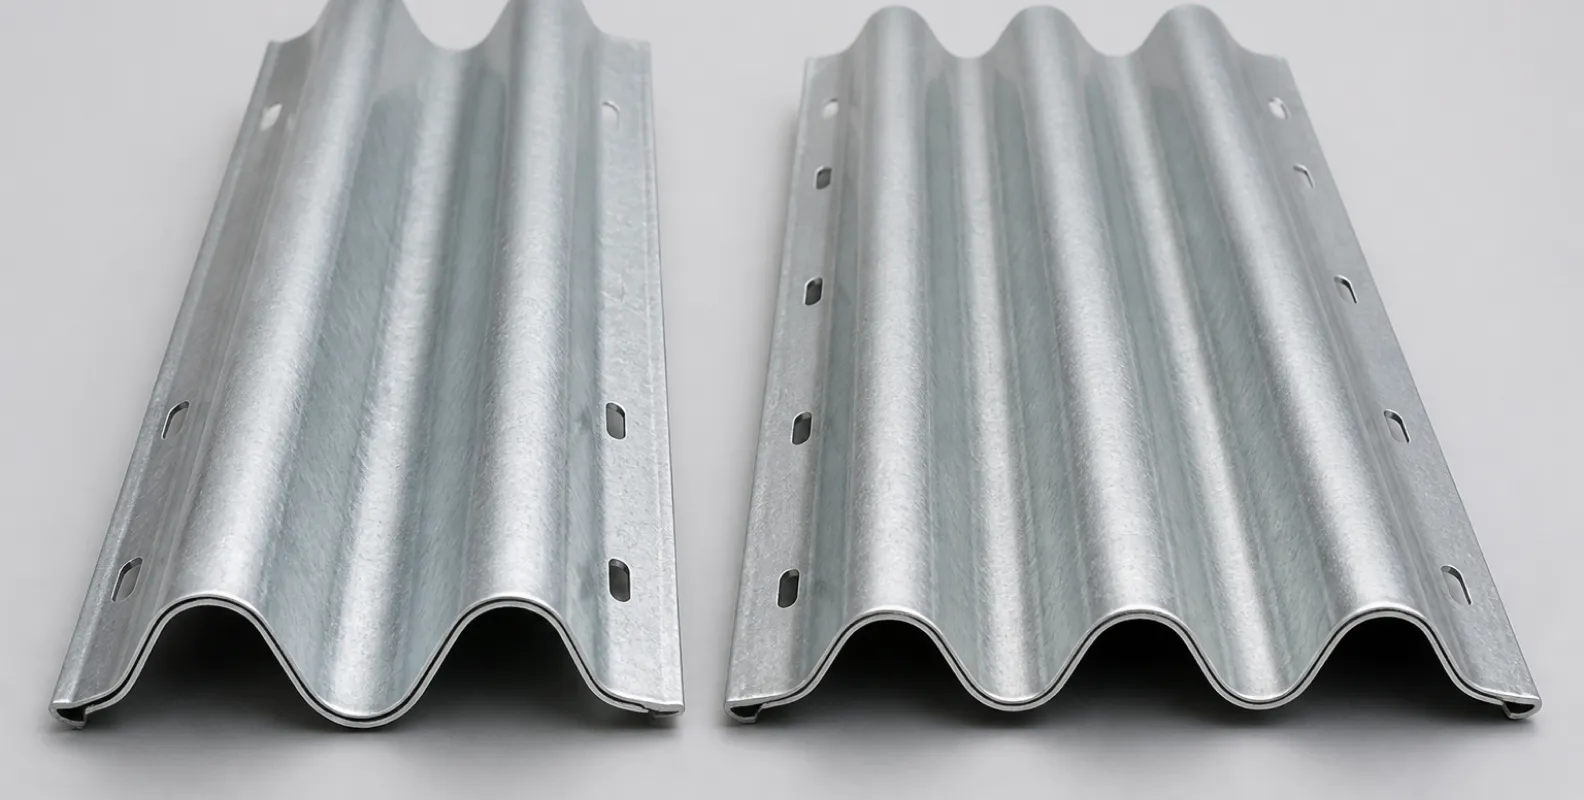
Configuration de la ligne
La ligne est construite lourde dès la première unité, car la bande haute résistance de 2 à 4.5 mm sollicite fortement les équipements légers :
| Étape | Équipement | Fonction |
|---|---|---|
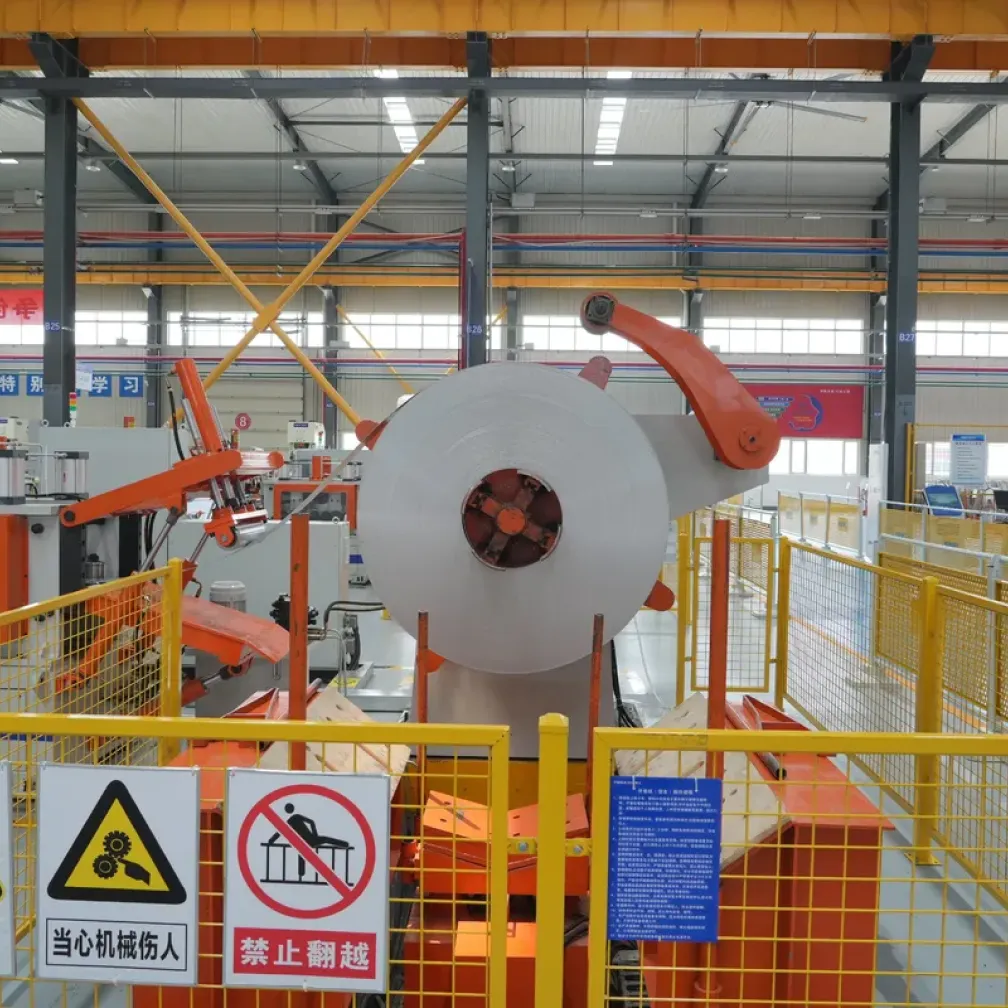
| Débobinage | Dévidoir hydraulique lourd, dimensionné pour bobines pleine largeur | Déroule la bande jusqu’à 480 mm de large sous tension contrôlée |
| Planage | Planeuse multi-galets lourde | Aplatit la bande haute résistance avant poinçonnage |
| Alimentation et poinçonnage | Alimentateur servo avec presses hydrauliques de poinçonnage | Positionne la bande et poinçonne en ligne les motifs de trous d’éclissage et de poteaux |
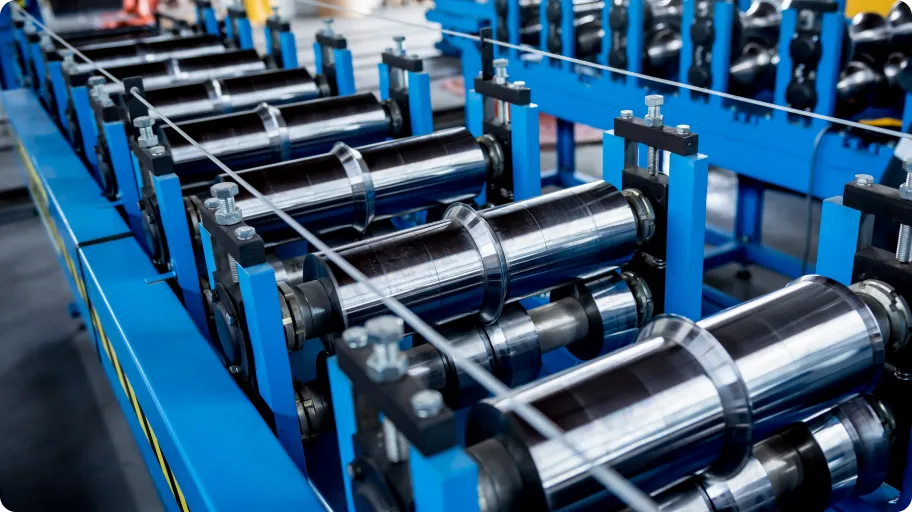
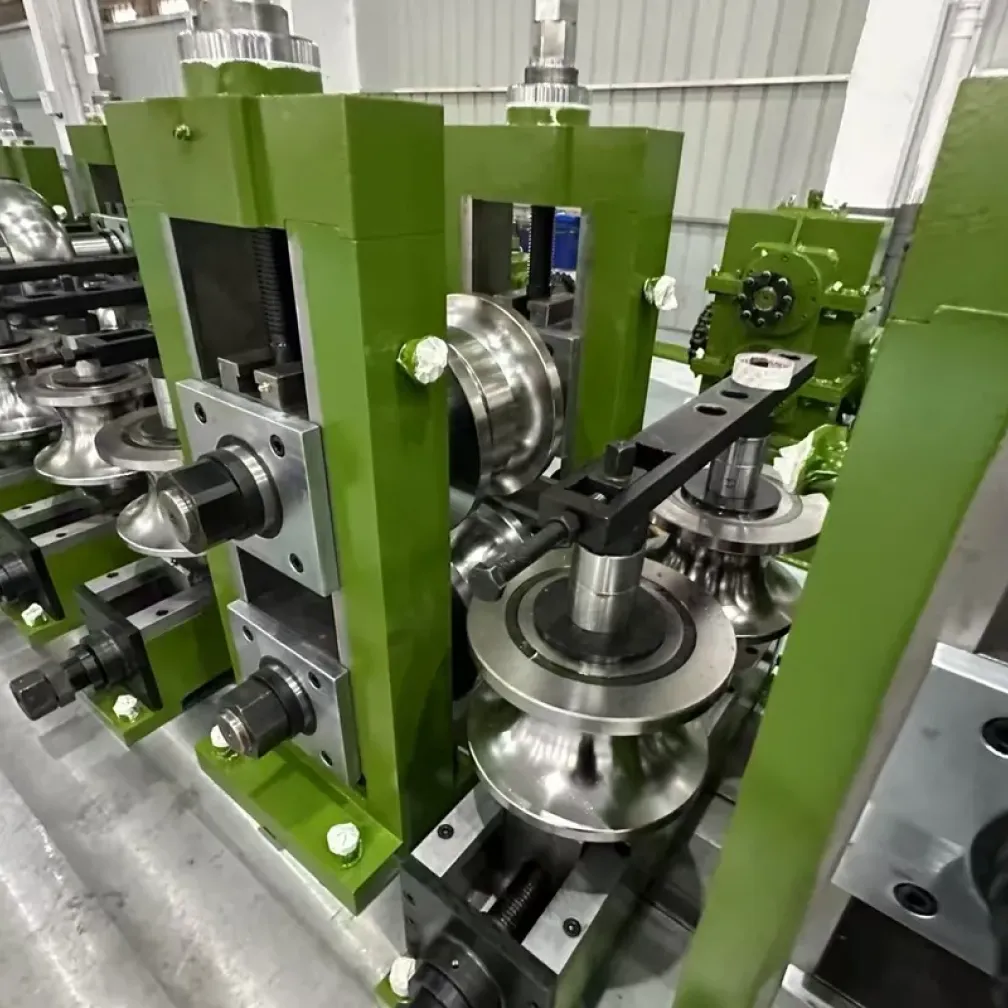
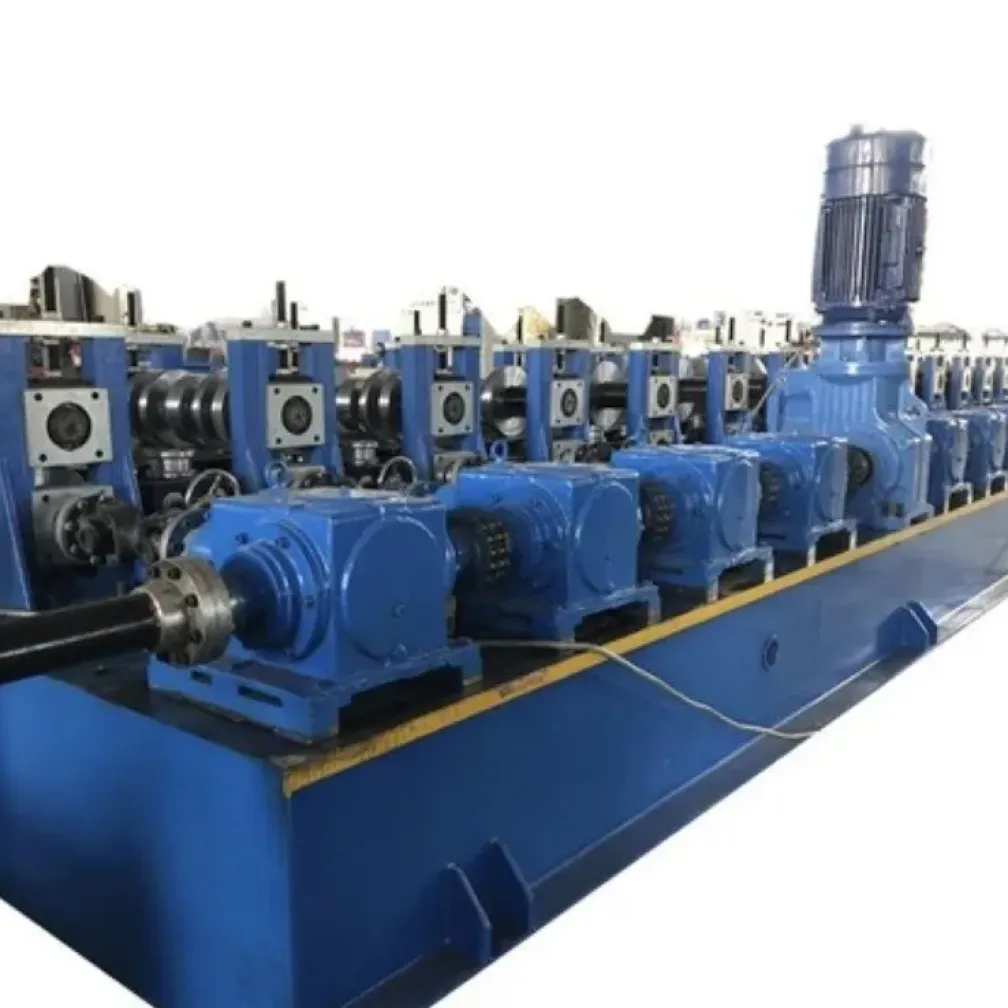
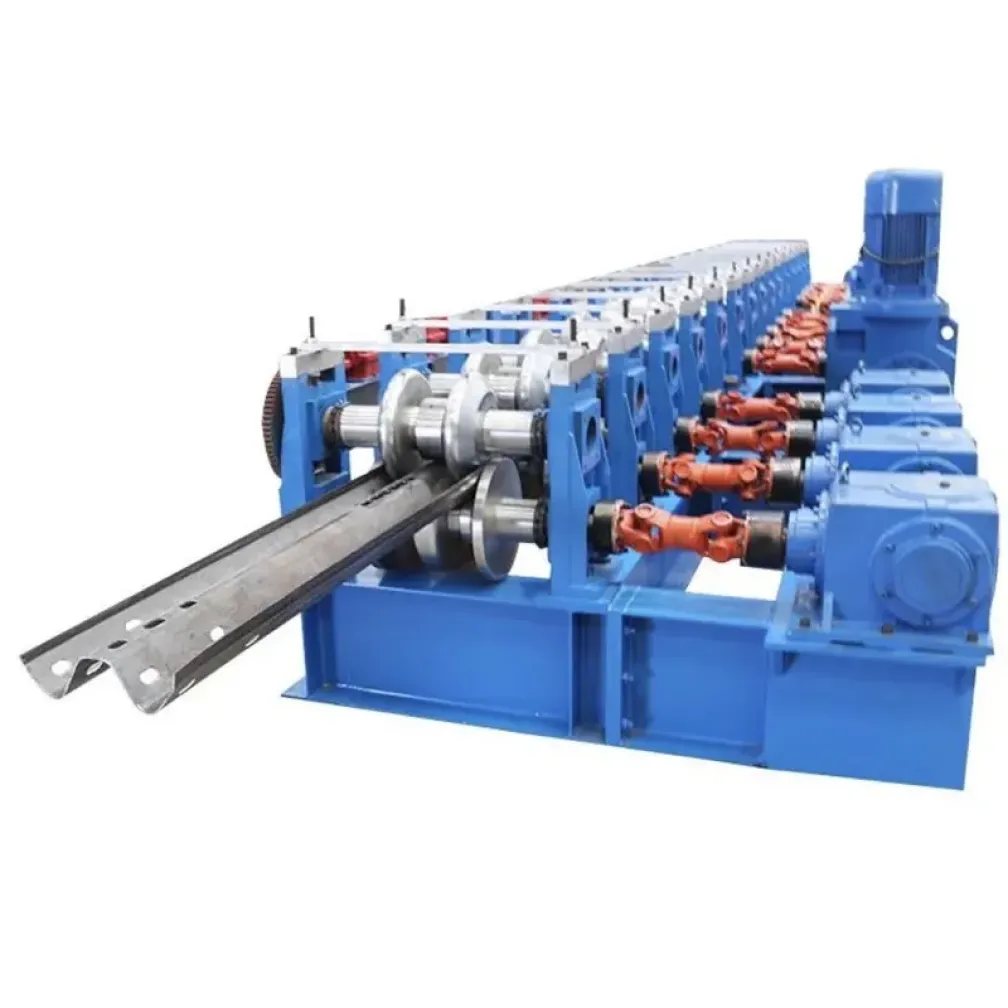
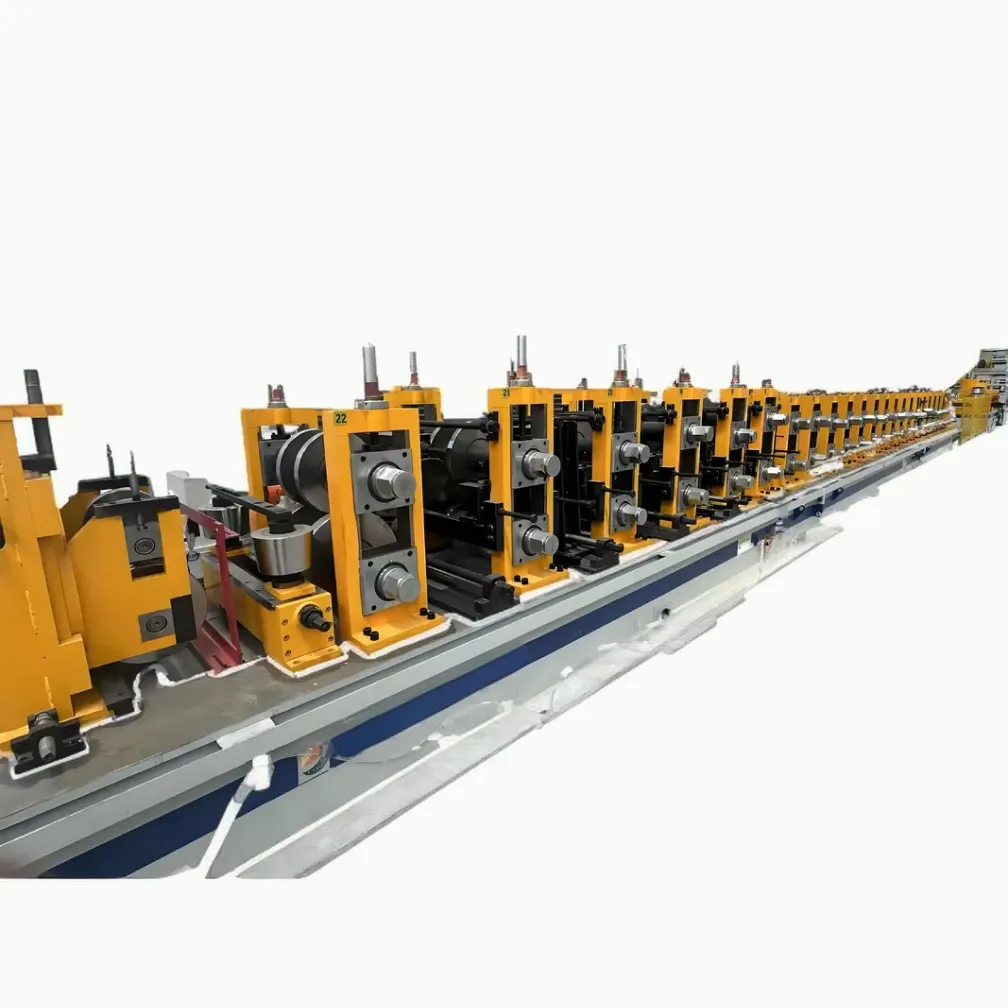
| Profilage | Laminoir de profilage, 15 à 24 cages, galets GCr15 ou Cr12 trempés à HRC58-63, entraînement par réducteur | Forme le profil ondulé avec une précision de plus ou moins 2 mm |
| Coupe | Cisaille hydraulique volante | Coupe les longerons à la longueur programmée en mouvement |
| Gerbage | Gerbeur automatique commun aux deux et trois ondes | Forme des paquets carrés pour galvanisation et transport |
La puissance installée est de 55 à 120 kW selon la plage d’épaisseur et la vitesse cible, avec écran tactile de 15 pouces pour les programmes de longueur, lot et poinçonnage. Deux implantations existent : coupe après formage, où le longeron est coupé après profilage, et pré-coupe, où les flans sont coupés avant formage pour une vitesse de ligne supérieure. Nous configurons l’implantation selon votre plage d’épaisseur et votre objectif de production lors du devis.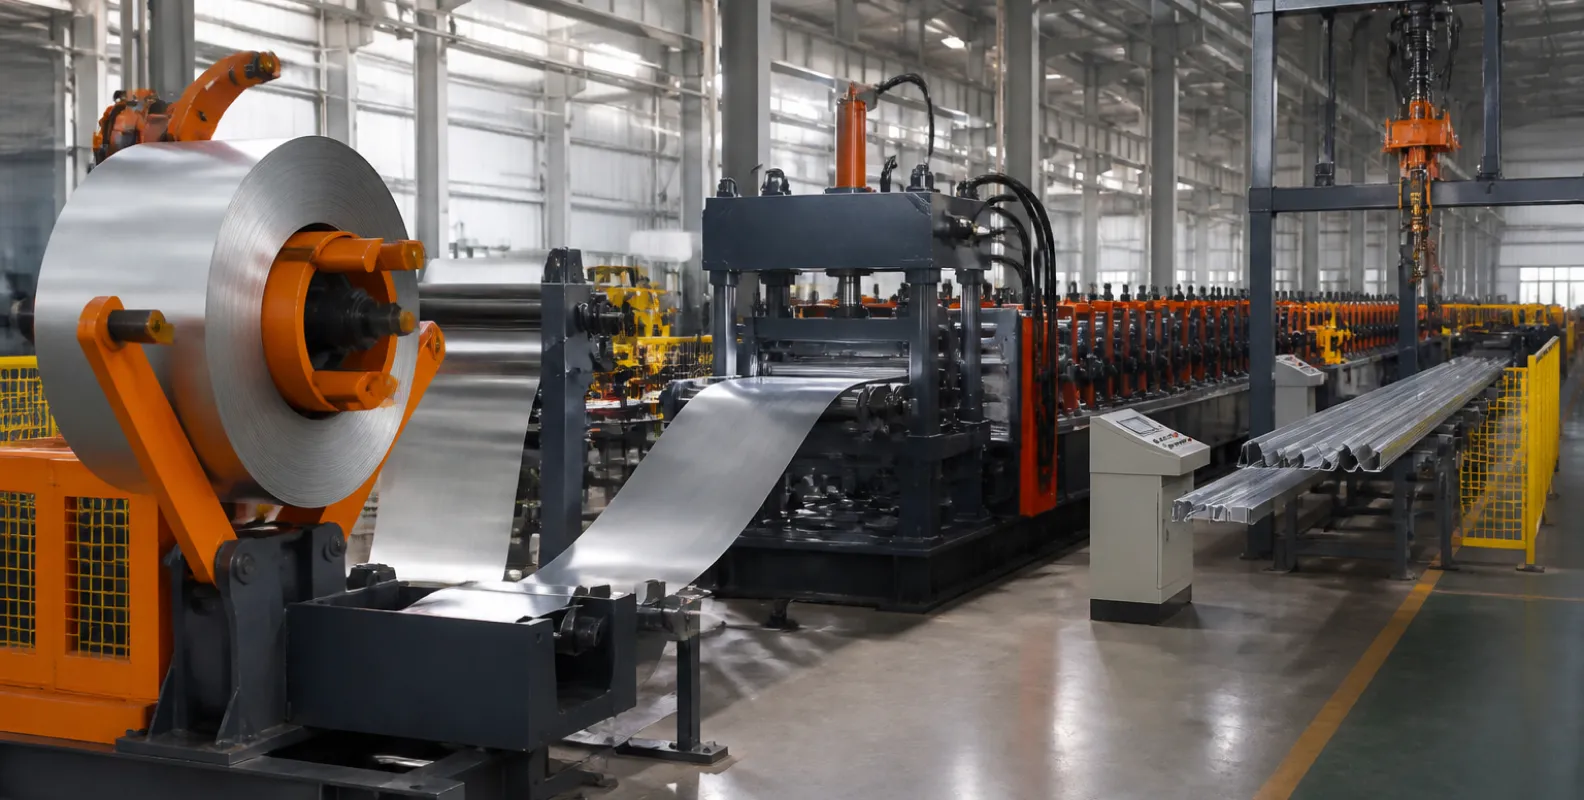
Poinçonnage pour les assemblages d’éclisses et de poteaux
Chaque longeron porte deux familles de trous : les trous d’éclissage aux extrémités où les longerons se recouvrent, et les trous ou fentes de poteaux sur la longueur où le longeron se boulonne aux poteaux. Les motifs de trous suivent la norme applicable et l’espacement des poteaux du contrat, typiquement 1.905 m ou 2 m. La ligne poinçonne les deux familles pendant que la bande est plane, le positionnement servo maintenant la précision de localisation à pleine vitesse, de sorte que le longeron fini se boulonne sur site sans reprise.
Planifier l’usine et la capacité
La vitesse de production standard est de 8 à 12 m/min sur bande de 3 à 4 mm. Le calcul est direct : un longeron de 4320 mm à 12 m/min représente environ 2.7 longerons par minute, et un W-beam de 3 mm pèse environ 49 kg ; la ligne transforme donc environ 8 tonnes par heure à pleine vitesse. Prévoyez 60 à 70 pour cent de disponibilité pour les changements de bobine, changements de galets et gerbage ; une équipe produit 35 à 45 tonnes de longerons finis. L’usine exige 50 à 70 m de longueur de ligne droite, un pont roulant de 10 tonnes pour les bobines et deux à trois opérateurs par équipe.
Économie et question de galvanisation
La production interne supprime la marge du fabricant et le fret des longerons longs, tout en remettant la planification du projet entre vos mains. Une décision de processus façonne l’usine : la plupart des normes, dont AASHTO M180 avec M111, exigent la galvanisation à chaud après fabrication, ce qui signifie que les longerons sont formés et poinçonnés en bande noire puis revêtus de zinc. Les producteurs exploitent donc leur propre bain de galvanisation ou verrouillent une capacité chez un galvaniseur local. La bande prégalvanisée est acceptée sur certains marchés et simplifie le flux ; confirmez donc l’exigence de revêtement de vos normes cibles avant de figer l’implantation de la ligne. Nous calculerons le point mort économique avec votre prix local de bobine et vos tarifs de galvanisation lors du devis.
Livraison, installation et support
Les lignes de glissières standard sont achevées en 30 à 45 jours, et les configurations personnalisées prennent 60 à 90 jours. Chaque ligne passe un essai de 48 heures avec bande réelle avant emballage. L’expédition est organisée FOB, CFR, CIF ou porte-à-porte, avec un plan de chargement des conteneurs pour le long bâti. Les ingénieurs THRONCH installent et mettent en service la ligne sur site en 3 à 5 jours et forment vos opérateurs avant la remise. La garantie couvre 12 mois pour la ligne et 18 mois pour les composants principaux, avec des réponses techniques sous 24 heures pendant toute la durée de vie de la machine.
Démarrez votre projet de production de glissières
Envoyez-nous votre norme cible, les plans ou dimensions du profil, la plage d’épaisseur et le tonnage mensuel ; nos ingénieurs renverront une proposition de ligne avec configuration, plan de jeux de galets et implantation. Les références produit se trouvent sur notre page machine de profilage de glissières autoroutières, avec des pages dédiées aux versions deux ondes et trois ondes, et les options d’automatisation sous machine de profilage automatique. Contactez-nous à amy@thronch.com.
Questions fréquentes
Quelle est la différence entre les longerons à deux et trois ondes ?
Un longeron à deux ondes (W-beam) de 310 mm de large est la barrière autoroutière standard. Un longeron à trois ondes de 506 mm de large possède un profil plus profond et sert là où une retenue plus élevée ou une déformation plus faible est requise, comme les ponts, terre-pleins centraux et itinéraires de poids lourds.
Une seule ligne peut-elle produire des longerons à deux et trois ondes ?
Oui. Les deux profils fonctionnent sur le même bâti, entraînement, poinçonnage et gerbage avec des jeux de galets dédiés. Le changement de profil est un changement de galets planifié mesuré en heures.
Selon quelles normes la ligne peut-elle produire ?
La ligne est configurée pour votre marché cible : AASHTO M180 pour l’Amérique du Nord et les projets financés par les États-Unis, classes de retenue EN 1317 pour l’Europe, et normes régionales comme AS/NZS 3845 sur demande. Les motifs de trous et longueurs suivent la norme et les plans du contrat.
Quelle matière et quelle épaisseur la ligne traite-t-elle ?
Bande de 2.0 à 4.5 mm en Q235, Q355, S355MC et nuances à haute résistance comme Q700HL, jusqu’à 480 mm de large. Les galets en GCr15 ou Cr12 sont trempés à HRC58-63 pour tenir la précision du profil sur ces nuances.
À quelle vitesse fonctionne une ligne de glissières ?
La vitesse standard est de 8 à 12 mètres par minute sur bande de 3 à 4 mm, soit environ deux à trois longerons standard par minute. Des implantations pré-coupe plus rapides sont disponibles pour les programmes à paroi mince et grand volume.
Faut-il galvaniser les longerons avant ou après le formage ?
La plupart des normes routières, dont AASHTO M180 avec M111, exigent la galvanisation à chaud après fabrication ; les longerons sont donc formés et poinçonnés en bande noire puis revêtus ensuite. Certains marchés acceptent la bande prégalvanisée. Confirmez la clause de revêtement de votre norme cible avant de finaliser l’implantation de l’usine.
Combien d’opérateurs la ligne exige-t-elle ?
Deux à trois opérateurs par équipe couvrent le chargement des bobines, la supervision et la manutention des paquets, avec support de pont roulant et chariot pour les bobines et paquets finis.
Quel est le délai d’une ligne de glissières complète ?
Les lignes standard sont expédiées en 30 à 45 jours après confirmation de commande, et les versions personnalisées prennent 60 à 90 jours. Un essai de 48 heures avec bande réelle est réalisé avant expédition.
-

THRONCH
Fabricant de machines de profilage à froid
THRONCH est un fabricant direct, spécialisé dans les lignes de profilage à froid personnalisées et les ensembles de machines pour tubes soudés. Fort de plus de dix ans d'expérience en ingénierie, nous partageons des insights techniques et fournissons des équipements de haute précision.